
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-14 Pochodzenie: Strona


Każdy ciężki podnośnik opiera się całkowicie na integralności sprzętu osprzętu. Określenie prawidłowego średnica liny stalowej to nie tylko drobny szczegół techniczny. Służy jako absolutna podstawa bezpieczeństwa operacyjnego, trwałości sprzętu i ścisłej zgodności z przepisami. Kiedy stoisz na etapie podejmowania decyzji, rzeczywistość jest bezlitosna. Wybór niewłaściwego rozmiaru – nawet o ułamek milimetra – może spowodować katastrofalną awarię. Ryzykujesz przedwczesnym zużyciem koła pasowego, nagłym zerwaniem liny lub natychmiastową utratą gwarancji producenta. Ten przewodnik zapewnia techniczne ramy uwzględniające zgodność z przepisami, umożliwiające ocenę specyfikacji. Dowiesz się, jak dokładnie sfinalizować pomiary przed zakupem. Zbadamy ograniczenia obciążenia, kompatybilność sprzętu i odpowiednie techniki pomiarów w terenie, aby zapewnić płynne i bezpieczne działanie.
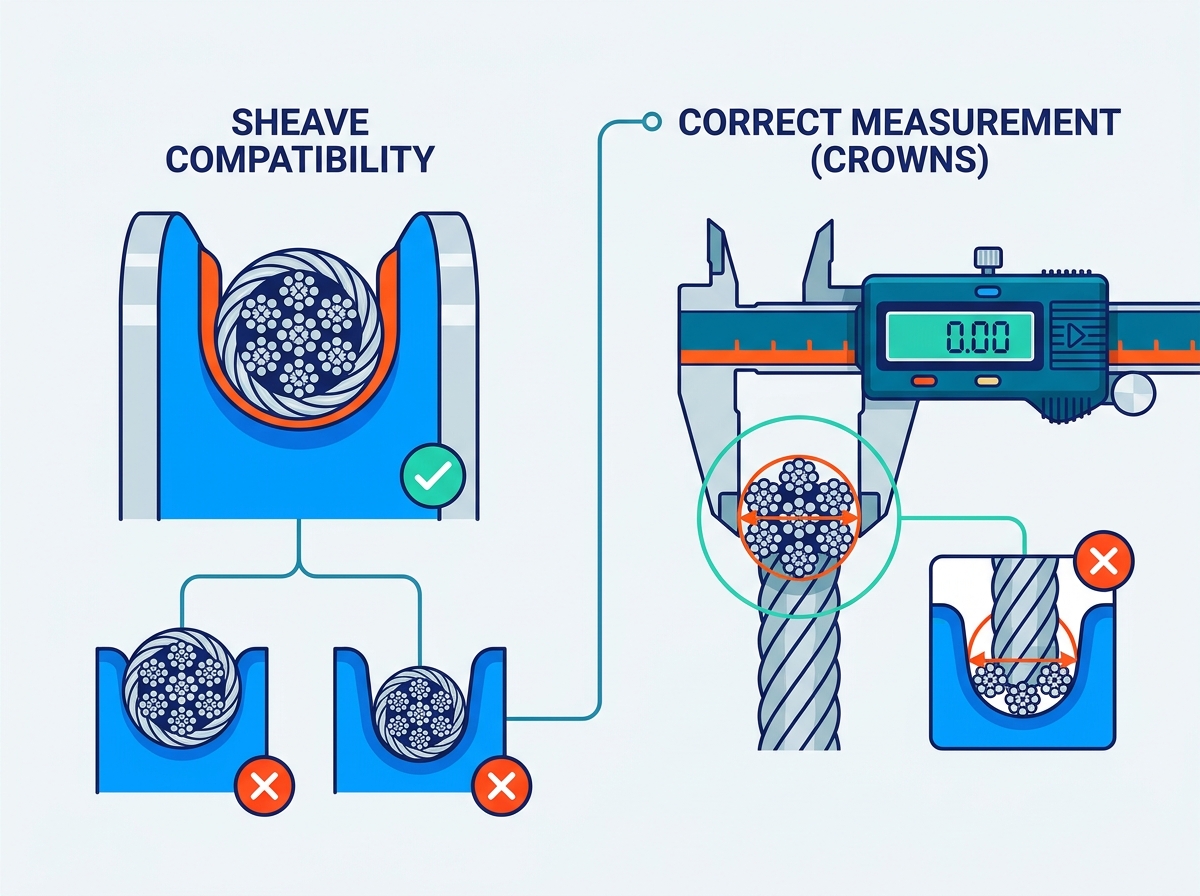
Wybór średnicy zbyt dużej dla rowka krążka powoduje ucisk liny. To ciasne dopasowanie ogranicza naturalny ruch podczas pracy. Przyspiesza silne ścieranie wzdłuż zewnętrznych drutów. Efekt ściskania miażdży również rdzeń wewnętrzny. Uszkodzenie rdzenia prowadzi do szybkiego zmęczenia konstrukcji. Będziesz doświadczał częstych awarii sprzętu. Wymiana uszkodzonego sprzętu zakłóca cały harmonogram pracy.
Lina o zbyt małym rozmiarze spłaszcza się pod dużym obciążeniem. Traci swój krytyczny okrągły kształt wewnątrz rowka koła pasowego. Lina nie rozkłada prawidłowo ciężaru na pasma. To zniekształcenie drastycznie zmniejsza udźwig liny stalowej . Szybko rozwijają się nierówne koncentracje naprężeń. Te punkty naprężenia zwiększają ryzyko nagłego pęknięcia. Pęknięta lina zagraża personelowi i niszczy cenny ładunek.
Działanie niezgodne ze specyfikacjami sprzętu OEM naraża Twoją działalność na znaczną odpowiedzialność. Regionalne standardy podnoszenia wymagają ścisłego przestrzegania. Organizacje takie jak OSHA, ASME i EN egzekwują sztywne protokoły bezpieczeństwa. Użycie nieprawidłowego rozmiar liny stalowej bezpośrednio narusza te nakazy. Inspektorzy natychmiast oznaczą niezgodny sprzęt. Nieprzestrzeganie przepisów skutkuje wysokimi karami finansowymi i obowiązkowymi przestojami w działaniu. W razie wypadku niewłaściwy dobór rozmiaru gwarantuje dotkliwe konsekwencje prawne.
Najpierw należy zdefiniować maksymalne przewidywane obciążenie. Do tego obciążenia należy zastosować odpowiedni współczynnik projektowy wymagany przez branżę. Standardowe zastosowania olinowania zazwyczaj wymagają współczynnika projektowego 5:1. Oznacza to, że siła zrywająca musi być pięciokrotnie większa od obciążenia roboczego. Podnoszenie personelu wymaga znacznie większych marginesów bezpieczeństwa. Zastosowania górnicze często wymagają współczynnika projektowego 10:1. Dokładne obliczenia zapewniają Udźwig liny stalowej spełnia wszystkie progi bezpieczeństwa.
Materiał rdzenia ma duży wpływ na minimalną siłę zrywającą. Rdzeń stalowy (IWRC) zapewnia większą wytrzymałość niż rdzeń włóknisty (FC). IWRC skutecznie wspiera zewnętrzne pasma pod dużym napięciem. Zapobiega zgniataniu liny na bębnie. Rdzenie światłowodowe zapewniają lepszą elastyczność, ale zmniejszają ogólną wytrzymałość na zrywanie. Wybierając średnicę, należy ocenić typ rdzenia. Dwie liny dokładnie tego samego rozmiaru będą działać inaczej w zależności od konstrukcji rdzenia.
Większe średnice zapewniają większą wytrzymałość na zerwanie. Jednak z natury zmniejszają elastyczność. Sztywne liny są odporne na zginanie się wokół krążków i bębnów. Opór ten powoduje wewnętrzne tarcie drutu. Należy ocenić ten kompromis w przypadku zastosowań związanych z dynamicznym podnoszeniem. Dźwigi o dużej dynamice wymagają elastycznych konstrukcji. Może być konieczne wybranie liny z większą liczbą drutów w splotce. Takie podejście utrzymuje wymaganą wytrzymałość, jednocześnie poprawiając odporność na zmęczenie zginające.
Stosunek D/d określa relację pomiędzy Twoim sprzętem i osprzętem. „D” oznacza średnicę bębna lub koła pasowego. „d” oznacza średnicę liny stalowej. Utrzymanie zalecanego przez OEM stosunku D/d nie podlega negocjacjom. Mały krążek powoduje gwałtowne zgięcie grubej liny. Ostre zginanie powoduje poważne zmęczenie zginające. Przewody pękają i pękają przedwcześnie. Zawsze sprawdzaj stosunek D/d przed sfinalizowaniem specyfikacji.
Musisz dokładnie dopasować linę do grubości krążka. Rowki koła pasowego zużywają się z biegiem czasu. Często przybierają kształt poprzedniej liny. Zakładanie nowej liny w zużyty rowek powoduje natychmiastowe jej uszkodzenie. Nawet drobne niedopasowania mogą zniszczyć lina dźwigowa szybko. Zniszczy także kosztowny sprzęt, na którym działa. Aby sprawdzić wymiary rowków, użyj certyfikowanego miernika do krążków linowych. Wymień lub poddaj obróbce zużyte krążki przed zamontowaniem nowego osprzętu.
Średnica ma bezpośredni wpływ na sposób nawijania liny na bęben. Niewłaściwe szpulowanie tworzy niebezpieczne kąty floty. Kąt floty to kąt pomiędzy osią koła pasowego a kołnierzem bębna. Lina zbyt gruba do rowkowania bębna będzie układała się nierównomiernie. Nierówne ułożenie powoduje zgniatanie pasm względem siebie. To zgniatanie niszczy strukturę liny. Aby zapewnić płynną pracę, należy utrzymywać kąty floty w zalecanych granicach od 0,5 do 1,5 stopnia.
Średnica nominalna to rozmiar podany w katalogu. Rzeczywista średnica to fizyczny pomiar produktu. Nowo wyprodukowany Lina stalowa do olinowania będzie zazwyczaj mierzyła nieco więcej niż jej nominalny podany rozmiar. Marża nadwymiarowa często waha się od +0% do +5%. Producenci celowo projektują liny w ten sposób. Nowa lina nigdy nie może mieć wymiaru mniejszego od rozmiaru nominalnego. Zrozumienie tej różnicy pozwala uniknąć nieporozumień podczas zakupu i instalacji.
Odpowiednie standardy zgodności regulują dopuszczalne tolerancje średnicy na całym świecie. Normy takie jak EN 12385 i API 9A narzucają rygorystyczne zasady produkcyjne. Zapewniają spójność w różnych partiach produkcyjnych. Musisz określić, jakim standardem kieruje się Twoja operacja. Dzięki temu producent dostarcza produkt w pełni zgodny z wymaganiami. Ignorowanie tych standardów prowadzi do niezgodnej integracji sprzętu.
Tabela: Przykładowe dopuszczalne tolerancje produkcyjne (tylko w celach informacyjnych)
| Zakres średnic nominalnych | Norma (np. EN 12385-4) | Dopuszczalna tolerancja |
|---|---|---|
| 2 mm do 8 mm | EN 12385 | -0% do +8% |
| Ponad 8 mm | EN 12385 | -0% do +5% |
| Wszystkie rozmiary (API) | API 9A | -0% do +5% |
Nowa lina ulega zmianom fizycznym podczas pierwszych kilku podciągnięć. Rozciągnie się i nieznacznie zmniejszy swoją średnicę. Specjaliści z branży nazywają to „rozciągnięciem konstrukcyjnym”. Początkowe obciążenie robocze przyciąga zewnętrzne pasma mocno do rdzenia. Cała konstrukcja ściska się do wewnątrz. Musisz uwzględnić tę niewielką redukcję. Po krótkim okresie docierania lina osiągnie swoją rzeczywistą średnicę roboczą.
Dokładny pomiar wymaga odpowiedniej techniki i odpowiednich narzędzi. Należy używać precyzyjnych suwmiarki. Przekaż instrukcje krok po kroku swojemu zespołowi terenowemu. Zmierz okrąg opisany na przeciwległych pasmach. Są to korony lub najszersze punkty. Nigdy nie mierz w poprzek dolin pomiędzy pasmami. Pomiar dolin daje fałszywie zaniżony odczyt. Ten błąd prowadzi do zamówienia zła rozmiar liny stalowej.
Aby uzyskać dokładny pomiar suwmiarki, wykonaj następujące kroki:
Pojedynczy pomiar nigdy nie wystarczy. Liny mogą ulegać miejscowemu zużyciu lub różnicom produkcyjnym. Zalecamy wykonanie pomiarów w trzech różnych punktach. Rozmieść te punkty na całej długości w odległości co najmniej kilku stóp od siebie. Uśrednij trzy wyniki razem. Ta średnia zapewnia bardzo dokładne odwzorowanie prawdziwego wymiaru. Uwzględnia wszelkie drobne, zlokalizowane zmiany lub niewielką owalność liny.
Doradź swoim kupującym, aby dokładnie sprawdzili swój istniejący sprzęt. Aby sprawdzić aktualne profile rowków, użyj sprawdzianów krążków linowych. Zmierz aktualne liny przed złożeniem nowego zamówienia. Nie polegaj wyłącznie na starych dokumentach zakupów. Sprzęt się zużywa, a poprzednie zamówienia mogły być błędne. Weryfikacja w terenie zapobiega kosztownym cyklom zwrotów. Dzięki temu nowy produkt będzie idealnie dopasowany po dostarczeniu.
Wybór właściwych specyfikacji wymaga systematycznego, zorientowanego na szczegóły podejścia. Aby zapewnić podstawowe bezpieczeństwo, należy nadać priorytet limitowi obciążenia roboczego. Zagwarantuj kompatybilność koła pasowego i bębna, aby zapobiec szybkiemu zniszczeniu mechanicznemu. Zawsze należy wziąć pod uwagę tolerancje produkcyjne i rozciągnięcie konstrukcyjne. Weryfikacja w terenie pozostaje najlepszą obroną przed błędami w zaopatrzeniu.
Podjęcie tych kroków zorientowanych na działanie gwarantuje, że wybrany produkt spełnia wszystkie wymagania dotyczące zgodności specyficzne dla danej lokalizacji. Chroni Twój personel, ładunek i harmonogram operacyjny.
Odp.: Nie, nie można po prostu zwiększyć rozmiaru. Krążki linowe, bębny i cały system podnoszenia muszą być zaprojektowane tak, aby pomieścić większy rozmiar. Grubsza lina znacząco zmienia stosunek D/d. Nie będzie prawidłowo pasować do istniejących rowków koła pasowego. To niedopasowanie powoduje poważne ściskanie, szybkie zmęczenie i potencjalną awarię systemu. Przed zmianą specyfikacji osprzętu należy zawsze skonsultować się z producentem sprzętu.
Odp.: To zależy od konkretnego standardu regulującego proces produkcyjny. Normy takie jak ASME i EN dyktują te zasady. Zazwyczaj tolerancja waha się od +0% do +5% dla rozmiarów standardowych. Nowa lina nigdy nie może mieć średnicy mniejszej niż nominalna. Zawsze będzie nieco większy po zdjęciu z szpuli.
Odp.: Można użyć standardowej konwersji, gdzie 1 cal równa się 25,4 mm. Zdecydowanie przestrzegamy jednak przed bezpośrednimi substytucjami. Lina o średnicy 1/2 cala (12,7 mm) nie jest identyczna z liną o średnicy 13 mm. „Wystarczająco blisko” prowadzi do poważnego zużycia rowków koła pasowego i zmęczenia liny. Zawsze sprawdzaj zgodność rowków koła pasowego przed zmianą systemu pomiarowego.
Odp.: Średnica nominalna pozostaje taka sama niezależnie od konstrukcji. Jednak różne konstrukcje zachowują się inaczej w rowkach. Sploty zagęszczone mają gładszą powierzchnię i węższe rzeczywiste tolerancje. Mogą mierzyć bliżej rozmiaru nominalnego niż standardowe liny. Zawsze mierz rzeczywisty produkt za pomocą suwmiarki, aby potwierdzić jego prawdziwy wymiar fizyczny.


