
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-11-14 उत्पत्ति: साइट


प्रत्येक भारी लिफ्ट पूरी तरह से आपके रिगिंग हार्डवेयर की अखंडता पर निर्भर करती है। सही निर्दिष्ट करना तार रस्सी का व्यास केवल एक मामूली तकनीकी विवरण नहीं है। यह परिचालन सुरक्षा, उपकरण दीर्घायु और सख्त नियामक अनुपालन के लिए पूर्ण आधार के रूप में कार्य करता है। जब आप निर्णय के चरण में खड़े होते हैं, तो वास्तविकता अक्षम्य होती है। गलत आकार का चयन - यहां तक कि मिलीमीटर के एक अंश के बराबर भी - भयावह विफलता को ट्रिगर कर सकता है। आप समय से पहले शीव घिसने, अचानक रस्सी टूटने, या निर्माता की वारंटी तुरंत रद्द होने का जोखिम उठाते हैं। यह मार्गदर्शिका आपके विनिर्देशों के मूल्यांकन के लिए एक तकनीकी, अनुपालन-जागरूक रूपरेखा प्रदान करती है। आप सीखेंगे कि खरीद से पहले अपने माप को सटीकता से कैसे अंतिम रूप दिया जाए। हम निर्बाध, सुरक्षित संचालन सुनिश्चित करने के लिए लोड सीमा, उपकरण अनुकूलता और उचित क्षेत्र माप तकनीकों का पता लगाएंगे।
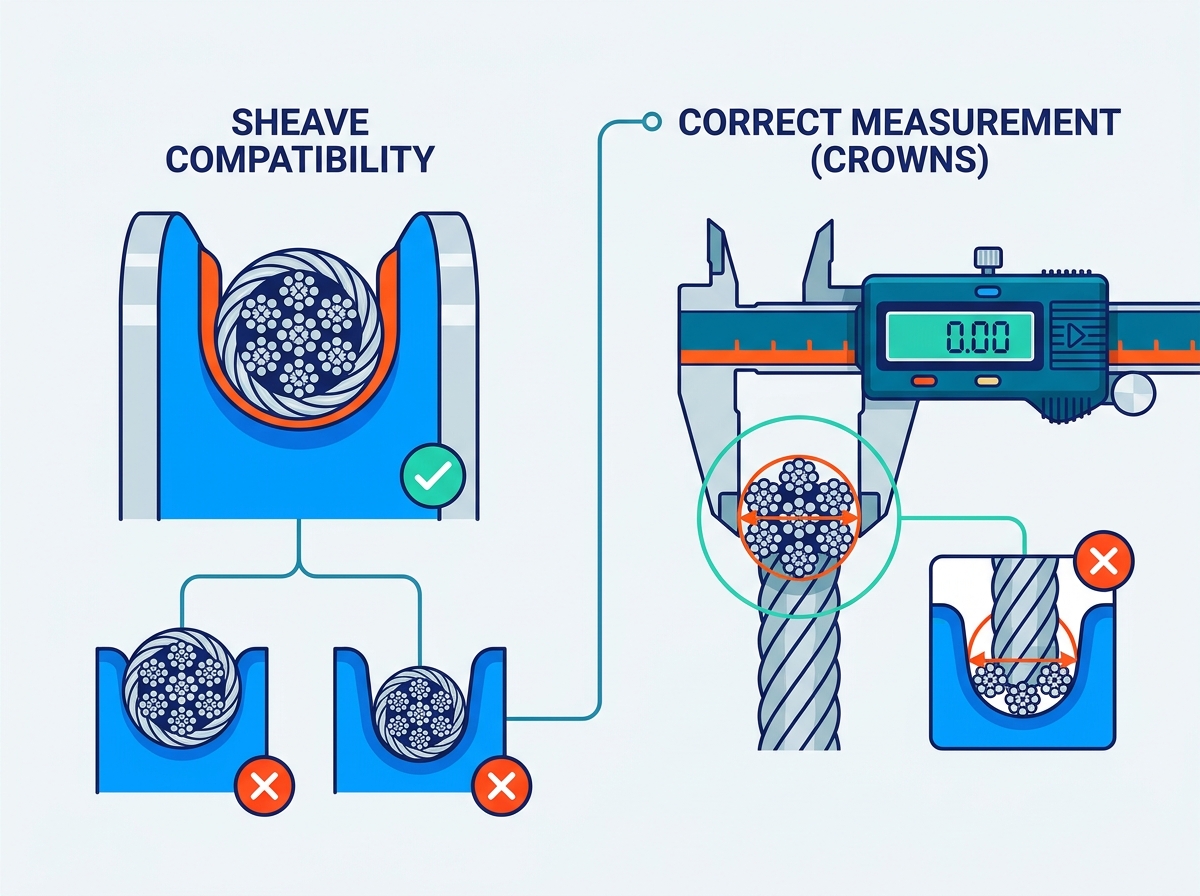
शीव ग्रूव के लिए बहुत बड़ा व्यास चुनने से रस्सी चिपक जाती है। यह टाइट फिट ऑपरेशन के दौरान प्राकृतिक गति को प्रतिबंधित करता है। यह बाहरी तारों पर गंभीर घर्षण को तेज करता है। पिंचिंग का प्रभाव आंतरिक कोर को भी कुचल देता है। कोर क्षति से तेजी से संरचनात्मक थकान होती है। आप बार-बार उपकरण खराब होने का अनुभव करेंगे। क्षतिग्रस्त हार्डवेयर को बदलने से आपका संपूर्ण परिचालन शेड्यूल बाधित हो जाता है।
एक छोटी रस्सी भारी भार के नीचे चपटी हो जाती है। यह शीव ग्रूव के अंदर अपना महत्वपूर्ण गोलाकार आकार खो देता है। रस्सी अपने धागों पर वजन ठीक से वितरित करने में विफल रहती है। यह विकृति काफी हद तक कम कर देती है तार रस्सी उठाने की क्षमता। असमान तनाव सांद्रता तेजी से विकसित होती है। इन तनाव बिंदुओं से अचानक तड़क-भड़क का खतरा बढ़ जाता है। टूटी हुई लाइन कर्मियों को खतरे में डालती है और मूल्यवान पेलोड को नष्ट कर देती है।
ओईएम उपकरण विनिर्देशों के बाहर संचालन करने से आपके संचालन पर महत्वपूर्ण दायित्व आ जाता है। क्षेत्रीय भारोत्तोलन मानक सख्त पालन की मांग करते हैं। OSHA, ASME और EN जैसे संगठन कठोर सुरक्षा प्रोटोकॉल लागू करते हैं। ग़लत का उपयोग करना तार रस्सी का आकार सीधे तौर पर इन अधिदेशों का उल्लंघन करता है। निरीक्षक बेमेल हार्डवेयर को तुरंत चिह्नित करेंगे। गैर-अनुपालन पर भारी जुर्माना और अनिवार्य परिचालन डाउनटाइम लागू होता है। दुर्घटना की स्थिति में, अनुचित आकार गंभीर कानूनी परिणामों की गारंटी देता है।
आपको पहले अधिकतम प्रत्याशित भार को परिभाषित करना होगा। इस भार पर उपयुक्त उद्योग-अनिवार्य डिज़ाइन कारक लागू करें। मानक रिगिंग अनुप्रयोगों के लिए आमतौर पर 5:1 डिज़ाइन कारक की आवश्यकता होती है। इसका मतलब यह है कि तोड़ने की शक्ति कार्य भार से पांच गुना होनी चाहिए। कार्मिक उत्थापन बहुत अधिक सुरक्षा मार्जिन की मांग करता है। खनन अनुप्रयोगों के लिए अक्सर 10:1 डिज़ाइन कारक की आवश्यकता होती है। सटीक गणना आपकी सुनिश्चित करती है तार रस्सी की क्षमता सभी सुरक्षा सीमाओं को पूरा करती है।
मुख्य सामग्री न्यूनतम ब्रेकिंग बल को भारी रूप से प्रभावित करती है। एक स्टील कोर (IWRC) फाइबर कोर (FC) की तुलना में अधिक ताकत प्रदान करता है। IWRC भारी तनाव के तहत बाहरी स्ट्रैंड को प्रभावी ढंग से सहारा देता है। यह रस्सी को ड्रम पर कुचलने से रोकता है। फ़ाइबर कोर बेहतर लचीलापन प्रदान करते हैं लेकिन समग्र तोड़ने की ताकत का त्याग कर देते हैं। व्यास का चयन करते समय आपको मूल प्रकार का मूल्यांकन करना चाहिए। बिल्कुल एक ही आकार की दो रस्सियाँ अपने मूल निर्माण के आधार पर अलग-अलग प्रदर्शन करेंगी।
बड़े व्यास से तोड़ने की क्षमता अधिक होती है। हालाँकि, वे स्वाभाविक रूप से लचीलेपन को कम करते हैं। कठोर रस्सियाँ ढेरों और ड्रमों के चारों ओर झुकने का विरोध करती हैं। यह प्रतिरोध आंतरिक तार घर्षण का कारण बनता है। आपको गतिशील लिफ्टिंग अनुप्रयोगों के लिए इस ट्रेड-ऑफ़ का मूल्यांकन करना चाहिए। अत्यधिक गतिशील लिफ्टों के लिए लचीले निर्माण की आवश्यकता होती है। आपको ऐसी रस्सी का चयन करने की आवश्यकता हो सकती है जिसमें प्रति स्ट्रैंड अधिक तार हों। यह दृष्टिकोण झुकने की थकान प्रतिरोध में सुधार करते हुए आवश्यक ताकत बनाए रखता है।
डी/डी अनुपात आपके उपकरण और आपकी हेराफेरी के बीच संबंध को परिभाषित करता है। 'डी' ड्रम या शीव व्यास का प्रतिनिधित्व करता है। 'd' तार रस्सी के व्यास को दर्शाता है। ओईएम-अनुशंसित डी/डी अनुपात को बनाए रखना बिल्कुल गैर-परक्राम्य है। एक छोटा सा ढेर एक मोटी रस्सी को तेजी से मोड़ने पर मजबूर कर देता है। तीव्र झुकने से गंभीर झुकने में थकान उत्पन्न होती है। तार समय से पहले टूट कर टूट जायेंगे। अपने विनिर्देशों को अंतिम रूप देने से पहले हमेशा डी/डी अनुपात सत्यापित करें।
आपको रस्सी का शीव गेज से सटीक मिलान करना चाहिए। समय के साथ शीव ग्रूव्स घिस जाते हैं। वे प्रायः पिछली रस्सी का आकार ले लेते हैं। घिसे हुए खांचे में नई रस्सी लगाने से तत्काल क्षति होती है। यहां तक कि छोटी-मोटी विसंगतियां भी नष्ट कर सकती हैं क्रेन की रस्सी जल्दी से. यह उस महंगे हार्डवेयर को भी बर्बाद कर देगा जिस पर यह चलता है। ग्रूव आयामों की जांच करने के लिए प्रमाणित शीव गेज का उपयोग करें। नई हेराफेरी स्थापित करने से पहले घिसे-पिटे शीव्स को बदलें या दोबारा मशीन से बनाएं।
व्यास सीधे तौर पर प्रभावित करता है कि रस्सी ड्रम पर कैसे घूमती है। अनुचित स्पूलिंग खतरनाक फ्लीट एंगल बनाती है। फ्लीट कोण शीव सेंटरलाइन और ड्रम फ्लैंज के बीच का कोण है। ड्रम ग्रूविंग के लिए बहुत मोटी रस्सी असमान रूप से खड़ी हो जाएगी। असमान स्टैकिंग के कारण किस्में एक-दूसरे से टकराने लगती हैं। कुचलने की यह क्रिया रस्सी की संरचना को नष्ट कर देती है। सुचारू संचालन के लिए फ्लीट एंगल को अनुशंसित 0.5 से 1.5 डिग्री के भीतर रखें।
नाममात्र व्यास कैटलॉग में सूचीबद्ध आकार है। वास्तविक व्यास उत्पाद का भौतिक माप है। एक नव निर्मित रिगिंग वायर रस्सी का माप आम तौर पर उसके नाममात्र बताए गए आकार से थोड़ा बड़ा होगा। यह ओवरसाइज़ मार्जिन अक्सर +0% से +5% तक होता है। निर्माता जानबूझकर रस्सियों को इस तरह डिज़ाइन करते हैं। नई होने पर रस्सी को कभी भी नाममात्र आकार से कम नहीं मापना चाहिए। इस अंतर को समझने से खरीद और स्थापना के दौरान भ्रम की स्थिति से बचा जा सकता है।
प्रासंगिक अनुपालन मानक वैश्विक स्तर पर स्वीकार्य व्यास सहनशीलता को नियंत्रित करते हैं। EN 12385 और API 9A जैसे मानक सख्त विनिर्माण नियम निर्धारित करते हैं। वे विभिन्न उत्पादन बैचों में एकरूपता सुनिश्चित करते हैं। आपको यह निर्दिष्ट करना होगा कि आपका ऑपरेशन किस मानक का पालन करता है। यह सुनिश्चित करता है कि निर्माता पूरी तरह से अनुपालन वाला उत्पाद प्रदान करता है। इन मानकों की अनदेखी से असंगत हार्डवेयर एकीकरण होता है।
तालिका: उदाहरण स्वीकार्य विनिर्माण सहनशीलता (केवल संदर्भ)
| नाममात्र व्यास सीमा | मानक (उदाहरण के लिए, एन 12385-4) | स्वीकार्य सहनशीलता |
|---|---|---|
| 2 मिमी से 8 मिमी | एन 12385 | -0% से +8% |
| 8 मिमी से अधिक | एन 12385 | -0% से +5% |
| सभी आकार (एपीआई) | एपीआई 9ए | -0% से +5% |
एक नई रस्सी में पहले कुछ लिफ्टों के दौरान भौतिक परिवर्तन होते हैं। यह खिंचेगा और व्यास में थोड़ा कम हो जाएगा। उद्योग के पेशेवर इसे 'निर्माणात्मक खिंचाव' कहते हैं। प्रारंभिक कार्य भार बाहरी धागों को कोर के विरुद्ध कसकर खींचता है। संपूर्ण संरचना अंदर की ओर संकुचित हो जाती है। आपको इस मामूली कमी का हिसाब देना होगा। थोड़ी सी ब्रेक-इन अवधि के बाद रस्सी अपने वास्तविक कार्यशील व्यास में स्थापित हो जाएगी।
सटीक माप के लिए उचित तकनीक और सही उपकरणों की आवश्यकता होती है। आपको सटीक कैलीपर्स का उपयोग करना चाहिए. अपनी फ़ील्ड टीम को चरण-दर-चरण निर्देश प्रदान करें. विपरीत धागों पर परिचालित वृत्त को मापें। ये मुकुट या सबसे चौड़े बिंदु हैं। धागों के बीच की घाटियों को कभी भी नापें। घाटियों को मापने से गलत तरीके से कम आकार की रीडिंग मिलती है। यह गलती गलत ऑर्डर देने की ओर ले जाती है स्टील केबल का आकार.
सटीक कैलीपर माप के लिए इन चरणों का पालन करें:
एक भी माप कभी पर्याप्त नहीं होता. रस्सियाँ स्थानीयकृत टूट-फूट या विनिर्माण भिन्नताओं का अनुभव कर सकती हैं। हम तीन अलग-अलग बिंदुओं पर माप लेने की अनुशंसा करते हैं। इन बिंदुओं को लंबाई के साथ कम से कम कुछ फीट की दूरी पर रखें। तीनों परिणामों को एक साथ औसत करें। यह औसत वास्तविक आयाम का अत्यधिक सटीक प्रतिनिधित्व प्रदान करता है। यह रस्सी में किसी भी छोटे स्थानीय बदलाव या मामूली अंडाकारता के लिए जिम्मेदार है।
अपने खरीदारों को अपने मौजूदा उपकरणों का अच्छी तरह से ऑडिट करने की सलाह दें। वर्तमान ग्रूव प्रोफाइल की जांच करने के लिए शीव गेज का उपयोग करें। नया ऑर्डर देने से पहले मौजूदा रस्सियों को मापें। केवल पुराने क्रय रिकॉर्ड पर निर्भर न रहें। उपकरण ख़राब हो गए हैं, और पिछले ऑर्डर ग़लत हो सकते हैं। फ़ील्ड सत्यापन महंगे रिटर्न चक्रों को रोकता है। यह सुनिश्चित करता है कि नया उत्पाद आगमन पर पूरी तरह से फिट हो।
सही विशिष्टताओं का चयन करने के लिए एक व्यवस्थित, विस्तार-उन्मुख दृष्टिकोण की आवश्यकता होती है। आधारभूत सुरक्षा सुनिश्चित करने के लिए आपको कार्य भार सीमा को प्राथमिकता देनी होगी। तीव्र यांत्रिक विनाश को रोकने के लिए शीव और ड्रम अनुकूलता की गारंटी दें। विनिर्माण सहनशीलता और रचनात्मक खिंचाव को हमेशा ध्यान में रखें। फ़ील्ड सत्यापन खरीद त्रुटियों के विरुद्ध आपका सबसे अच्छा बचाव है।
इन क्रिया-उन्मुख कदमों को उठाने से यह सुनिश्चित होता है कि आपका चयनित उत्पाद सभी साइट-विशिष्ट अनुपालन आवश्यकताओं को पूरा करता है। यह आपके कर्मियों, आपके पेलोड और आपकी परिचालन समयरेखा की सुरक्षा करता है।
उत्तर: नहीं, आप केवल आकार नहीं बढ़ा सकते। बड़े आकार को समायोजित करने के लिए ढेर, ड्रम और संपूर्ण उठाने की प्रणाली को इंजीनियर किया जाना चाहिए। एक मोटी रस्सी डी/डी अनुपात को महत्वपूर्ण रूप से बदल देती है। यह मौजूदा शीव खांचे में ठीक से फिट नहीं होगा। यह बेमेल गंभीर चुभन, तेजी से थकान और संभावित सिस्टम विफलता का कारण बनता है। हेराफेरी विनिर्देशों को संशोधित करने से पहले हमेशा उपकरण निर्माता से परामर्श लें।
उत्तर: यह विनिर्माण प्रक्रिया को नियंत्रित करने वाले विशिष्ट मानक पर निर्भर करता है। ASME और EN जैसे मानक इन नियमों को निर्देशित करते हैं। आमतौर पर, मानक आकारों के लिए सहनशीलता +0% से +5% तक होती है। नई रस्सी को कभी भी नाममात्र व्यास के नीचे रखने की अनुमति नहीं है। रील से ताज़ा होने पर इसका माप हमेशा थोड़ा बड़ा होगा।
उत्तर: आप मानक रूपांतरण का उपयोग कर सकते हैं जहां 1 इंच 25.4 मिमी के बराबर है। हालाँकि, हम प्रत्यक्ष प्रतिस्थापन के विरुद्ध दृढ़ता से चेतावनी देते हैं। 1/2-इंच की रस्सी (12.7 मिमी) 13 मिमी की रस्सी के समान नहीं है। 'काफी करीब' से गंभीर शीव ग्रूव घिसाव और रस्सी की थकान होती है। माप प्रणालियों को बदलने से पहले हमेशा शीव ग्रूव संगतता को सत्यापित करें।
ए: निर्माण की परवाह किए बिना नाममात्र व्यास समान रहता है। हालाँकि, अलग-अलग निर्माण खांचे में अलग-अलग व्यवहार करते हैं। संकुचित धागों की सतह चिकनी होती है और वास्तविक सहनशीलता सख्त होती है। वे मानक रस्सियों की तुलना में नाममात्र आकार के करीब माप सकते हैं। इसके वास्तविक भौतिक आयाम की पुष्टि करने के लिए हमेशा वास्तविक उत्पाद को कैलीपर्स से मापें।


