
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-11-14 Pinagmulan: Site


Ang bawat mabigat na pag-angat ay ganap na umaasa sa integridad ng iyong rigging hardware. Pagtukoy ng tama wire rope diameter ay hindi lamang isang maliit na teknikal na detalye. Nagsisilbi itong ganap na pundasyon para sa kaligtasan ng pagpapatakbo, mahabang buhay ng kagamitan, at mahigpit na pagsunod sa regulasyon. Kapag tumayo ka sa yugto ng desisyon, ang katotohanan ay hindi nagpapatawad. Ang pagpili sa maling laki—kahit na sa isang maliit na bahagi ng isang milimetro—ay maaaring mag-trigger ng malaking kabiguan. Mapanganib mo ang napaaga na pagkasira ng sheave, biglaang pagkaputol ng lubid, o agad na binawi ang mga warranty ng manufacturer. Ang gabay na ito ay nagbibigay ng teknikal, compliance-aware na framework para sa pagsusuri ng iyong mga detalye. Matututuhan mo kung paano i-finalize ang iyong mga sukat nang tumpak bago ang pagkuha. Susuriin namin ang mga limitasyon sa pagkarga, compatibility ng kagamitan, at wastong mga diskarte sa pagsukat sa field para matiyak ang tuluy-tuloy, ligtas na operasyon.
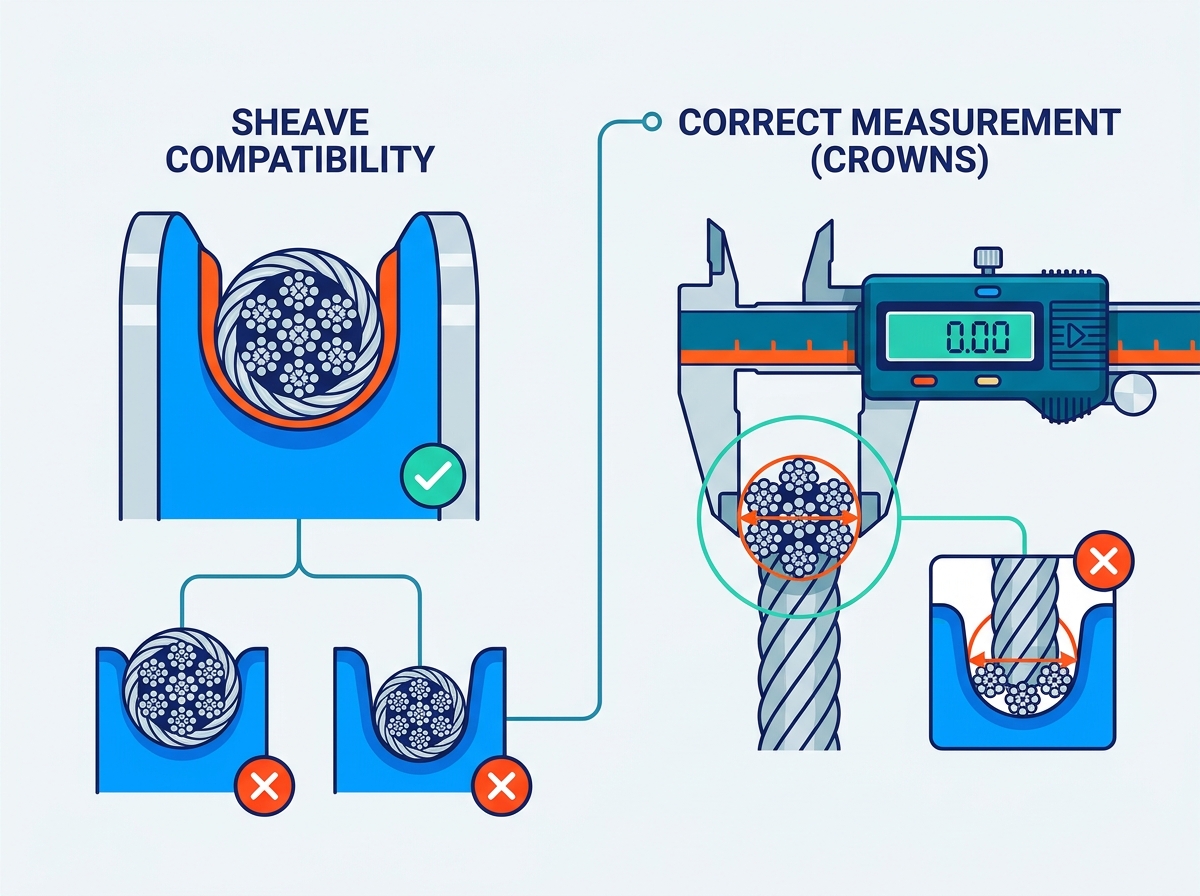
Ang pagpili ng diameter na masyadong malaki para sa sheave groove ay nakakapit sa lubid. Ang masikip na akma na ito ay naghihigpit sa natural na paggalaw sa panahon ng operasyon. Pinapabilis nito ang matinding abrasion kasama ang mga panlabas na wire. Dinudurog din ng pinching effect ang panloob na core. Ang pangunahing pinsala ay humahantong sa mabilis na pagkapagod sa istruktura. Makakaranas ka ng madalas na pagkasira ng kagamitan. Ang pagpapalit ng sirang hardware ay nakakaabala sa iyong buong iskedyul ng pagpapatakbo.
Ang isang maliit na lubid ay nahuhulog sa ilalim ng mabigat na karga. Nawawala ang kritikal nitong pabilog na hugis sa loob ng sheave groove. Nabigo ang lubid na maipamahagi nang maayos ang timbang sa mga hibla nito. Ang pagbaluktot na ito ay lubhang binabawasan ang kapasidad ng pag-aangat ng wire rope . Ang hindi pantay na konsentrasyon ng stress ay mabilis na nabubuo. Ang mga stress point na ito ay nagpapataas ng panganib ng biglaang pag-snap. Ang isang naputol na linya ay nanganganib sa mga tauhan at sumisira sa mahahalagang kargamento.
Ang pagpapatakbo sa labas ng mga detalye ng kagamitan ng OEM ay naglalantad sa iyong operasyon sa malaking pananagutan. Ang mga pamantayan sa pag-angat ng rehiyon ay nangangailangan ng mahigpit na pagsunod. Ang mga organisasyon tulad ng OSHA, ASME, at EN ay nagpapatupad ng mga mahigpit na protocol sa kaligtasan. Paggamit ng hindi tama Ang laki ng wire rope ay direktang lumalabag sa mga utos na ito. I-flag agad ng mga inspektor ang hindi tugmang hardware. Ang hindi pagsunod ay nagti-trigger ng mabibigat na multa at mandatoryong operational downtime. Sa kaganapan ng isang aksidente, ang hindi wastong sukat ay ginagarantiyahan ang malubhang legal na kahihinatnan.
Dapat mo munang tukuyin ang maximum na inaasahang pagkarga. Ilapat ang naaangkop na salik ng disenyo na ipinag-uutos ng industriya sa load na ito. Karaniwang nangangailangan ng 5:1 na salik ng disenyo ang mga karaniwang rigging application. Nangangahulugan ito na ang lakas ng breaking ay dapat na limang beses sa working load. Ang pagtaas ng tauhan ay nangangailangan ng mas mataas na margin ng kaligtasan. Ang mga aplikasyon sa pagmimina ay kadalasang nangangailangan ng 10:1 na salik ng disenyo. Tinitiyak ng mga tumpak na kalkulasyon ang iyong Ang kapasidad ng wire rope ay nakakatugon sa lahat ng mga limitasyon sa kaligtasan.
Ang pangunahing materyal ay lubos na nakakaimpluwensya sa pinakamababang puwersa ng pagsira. Ang steel core (IWRC) ay nagbibigay ng higit na lakas kaysa sa fiber core (FC). Mabisang sinusuportahan ng IWRC ang mga panlabas na hibla sa ilalim ng matinding pag-igting. Pinipigilan nito ang pagdurog ng lubid sa drum. Ang mga fiber core ay nag-aalok ng mas mahusay na flexibility ngunit isinasakripisyo ang kabuuang lakas ng breaking. Dapat mong suriin ang uri ng core kapag pumipili ng diameter. Ang dalawang lubid na may eksaktong parehong laki ay gaganap nang magkaiba batay sa kanilang pangunahing konstruksyon.
Ang mas malalaking diameter ay nagbubunga ng mas mataas na lakas ng pagsira. Gayunpaman, likas nilang binabawasan ang kakayahang umangkop. Ang mga matigas na lubid ay lumalaban sa pagyuko sa mga bigkis at tambol. Ang paglaban na ito ay nagdudulot ng internal wire friction. Dapat mong suriin ang trade-off na ito para sa mga dynamic na lifting application. Ang mga high dynamic na lift ay nangangailangan ng mga flexible constructions. Maaaring kailanganin mong pumili ng lubid na nagtatampok ng higit pang mga wire sa bawat strand. Ang diskarte na ito ay nagpapanatili ng kinakailangang lakas habang pinapabuti ang baluktot na paglaban sa pagkapagod.
Tinutukoy ng D/d ratio ang kaugnayan sa pagitan ng iyong kagamitan at iyong rigging. Ang 'D' ay kumakatawan sa drum o sheave diameter. Ang 'd' ay kumakatawan sa diameter ng wire rope. Ang pagpapanatili ng OEM-recommended D/d ratio ay ganap na hindi mapag-usapan. Pinipilit ng isang maliit na bigkis na yumuko nang husto ang isang makapal na lubid. Ang matalim na baluktot ay nagdudulot ng matinding pagkapagod sa pagyuko. Ang mga wire ay mabibitak at masira nang wala sa panahon. Palaging i-verify ang D/d ratio bago i-finalize ang iyong mga detalye.
Dapat mong itugma nang tumpak ang lubid sa sheave gauge. Ang mga sheave grooves ay nawawala sa paglipas ng panahon. Madalas silang kunin ang hugis ng nakaraang lubid. Ang pag-install ng bagong lubid sa isang pagod na uka ay nagdudulot ng agarang pinsala. Kahit menor de edad mismatches ay maaaring sirain ang crane rope mabilis. Masisira din nito ang mamahaling hardware na pinapatakbo nito. Gumamit ng certified sheave gauge para suriin ang mga sukat ng uka. Palitan o i-remachine ang mga pagod na bigkis bago mag-install ng bagong rigging.
Direktang nakakaapekto ang diameter kung paano umiikot ang lubid sa isang drum. Ang hindi tamang spooling ay lumilikha ng mga mapanganib na anggulo ng fleet. Ang anggulo ng fleet ay ang anggulo sa pagitan ng sheave centerline at ng drum flange. Ang isang lubid na masyadong makapal para sa drum grooving ay salansan nang hindi pantay. Ang hindi pantay na pagsasalansan ay nagiging sanhi ng pagdurog ng mga hibla sa isa't isa. Ang pagdurog na pagkilos na ito ay sumisira sa istraktura ng lubid. Panatilihin ang mga anggulo ng fleet sa loob ng inirerekomendang 0.5 hanggang 1.5 degrees para sa maayos na operasyon.
Ang nominal na diameter ay ang sukat na nakalista sa catalog. Ang aktwal na diameter ay ang pisikal na pagsukat ng produkto. Isang bagong gawa Ang rigging wire rope ay karaniwang may sukat na bahagyang mas malaki kaysa sa nominal na nakasaad na sukat nito. Ang sobrang laki ng margin na ito ay kadalasang umaabot mula +0% hanggang +5%. Ang mga tagagawa ay nagdidisenyo ng mga lubid sa ganitong paraan sinasadya. Ang lubid ay hindi dapat sukatin sa ilalim ng nominal na sukat kapag bago. Ang pag-unawa sa pagkakaibang ito ay pumipigil sa pagkalito sa panahon ng pagkuha at pag-install.
Ang mga nauugnay na pamantayan sa pagsunod ay namamahala sa mga pinapayagang diameter tolerances sa buong mundo. Ang mga pamantayan tulad ng EN 12385 at API 9A ay nagdidikta ng mahigpit na mga panuntunan sa pagmamanupaktura. Tinitiyak nila ang pagkakapare-pareho sa iba't ibang batch ng produksyon. Dapat mong tukuyin kung aling pamantayan ang sinusunod ng iyong operasyon. Tinitiyak nito na ang tagagawa ay nagbibigay ng isang ganap na sumusunod na produkto. Ang pagwawalang-bahala sa mga pamantayang ito ay humahantong sa hindi tugmang pagsasama ng hardware.
Talahanayan: Halimbawang Mga Allowable Manufacturing Tolerances (Reference Only)
| Nominal Diameter Range | Standard (hal, EN 12385-4) | Allowable Tolerance |
|---|---|---|
| 2 mm hanggang 8 mm | EN 12385 | -0% hanggang +8% |
| Higit sa 8 mm | EN 12385 | -0% hanggang +5% |
| Lahat ng Sukat (API) | API 9A | -0% hanggang +5% |
Ang isang bagong lubid ay sumasailalim sa mga pisikal na pagbabago sa mga unang pag-angat nito. Ito ay mag-uunat at bahagyang magbabawas sa diameter. Tinatawag ito ng mga propesyonal sa industriya na 'constructional stretch.' Ang paunang working load ay hinihila nang mahigpit ang mga panlabas na hibla laban sa core. Ang buong istraktura ay pumipilit sa loob. Dapat mong isaalang-alang ang bahagyang pagbabawas na ito. Ang lubid ay tumira sa tunay nitong working diameter pagkatapos ng maikling break-in na panahon.
Ang tumpak na pagsukat ay nangangailangan ng wastong pamamaraan at tamang kasangkapan. Dapat kang gumamit ng precision calipers. Magbigay ng sunud-sunod na mga tagubilin sa iyong field team. Sukatin ang circumscribed na bilog sa magkabilang strand. Ito ang mga korona o ang pinakamalawak na punto. Huwag kailanman sukatin ang mga lambak sa pagitan ng mga hibla. Ang pagsukat sa mga lambak ay nagbibigay ng maling pagbabasa. Ang pagkakamaling ito ay humahantong sa pag-order ng mali laki ng bakal na kable.
Sundin ang mga hakbang na ito para sa tumpak na pagsukat ng caliper:
Ang isang pagsukat ay hindi kailanman sapat. Ang mga lubid ay maaaring makaranas ng lokal na pagkasuot o mga pagkakaiba-iba ng pagmamanupaktura. Inirerekomenda namin ang pagkuha ng mga sukat sa tatlong magkakaibang mga punto. Ihiwalay ang mga puntong ito ng hindi bababa sa ilang talampakan sa haba. I-average ang tatlong resulta nang magkasama. Nagbibigay ang average na ito ng lubos na tumpak na representasyon ng totoong dimensyon. Isinasaalang-alang nito ang anumang maliit na naisalokal na mga pagkakaiba-iba o bahagyang ovality sa lubid.
Payuhan ang iyong mga mamimili na i-audit nang maigi ang kanilang kasalukuyang kagamitan. Gumamit ng sheave gauge upang suriin ang kasalukuyang mga profile ng groove. Sukatin ang kasalukuyang mga lubid bago maglagay ng bagong order. Huwag umasa lamang sa mga lumang talaan ng pagbili. Nasira ang kagamitan, at maaaring hindi tama ang mga naunang order. Pinipigilan ng pag-verify ng field ang mga mahal na ikot ng pagbalik. Tinitiyak nito na ang bagong produkto ay akmang-akma sa pagdating.
Ang pagpili ng tamang mga pagtutukoy ay nangangailangan ng isang sistematikong diskarte na nakatuon sa detalye. Dapat mong unahin ang Working Load Limit para matiyak ang kaligtasan ng baseline. Ginagarantiyahan ang sheave at drum compatibility upang maiwasan ang mabilis na mekanikal na pagkasira. Palaging isaalang-alang ang mga pagpapaubaya sa pagmamanupaktura at constructional stretch. Ang pag-verify sa field ay nananatiling iyong pinakamahusay na depensa laban sa mga error sa pagkuha.
Tinitiyak ng pagsasagawa ng mga hakbang na ito na nakatuon sa pagkilos na natutugunan ng iyong napiling produkto ang lahat ng kinakailangan sa pagsunod na partikular sa site. Pinoprotektahan nito ang iyong mga tauhan, ang iyong kargamento, at ang iyong timeline ng pagpapatakbo.
A: Hindi, hindi mo basta-basta mapapalaki ang laki. Ang mga bigkis, drum, at buong sistema ng pag-aangat ay dapat na ma-engineered upang mapaunlakan ang mas malaking sukat. Malaking binabago ng mas makapal na lubid ang ratio ng D/d. Hindi ito magkasya nang maayos sa mga kasalukuyang sheave grooves. Ang hindi pagkakatugma na ito ay nagdudulot ng matinding pagkurot, mabilis na pagkapagod, at potensyal na pagkabigo ng system. Palaging kumunsulta sa tagagawa ng kagamitan bago baguhin ang mga detalye ng rigging.
A: Depende ito sa partikular na pamantayan na namamahala sa proseso ng pagmamanupaktura. Ang mga pamantayan tulad ng ASME at EN ay nagdidikta sa mga panuntunang ito. Karaniwan, ang tolerance ay mula +0% hanggang +5% para sa mga karaniwang laki. Ang isang bagong lubid ay hindi pinapayagan na nasa ilalim ng nominal na diameter. Palagi itong magsusukat ng bahagyang mas malaki kapag sariwa sa reel.
A: Maaari mong gamitin ang karaniwang conversion kung saan ang 1 pulgada ay katumbas ng 25.4 mm. Gayunpaman, mahigpit kaming nagbabala laban sa mga direktang pagpapalit. Ang isang 1/2-inch na lubid (12.7 mm) ay hindi katulad ng isang 13 mm na lubid. Ang 'Close enough' ay humahantong sa matinding sheave groove wear at rope fatigue. Palaging i-verify ang sheave groove compatibility bago lumipat ng mga sistema ng pagsukat.
A: Ang nominal diameter ay nananatiling pareho anuman ang konstruksyon. Gayunpaman, ang iba't ibang mga constructions ay kumikilos nang iba sa mga grooves. Ang mga compact strand ay may mas makinis na mga ibabaw at mas mahigpit na aktwal na pagpapahintulot. Maaari silang magsukat nang mas malapit sa nominal na sukat kaysa sa karaniwang mga lubid. Palaging sukatin ang aktwal na produkto gamit ang mga caliper upang kumpirmahin ang tunay na pisikal na sukat nito.


