


すべての重量物を持ち上げる作業は、すべてリギング ハードウェアの完全性にかかっています。正しいものを指定する ワイヤロープの直径 は単なる技術的な詳細ではありません。これは、運用の安全性、機器の寿命、厳格な規制遵守のための絶対的な基盤として機能します。決断の段階に立ったとき、現実は容赦のないものです。たとえ 1 ミリ単位でも間違ったサイズを選択すると、致命的な障害が発生する可能性があります。シーブの早期摩耗、ロープの突然の切れ、またはメーカー保証の即時無効化の危険があります。このガイドは、仕様を評価するための技術的でコンプライアンスを意識したフレームワークを提供します。購入前に正確に測定を完了する方法を学びます。シームレスで安全な運用を確保するために、荷重制限、機器の互換性、適切な現場測定技術を検討します。
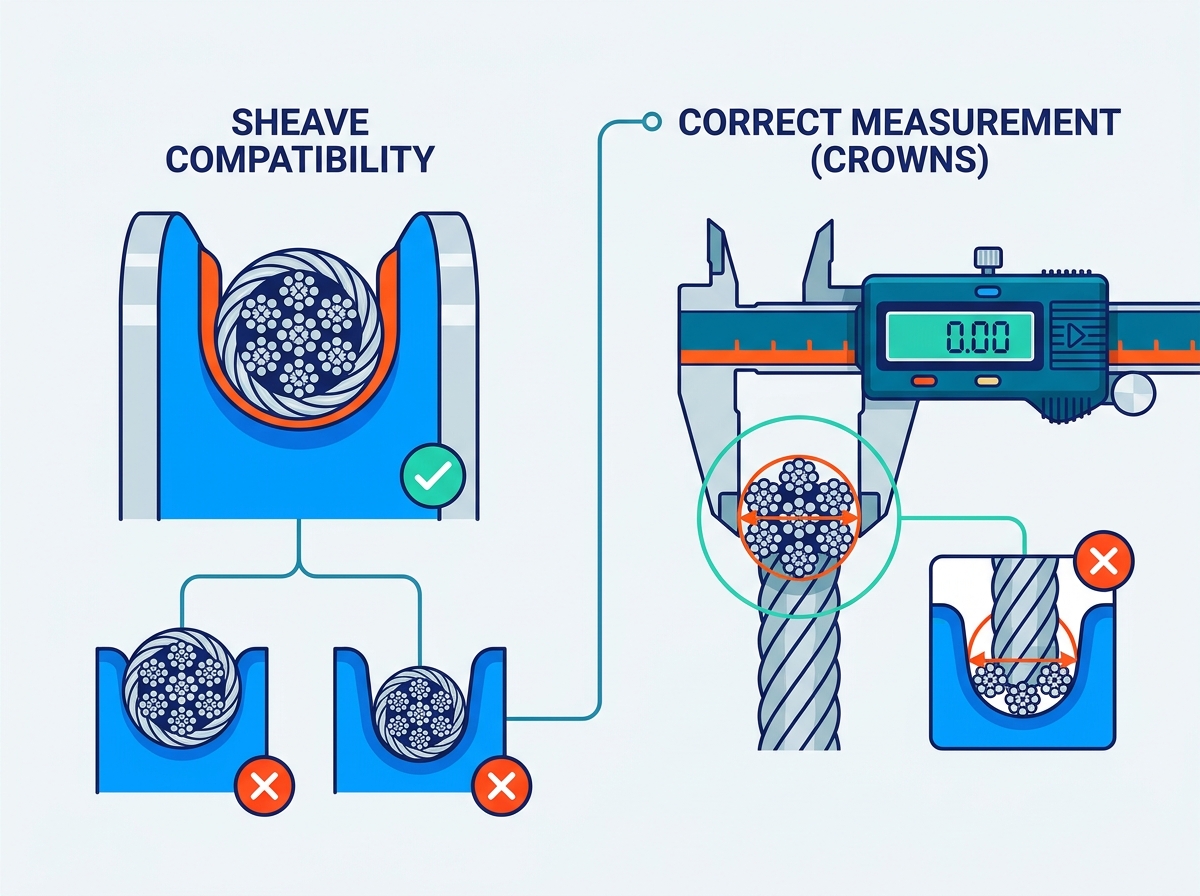
シーブの溝に対して大きすぎる直径を選択すると、ロープが挟まれます。このぴったりとしたフィット感により、操作中の自然な動きを制限します。外側のワイヤーに沿って激しい摩耗が促進されます。挟み込み効果により内部コアも粉砕されます。炉心の損傷は急速な構造疲労につながります。設備の故障が頻繁に発生します。損傷したハードウェアを交換すると、運用スケジュール全体が中断されます。
サイズが小さいロープは、重い負荷がかかると平らになってしまいます。シーブ溝の内側では重要な円形の形状が失われます。ロープはストランド全体に重量を適切に分散できません。この歪みにより、 吊り上げワイヤーロープの 容量。不均一な応力集中が急速に進行します。これらのストレスポイントにより、突然切れる危険性が高まります。ラインが切れると人員が危険にさらされ、貴重な積載物が破壊されます。
OEM 機器の仕様外で動作すると、重大な責任にさらされます。地域ごとの解除基準には厳格な遵守が求められます。 OSHA、ASME、EN などの組織は、厳格な安全プロトコルを施行しています。間違った使い方をする ワイヤロープのサイズは これらの義務に直接違反します。検査官は、不一致のハードウェアに直ちにフラグを立てます。違反した場合は、高額な罰金が科せられ、強制的な運用停止が発生します。事故が発生した場合、不適切なサイジングは重大な法的影響を確実に受けます。
最初に予想される最大負荷を定義する必要があります。業界で義務付けられている適切な設計要素をこの負荷に適用します。標準的なリギング アプリケーションでは通常、5:1 の設計係数が必要です。これは、破断強度が使用荷重の 5 倍でなければならないことを意味します。人員を吊り上げるには、はるかに高い安全マージンが必要です。マイニング アプリケーションでは、多くの場合、10:1 の設計係数が必要です。正確な計算により、 ワイヤロープの容量は すべての安全基準を満たしています。
コアの材質は最小破断力に大きく影響します。スチールコア (IWRC) はファイバーコア (FC) よりも高い強度を提供します。 IWRC は、強い張力下で外側のストランドを効果的にサポートします。ロープがドラムに潰れるのを防ぎます。ファイバーコアは柔軟性に優れていますが、全体的な破断強度は犠牲になります。直径を選択するときは、コアのタイプを評価する必要があります。まったく同じサイズの 2 本のロープは、コアの構造に応じて異なる動作をします。
直径が大きいほど、破断強度が高くなります。ただし、本質的に柔軟性が低下します。硬いロープは、シーブやドラムの周りで曲がるのに耐えます。この抵抗によりワイヤ内部の摩擦が発生します。動的昇降アプリケーションでは、このトレードオフを評価する必要があります。非常にダイナミックなリフトには柔軟な構造が必要です。場合によっては、より線あたりのワイヤ数が多いロープを選択する必要があります。このアプローチにより、必要な強度を維持しながら、耐曲げ疲労性が向上します。
D/d 比は、機器とリギングの関係を定義します。 「D」はドラムまたはシーブの直径を表します。 「d」はワイヤロープの直径を表します。 OEM が推奨する D/d 比を維持することは絶対に不可能です。小さな綱車により、太いロープは急激に曲がります。急激な曲げは激しい曲げ疲労を引き起こします。ワイヤーは早期に亀裂や破損を起こします。仕様を最終決定する前に、必ず D/d 比を確認してください。
ロープをシーブゲージに正確に合わせる必要があります。シーブの溝は時間の経過とともに磨耗します。多くの場合、以前のロープの形状をとります。摩耗した溝に新しいロープを取り付けると、すぐに損傷が発生します。わずかな不一致でも、 クレーンロープを 素早く。また、それが動作する高価なハードウェアも台無しになります。溝の寸法を確認するには、認定されたシーブゲージを使用してください。新しいリギングを取り付ける前に、摩耗したシーブを交換または再加工してください。
直径は、ロープがドラムに巻き付く方法に直接影響します。不適切なスプールは危険なフリートアングルを引き起こします。フリートアングルは、シーブの中心線とドラムフランジの間の角度です。ドラムの溝に対して太すぎるロープは不均一に積み重なってしまいます。不均一に積み重ねると、ストランドが互いに押しつぶされてしまいます。この押しつぶす作用によりロープの構造が破壊されます。スムーズな操作のために、フリートアングルを推奨 0.5 ~ 1.5 度以内に保ちます。
呼び径はカタログ記載のサイズです。実際の直径は製品の物理的な測定値です。新しく製造された リギングワイヤロープは 通常、公称サイズよりわずかに大きくなります。多くの場合、このオーバーサイズ マージンの範囲は +0% から +5% です。メーカーは意図的にこのようにロープを設計しています。ロープは、新品のときは決して公称サイズを下回って測定してはなりません。この違いを理解しておけば、調達時や設置時の混乱を防ぐことができます。
関連するコンプライアンス規格により、許容される直径の公差が世界的に管理されます。 EN 12385 や API 9A などの規格により、厳格な製造ルールが規定されています。これらにより、異なる生産バッチ間での一貫性が確保されます。操作がどの標準に従うかを指定する必要があります。これにより、メーカーは完全に準拠した製品を提供することが保証されます。これらの標準を無視すると、互換性のないハードウェア統合が発生します。
表: 許容製造公差の例 (参考のみ)
| 呼び径範囲 | 標準 (例: EN 12385-4) | 許容公差 |
|---|---|---|
| 2mm~8mm | EN 12385 | -0% ~ +8% |
| 8mm以上 | EN 12385 | -0% ~ +5% |
| すべてのサイズ (API) | API 9A | -0% ~ +5% |
新しいロープは、最初の数回のリフト中に物理的な変化が生じます。伸びて直径がわずかに小さくなります。業界の専門家はこれを「構造的ストレッチ」と呼んでいます。初期の使用荷重により、外側のストランドがコアに対してしっかりと引っ張られます。構造全体が内側に圧縮されます。このわずかな減少を考慮する必要があります。ロープは、短い慣らし期間の後、実際の使用直径に落ち着きます。
正確な測定には、適切な技術と適切なツールが必要です。精密ノギスを使用する必要があります。現場チームに段階的な指示を提供します。反対側のストランドにわたる外接円を測定します。これらはクラウンまたは最も幅の広いポイントです。ストランド間の谷を越えて測定しないでください。谷を測定すると、誤って小さい測定値が得られます。この間違いは間違った注文につながります スチールケーブルのサイズ.
キャリパーを正確に測定するには、次の手順に従ってください。
1 回の測定だけでは決して十分ではありません。ロープには局所的な摩耗や製造上のばらつきが発生する可能性があります。 3 つの異なる点で測定することをお勧めします。これらのポイントは、長さに沿って少なくとも数フィートの間隔をあけて配置します。 3 つの結果を合計して平均します。この平均により、実際の寸法を非常に正確に表現できます。これは、ロープの局所的な小さな変化やわずかな楕円形を考慮します。
購入者に既存の機器を徹底的に監査するようアドバイスしてください。シーブ ゲージを使用して、現在の溝プロファイルを確認します。新しい注文をする前に、現在のロープを測定してください。古い購入記録だけに頼らないでください。機器は消耗しており、以前の注文が間違っていた可能性があります。現場検証により、コストのかかる返品サイクルを回避できます。新しい製品が到着時に完璧にフィットすることを保証します。
正しい仕様を選択するには、体系的で詳細を重視したアプローチが必要です。ベースラインの安全性を確保するには、作業荷重制限を優先する必要があります。シーブとドラムの互換性を保証し、急速な機械的破壊を防ぎます。製造公差と構造上の伸びを常に考慮してください。現場での検証は、調達エラーに対する最善の防御策であり続けます。
これらのアクション指向の手順を実行すると、選択した製品がサイト固有のコンプライアンス要件をすべて満たすことが保証されます。これにより、人員、積載量、運用スケジュールが保護されます。
A: いいえ、単純にサイズを大きくすることはできません。シーブ、ドラム、および昇降システム全体は、より大きなサイズに対応できるように設計する必要があります。ロープが太いと、D/d 比が大幅に変化します。既存のシーブの溝に正しく収まりません。この不一致により、深刻な挟み込み、急速な疲労、および潜在的なシステム障害が発生します。リギング仕様を変更する前に、必ず機器メーカーに相談してください。
A: それは製造プロセスを管理する特定の基準によって異なります。 ASME や EN などの規格がこれらのルールを規定しています。通常、標準サイズの許容範囲は +0% ~ +5% です。新しいロープを公称直径以下にすることは決して許可されません。リールから出したばかりの状態では、常にわずかに大きくなります。
A: 1 インチが 25.4 mm に等しい標準変換を使用できます。ただし、直接の置換には強く警告します。 1/2 インチ ロープ (12.7 mm) は 13 mm ロープと同じではありません。 「十分に近づく」と、シーブ溝の深刻な磨耗やロープの疲労が発生します。測定システムを切り替える前に、必ずシーブ溝の互換性を確認してください。
A:呼び径は構造に関わらず同じです。ただし、構造が異なれば、溝内での動作も異なります。圧縮されたストランドの表面はより滑らかになり、実際の公差はより厳しくなります。標準のロープよりも公称サイズに近い寸法になる場合があります。実際の製品の寸法を確認するには、必ずノギスで実際の製品を測定してください。


