
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-11-14 Походження: Сайт


Кожен важкий підйом повністю залежить від цілісності вашого обладнання. Вказавши правильний Діаметр троса - це не просто другорядна технічна деталь. Це є абсолютною основою безпеки експлуатації, довговічності обладнання та суворої відповідності нормативним вимогам. Коли ви стоїте на етапі прийняття рішення, реальність невблаганна. Вибір неправильного розміру — навіть на частку міліметра — може спровокувати катастрофічний збій. Ви ризикуєте передчасним зносом шкива, раптовим розривом мотузки або миттєвим скасуванням гарантії виробника. У цьому посібнику представлено технічну основу для оцінки ваших специфікацій, що відповідає вимогам. Ви дізнаєтеся, як точно завершити свої вимірювання перед покупкою. Ми вивчимо обмеження навантаження, сумісність обладнання та належні методи польових вимірювань, щоб забезпечити безперебійну та безпечну роботу.
Вибір занадто великого діаметра канавки шкива затискає канат. Ця щільна посадка обмежує природні рухи під час роботи. Це прискорює сильне стирання вздовж зовнішніх проводів. Ефект затискання також розчавлює внутрішнє ядро. Пошкодження сердечника призводить до швидкої втоми конструкції. У вас будуть часті поломки техніки. Заміна пошкодженого обладнання порушує весь ваш робочий графік.
Занижена мотузка сплющується під великим навантаженням. Він втрачає свою критичну круглу форму всередині канавки шкива. Мотузка не розподіляє вагу належним чином по своїх нитках. Це спотворення різко зменшує вантажопідйомність троса . Швидко розвиваються нерівномірні концентрації напруги. Ці точки напруги збільшують ризик раптового розриву. Розірваний шнур створює небезпеку для персоналу та руйнує цінні корисні вантажі.
Робота поза специфікаціями обладнання OEM наражає вашу роботу на значну відповідальність. Регіональні стандарти підйому вимагають суворого дотримання. Такі організації, як OSHA, ASME та EN, дотримуються суворих протоколів безпеки. Використання неправильного Розмір троса прямо порушує ці вимоги. Інспектори негайно позначать невідповідне обладнання. Невідповідність тягне за собою великі штрафи та обов’язковий оперативний простой. У разі аварії неправильне визначення розміру гарантує серйозні правові наслідки.
Спочатку необхідно визначити максимальне очікуване навантаження. Застосуйте до цього навантаження відповідний розрахунковий коефіцієнт, передбачений промисловістю. Стандартне такелажне обладнання зазвичай потребує коефіцієнта проектування 5:1. Це означає, що міцність на розрив повинна в п’ять разів перевищувати робоче навантаження. Підйом персоналу вимагає набагато вищих запасів безпеки. Майнінгові програми часто вимагають коефіцієнта проектування 10:1. Точні розрахунки забезпечать ваші ємність троса відповідає всім порогам безпеки.
Матеріал серцевини сильно впливає на мінімальну силу розриву. Сталевий сердечник (IWRC) забезпечує більшу міцність, ніж волокнистий сердечник (FC). IWRC ефективно підтримує зовнішні нитки під сильним натягом. Це запобігає задавленню троса на барабані. Волокнисті сердечники пропонують кращу гнучкість, але при цьому жертвують загальною міцністю на розрив. Вибираючи діаметр, необхідно оцінити тип сердечника. Дві мотузки однакового розміру працюватимуть по-різному залежно від конструкції їх серцевини.
Більші діаметри забезпечують вищу міцність на розрив. Однак вони за своєю суттю зменшують гнучкість. Жорсткі канати не згинаються навколо снопів і барабанів. Цей опір викликає внутрішнє тертя дроту. Ви повинні оцінити цей компроміс для застосувань динамічного підйому. Високодинамічні ліфти вимагають гнучких конструкцій. Можливо, вам знадобиться вибрати мотузку з більшою кількістю дротів на нитку. Такий підхід зберігає необхідну міцність, одночасно покращуючи стійкість до втоми при вигині.
Співвідношення D/d визначає співвідношення між вашим обладнанням і обладнанням. 'D' означає діаметр барабана або шкива. 'd' позначає діаметр троса. Підтримання рекомендованого OEM співвідношення D/d абсолютно не підлягає обговоренню. Маленький сніп змушує товсту мотузку різко зігнутися. Різке згинання викликає сильну втому при згинанні. Провід передчасно трісне та зламається. Завжди перевіряйте співвідношення D/d, перш ніж завершувати свої специфікації.
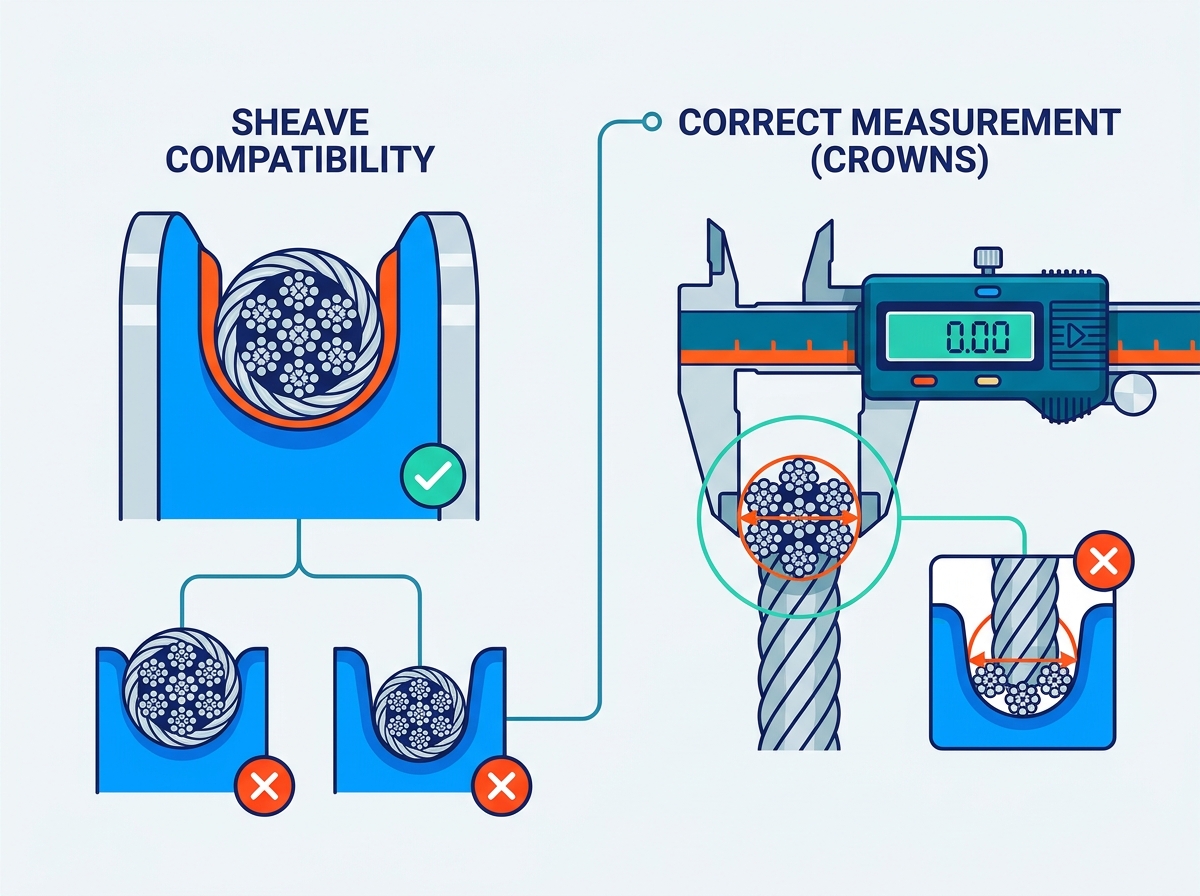
Ви повинні точно підібрати мотузку до розміру шківа. Пази шкива з часом зношуються. Часто вони приймають форму попередньої мотузки. Встановлення нової мотузки в зношену канавку спричиняє негайне пошкодження. Навіть незначні невідповідності можуть зруйнувати кран трос швидко. Це також зіпсує дороге обладнання, на якому він працює. Використовуйте сертифікований калібр шківа, щоб перевірити розміри канавок. Замініть або переробіть зношені шкиви перед установкою нового оснастки.
Діаметр безпосередньо впливає на те, як мотузка намотується на барабан. Неправильне намотування створює небезпечні кути флоту. Кут флоту - це кут між центральною лінією шківа та фланцем барабана. Занадто товстий канат для канавки барабана буде укладатися нерівномірно. Нерівномірне укладання призводить до того, що пасма здавлюються один об одного. Ця роздавлююча дія руйнує структуру мотузки. Зберігайте кути нахилу в межах рекомендованих 0,5–1,5 градусів для плавної роботи.
Номінальний діаметр - розмір, вказаний в каталозі. Фактичний діаметр є фізичним виміром виробу. Щойно виготовлений такелажний трос, як правило, має трохи більший за номінальний заявлений розмір. Ця надбавка часто коливається від +0% до +5%. Виробники навмисно проектують мотузки таким чином. Нова мотузка ніколи не повинна бути менше номінального розміру. Розуміння цієї різниці запобігає плутанині під час придбання та встановлення.
Відповідні стандарти відповідності регулюють допустимі допуски діаметра в усьому світі. Такі стандарти, як EN 12385 та API 9A, диктують суворі правила виробництва. Вони забезпечують узгодженість між різними виробничими партіями. Ви повинні вказати, якому стандарту дотримується ваша операція. Це гарантує, що виробник надає повністю відповідний продукт. Ігнорування цих стандартів призводить до несумісної інтеграції обладнання.
Таблиця: Приклад допустимих виробничих допусків (тільки для довідки)
| Номінальний діапазон діаметра | Стандарт (наприклад, EN 12385-4) | Допустимий допуск |
|---|---|---|
| від 2 мм до 8 мм | EN 12385 | від -0% до +8% |
| Понад 8 мм | EN 12385 | від -0% до +5% |
| Усі розміри (API) | API 9A | від -0% до +5% |
Нова мотузка зазнає фізичних змін під час перших кількох підйомів. Він розтягнеться і трохи зменшиться в діаметрі. Професіонали промисловості називають це 'конструкційним розтягуванням'. Початкове робоче навантаження притягує зовнішні нитки щільно до серцевини. Вся конструкція стискається всередину. Ви повинні враховувати це незначне зменшення. Мотузка досягне справжнього робочого діаметра після короткого періоду обкатки.
Для точного вимірювання потрібна правильна техніка та відповідні інструменти. Ви повинні використовувати прецизійні штангенциркулі. Надайте покрокові інструкції вашій польовій групі. Виміряйте описане коло через протилежні пасма. Це вінця або найширші точки. Ніколи не вимірювайте поперек западин між пасмами. Вимірювання впадин дає помилково занижене значення. Ця помилка призводить до неправильного замовлення розмір сталевого троса.
Виконайте такі дії для точного вимірювання штангенциркулем:
Одного вимірювання ніколи не буває достатньо. Мотузки можуть зазнавати локального зносу або виробничих варіацій. Ми рекомендуємо проводити вимірювання в трьох різних точках. Розмістіть ці точки принаймні на кілька футів одна від одної по довжині. Усередніть три результати разом. Це середнє значення забезпечує дуже точне представлення справжнього розміру. Це пояснює будь-які незначні локалізовані зміни або незначну овальність мотузки.
Порадьте своїм покупцям ретельно перевірити наявне обладнання. Використовуйте калібри шкивів, щоб перевірити поточні профілі канавок. Виміряйте поточні мотузки перед розміщенням нового замовлення. Не покладайтеся лише на старі записи про покупки. Обладнання зношується, і попередні замовлення могли бути неправильними. Перевірка на місці запобігає дорогим циклам повернення. Це гарантує, що новий продукт ідеально підходить після прибуття.
Вибір правильних специфікацій потребує систематичного підходу, орієнтованого на деталі. Щоб забезпечити базову безпеку, ви повинні визначити пріоритетність ліміту робочого навантаження. Гарантована сумісність шкива та барабана для запобігання швидкому механічному руйнуванню. Завжди враховуйте виробничі допуски та розтягнення конструкції. Перевірка на місцях залишається вашим найкращим захистом від помилок у закупівлях.
Виконання цих орієнтованих на дії кроків гарантує, що вибраний продукт відповідає всім вимогам щодо відповідності конкретному об’єкту. Це захищає ваш персонал, ваше корисне навантаження та робочий графік.
A: Ні, ви не можете просто збільшити розмір. Шківи, барабани та вся підйомна система повинні бути сконструйовані таким чином, щоб відповідати більшим розмірам. Більш товста мотузка значно змінює співвідношення D/d. Він не підійде належним чином до існуючих канавок шкива. Ця невідповідність викликає сильне защемлення, швидку втому та можливий збій системи. Завжди консультуйтеся з виробником обладнання, перш ніж змінювати специфікації оснащення.
A: Це залежить від конкретного стандарту, що регулює виробничий процес. Такі стандарти, як ASME та EN, диктують ці правила. Як правило, допуск становить від +0% до +5% для стандартних розмірів. Ніколи не допускається, щоб новий трос був менше номінального діаметра. Він завжди матиме трохи більший розмір, коли тільки що зніметься з котушки.
A: Ви можете використовувати стандартне перетворення, де 1 дюйм дорівнює 25,4 мм. Однак ми наполегливо застерігаємо від прямих замін. Мотузка 1/2 дюйма (12,7 мм) не ідентична мотузці 13 мм. 'Достатньо близько' призводить до сильного зносу канавок шкива та втоми канату. Завжди перевіряйте сумісність канавок шкива перед зміною системи вимірювання.
В: Номінальний діаметр залишається незмінним незалежно від конструкції. Однак різні конструкції по-різному поводяться в пазах. Ущільнені пасма мають більш гладкі поверхні та жорсткіші фактичні допуски. Вони можуть бути ближчими до номінального розміру, ніж стандартні мотузки. Завжди вимірювайте фактичний продукт штангенциркулем, щоб підтвердити його справжні фізичні розміри.


