
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-14 Ursprung: Plats


Varje tungt lyft är helt beroende av integriteten hos din rigghårdvara. Ange rätt stållinans diameter är inte bara en mindre teknisk detalj. Det fungerar som den absoluta grunden för driftsäkerhet, utrustningens livslängd och strikt regelefterlevnad. När du står i beslutsstadiet är verkligheten oförlåtande. Att välja fel storlek – även med en bråkdel av en millimeter – kan utlösa katastrofala misslyckanden. Du riskerar för tidigt slitage av remskivor, plötsligt rep som går av eller att tillverkarens garantier omedelbart upphävs. Den här guiden tillhandahåller ett tekniskt, efterlevnadsmedvetet ramverk för att utvärdera dina specifikationer. Du kommer att lära dig hur du slutför dina mätningar noggrant före upphandling. Vi kommer att utforska belastningsgränser, utrustningskompatibilitet och korrekta fältmätningstekniker för att säkerställa sömlös och säker drift.
Att välja en diameter som är för stor för remskivan klämmer ihop repet. Denna tighta passform begränsar naturlig rörelse under drift. Det påskyndar kraftigt nötning längs de yttre trådarna. Den klämmande effekten krossar också den inre kärnan. Kärnskador leder till snabb strukturell utmattning. Du kommer att uppleva frekventa haverier av utrustning. Att byta ut skadad hårdvara stör hela ditt driftsschema.
Ett underdimensionerat rep plattar under tung belastning. Den förlorar sin kritiska cirkulära form inuti remskivans spår. Repet misslyckas med att fördela vikten ordentligt över sina trådar. Denna förvrängning minskar drastiskt lyft vajerkapacitet . Ojämna stresskoncentrationer utvecklas snabbt. Dessa stresspunkter ökar risken för plötsliga knäppningar. En avbruten lina utsätter personalen för fara och förstör värdefull nyttolast.
Att arbeta utanför OEM-utrustningsspecifikationerna utsätter din verksamhet för betydande ansvar. Regionala lyftstandarder kräver strikt efterlevnad. Organisationer som OSHA, ASME och EN tillämpar stela säkerhetsprotokoll. Använder en felaktig stållinans storlek bryter direkt mot dessa mandat. Inspektörer kommer omedelbart att flagga felaktig hårdvara. Bristande efterlevnad utlöser höga böter och obligatoriska driftstopp. I händelse av en olycka garanterar felaktig dimensionering allvarliga juridiska konsekvenser.
Du måste först definiera den maximala förväntade belastningen. Tillämpa lämplig industripåordnad designfaktor på denna last. Standardriggapplikationer kräver vanligtvis en designfaktor på 5:1. Detta innebär att brotthållfastheten måste vara fem gånger arbetsbelastningen. Personalhissning kräver mycket högre säkerhetsmarginaler. Gruvtillämpningar kräver ofta en konstruktionsfaktor på 10:1. Noggranna beräkningar säkerställer din vajerkapaciteten uppfyller alla säkerhetströsklar.
Kärnmaterialet påverkar kraftigt den minimala brottkraften. En stålkärna (IWRC) ger större styrka än en fiberkärna (FC). IWRC stöder de yttre trådarna effektivt under kraftig spänning. Det förhindrar att repet krossas på trumman. Fiberkärnor erbjuder bättre flexibilitet men offrar den totala brottstyrkan. Du måste utvärdera kärntypen när du väljer diameter. Två rep av exakt samma storlek kommer att fungera olika beroende på deras kärnkonstruktion.
Större diametrar ger högre brotthållfasthet. Men de minskar i sig flexibiliteten. Styva rep motstår att böjas runt remskivor och trummor. Detta motstånd orsakar inre trådfriktion. Du måste utvärdera denna avvägning för dynamiska lyftapplikationer. Högdynamiska hissar kräver flexibla konstruktioner. Du kan behöva välja ett rep med fler trådar per tråd. Detta tillvägagångssätt bibehåller den erforderliga styrkan samtidigt som motståndet mot böjutmattning förbättras.
D/d-förhållandet definierar förhållandet mellan din utrustning och din rigg. 'D' representerar trummans eller skivans diameter. 'd' representerar stållinans diameter. Att bibehålla det OEM-rekommenderade D/d-förhållandet är absolut inte förhandlingsbart. En liten remskiva tvingar ett tjockt rep att böjas kraftigt. Skarp böjning framkallar allvarlig böjtrötthet. Ledningar kommer att spricka och gå sönder i förtid. Kontrollera alltid D/d-förhållandet innan du slutför dina specifikationer.
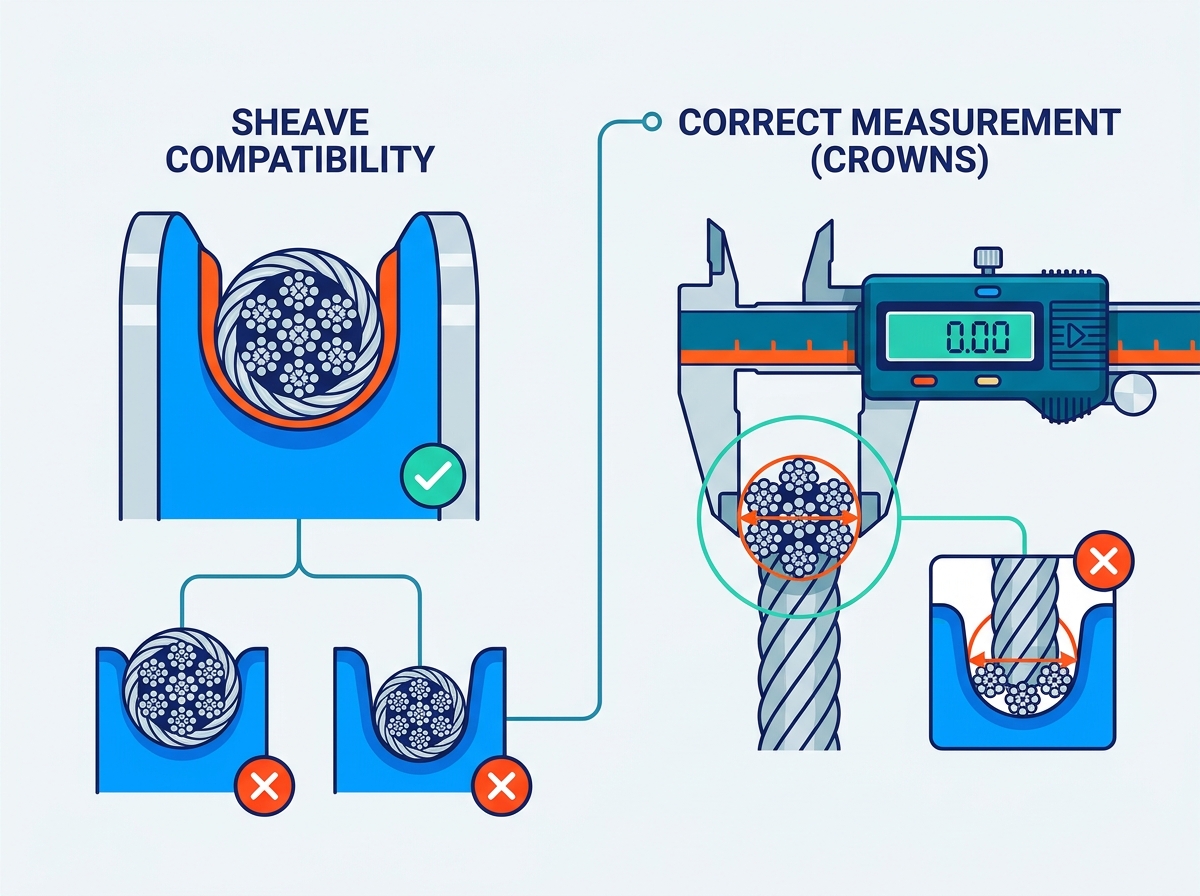
Du måste matcha repet till remskivan exakt. Skivspåren slits med tiden. De tar ofta formen av det tidigare repet. Att installera ett nytt rep i ett slitet spår orsakar omedelbar skada. Även mindre felmatchningar kan förstöra kranrep snabbt. Det kommer också att förstöra den dyra hårdvaran den körs på. Använd en certifierad skivmätare för att kontrollera spårets dimensioner. Byt ut eller bearbeta om slitna skivor innan du installerar ny rigg.
Diametern påverkar direkt hur repet rullar på en trumma. Felaktig spolning skapar farliga flottans vinklar. Flottans vinkel är vinkeln mellan skivans mittlinje och trumflänsen. Ett rep som är för tjockt för trumspåret kommer att staplas ojämnt. Ojämn stapling gör att trådarna krossas mot varandra. Denna krossning förstör repstrukturen. Håll flottans vinklar inom de rekommenderade 0,5 till 1,5 grader för smidig drift.
Nominell diameter är den storlek som anges i katalogen. Faktisk diameter är det fysiska måttet på produkten. En nytillverkad riggningslina mäter vanligtvis något större än dess nominella angivna storlek. Denna överdimensionerade marginal varierar ofta från +0% till +5%. Tillverkare designar rep på detta sätt avsiktligt. Repet får aldrig mäta under den nominella storleken när det är nytt. Att förstå denna skillnad förhindrar förvirring under upphandling och installation.
Relevanta efterlevnadsstandarder styr tillåtna diametertoleranser globalt. Standarder som EN 12385 och API 9A dikterar strikta tillverkningsregler. De säkerställer konsistens över olika produktionspartier. Du måste ange vilken standard din verksamhet följer. Detta säkerställer att tillverkaren tillhandahåller en produkt som är helt kompatibel. Att ignorera dessa standarder leder till inkompatibel hårdvaruintegration.
Tabell: Exempel på tillåtna tillverkningstoleranser (endast referens)
| Nominell diameterintervall | Standard (t.ex. EN 12385-4) | Tillåten tolerans |
|---|---|---|
| 2 mm till 8 mm | EN 12385 | -0 % till +8 % |
| Över 8 mm | EN 12385 | -0 % till +5 % |
| Alla storlekar (API) | API 9A | -0 % till +5 % |
Ett nytt rep genomgår fysiska förändringar under sina första lyft. Det kommer att sträcka sig och minska något i diameter. Branschproffs kallar detta för 'konstruktionssträckning'. Den initiala arbetsbelastningen drar de yttre strängarna tätt mot kärnan. Hela strukturen komprimeras inåt. Du måste ta hänsyn till denna lilla minskning. Repet kommer att sätta sig i sin verkliga arbetsdiameter efter en kort inkörningsperiod.
Noggrann mätning kräver rätt teknik och rätt verktyg. Du måste använda precisionsok. Ge steg-för-steg-instruktioner till ditt fältteam. Mät den omskrivna cirkeln över motsatta trådar. Dessa är kronorna eller de bredaste punkterna. Mät aldrig tvärs över dalarna mellan trådarna. Att mäta dalarna ger en falskt underdimensionerad avläsning. Detta misstag leder till fel beställning stålkabelstorlek.
Följ dessa steg för noggrann mätning av bromsok:
En enda mätning är aldrig tillräcklig. Rep kan uppleva lokalt slitage eller tillverkningsvariationer. Vi rekommenderar att mäta på tre olika punkter. Placera dessa punkter med minst några fots mellanrum längs längden. Sätt ett genomsnitt av de tre resultaten tillsammans. Detta medelvärde ger en mycket exakt representation av den sanna dimensionen. Det står för eventuella mindre lokaliserade variationer eller lätt ovalitet i repet.
Råda dina köpare att granska sin befintliga utrustning noggrant. Använd skivmått för att kontrollera de aktuella spårprofilerna. Mät de nuvarande repen innan du lägger en ny beställning. Lita inte enbart på gamla inköpsuppgifter. Utrustningen slits ner och tidigare beställningar kan ha varit felaktiga. Fältverifiering förhindrar dyra returcykler. Det säkerställer att den nya produkten passar perfekt vid ankomst.
Att välja rätt specifikationer kräver ett systematiskt, detaljorienterat tillvägagångssätt. Du måste prioritera arbetsbelastningsgränsen för att säkerställa grundläggande säkerhet. Garanterar kompatibilitet med skiva och trumma för att förhindra snabb mekanisk förstörelse. Ta alltid hänsyn till tillverkningstoleranser och konstruktionsmässig sträckning. Fältverifiering förblir ditt bästa försvar mot upphandlingsfel.
Genom att vidta dessa handlingsorienterade steg säkerställer du att din valda produkt uppfyller alla platsspecifika efterlevnadskrav. Det skyddar din personal, din nyttolast och din operativa tidslinje.
S: Nej, du kan inte bara öka storleken. Skivorna, trummorna och hela lyftsystemet måste konstrueras för att rymma den större storleken. Ett tjockare rep förändrar D/d-förhållandet avsevärt. Den kommer inte att passa in i befintliga skivspår ordentligt. Denna missanpassning orsakar svår klämning, snabb trötthet och potentiellt systemfel. Rådfråga alltid utrustningstillverkaren innan du ändrar riggspecifikationerna.
S: Det beror på den specifika standarden som styr tillverkningsprocessen. Standarder som ASME och EN dikterar dessa regler. Vanligtvis sträcker sig toleransen från +0% till +5% för standardstorlekar. Ett nytt rep får aldrig vara under den nominella diametern. Den kommer alltid att vara något större när den är färsk från rullen.
S: Du kan använda standardkonverteringen där 1 tum är lika med 25,4 mm. Vi varnar dock starkt för direkta substitutioner. Ett 1/2-tums rep (12,7 mm) är inte identiskt med ett 13 mm rep. 'Tillräckligt nära' leder till kraftigt slitage på remskivor och reputmattning. Verifiera alltid skivspårets kompatibilitet innan du byter mätsystem.
S: Den nominella diametern förblir densamma oavsett konstruktion. Olika konstruktioner beter sig dock olika i spåren. Komprimerade trådar har slätare ytor och snävare faktiska toleranser. De kan mäta sig närmare den nominella storleken än standardlinor. Mät alltid den faktiska produkten med bromsok för att bekräfta dess verkliga fysiska dimension.


