
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-17 Ursprung: Plats


Att arbeta i oförutsägbara marina miljöer utsätter lyft- och förtöjningsutrustning för konstanta dynamiska belastningar, kraftig saltvattenkorrosion och obeveklig slitande friktion. Att välja fel strukturell linje minskar inte bara driftseffektiviteten; det skapar aktivt kritiska säkerhetsrisker och efterlevnadsrisker. Du måste rama in en marin vajer inte som en statisk tjuder, utan som en komplex maskin. De har interna rörliga delar som kräver specifika toleranser, exakt tillverkning och noggrann kontinuerlig skötsel. Att försumma denna invecklade mekanik påskyndar nedbrytningen och riskerar plötsliga strukturella haverier till sjöss. Den här guiden ger marina operatörer, inköpschefer och riggare en evidensbaserad utvärderingsram. Vi kommer att utforska hur man specificerar kärnkonstruktioner, utvärderar skyddande beläggningar och utför proaktiva underhållsrutiner. Du kommer att få handlingskraftiga strategier för att maximera utrustningens livslängd och förbättra tillförlitligheten till havs.
Att fatta godtyckliga beslut om marin utrustning leder direkt till driftförseningar och katastrofala fel. Du måste utvärdera de fysiska krav som ställs på dina riggkomponenter för att förhindra oförutsedda stillestånd. Frekventa komponentbyten dränerar arbetskraftsresurserna och stör maritima scheman helt. Att välja ett otillräckligt material garanterar ett accelererat strukturellt sammanbrott under tuffa kustförhållanden.
Saltvatten fungerar som en obeveklig katalysator för förstörelse av utrustning. Galvanisk korrosion uppstår snabbt när olika metaller interagerar i en ledande saltvattenmiljö. Kloridgropar angriper de mikroskopiska ytstrukturerna hos sämre legeringar och skapar lokala svaga punkter som är osynliga för blotta ögat. Strukturell trötthet förvärrad av kontinuerlig vågverkan försämrar kärnsträngarna över tiden. Du kan inte undvika dessa element, men du kan mildra dem genom konstruerat materialval.
Kommersiell sjöfartsverksamhet bedrivs under strikt tillsyn. Klassificeringssällskap, inklusive American Bureau of Shipping (ABS), DNV och Lloyd's Register, dikterar exakta minsta brottlaster. De kräver rigorösa materialcertifieringar för alla överliggande lyft och strukturella komponenter. Att inte uppfylla dessa efterlevnadsstandarder riskerar omedelbar kvarhållande av fartyg och ogiltigförklarar försäkringsskyddet. Vi råder operatörer att upprätthålla fullständig dokumentation för varje bärande enhet för att säkerställa revisionsberedskap.
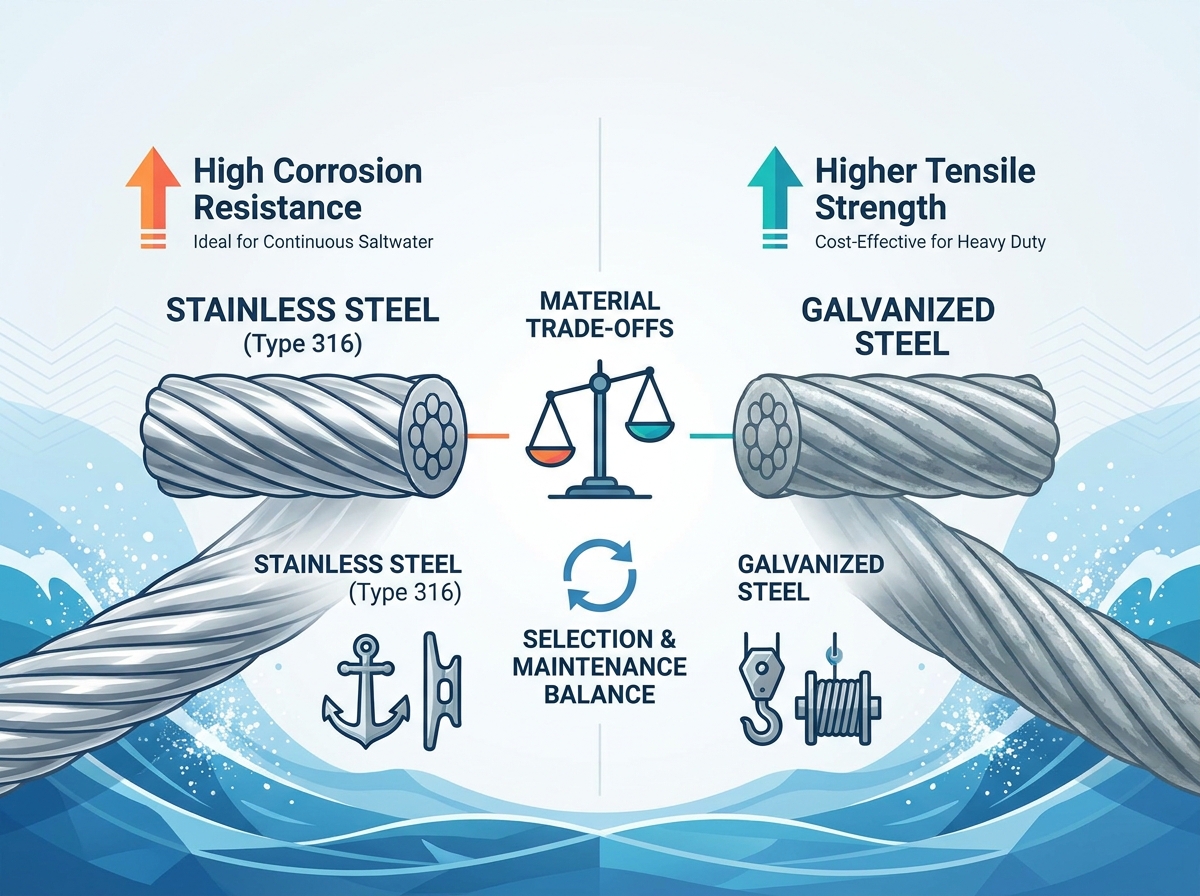
Att specificera rätt legering dikterar hur väl din utrustning överlever atmosfärisk exponering och dynamisk belastning. Industrin förlitar sig i första hand på två huvudsakliga metalllösningar, kompletterade med specialiserade syntetiska alternativ.
| Materialtyp | Korrosionsbeständighet | Draghållfasthet | Bästa användningsfall |
|---|---|---|---|
| Typ 316 rostfritt stål | Excellent | Måttlig | Kontinuerlig nedsänkning, estetiska tillämpningar |
| Galvaniserat stål | Bra (självläkande) | Hög | Tunga kommersiella lyft, vinschar |
| Syntetbelagd (PVC/nylon) | Överlägsen | Varierar efter kärna | Skyddsräcken, högnötningszoner |
När ultimat rostbeständighet är prioritet, a stållina i rostfritt stål ger oöverträffad livslängd mot ytoxidation. Typ 316 innehåller molybden, vilket ger ett extra lager av försvar mot hårda kloridmiljöer.
Kommersiella fartyg föredrar galvaniserade produkter för lastintensiva operationer. Tillverkningsprocessen belägger stålsträngar med hög kolhalt i zink, vilket skapar en mycket hållbar fysisk barriär.
Vissa verksamheter kräver hybridlösningar. Tillverkare erbjuder syntetiskt belagda rep inlindade i extruderade PVC- eller nylonjackor. Dessa jackor blockerar fysiskt saltvatten från att nå kärnsträngarna. Du måste dock inspektera jackan noggrant; en enda punktering fångar vatten inuti och ruttnar kärnan osynligt. Kompakta trådkonstruktioner representerar ett annat avancerat alternativ. Genom att komprimera de yttre trådarna minimerar tillverkarna ytarean som utsätts för elementen samtidigt som den ökar den totala metalltätheten.
Du kan inte använda ett universellt tillvägagångssätt när du specificerar offshoreutrustning. Sättet a riggningslinans funktioner dikterar dess nödvändiga konstruktionsgeometri. Flexibilitet och styvhet sitter på motsatta ändar av det operativa spektrumet.
Olika delar av ett fartyg kräver helt olika mekaniska egenskaper.
Stående rigg: Dessa linor håller master och fasta strukturer på plats. De kräver extremt låg stretch och hög styvhet. Operatörer specificerar vanligtvis en 1x19-konstruktion för stående applikationer. Den innehåller få, tjocka trådar, vilket maximerar brotthållfastheten och minimerar töjningen.
Löprigg: Vinschar, kranar och hissar använder löprigg. Dessa linor böjer sig hela tiden över remskivor och remskivor. De kräver maximal flexibilitet och utmattningsmotstånd för att förhindra att den inre tråden går av. En 7x19 eller 6x36 konstruktion fördelar böjspänningen över många finare trådar, vilket gör att linan kan rullas rent utan strukturell distorsion.
Förtöjning och bogsering utsätter utrustning för våldsamma stötbelastningar. Vågor och tidvatten skapar oförutsägbara spänningsspikar. Linjer som används här måste erbjuda utmärkt stötdämpning och enorm nötningsbeständighet. Fairleads och klossar gnuggar ständigt mot de yttre trådarna. Flertrådsflexibilitet säkerställer att aggregatet absorberar kinetisk energi snarare än att bryta under plötslig spänning.
Kärnan fungerar som grunden för hela monteringen och stöder de yttre strängarna under belastning.
Att anskaffa premiummaterial är bara det första steget. Aggressiv, schemalagd underhåll av stållinor avgör om din investering varar i fem år eller fem månader.
Saltkristaller och vindblåst grus fungerar som slippasta inuti trådarna. Du måste tvätta bort slipande föroreningar innan de slipar mot de inre ledningarna. Implementera strikta avsaltningsprotokoll med färskvattensköljningar efter tungt utplacering till havs. Använd aldrig sura rengöringsmedel eller starka lösningsmedel, eftersom de tar bort de skyddande fabrikssmörjmedlen och påskyndar rost.
Många operatörer gör ett kritiskt fel genom att applicera tjockt ytfett. Ytfett misslyckas helt i marina miljöer eftersom det fångar salt, smuts och fukt mot metallen. Det maskerar helt enkelt korrosionen som sker under.
Du behöver penetrerande smörjmedel. Dessa specialiserade vätskor har låg viskositet under applicering, vilket gör att de kan sippra djupt in i kärnan. Väl inuti tränger de bort fukt och minskar den inre friktionen mellan de rörliga ledningarna. När de härdar tjocknar de till en skyddande barriär. För tunga kommersiella installationer är trycksmörjsystem mycket överlägsna manuell borstning. Högtryckskragar tvingar smörjmedlet helt genom strängarna, spolar ut gamla föroreningar samtidigt som kärnan helt mättas.
Felaktig hantering förstör utrustningen innan den ens ser vattnet. Du måste lossa linorna korrekt från rullen för att förhindra permanenta veck. En kink äventyrar permanent linjens strukturella integritet; du kan inte bara böja den tillbaka till formen. Under installation och lagring under lågsäsong, se till att utrustningen förblir upphöjd från marken, täckt från direkt regn och ordentligt smord för att förhindra 'fågelburen' (explosiv upplösning av yttre trådar).
Att veta exakt när man ska gå i pension a marinkabel skiljer säker verksamhet från dödsolyckor. Gissningar har ingen plats i riggning till havs.
Ställ in realistiska tidslinjer baserat på driftfrekvens och miljösvårigheter. Rutininspektioner bör ske dagligen eller före ett större lyft. De förlitar sig på snabba visuella kontroller för uppenbar deformation. Periodiska inspektioner kräver en kvalificerad besiktningsman. Dessa omfattande utvärderingar sker månadsvis eller årligen, beroende på klasssamhällets regler, och involverar detaljerade mätningar och dokumentation.
Inspektörer måste leta efter specifika feltecken. Att spåra dessa anomalier förhindrar katastrofala belastningsfall.
Ta bort gissningarna genom att anpassa interna policyer till erkända sjösäkerhetsstandarder. Ramverk som ISO 4309 och ASME B30.9 tillhandahåller objektiva kriterier för kassering. De anger det exakta antalet tillåtna trasiga trådar per lägglängd och den maximala acceptabla procentandelen av diameterförlust. När en linje når dessa kvantifierbara tröskelvärden måste du ta bort den omedelbart. Att försena ersättningen inbjuder till katastrof.
Inköp av komponenter från opålitliga leverantörer introducerar massiva blinda fläckar i dina säkerhetsprotokoll. Behandla din upphandlingsfas som en rigorös granskningsprocess.
Skaffa aldrig ocertifierat riggmaterial. Du måste kräva fullständig dokumentation av ursprung, legeringssammansättning och provningsresultat. Brukscertifikat visar att materialet uppfyller den specificerade minsta brottbelastningen. Om en leverantör inte kan tillhandahålla full spårbarhet för sitt lager, ta omedelbart bort dem från din godkända leverantörslista.
En kapabel leverantör gör mer än att skicka råspolar. Utvärdera deras förmåga att tillhandahålla avslutningar av marint kvalitet och anpassade hårdvarusammansättningar. Din leverantör bör ha den tekniska expertis som krävs för att installera kraftiga fingerborgshylsor, gjutna spelter-uttag och sänkta beslag. Att hitta en korrosionsbeständig stållina är bara halva striden; ändavslutningarna måste klara exakt samma korrosiva miljö utan att misslyckas.
Lista partners som erbjuder omfattande support efter försäljning. Exceptionella leverantörer tillhandahåller kontinuerlig materialtestning, underhållsvägledning och snabb tillgänglighet för utbyte. Offshoreverksamhet har inte råd med veckors väntan på en ersättningsspole. Prioritera leverantörer som har ett robust lokalt lager och dedikerade tekniska supportteam.
Att navigera i maritima utmaningar kräver en noggrann balans mellan noggrant materialval och noggrant underhåll. Du måste anpassa ditt materialval – oavsett om det är höghållfasta galvaniserade legeringar eller extremt hållbara rostfria varianter – med de exakta kraven i din driftsmiljö. Pålitlig offshoreverksamhet är beroende av att strukturella linjer behandlas som aktivt förvaltade tillgångar. Detta proaktiva tänkesätt påverkar i hög grad både besättningens säkerhet och den övergripande kontinuiteten i verksamheten.
Vi uppmuntrar dig att granska ditt nuvarande lager omedelbart. Kontrollera dina lagringsmetoder, granska dina smörjscheman och verifiera dina brukscertifikat. Rådgör med certifierade riggspecialister för att granska dina specifika driftsbelastningar och säkerställa att din utrustning uppfyller alla moderna efterlevnadsstandarder.
S: Galvaniserat stål ger vanligtvis högre brotthållfasthet. Den använder högkolhaltigt stål, vilket gör det till det föredragna valet för tunga kommersiella lyft. Rostfritt stål offrar en viss övergripande draghållfasthet för att klara tillsatsen av krom och nickel, vilket ger dess överlägsna, permanenta korrosionsbeständighet.
S: Smörjningsfrekvensen beror i hög grad på operativ användning och miljöns svårighetsgrad. Som en allmän regel måste du smörja den i samma ögonblick som den känns torr vid beröring eller börjar visa mindre ytoxidation. Kommersiella linjer med hög användning kräver ofta trycksmörjning varje vecka.
S: Driftapplikationer som båtvinschar kräver flexibla konstruktioner för att förhindra metallutmattning. En 7x19-konstruktion är idealisk. Den fördelar böjspänningar över många mindre trådar, vilket gör att linan kan rullas tätt och smidigt runt små vinschtrummor utan att deformeras.
S: Ja, men bara i specifika scenarier. Fiberkärnor erbjuder utmärkt flexibilitet och behåller penetrerande smörjmedel extremt bra. De saknar dock strukturell densitet och är dåligt lämpade för tunga krossningsbelastningar. Om linan utsätts för kraftig trumkrossning är en IWRC (Independent Wire Rope Core) obligatorisk.


