
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 17.11.2026 Pochodzenie: Strona


Praca w nieprzewidywalnych środowiskach morskich naraża sprzęt dźwigowy i cumowniczy na ciągłe obciążenia dynamiczne, silną korozję słoną wodą i nieustanne tarcie ścierne. Wybór niewłaściwej linii konstrukcyjnej nie tylko zmniejsza efektywność operacyjną; aktywnie stwarza krytyczne zagrożenia bezpieczeństwa i ryzyko braku zgodności. Musisz oprawić a lina morska nie jako statyczna linka, ale jako złożona maszyna. Zawierają wewnętrzne ruchome części wymagające określonych tolerancji, precyzyjnej produkcji i rygorystycznej, ciągłej konserwacji. Zaniedbanie tych skomplikowanych mechanizmów przyspiesza degradację, ryzykując nagłe awarie strukturalne na morzu. Niniejszy przewodnik zapewnia operatorom morskim, kierownikom ds. zaopatrzenia i armatorom ramy oceny oparte na dowodach. Zbadamy, jak określić konstrukcję rdzenia, ocenić powłoki ochronne i wdrożyć proaktywne procedury konserwacji. Zyskasz praktyczne strategie maksymalizowania żywotności sprzętu i poprawy niezawodności na morzu.
Podejmowanie arbitralnych decyzji dotyczących wyposażenia statku prowadzi bezpośrednio do opóźnień operacyjnych i katastrofalnych w skutkach awarii. Aby zapobiec nieprzewidzianym przestojom, należy ocenić wymagania fizyczne stawiane komponentom osprzętu. Częste wymiany podzespołów wyczerpują zasoby siły roboczej i całkowicie zakłócają rozkłady jazdy na morzu. Wybór nieodpowiedniego materiału gwarantuje przyspieszoną degradację konstrukcji w trudnych warunkach przybrzeżnych.
Słona woda działa jak nieubłagany katalizator niszczenia sprzętu. Korozja galwaniczna zachodzi szybko, gdy różne metale oddziałują w przewodzącym środowisku słonej wody. Wżery chlorkowe atakują mikroskopijne struktury powierzchniowe gorszych stopów, tworząc zlokalizowane słabe punkty niewidoczne gołym okiem. Zmęczenie strukturalne połączone z ciągłym działaniem fal powoduje z czasem degradację pasm rdzenia. Nie da się uniknąć tych elementów, ale można je złagodzić poprzez odpowiedni dobór materiałów.
Komercyjne operacje morskie działają pod ścisłym nadzorem regulacyjnym. Towarzystwa klasyfikacyjne, w tym American Bureau of Shipping (ABS), DNV i Lloyd's Register, określają dokładne minimalne obciążenia niszczące. Wymagają rygorystycznych certyfikatów materiałowych dla wszystkich elementów podwieszanych i elementów konstrukcyjnych. Niespełnienie tych standardów zgodności grozi natychmiastowym zatrzymaniem statku i unieważnieniem ubezpieczenia. Zalecamy operatorom prowadzenie pełnej dokumentacji każdego zespołu nośnego, aby zapewnić gotowość do audytu.
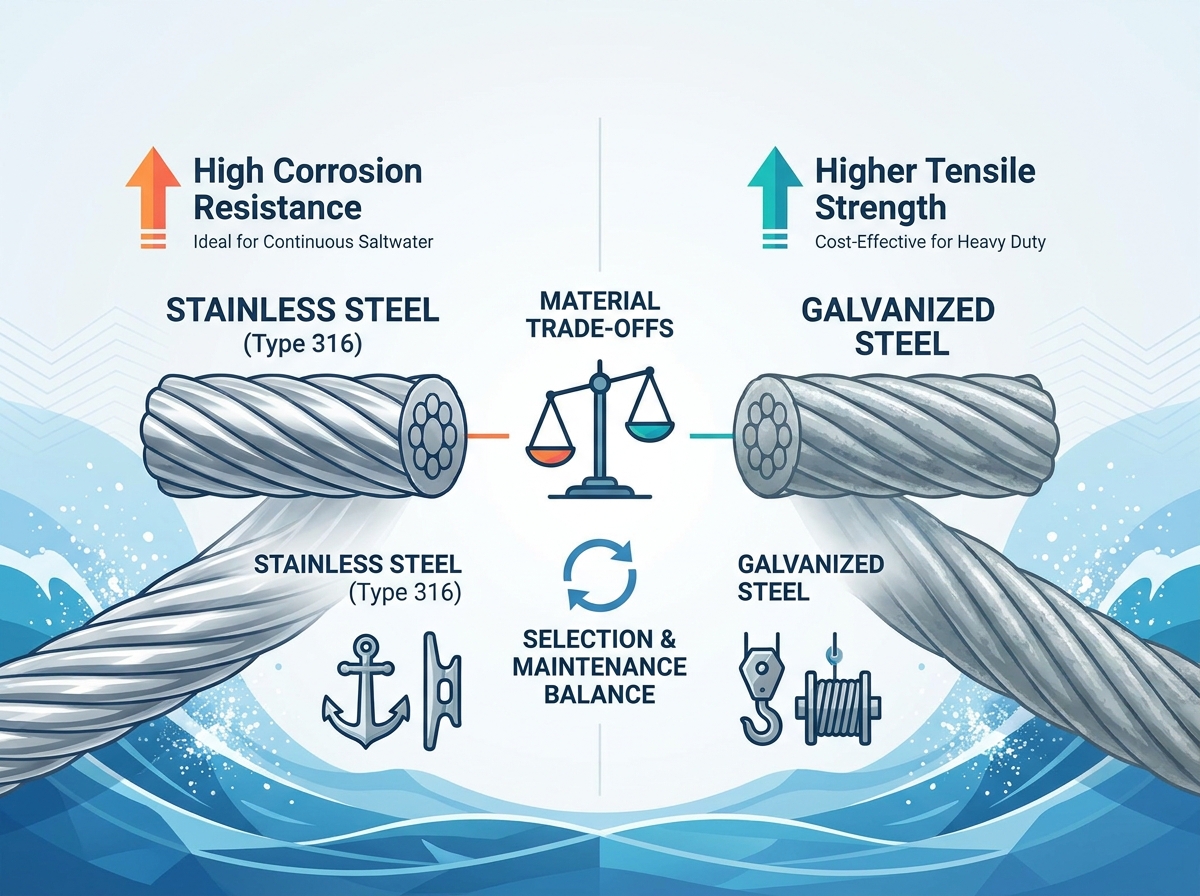
Określenie prawidłowego stopu decyduje o tym, jak dobrze Twój sprzęt przetrwa ekspozycję na warunki atmosferyczne i obciążenia dynamiczne. Przemysł opiera się głównie na dwóch głównych rozwiązaniach metalicznych, uzupełnionych specjalistycznymi syntetycznymi alternatywami.
| Typ materiału | Odporność na korozję | Wytrzymałość na rozciąganie | Najlepszy przypadek zastosowania |
|---|---|---|---|
| Stal nierdzewna typu 316 | Doskonały | Umiarkowany | Ciągłe zanurzenie, zastosowania estetyczne |
| Stal ocynkowana | Dobry (samoleczenie) | Wysoki | Ciężkie podnoszenie komercyjne, wciągarki |
| Powłoka syntetyczna (PVC/Nylon) | Znakomity | Różni się w zależności od rdzenia | Poręcze, strefy narażone na duże ścieranie |
Gdy priorytetem jest najwyższa odporność na rdzę, a Lina stalowa ze stali nierdzewnej zapewnia niezrównaną trwałość przed utlenianiem powierzchni. Typ 316 zawiera molibden, co stanowi dodatkową warstwę ochronną przed trudnym środowiskiem chlorkowym.
Statki komercyjne w dużym stopniu preferują produkty ocynkowane do operacji wymagających dużych obciążeń. W procesie produkcyjnym pasma stali wysokowęglowej są pokrywane cynkiem, tworząc bardzo trwałą barierę fizyczną.
Niektóre operacje wymagają rozwiązań hybrydowych. Producenci oferują liny z powłoką syntetyczną owinięte w osłony z wytłaczanego PCV lub nylonu. Płaszcze te fizycznie blokują przedostawanie się słonej wody do pasm rdzenia. Musisz jednak dokładnie sprawdzić kurtkę; pojedyncze przebicie zatrzymuje wodę w środku, powodując gnicie rdzenia w sposób niezauważalny. Kompaktowe konstrukcje splotowe stanowią kolejną zaawansowaną opcję. Kompresując zewnętrzne druty, producenci minimalizują powierzchnię wystawioną na działanie pierwiastków, jednocześnie zwiększając ogólną gęstość metalu.
Przy określaniu specyfikacji sprzętu morskiego nie można zastosować podejścia uniwersalnego. Sposób A funkcje liny stalowej narzucają niezbędną geometrię konstrukcji. Elastyczność i sztywność znajdują się na przeciwległych krańcach spektrum operacyjnego.
Różne części statku wymagają całkowicie odmiennych właściwości mechanicznych.
Olinowanie stojące: Liny te utrzymują maszty i konstrukcje stałe na miejscu. Wymagają wyjątkowo niskiej rozciągliwości i dużej sztywności. Operatorzy zazwyczaj określają konstrukcję 1x19 do zastosowań stojących. Zawiera niewiele grubych drutów, co maksymalizuje wytrzymałość na zerwanie i minimalizuje wydłużenie.
Olinowanie działające: Wciągarki, dźwigi i wciągniki wykorzystują olinowanie działające. Liny te stale pochylają się nad krążkami i kołami pasowymi. Wymagają maksymalnej elastyczności i odporności na zmęczenie, aby zapobiec wewnętrznemu pękaniu drutu. Konstrukcja 7x19 lub 6x36 rozkłada naprężenia zginające na wiele cieńszych drutów, umożliwiając czyste szpulowanie żyłki bez zniekształceń strukturalnych.
Cumowanie i holowanie sprzętu narażać na gwałtowne obciążenia udarowe. Fale i pływy powodują nieprzewidywalne skoki napięcia. Stosowane tu liny muszą zapewniać doskonałą amortyzację i ogromną odporność na ścieranie. Przelotki i kliny stale ocierają się o zewnętrzne druty. Elastyczność wielu splotów zapewnia, że zespół pochłania energię kinetyczną, a nie pęka pod nagłym napięciem.
Rdzeń służy jako fundament dla całego zespołu, podtrzymując zewnętrzne splotki pod obciążeniem.
Zakup materiałów najwyższej jakości to dopiero pierwszy krok. Agresywny, zaplanowany konserwacja lin stalowych określa, czy inwestycja będzie trwała pięć lat, czy pięć miesięcy.
Kryształki soli i piasek unoszony przez wiatr działają jak pasta szlifierska wewnątrz pasm. Zanieczyszczenia ścierne należy zmyć, zanim zetrą się o wewnętrzne przewody. Wdrażaj rygorystyczne protokoły odsalania przy użyciu płukania słodką wodą po intensywnym zastosowaniu na morzu. Nigdy nie używaj kwaśnych środków czyszczących ani ostrych rozpuszczalników, ponieważ usuwają one fabryczne smary ochronne i przyspieszają rdzewienie.
Wielu operatorów popełnia krytyczny błąd, nakładając smar grubowarstwowy. Smar powierzchniowy całkowicie zawodzi w warunkach morskich, ponieważ zatrzymuje sól, brud i wilgoć na metalu. Po prostu maskuje korozję zachodzącą pod spodem.
Potrzebujesz penetrujących lubrykantów. Te specjalistyczne płyny charakteryzują się niską lepkością podczas aplikacji, co pozwala im wnikać głęboko w rdzeń. Wewnątrz wypierają wilgoć i zmniejszają tarcie wewnętrzne pomiędzy ruchomymi drutami. W miarę utwardzania gęstnieją, tworząc barierę ochronną. W przypadku ciężkich zastosowań komercyjnych systemy smarowania ciśnieniowego są znacznie lepsze od ręcznego szczotkowania. Kołnierze wysokociśnieniowe tłoczą smar całkowicie przez pasma, wypłukując stare zanieczyszczenia, całkowicie nasycając rdzeń.
Niewłaściwe obchodzenie się z nim niszczy sprzęt, zanim w ogóle dotrze do wody. Aby zapobiec trwałym załamaniom, należy prawidłowo odwinąć żyłkę ze szpuli. Załamanie trwale zagraża integralności strukturalnej liny; nie można po prostu zgiąć go z powrotem do kształtu. Podczas instalacji i przechowywania poza sezonem należy upewnić się, że sprzęt znajduje się na podwyższeniu nad ziemią, jest osłonięty przed bezpośrednim deszczem i dokładnie nasmarowany, aby zapobiec „wrzucaniu ptaków do klatek” (wybuchowemu rozplataniu zewnętrznych pasm).
Wiedza dokładnie, kiedy przejść na emeryturę a Kabel morski oddziela bezpieczne operacje od śmiertelnych wypadków. W przypadku olinowania morskiego nie ma miejsca na domysły.
Ustaw realistyczne ramy czasowe w oparciu o częstotliwość operacji i stopień zagrożenia dla środowiska. Rutynowe przeglądy należy przeprowadzać codziennie lub przed każdym większym podnośnikiem. Polegają na szybkich kontrolach wzrokowych pod kątem widocznych deformacji. Przeglądy okresowe wymagają obecności wykwalifikowanego inspektora. Te kompleksowe oceny odbywają się co miesiąc lub co rok, w zależności od przepisów towarzystwa klasowego i obejmują szczegółowe pomiary i dokumentację.
Inspektorzy muszą szukać konkretnych oznak awarii. Śledzenie tych anomalii zapobiega katastrofalnym spadkom obciążenia.
Usuń zgadywanie, dostosowując zasady wewnętrzne do uznanych standardów bezpieczeństwa morskiego. Ramy takie jak ISO 4309 i ASME B30.9 zapewniają obiektywne kryteria odrzutów. Określają dokładną liczbę dopuszczalnych przerwanych drutów na długość skrętu i maksymalny dopuszczalny procent utraty średnicy. Kiedy linia osiągnie te wymierne progi, należy ją natychmiast wycofać. Opóźnianie wymiany grozi katastrofą.
Zaopatrywanie się w komponenty od nierzetelnych dostawców wprowadza ogromne martwe punkty do protokołów bezpieczeństwa. Traktuj fazę zaopatrzenia jako rygorystyczny proces weryfikacji.
Nigdy nie kupuj niecertyfikowanych materiałów do osprzętu. Musisz zażądać pełnej dokumentacji dotyczącej pochodzenia, składu stopu i wyników testów wytrzymałościowych. Certyfikaty huty potwierdzają, że materiał spełnia określone minimalne obciążenie niszczące. Jeśli dostawca nie może zapewnić pełnej identyfikowalności swoich zapasów, natychmiast usuń go z listy zatwierdzonych dostawców.
Kompetentny dostawca robi więcej niż tylko wysyła surowe szpule. Oceń ich zdolność do dostarczania zakończeń klasy morskiej i niestandardowych zespołów sprzętowych. Twój sprzedawca powinien posiadać wiedzę techniczną niezbędną do montażu wytrzymałych naparstków, lanych nasadek do osadzania i złączek kształtowanych. Znalezienie lina stalowa odporna na korozję to tylko połowa sukcesu; końcówki końcowe muszą bezawaryjnie wytrzymywać dokładnie to samo środowisko korozyjne.
Wybierz partnerów oferujących szerokie wsparcie posprzedażowe. Wyjątkowi dostawcy zapewniają ciągłe testowanie materiałów, wskazówki dotyczące konserwacji i szybką dostępność części zamiennych. Operacje offshore nie mogą sobie pozwolić na tygodnie oczekiwania na wymianę szpuli. Priorytetowo traktuj dostawców posiadających solidne lokalne zapasy i dedykowane zespoły wsparcia technicznego.
Pokonywanie wyzwań morskich wymaga starannej równowagi pomiędzy skrupulatnym doborem materiałów i rygorystyczną konserwacją. Musisz dostosować wybór materiałów — czy to stopy ocynkowane o wysokiej wytrzymałości, czy wersje ze stali nierdzewnej o wyjątkowej trwałości — z dokładnymi wymaganiami środowiska operacyjnego. Niezawodna działalność na morzu zależy od traktowania linii strukturalnych jako aktywnie zarządzanych aktywów. To proaktywne podejście ma ogromny wpływ zarówno na bezpieczeństwo załogi, jak i ogólną ciągłość działania.
Zachęcamy do niezwłocznego sprawdzenia aktualnego stanu magazynowego. Sprawdź swoje praktyki przechowywania, przejrzyj harmonogramy smarowania i zweryfikuj certyfikaty swojej huty. Skonsultuj się z certyfikowanymi specjalistami od osprzętu, aby sprawdzić konkretne obciążenia operacyjne i upewnić się, że Twój sprzęt spełnia wszystkie nowoczesne standardy zgodności.
Odp.: Stal ocynkowana zazwyczaj zapewnia wyższą wytrzymałość na zerwanie. Wykorzystuje stal wysokowęglową, co czyni go preferowanym wyborem do podnoszenia ciężkich ładunków komercyjnych. Stal nierdzewna poświęca pewną ogólną wytrzymałość na rozciąganie, aby uwzględnić dodatek chromu i niklu, które zapewniają jej doskonałą, trwałą odporność na korozję.
Odp.: Częstotliwość smarowania zależy w dużym stopniu od sposobu użytkowania i surowości środowiska. Zasadniczo należy go nasmarować w momencie, gdy stanie się suchy w dotyku lub zacznie wykazywać niewielkie utlenianie powierzchni. Linie komercyjne o dużym obciążeniu często wymagają cotygodniowego smarowania ciśnieniowego.
Odp.: Zastosowania działające, takie jak wciągarki do łodzi, wymagają elastycznych konstrukcji, aby zapobiec zmęczeniu metalu. Idealna jest konstrukcja 7x19. Rozkłada naprężenia zginające na wiele mniejszych drutów, umożliwiając ścisłe i płynne nawijanie liny wokół małych bębnów wciągarki bez zniekształcania.
Odpowiedź: Tak, ale tylko w określonych scenariuszach. Rdzenie światłowodowe zapewniają doskonałą elastyczność i wyjątkowo dobrze zatrzymują penetrujące środki smarne. Brakuje im jednak gęstości strukturalnej i słabo nadają się do dużych obciążeń kruszących. Jeśli linia jest narażona na poważne zgniecenie przez bęben, obowiązkowy jest niezależny rdzeń liny stalowej (IWRC).


