
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-11-17 Opprinnelse: nettsted


Å operere i uforutsigbare marine miljøer utsetter løfte- og fortøyningsutstyr for konstante dynamiske belastninger, alvorlig saltvannskorrosjon og nådeløs slitende friksjon. Å velge feil strukturell linje reduserer ikke bare driftseffektiviteten; det skaper aktivt kritiske sikkerhetsfarer og samsvarsrisikoer. Du må ramme inn en marine ståltau ikke som en statisk tjor, men som en kompleks maskin. De har innvendige bevegelige deler som krever spesifikke toleranser, presis produksjon og streng kontinuerlig pleie. Å neglisjere disse intrikate mekanikkene akselererer nedbrytningen, og risikerer plutselige strukturelle feil på sjøen. Denne veiledningen gir marine operatører, innkjøpsledere og riggere et evidensbasert evalueringsrammeverk. Vi vil utforske hvordan vi kan spesifisere kjernekonstruksjoner, evaluere beskyttende belegg og utføre proaktive vedlikeholdsrutiner. Du vil få handlingsrettede strategier for å maksimere utstyrets levetid og forbedre offshore-pålitelighet.
Å ta vilkårlige avgjørelser angående marint utstyr fører direkte til operasjonelle forsinkelser og katastrofale feil. Du må vurdere de fysiske kravene som stilles til riggekomponentene dine for å forhindre uforutsett nedetid. Hyppige komponentutskiftninger tapper arbeidsressurser og forstyrrer maritime tidsplaner fullstendig. Å velge et utilstrekkelig materiale garanterer akselerert strukturelt sammenbrudd under tøffe kystforhold.
Saltvann fungerer som en nådeløs katalysator for ødeleggelse av utstyr. Galvanisk korrosjon oppstår raskt når forskjellige metaller samhandler i et ledende saltvannsmiljø. Kloridgroper angriper de mikroskopiske overflatestrukturene til underlegne legeringer, og skaper lokale svake punkter som er usynlige for det blotte øye. Strukturell tretthet forsterket av kontinuerlig bølgevirkning degraderer kjernetråder over tid. Du kan ikke unngå disse elementene, men du kan dempe dem gjennom konstruert materialvalg.
Kommersiell maritime operasjoner opererer under strengt regulatorisk tilsyn. Klassifikasjonsselskaper, inkludert American Bureau of Shipping (ABS), DNV og Lloyd's Register, dikterer presise minimumsbruddlaster. De krever strenge materialsertifiseringer for alle overheadløft og strukturelle komponenter. Unnlatelse av å oppfylle disse overholdelsesstandardene risikerer umiddelbar fartøytilbakeholdelse og ugyldiggjør forsikringsdekningen. Vi anbefaler operatører å opprettholde fullstendig dokumentasjon for hver bærende enhet for å sikre klarhet til revisjon.
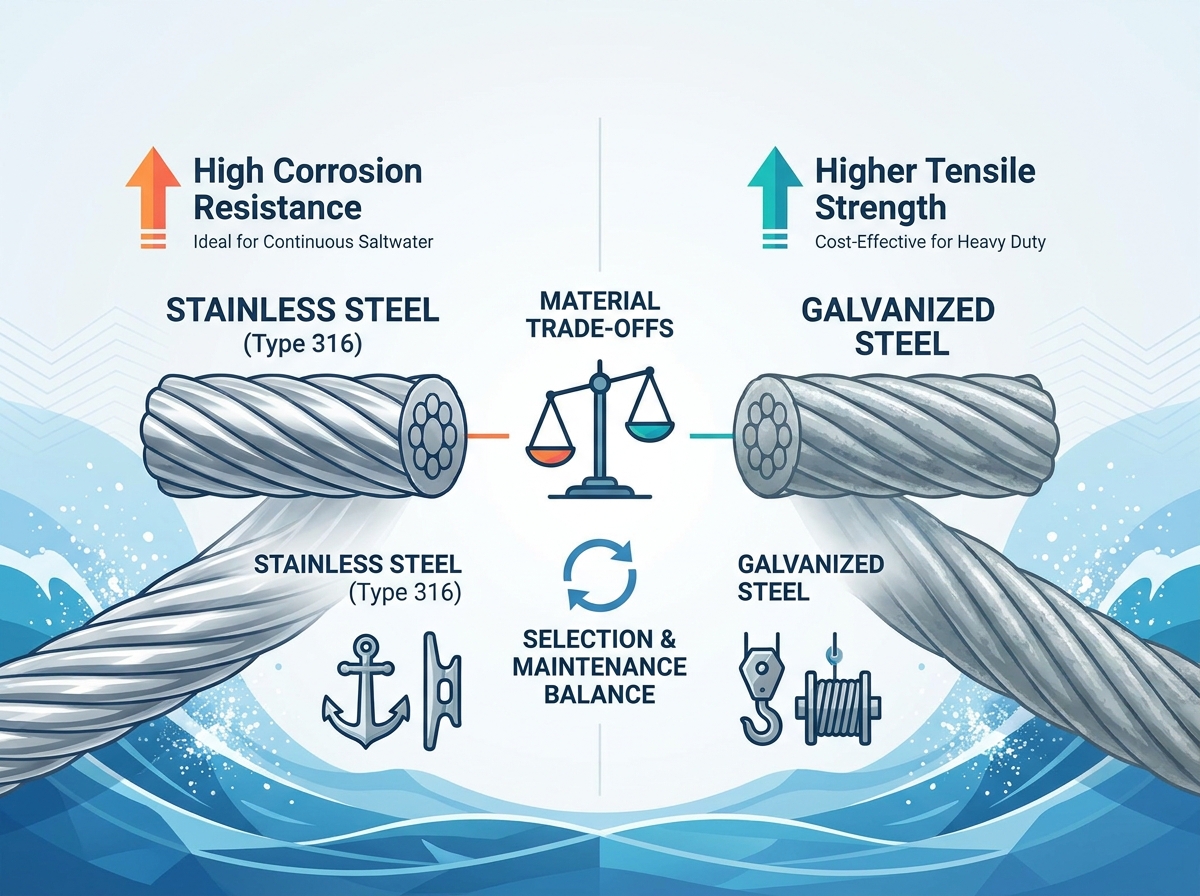
Spesifisering av riktig legering dikterer hvor godt utstyret ditt overlever atmosfærisk eksponering og dynamisk belastning. Industrien er primært avhengig av to metalliske hovedløsninger, supplert med spesialiserte syntetiske alternativer.
| Materialtype | Korrosjonsmotstand | Strekkstyrke | Beste brukstilfelle |
|---|---|---|---|
| Type 316 rustfritt stål | Glimrende | Moderat | Kontinuerlig nedsenking, estetiske applikasjoner |
| Galvanisert stål | Bra (selvhelbredende) | Høy | Tunge kommersielle løft, vinsjer |
| Syntetisk belagt (PVC/nylon) | Overlegen | Varierer etter kjerne | Rekkverk, soner med høy slitasje |
Når ultimat rustmotstand er prioritet, a ståltau i rustfritt stål gir uovertruffen lang levetid mot overflateoksidasjon. Type 316 inneholder molybden, og legger til et ekstra lag med forsvar mot tøffe kloridmiljøer.
Kommersielle fartøyer favoriserer sterkt galvaniserte produkter for lastkrevende operasjoner. Produksjonsprosessen belegger høykarbonstålstrenger i sink, og skaper en svært holdbar fysisk barriere.
Enkelte virksomheter krever hybridløsninger. Produsenter tilbyr syntetiske belagte tau pakket inn i ekstruderte PVC- eller nylonjakker. Disse jakkene blokkerer fysisk saltvann fra å nå kjernestrengene. Du må imidlertid inspisere jakken nøye; en enkelt punktering fanger vann inne, og råtner kjernen usett. Kompakte trådkonstruksjoner representerer et annet avansert alternativ. Ved å komprimere de ytre ledningene, minimerer produsentene overflatearealet som er utsatt for elementene mens de øker den totale metalliske tettheten.
Du kan ikke bruke en universell tilnærming når du spesifiserer offshoreutstyr. Måten a rigging ståltau funksjoner dikterer dens nødvendige konstruksjon geometri. Fleksibilitet og stivhet sitter i motsatte ender av operasjonsspekteret.
Ulike deler av et fartøy krever helt forskjellige mekaniske egenskaper.
Stående rigging: Disse linjene holder master og faste strukturer på plass. De krever ekstremt lav strekk og høy stivhet. Operatører spesifiserer vanligvis en 1x19-konstruksjon for stående applikasjoner. Den inneholder få, tykke ledninger, som maksimerer bruddstyrken og minimerer forlengelsen.
Løpende rigging: Vinsjer, kraner og taljer bruker løpende rigging. Disse linene bøyer seg konstant over skiver og trinser. De krever maksimal fleksibilitet og tretthetsmotstand for å forhindre at innvendig ledning knepper. En 7x19 eller 6x36 konstruksjon fordeler bøyespenningen over mange finere ledninger, slik at linen kan spole rent uten strukturell forvrengning.
Fortøyning og tauing utsetter utstyr for voldsomme støtbelastninger. Bølger og tidevann skaper uforutsigbare spenningstopper. Linjer som brukes her må tilby utmerket støtdemping og enorm slitestyrke. Fairleads og klosser gnis konstant mot de ytre ledningene. Flertrådsfleksibilitet sikrer at enheten absorberer kinetisk energi i stedet for å knekke under plutselige spenninger.
Kjernen tjener som fundament for hele monteringen, og støtter de ytre trådene under belastning.
Å skaffe premium materialer representerer bare det første trinnet. Aggressiv, planlagt vedlikehold av ståltau avgjør om investeringen din varer fem år eller fem måneder.
Saltkrystaller og vindblåst grus fungerer som slipepasta inne i trådene. Du må vaske av slipende forurensninger før de sliper mot de interne ledningene. Implementer strenge avsaltingsprotokoller ved bruk av ferskvannsskylling etter tung utplassering til havs. Bruk aldri sure rengjøringsmidler eller sterke løsemidler, da de fjerner de beskyttende fabrikksmøremidlene og fremskynder rusten.
Mange operatører gjør en kritisk feil ved å påføre tykt overflatefett. Overflatefett svikter fullstendig i marine omgivelser fordi det fanger salt, smuss og fuktighet mot metallet. Det maskerer ganske enkelt korrosjonen som skjer under.
Du trenger penetrerende smøremidler. Disse spesialiserte væskene har lav viskositet under påføring, slik at de kan sive dypt inn i kjernen. Når de er inne, fortrenger de fuktighet og reduserer intern friksjon mellom de bevegelige ledningene. Når de herder, tykner de til en beskyttende barriere. For tunge kommersielle oppsett er trykksmøresystemer langt bedre enn manuell børsting. Høytrykkskrager tvinger smøremiddelet helt gjennom trådene, og skyller ut gamle forurensninger samtidig som kjernen mettes fullstendig.
Feil håndtering ødelegger utstyret før det i det hele tatt ser vannet. Du må løsne linjer på riktig måte fra spolen for å forhindre permanente knekk. En knekk kompromitterer permanent den strukturelle integriteten til linjen; du kan ikke bare bøye den tilbake i form. Under installasjon og lagring utenom sesongen, sørg for at utstyret forblir hevet fra bakken, dekket fra direkte regn og grundig smurt for å forhindre «bird-caging» (eksplosiv oppløsning av ytre tråder).
Å vite nøyaktig når du skal pensjonere deg en sjøkabel skiller sikker operasjon fra dødsulykker. Gjetninger har ingen plass i rigging til havs.
Sett realistiske tidslinjer basert på operasjonsfrekvens og miljømessig alvorlighetsgrad. Rutinemessige inspeksjoner bør finne sted daglig eller før et større løft. De er avhengige av raske visuelle kontroller for åpenbar deformasjon. Periodiske inspeksjoner krever en kvalifisert inspektør. Disse omfattende evalueringene skjer månedlig eller årlig, avhengig av klassesamfunnets forskrifter, og involverer detaljerte målinger og dokumentasjon.
Inspektører må se etter spesifikke feiltegn. Å spore disse uregelmessighetene forhindrer katastrofale belastningsfall.
Fjern gjettingen ved å justere interne retningslinjer med anerkjente sikkerhetsstandarder til sjøs. Rammer som ISO 4309 og ASME B30.9 gir objektive forkastningskriterier. De spesifiserer det nøyaktige antallet tillatte ødelagte ledninger per leggelengde og den maksimale akseptable prosentandelen av diametertap. Når en linje når disse kvantifiserbare tersklene, må du trekke den tilbake umiddelbart. Utsettelse av erstatning inviterer til katastrofe.
Innkjøp av komponenter fra upålitelige leverandører introduserer massive blindsoner i sikkerhetsprotokollene dine. Behandle anskaffelsesfasen din som en streng kontrollprosess.
Anskaffe aldri usertifisert riggmateriale. Du må kreve full dokumentasjon av opprinnelse, legeringssammensetning og bruddtestingsresultater. Møllesertifikater beviser at materialet oppfyller den spesifiserte minste bruddlasten. Hvis en leverandør ikke kan gi full sporbarhet for varelageret sitt, fjern dem umiddelbart fra listen over godkjente leverandører.
En dyktig leverandør gjør mer enn å sende råspoler. Evaluer deres evne til å tilby termineringer av marinekvalitet og tilpassede maskinvaresammenstillinger. Leverandøren din bør ha den tekniske ekspertisen til å installere kraftige fingerbøl, støpte stavholdere og smykkede beslag. Å finne en korrosjonsbestandig ståltau er bare halve kampen; endeavslutningene må tåle nøyaktig samme korrosive miljø uten å svikte.
Shortlist partnere som tilbyr omfattende støtte etter salg. Eksepsjonelle leverandører tilbyr kontinuerlig materialtesting, vedlikeholdsveiledning og rask utskifting. Offshore-operasjoner har ikke råd til uker med venting på en ny spole. Prioriter leverandører som har robust lokalt varelager og dedikerte tekniske støtteteam.
Å navigere i maritime utfordringer krever en nøye balanse mellom nøye materialvalg og strengt vedlikehold. Du må tilpasse materialvalget ditt – enten det er høystyrke galvaniserte legeringer eller ekstrem holdbare rustfrie varianter – med de nøyaktige kravene til ditt driftsmiljø. Pålitelig offshoredrift er avhengig av å behandle strukturelle linjer som aktivt forvaltede eiendeler. Denne proaktive tankegangen påvirker både mannskapets sikkerhet og den generelle forretningskontinuiteten i stor grad.
Vi oppfordrer deg til å revidere din nåværende beholdning umiddelbart. Sjekk lagringspraksisen din, se gjennom smøreplanene dine og verifiser fabrikksertifikatene dine. Rådfør deg med sertifiserte riggespesialister for å vurdere dine spesifikke driftsbelastninger og sikre at utstyret ditt oppfyller alle moderne samsvarsstandarder.
A: Galvanisert stål gir vanligvis høyere bruddstyrke. Den bruker høykarbonstål, noe som gjør den til det foretrukne valget for tunge kommersielle løft. Rustfritt stål ofrer en viss total strekkstyrke for å imøtekomme tilsetningen av krom og nikkel, som gir dens overlegne, permanente korrosjonsbestandighet.
A: Smørefrekvensen avhenger sterkt av operativ bruk og miljøets alvorlighetsgrad. Som en generell regel må du smøre den i det øyeblikket den føles tørr å ta på eller begynner å vise mindre overflateoksidasjon. Kommersielle linjer med høy bruk krever ofte ukentlig trykksmøring.
A: Driftsapplikasjoner som båtvinsjer krever fleksible konstruksjoner for å forhindre metalltretthet. En 7x19 konstruksjon er ideell. Den fordeler bøyespenninger over mange mindre ledninger, slik at linen kan spole tett og jevnt rundt små vinsjtromler uten å forvrenges.
A: Ja, men bare i spesifikke scenarier. Fiberkjerner gir utmerket fleksibilitet og holder svært godt på penetrerende smøremidler. Imidlertid mangler de strukturell tetthet og er dårlig egnet for tunge knusebelastninger. Hvis ledningen står overfor alvorlig trommelknusing, er en uavhengig ståltaukjerne (IWRC) obligatorisk.


