
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-11-14 Opprinnelse: nettsted


Hvert tungt løft er helt avhengig av integriteten til riggemaskinvaren din. Spesifisere den riktige ståltaudiameter er ikke bare en liten teknisk detalj. Det fungerer som det absolutte grunnlaget for driftssikkerhet, utstyrs levetid og streng overholdelse av regelverk. Når du står på beslutningsstadiet, er virkeligheten uforsonlig. Å velge feil størrelse – selv med en brøkdel av en millimeter – kan utløse katastrofal feil. Du risikerer for tidlig slitasje på remskivene, plutselige tau som knekker, eller umiddelbar annullering av produsentens garantier. Denne veiledningen gir et teknisk, samsvarsbevisst rammeverk for å evaluere spesifikasjonene dine. Du vil lære hvordan du fullfører målingene dine nøyaktig før anskaffelse. Vi vil utforske belastningsgrenser, utstyrskompatibilitet og riktige feltmålingsteknikker for å sikre sømløs, sikker operasjon.
Å velge en diameter som er for stor for skivesporet, klemmer tauet. Denne tette passformen begrenser naturlig bevegelse under drift. Det akselererer alvorlig slitasje langs de ytre ledningene. Klemeffekten knuser også den indre kjernen. Kjerneskader fører til rask strukturell tretthet. Du vil oppleve hyppige utstyrssvikt. Utskifting av skadet maskinvare forstyrrer hele driftsplanen.
Et underdimensjonert tau flater under tung belastning. Den mister sin kritiske sirkulære form inne i skivesporet. Tauet klarer ikke å fordele vekten riktig over trådene. Denne forvrengningen reduserer drastisk løftetaukapasitet . Ujevne stresskonsentrasjoner utvikler seg raskt. Disse stresspunktene øker risikoen for plutselige brudd. En knekket linje setter personell i fare og ødelegger verdifull nyttelast.
Å operere utenfor OEM-utstyrsspesifikasjoner utsetter din virksomhet for betydelig ansvar. Regionale løftestandarder krever streng overholdelse. Organisasjoner som OSHA, ASME og EN håndhever stive sikkerhetsprotokoller. Bruker en feil ståltaustørrelse bryter direkte med disse mandatene. Inspektører vil flagge feilaktig maskinvare umiddelbart. Manglende overholdelse utløser store bøter og obligatorisk driftsstans. I tilfelle en ulykke garanterer feil dimensjonering alvorlige juridiske konsekvenser.
Du må først definere den maksimale forventede belastningen. Bruk passende industripålagt designfaktor på denne lasten. Standard riggeapplikasjoner krever vanligvis en 5:1 designfaktor. Dette betyr at bruddstyrken må være fem ganger arbeidsbelastningen. Personløfting krever mye høyere sikkerhetsmarginer. Gruveapplikasjoner krever ofte en 10:1 designfaktor. Nøyaktige beregninger sikrer din ståltaukapasiteten oppfyller alle sikkerhetsterskler.
Kjernematerialet påvirker i stor grad minimumsbruddkraften. En stålkjerne (IWRC) gir større styrke enn en fiberkjerne (FC). IWRC støtter de ytre trådene effektivt under kraftig spenning. Det forhindrer at tauet klemmer seg på trommelen. Fiberkjerner gir bedre fleksibilitet, men ofrer total bruddstyrke. Du må vurdere kjernetypen når du velger diameter. To tau av nøyaktig samme størrelse vil fungere forskjellig basert på kjernekonstruksjonen.
Større diametre gir høyere bruddstyrke. Imidlertid reduserer de iboende fleksibiliteten. Stive tau motstår å bøye seg rundt skiver og trommer. Denne motstanden forårsaker intern ledningsfriksjon. Du må vurdere denne avveiningen for dynamiske løfteapplikasjoner. Høydynamiske heiser krever fleksible konstruksjoner. Du må kanskje velge et tau med flere ledninger per tråd. Denne tilnærmingen opprettholder den nødvendige styrken samtidig som motstanden mot bøyeutmatting forbedres.
D/d-forholdet definerer forholdet mellom utstyret og riggingen. 'D' representerer trommel- eller skivediameteren. 'd' representerer ståltaudiameteren. Å opprettholde det OEM-anbefalte D/d-forholdet er absolutt ikke omsettelig. En liten skive tvinger et tykt tau til å bøye seg kraftig. Skarp bøying induserer alvorlig bøyetretthet. Ledninger vil sprekke og ryke for tidlig. Kontroller alltid D/d-forholdet før du fullfører spesifikasjonene dine.
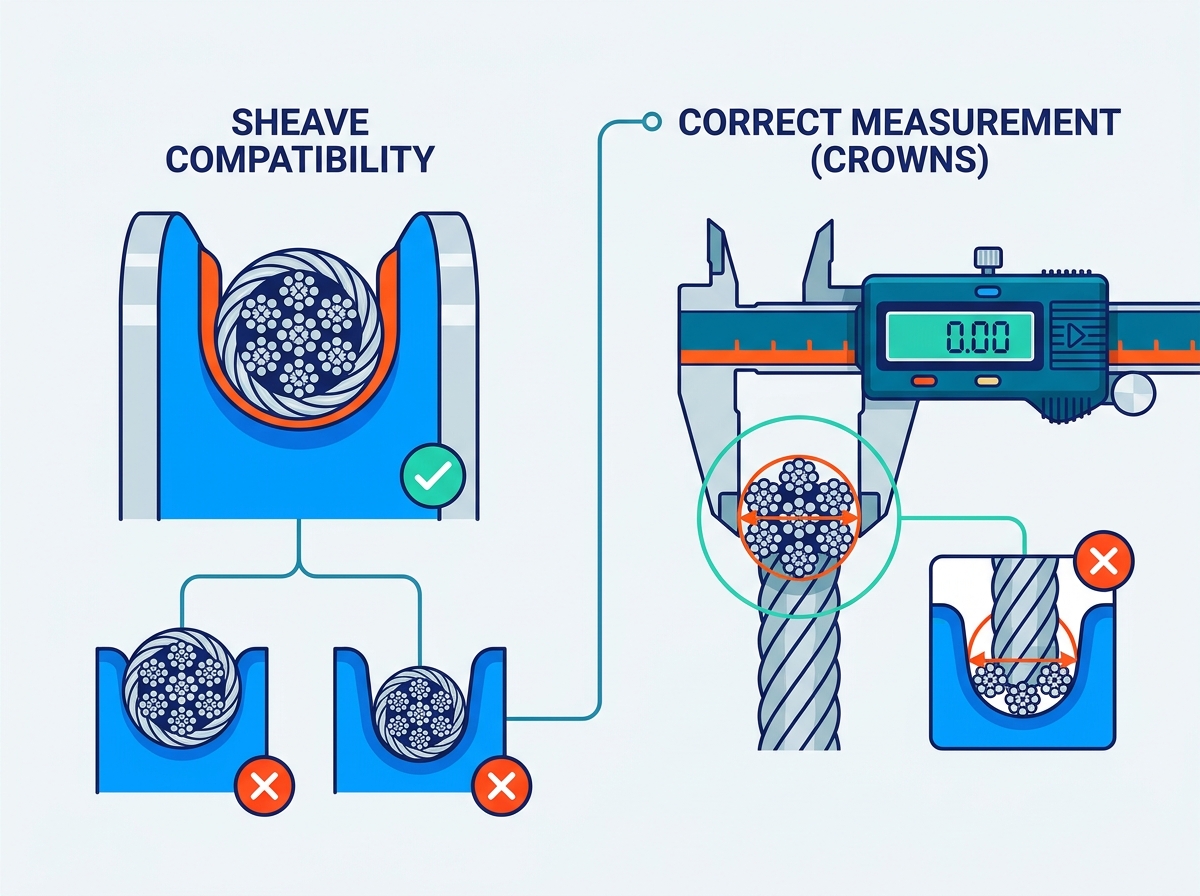
Du må matche tauet til remskiven nøyaktig. Skivespor slites over tid. De tar ofte formen av det forrige tauet. Installering av et nytt tau i et slitt spor forårsaker umiddelbar skade. Selv mindre uoverensstemmelser kan ødelegge krantau raskt. Det vil også ødelegge den dyre maskinvaren den kjører på. Bruk en sertifisert skivemåler for å kontrollere spordimensjonene. Skift ut eller remaskiner utslitte skiver før du installerer ny rigg.
Diameteren påvirker direkte hvordan tauet spoles inn på en trommel. Feil spoling skaper farlige flåtevinkler. Flåtevinkelen er vinkelen mellom skivens senterlinje og trommelflensen. Et tau for tykt for trommelsporingen vil stable ujevnt. Ujevn stabling får trådene til å knuses mot hverandre. Denne knusehandlingen ødelegger taustrukturen. Hold flåtevinklene innenfor de anbefalte 0,5 til 1,5 grader for jevn drift.
Nominell diameter er størrelsen som er oppført i katalogen. Faktisk diameter er den fysiske måling av produktet. En nyprodusert rigging ståltau vil typisk være litt større enn dens nominelle oppgitte størrelse. Denne overdimensjonsmarginen varierer ofte fra +0 % til +5 %. Produsenter designer tau på denne måten med vilje. Tauet må aldri måle under nominell størrelse når det er nytt. Å forstå denne forskjellen forhindrer forvirring under anskaffelse og installasjon.
Relevante samsvarsstandarder styrer tillatte diametertoleranser globalt. Standarder som EN 12385 og API 9A dikterer strenge produksjonsregler. De sikrer konsistens på tvers av ulike produksjonspartier. Du må spesifisere hvilken standard operasjonen din følger. Dette sikrer at produsenten leverer et produkt som er fullt kompatibelt. Å ignorere disse standardene fører til inkompatibel maskinvareintegrasjon.
Tabell: Eksempel på tillatte produksjonstoleranser (kun referanse)
| Nominell diameterområde | Standard (f.eks. EN 12385-4) | Tillatt toleranse |
|---|---|---|
| 2 mm til 8 mm | EN 12385 | -0 % til +8 % |
| Over 8 mm | EN 12385 | -0 % til +5 % |
| Alle størrelser (API) | API 9A | -0 % til +5 % |
Et nytt tau gjennomgår fysiske endringer i løpet av de første løftene. Den vil strekke seg og redusere litt i diameter. Bransjefagfolk kaller dette «konstruksjonsstrekk». Den første arbeidsbelastningen trekker de ytre trådene tett mot kjernen. Hele strukturen komprimeres innover. Du må ta hensyn til denne lille reduksjonen. Tauet vil sette seg inn i sin virkelige arbeidsdiameter etter en kort innkjøringsperiode.
Nøyaktig måling krever riktig teknikk og riktig verktøy. Du må bruke presisjonscalipere. Gi trinnvise instruksjoner til feltteamet ditt. Mål den omskrevne sirkelen over motsatte tråder. Dette er kronene eller de bredeste punktene. Mål aldri på tvers av dalene mellom trådene. Å måle dalene gir en feilaktig underdimensjonert avlesning. Denne feilen fører til feil bestilling stålkabelstørrelse.
Følg disse trinnene for nøyaktig kalipermåling:
En enkelt måling er aldri tilstrekkelig. Tau kan oppleve lokal slitasje eller produksjonsvariasjoner. Vi anbefaler å ta målinger på tre forskjellige punkter. Plasser disse punktene minst noen få meter fra hverandre langs lengden. Sett gjennomsnittet av de tre resultatene sammen. Dette gjennomsnittet gir en svært nøyaktig representasjon av den sanne dimensjonen. Det står for eventuelle mindre lokale variasjoner eller liten ovalitet i tauet.
Gi kjøperne råd til å revidere deres eksisterende utstyr grundig. Bruk skivemålere for å sjekke gjeldende sporprofiler. Mål gjeldende tau før du legger inn en ny bestilling. Ikke stol kun på gamle kjøpsdokumenter. Utstyret slites ned, og tidligere bestillinger kan ha vært feil. Feltverifisering forhindrer kostbare retursykluser. Det sikrer at det nye produktet passer perfekt ved ankomst.
Å velge riktige spesifikasjoner krever en systematisk, detaljorientert tilnærming. Du må prioritere arbeidsbelastningsgrensen for å sikre grunnleggende sikkerhet. Garanterer skive- og trommelkompatibilitet for å forhindre rask mekanisk ødeleggelse. Ta alltid hensyn til produksjonstoleranser og konstruksjonsmessig strekk. Feltverifisering er fortsatt ditt beste forsvar mot innkjøpsfeil.
Ved å ta disse handlingsorienterte trinnene sikrer du at det valgte produktet oppfyller alle stedspesifikke samsvarskrav. Den beskytter personellet ditt, nyttelasten din og operativ tidslinje.
A: Nei, du kan ikke bare øke størrelsen. Skivene, tromlene og hele løftesystemet må være konstruert for å passe den større størrelsen. Et tykkere tau endrer D/d-forholdet betydelig. Den vil ikke passe ordentlig inn i eksisterende skivespor. Denne uoverensstemmelsen forårsaker alvorlig klypning, rask tretthet og potensiell systemsvikt. Rådfør deg alltid med utstyrsprodusenten før du endrer riggspesifikasjoner.
A: Det avhenger av den spesifikke standarden som styrer produksjonsprosessen. Standarder som ASME og EN dikterer disse reglene. Vanligvis varierer toleransen fra +0 % til +5 % for standardstørrelser. Et nytt tau er aldri tillatt å være under den nominelle diameteren. Den vil alltid måle seg litt større når den er fersk fra spolen.
A: Du kan bruke standardkonverteringen der 1 tomme tilsvarer 25,4 mm. Vi advarer imidlertid sterkt mot direkte erstatninger. Et 1/2-tommers tau (12,7 mm) er ikke identisk med et 13 mm tau. 'Nært nok' fører til alvorlig slitasje på skivespor og tauutmatting. Kontroller alltid kompatibilitet med skivespor før du bytter målesystem.
A: Den nominelle diameteren forblir den samme uavhengig av konstruksjon. Ulike konstruksjoner oppfører seg imidlertid forskjellig i sporene. Kompakte tråder har jevnere overflater og strammere faktiske toleranser. De kan måle seg nærmere den nominelle størrelsen enn standardtau. Mål alltid det faktiske produktet med skyvelære for å bekrefte dets sanne fysiske dimensjon.


