
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-11-14 Kaynak: Alan


Her ağır kaldırma tamamen donanım donanımınızın bütünlüğüne bağlıdır. Doğruyu belirtmek Tel halat çapı sadece küçük bir teknik detay değildir. Operasyonel güvenlik, ekipman ömrü ve sıkı mevzuat uyumluluğu için mutlak temel görevi görür. Karar aşamasında olduğunuzda gerçeklik affedilmezdir. Yanlış boyutun seçilmesi (bir milimetrenin küçücük bir kısmı bile olsa) feci arızalara neden olabilir. Kasnağın zamanından önce aşınması, ipin aniden kopması veya üretici garantilerinin anında geçersiz kılınması riskiyle karşı karşıya kalırsınız. Bu kılavuz, spesifikasyonlarınızı değerlendirmek için teknik ve uyumluluğa duyarlı bir çerçeve sağlar. Satın almadan önce ölçümlerinizi doğru bir şekilde nasıl sonuçlandıracağınızı öğreneceksiniz. Sorunsuz, güvenli operasyonlar sağlamak için yük sınırlarını, ekipman uyumluluğunu ve uygun saha ölçüm tekniklerini araştıracağız.
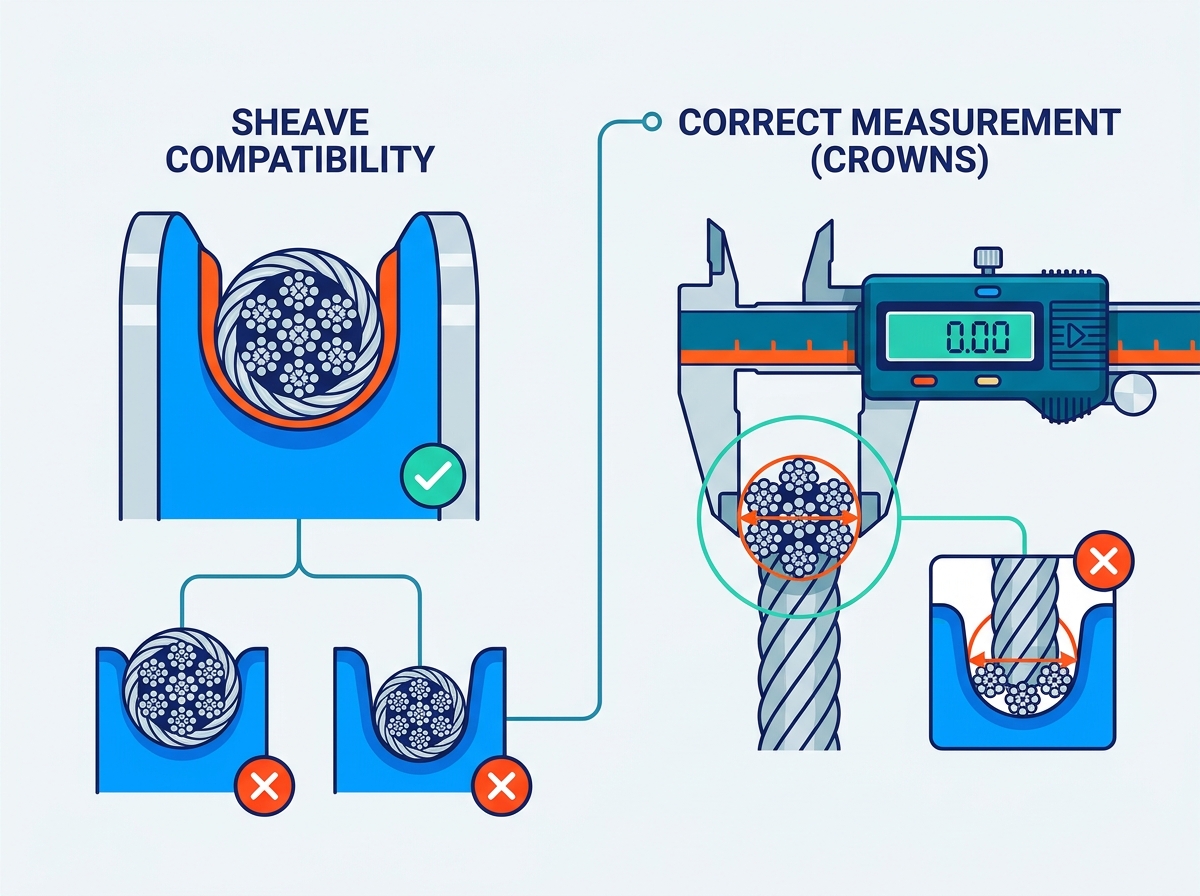
Kasnak oluğu için çok büyük bir çap seçmek ipi sıkıştırır. Bu sıkı uyum, çalışma sırasında doğal hareketi kısıtlar. Dış teller boyunca şiddetli aşınmayı hızlandırır. Sıkıştırma etkisi aynı zamanda iç çekirdeği de ezer. Çekirdek hasarı hızlı yapısal yorulmaya yol açar. Sık sık ekipman arızaları yaşayacaksınız. Hasarlı donanımın değiştirilmesi tüm operasyonel planınızı bozar.
Küçük boyutlu bir halat ağır yük altında düzleşir. Makara oluğunun içinde kritik dairesel şeklini kaybeder. Halat, ağırlığı telleri arasında düzgün bir şekilde dağıtamıyor. Bu bozulma büyük ölçüde azaltır. tel halat kapasitesi kaldırma. Düzensiz stres konsantrasyonları hızla gelişir. Bu stres noktaları ani kopma riskini artırır. Kopmuş bir halat personeli tehlikeye atar ve değerli yükleri yok eder.
OEM ekipman spesifikasyonlarının dışında çalışmak, operasyonunuzu önemli sorumluluklara maruz bırakır. Bölgesel kaldırma standartları sıkı bir şekilde uyulmasını gerektirir. OSHA, ASME ve EN gibi kuruluşlar katı güvenlik protokolleri uygular. Yanlış kullanmak tel halat boyutu bu zorunlulukları doğrudan ihlal ediyor. Denetçiler uyumsuz donanımı derhal işaretleyecektir. Uyumsuzluk, ağır para cezalarına ve zorunlu operasyonel kesintilere neden olur. Bir kaza durumunda, yanlış boyutlandırma ciddi hukuki sonuçları garanti eder.
Öncelikle beklenen maksimum yükü tanımlamanız gerekir. Bu yüke endüstrinin zorunlu kıldığı uygun tasarım faktörünü uygulayın. Standart donanım uygulamaları genellikle 5:1 tasarım faktörü gerektirir. Bu, kopma mukavemetinin çalışma yükünün beş katı olması gerektiği anlamına gelir. Personel kaldırma, çok daha yüksek güvenlik marjları gerektirir. Madencilik uygulamaları genellikle 10:1 tasarım faktörü gerektirir. Doğru hesaplamalar şunları sağlar: tel halat kapasitesi tüm güvenlik eşiklerini karşılar.
Çekirdek malzemesi minimum kopma kuvvetini büyük ölçüde etkiler. Çelik çekirdek (IWRC), fiber çekirdekten (FC) daha fazla dayanıklılık sağlar. IWRC, ağır gerilim altında dış şeritleri etkili bir şekilde destekler. Halatın tambura çarpmasını engeller. Fiber çekirdekler daha iyi esneklik sunar ancak genel kopma mukavemetinden ödün verir. Çapı seçerken çekirdek tipini değerlendirmelisiniz. Tam olarak aynı boyuttaki iki halat, çekirdek yapılarına bağlı olarak farklı performans gösterecektir.
Daha büyük çaplar daha yüksek kopma mukavemeti sağlar. Ancak doğası gereği esnekliği azaltırlar. Sert halatlar makaraların ve tamburların etrafında bükülmeye karşı dayanıklıdır. Bu direnç telin iç sürtünmesine neden olur. Dinamik kaldırma uygulamaları için bu ödünleşimi değerlendirmelisiniz. Son derece dinamik asansörler esnek yapılar gerektirir. Tel başına daha fazla tel içeren bir ip seçmeniz gerekebilir. Bu yaklaşım, bükülme yorulma direncini arttırırken gerekli gücü korur.
D/d oranı, ekipmanınız ve donanımınız arasındaki ilişkiyi tanımlar. 'D' tambur veya kasnak çapını temsil eder. 'd' tel halatın çapını temsil eder. OEM tarafından önerilen D/d oranının korunması kesinlikle tartışılamaz. Küçük bir makara, kalın bir ipin keskin bir şekilde bükülmesine neden olur. Keskin bükülme ciddi bükülme yorgunluğuna neden olur. Teller zamanından önce çatlayacak ve kopacaktır. Spesifikasyonlarınızı tamamlamadan önce daima D/d oranını doğrulayın.
Halatı kasnak ölçüsüyle tam olarak eşleştirmeniz gerekir. Kasnak olukları zamanla aşınır. Genellikle önceki ipin şeklini alırlar. Aşınmış bir oluğa yeni bir halatın takılması anında hasara neden olur. Küçük uyumsuzluklar bile sistemi yok edebilir hızlı bir şekilde vinç halatı . Ayrıca üzerinde çalıştığı pahalı donanımı da mahvedecektir. Yiv boyutlarını kontrol etmek için sertifikalı bir kasnak mastarı kullanın. Yeni donanım takmadan önce aşınmış makaraları değiştirin veya yeniden işleyin.
Çap, halatın tambura nasıl sarıldığını doğrudan etkiler. Uygunsuz biriktirme, tehlikeli filo açıları oluşturur. Filo açısı, kasnağın merkez çizgisi ile tambur flanşı arasındaki açıdır. Tamburun açılması için çok kalın bir halat düzensiz bir şekilde istiflenecektir. Düzensiz istifleme tellerin birbirine çarpmasına neden olur. Bu kırma hareketi ipin yapısını bozar. Sorunsuz çalışma için filo açılarını önerilen 0,5 ila 1,5 derece arasında tutun.
Nominal çap katalogda listelenen boyuttur. Gerçek çap, ürünün fiziksel ölçümüdür. Yeni üretilmiş bir Arma tel halatı tipik olarak belirtilen nominal boyutundan biraz daha büyük ölçülecektir. Bu aşırı boyut marjı genellikle +%0 ile +%5 arasında değişir. Üreticiler halatları bilinçli olarak bu şekilde tasarlıyorlar. Halat yeniyken hiçbir zaman nominal boyutunun altında ölçülmemelidir. Bu farkı anlamak, satın alma ve kurulum sırasındaki karışıklığı önler.
İlgili uyumluluk standartları, küresel olarak izin verilen çap toleranslarını yönetir. EN 12385 ve API 9A gibi standartlar katı üretim kuralları gerektirir. Farklı üretim partileri arasında tutarlılık sağlarlar. Operasyonunuzun hangi standarda uyduğunu belirtmelisiniz. Bu, üreticinin tamamen uyumlu bir ürün sunmasını sağlar. Bu standartların göz ardı edilmesi uyumsuz donanım entegrasyonuna yol açar.
Tablo: Örnek İzin Verilen Üretim Toleransları (Yalnızca Referans)
| Nominal Çap Aralığı | Standardı (örneğin, EN 12385-4) | İzin Verilen Tolerans |
|---|---|---|
| 2 mm'den 8 mm'ye | EN 12385 | -%0 ila +%8 |
| 8 mm'nin üzerinde | EN 12385 | -%0 ila +%5 |
| Tüm Boyutlar (API) | API 9A | -%0 ila +%5 |
Yeni bir halat, ilk birkaç kaldırma sırasında fiziksel değişikliklere uğrar. Çapı biraz gerilecek ve küçülecektir. Sektör profesyonelleri buna 'yapısal esneme' diyor. Başlangıçtaki çalışma yükü, dış şeritleri çekirdeğe doğru sıkı bir şekilde çeker. Tüm yapı içe doğru sıkıştırılır. Bu hafif azalmanın hesabını vermelisiniz. Halat, kısa bir alıştırma süresinden sonra gerçek çalışma çapına yerleşecektir.
Doğru ölçüm, uygun tekniği ve doğru araçları gerektirir. Hassas kumpas kullanmalısınız. Saha ekibinize adım adım talimatlar verin. Sınırlandırılmış daireyi karşıt şeritler boyunca ölçün. Bunlar kronlar veya en geniş noktalardır. Asla iplikçikler arasındaki vadileri ölçmeyin. Vadilerin ölçülmesi hatalı olarak küçük boyutlu bir okuma verir. Bu hata yanlış sipariş verilmesine neden olur çelik kablo boyutu.
Doğru kumpas ölçümü için şu adımları izleyin:
Tek bir ölçüm asla yeterli değildir. Halatlarda lokal aşınma veya üretim farklılıkları yaşanabilir. Üç farklı noktada ölçüm yapmanızı öneririz. Bu noktaları uzunluk boyunca en az birkaç metre aralıklarla yerleştirin. Üç sonucun birlikte ortalamasını alın. Bu ortalama, gerçek boyutun son derece doğru bir temsilini sağlar. Bu, ipteki küçük lokal değişiklikleri veya hafif ovalliği hesaba katar.
Alıcılarınıza mevcut ekipmanlarını iyice denetlemelerini tavsiye edin. Mevcut oluk profillerini kontrol etmek için makara mastarlarını kullanın. Yeni bir sipariş vermeden önce mevcut halatları ölçün. Yalnızca eski satın alma kayıtlarına güvenmeyin. Ekipman aşınır ve önceki siparişler hatalı olabilir. Saha doğrulaması maliyetli iade döngülerini önler. Yeni ürünün varışta mükemmel şekilde uymasını sağlar.
Doğru spesifikasyonların seçilmesi sistematik, detay odaklı bir yaklaşım gerektirir. Temel güvenliği sağlamak için Çalışma Yükü Sınırına öncelik vermelisiniz. Hızlı mekanik tahribatı önlemek için kasnak ve tambur uyumluluğunu garanti edin. Daima imalat toleranslarını ve yapısal esnemeyi hesaba katın. Saha doğrulaması, tedarik hatalarına karşı en iyi savunmanız olmaya devam ediyor.
Bu eylem odaklı adımların uygulanması, seçtiğiniz ürünün tesise özel tüm uyumluluk gerekliliklerini karşılamasını sağlar. Personelinizi, yükünüzü ve operasyonel zaman çizelgenizi korur.
C: Hayır, yalnızca boyutu artıramazsınız. Makaralar, tamburlar ve tüm kaldırma sistemi, daha büyük boyutlara uyum sağlayacak şekilde tasarlanmalıdır. Daha kalın bir ip D/d oranını önemli ölçüde değiştirir. Mevcut kasnak oluklarına tam olarak oturmayacaktır. Bu uyumsuzluk ciddi sıkışmaya, çabuk yorulmaya ve olası sistem arızasına neden olur. Donanım özelliklerini değiştirmeden önce daima ekipman üreticisine danışın.
C: Üretim sürecini yöneten spesifik standarda bağlıdır. ASME ve EN gibi standartlar bu kuralları belirler. Tipik olarak tolerans, standart boyutlar için +%0 ile +%5 arasında değişir. Yeni bir halatın nominal çapın altında olmasına asla izin verilmez. Makaradan yeni çıktığında her zaman biraz daha büyük ölçülecektir.
C: 1 inç'in 25,4 mm'ye eşit olduğu standart dönüşümü kullanabilirsiniz. Ancak doğrudan oyuncu değişikliğine karşı şiddetle uyarıyoruz. 1/2 inçlik bir halat (12,7 mm), 13 mm'lik bir halatla aynı değildir. 'Yeterince yakın' kasnak kanalında ciddi aşınmaya ve halat yorgunluğuna neden olur. Ölçüm sistemlerini değiştirmeden önce daima kasnak kanalı uyumluluğunu doğrulayın.
C: Yapıdan bağımsız olarak nominal çap aynı kalır. Ancak farklı yapılar oluklarda farklı davranır. Sıkıştırılmış halatlar daha pürüzsüz yüzeylere ve daha sıkı gerçek toleranslara sahiptir. Nominal boyuta standart halatlardan daha yakın ölçebilirler. Gerçek fiziksel boyutunu doğrulamak için her zaman gerçek ürünü kumpasla ölçün.


