
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-01 Pochodzenie: Strona


Niewłaściwy montaż zacisków linowych pozostaje główną przyczyną awarii sprzętu osprzętowego w obiektach przemysłowych. Prawidłowo zainstalowane zakończenie zachowuje do 80% wytrzymałości liny na zerwanie. Jednakże źle zamontowany może zmniejszyć tę wydajność poniżej 50% lub spowodować nagłe, katastrofalne w skutkach poślizgi. Wielu operatorów nie docenia dokładności fizyki wymaganej do bezpiecznego zabezpieczenia tych połączeń. Nieprzestrzeganie ścisłych zasad orientacji lub specyfikacji momentu obrotowego naraża personel i mienie na poważne ryzyko. Nie można sobie pozwolić na zgadywanie, kiedy życie ludzkie zależy od obciążeń napowietrznych. Ten przewodnik przedstawia ostateczne, zgodne ze standardami podejście do zabezpieczania linii. Omówimy wybór sprzętu, krytyczną zasadę „nigdy nie siodłaj martwego konia”, wymagania dotyczące momentu obrotowego i kontrolę po obciążeniu. Specjaliści od osprzętu, inspektorzy bezpieczeństwa i kierownicy ds. zakupów dowiedzą się dokładnie, jak oceniać standardy zgodności i pozyskiwać niezawodne okucia.
Wybór odpowiedniego sprzętu wiąże się z dopasowaniem właściwości metalurgicznych do profilu ryzyka konkretnego zastosowania. Operacje olinowania wymagają absolutnej pewności. Należy ocenić obciążenie, warunki środowiskowe i potencjalny wpływ awarii. Wysoka jakość Zacisk linowy zapewnia pewny chwyt, ale tylko pod warunkiem wybrania odpowiedniego materiału. Zrozumienie fizycznych różnic między metalami kutymi i odlewanymi zapobiegnie niebezpiecznym błędom w zakupach.
Zaciski kute matrycowo stanowią standard branżowy do zastosowań wymagających dużej wytrzymałości. Producenci podgrzewają litą stal i wbijają ją w odpowiedni kształt pod ogromnym ciśnieniem. Ten proces kucia wyrównuje wewnętrzną strukturę ziaren metalurgicznych. Zapewnia doskonałą wytrzymałość, elastyczność i trwałość.
Klipsy z żeliwa ciągliwego służą zupełnie innemu celowi. Odlewnie wlewają roztopiony metal do form, zamiast kuć litą stal. Ten proces odlewania pozostawia metal kruchy w porównaniu z kutymi alternatywami.
Zaciski typu Fist Grip stanowią unikalną alternatywę dla tradycyjnych śrub U-bolt. Posiadają dwa identyczne rowkowane siodełka połączone śrubami gwintowanymi.
Tabela porównawcza typów zacisków lin stalowych
| Typ zacisków | Proces produkcyjny | Podstawowe zastosowanie | Kluczowa zaleta/wada |
|---|---|---|---|
| Kuta matrycowo śruba typu U | Stal podgrzewana i młotkowana | Podnoszenie nad głową, ładunki krytyczne | Wysoka odporność na uderzenia / Wymaga ścisłej orientacji |
| Plastyczny U-Bolt | Żeliwo wlewane do form | Ogrodzenia, bariery statyczne | Ekonomiczne / kruche, podatne na awarie udarowe |
| Uchwyt na pięść (podwójna podstawa) | Kute podwójne siodła | Szybka instalacja, niezawodne konfiguracje | Niemożliwa instalacja wstecz / Wyższy koszt jednostkowy |
Właściwe przygotowanie zapobiega katastrofalnym awariom w terenie. Przed złożeniem jakichkolwiek elementów należy wykonać określone obliczenia sprzęt do olinowania . W zabezpieczaniu ładunku nie ma miejsca na domysły. Poświęcenie czasu na weryfikację pomiarów gwarantuje, że Twój zespół bezpiecznie osiągnie maksymalną siłę trzymania.
Rozmiar zacisku musi idealnie odpowiadać średnicy nominalnej liny stalowej. Nie można używać zacisku 5/8 cala na linie 1/2 cala. Niewymiarowe zaciski zacisną i poważnie uszkodzą zewnętrzne stalowe żyły. Zbyt duże zaciski nie chwytają dostatecznie liny, przez co może ona ślizgać się pod napięciem. Przed rozpoczęciem montażu zawsze sprawdź rozmiar wybity na podstawie siodełka.
Normy branżowe narzucają rygorystyczne zasady dotyczące ilości sprzętu. Organizacje takie jak OSHA i ASME B30.9 zapewniają kompleksowe wytyczne. Minimalna liczba zacisków zależy wyłącznie od średnicy liny. Na przykład lina o średnicy 1/2 cala zazwyczaj wymaga co najmniej trzech zacisków. Większe średnice wymagają coraz większej liczby zacisków, aby skutecznie zabezpieczyć ładunek. Nigdy nie używaj mniejszej liczby klipsów, niż wymaga tego producent lub norma. Takie postępowanie naraża na szwank cały zespół.
Długość po zawróceniu odnosi się do dokładnej ilości liny, którą należy złożyć, aby utworzyć oko. Ta długość zapewnia wystarczającą ilość miejsca na umieszczenie wszystkich niezbędnych klipsów w odpowiednich odstępach. Standardowa lina o średnicy 1/2 cala wymaga około 11,5 cala zwrotu. Musisz dokładnie zmierzyć tę odległość przed wykonaniem pierwszego zakrętu. Skrócenie długości powrotnej wymusza ściśnięcie zacisków razem, niszcząc ich tarcie trzymające.
Typowe wymagania sprzętowe według średnicy liny (przykładowy odnośnik)
| Średnica liny (cale) | Minimalna liczba zacisków | Ilość skrętu liny (cale) | Wymagany moment obrotowy (ft-funt) |
|---|---|---|---|
| 1/4' | 2 | 4,75 ” | 15 |
| 1/2' | 3 | 11,5 ” | 65 |
| 3/4' | 4 | 18,0 ” | 130 |
| 1' | 5 | 26,0 ” | 225 |
Zdecydowanie zalecamy użycie wytrzymałej nausznicy wewnątrz pętli. Naparstek utrzymuje prawidłowe mocowania liny stalowej . promień Zapobiega spłaszczeniu lub załamaniu liny pod dużym napięciem. Zmiażdżone oko natychmiast traci znaczną wytrzymałość na zerwanie. Kausze chronią również wewnętrzne druty przed strzępieniem bezpośrednio przy łączącej szekli, haku lub sworzniu.
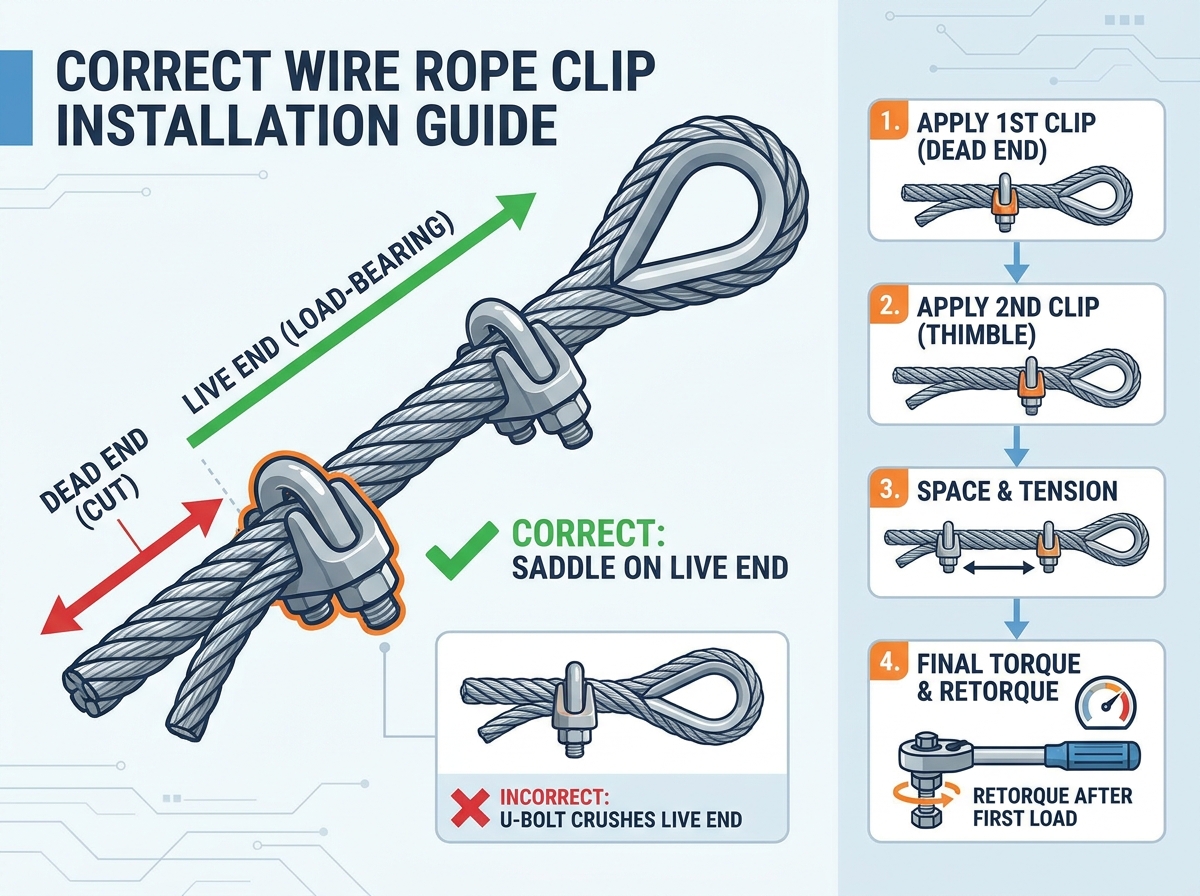
Wykonanie bez zarzutu Montaż zacisku liny stalowej wymaga dyscypliny. Postępuj zgodnie z poniższym schematem sekwencyjnym, aby zagwarantować maksymalną siłę trzymania. Pominięcie kroków lub zmiana kolejności spowoduje naruszenie ostatecznego rozwiązania.
Rozpocznij od zmierzenia wymaganej długości zawrotu. Umieść pierwszy zacisk dokładnie o jedną szerokość podstawy od martwego (odciętego) końca liny. Musisz upewnić się, że śruba U znajduje się bezpośrednio nad ślepym zaułkiem. Rowkowane siodło musi opierać się na linii pod napięciem (nośnej). Dokręcić równomiernie nakrętki momentem zalecanym przez producenta. Ten krok zabezpiecza ogon i zapobiega rozwijaniu się pasm podczas dalszej manipulacji.
Następnie umieść drugi klips jak najbliżej nausznika. Na tym etapie nie wolno wiązać ani zgniatać krawędzi naparstków. Upewnij się, że śruba U ponownie przechodzi przez ślepy zaułek, dopasowując się do orientacji pierwszego zacisku. Na razie dokręć nakrętki ręcznie. Nie dokręcaj ich jeszcze całkowicie. Pozostawienie ich napiętych ręcznie umożliwia naturalne przesuwanie się, rozciąganie i regulację liny w fazie napinania.
Jeśli średnica liny wymaga więcej niż dwóch zacisków, należy teraz zainstalować te pośrednie. Rozmieść pozostałe klipy równomiernie pomiędzy pierwszymi dwoma. Jednolite odstępy mają kluczowe znaczenie dla integralności konstrukcji. Rozkłada siłę chwytu równomiernie na całej długości zakończenia. Sprawdź dwukrotnie swoją orientację, aby upewnić się, że każde siodło jest bezpiecznie osadzone na końcu pod napięciem.
Przed ostatecznym naciągnięciem liny należy odpowiednio ją osadzić. Zastosuj lekkie obciążenie operacyjne do zespołu. Alternatywnie możesz użyć dołączonego narzędzia, aby mocno dociągnąć linkę do solidnej kotwicy. Ta czynność usuwa cały luźny luz z pętli. Mocno i równomiernie osadza linę wokół zakrzywionego konturu kauszy, zapobiegając przyszłym przesunięciom.
Na koniec weź niedawno skalibrowany klucz dynamometryczny. Dokręć równomiernie wszystkie nakrętki na każdym zacisku w zespole. Naprzemiennie używaj klucza z jednej nakrętki na drugą na tym samym klipsie. Dzięki tej naprzemiennej metodzie siodełko idealnie przylega do liny. Kontynuuj ten schemat naprzemienny, aż osiągniesz określone przez producenta wymagania dotyczące momentu obrotowego. Nigdy nie zgaduj wartości momentu obrotowego, ponieważ szacunki wizualne są z natury błędne.
Nawet doświadczeni riggerzy popełniają błędy, biegając przez instalacje terenowe. Zrozumienie mechaniki tych typowych błędów pomoże Ci im zapobiec. Jeden błąd psuje całość zakończenie liny stalowej , narażając całą załogę na niebezpieczeństwo.
Hasło „Nigdy nie siodłaj martwego konia” służy jako obowiązkowa pomoc w zapamiętywaniu w branży olinowania. Umieszczenie śruby U na końcu czynnym (nośnym) jest fatalną wadą. Wąska śruba U wywiera bardzo skoncentrowany nacisk. Fizycznie kruszy i odkształca druty nośne pod obciążeniem. To odkształcenie tworzy poważny słaby punkt dokładnie tam, gdzie lina utrzymuje największe napięcie. Siodło ma rowkowaną, szerszą powierzchnię, specjalnie zaprojektowaną do podparcia części pod napięciem bez kruszenia jej wewnętrznego rdzenia.
Odstępy decydują o ogólnej sile trzymania. Umieszczenie klipsów zbyt blisko siebie ogranicza ich przyczepność. Lina działa zasadniczo jak pojedynczy sztywny blok, zmniejszając tarcie niezbędne do utrzymania ślepego zaułka. I odwrotnie, umieszczenie ich zbyt daleko od siebie umożliwia stopniowe cofanie się ślepego zaułka pod dużym obciążeniem. Aby zapewnić zrównoważone tarcie, należy przestrzegać dokładnego wzoru na odstępy podanego przez producenta sprzętu.
Wielu operatorów polega na „wyczuciu” podczas dokręcania nakrętek za pomocą standardowych kluczy. Ta praktyka jest bardzo niebezpieczna. Nadmierne naciągnięcie powoduje fizyczne zerwanie wewnętrznych splotów drutu, niewidocznie osłabiając linę od wewnątrz. Niedokręcenie powoduje niewystarczające tarcie, co prowadzi do natychmiastowego spadku obciążenia w przypadku skoków napięcia. Skalibrowany klucz dynamometryczny działa jak tania polisa ubezpieczeniowa na wypadek odpowiedzialności cywilnej, obrażeń i katastrofalnych awarii.
Instalacja oznacza początek, a nie koniec procesu bezpieczeństwa. Bieżąca konserwacja zapewnia bezpieczeństwo połączenia przez cały okres jego użytkowania. Czynniki środowiskowe i obciążenia dynamiczne stale powodują degradację komponentów sprzętowych.
Lina stalowa posiada dynamiczne właściwości fizyczne. Rozciąga się znacznie po zastosowaniu początkowego obciążenia. Gdy rdzeń osiada i splotki się rozciągają, całkowita średnica liny faktycznie się kurczy. Ponieważ lina się kurczy, nakrętki, które właśnie idealnie dokręciłeś, poluzują się. Dokręcanie klipsów natychmiast po przyłożeniu pierwszego obciążenia jest absolutnym nakazem branżowym. Nie jest to zalecenie opcjonalne. Pominięcie tego kroku praktycznie gwarantuje poślizg w przyszłości.
Należy regularnie sprawdzać swoje zespoły. Ustal ścisły rutynowy harmonogram w oparciu o częstotliwość użytkowania i narażenie na środowisko. Podczas oględzin wzrokowych sprawdź, czy nie występują następujące znaki ostrzegawcze:
Dokładna wiedza o tym, kiedy wyrzucić sprzęt, zapobiega wypadkom. Musisz usunąć A natychmiast wycofać zacisk kablowy z eksploatacji, jeśli wykazuje jakiekolwiek oznaki odkształcenia plastycznego. Głębokie żłobienia, silna rdza lub wygięte śruby U oznaczają, że zacisk jest martwy. Co więcej, jeśli nie znasz historii jego obciążenia, odrzuć go całkowicie. Nigdy nie ryzykuj dużego obciążenia sprzętu noszącego nieznaną przeszłość.
Prawidłowe zakończenie liny stalowej to ścisła nauka. Wymaga dogłębnego zrozumienia ram metalurgii, fizyki i zgodności. Przestrzeganie specyfikacji momentu obrotowego producenta i rygorystycznych zasad orientacji gwarantuje bezpieczne i niezawodne trzymanie.
Aby zachować bezpieczne środowisko pracy, należy natychmiast podjąć następujące kroki:
Odp.: Czasami można ponownie wykorzystać siodełka, jeśli przejdą rygorystyczne kontrole wizualne pod kątem pęknięć i deformacji. Jednakże generalnie należy wymienić śruby U i nakrętki. Wysoki moment obrotowy z biegiem czasu rozciąga gwinty, pogarszając ich siłę chwytania. Nigdy nie używaj ponownie żadnego sprzętu, jeśli nie znasz jego wcześniejszego obciążenia.
Odp.: Chwyty pięścią eliminują błąd orientacji „martwego konia”, ponieważ mają dwa identyczne siodła. Zapobiegają również zgnieceniu liny. Jednakże zaciski typu U-bolt pozostają szerzej dostępne i bardzo opłacalne w przypadku projektów na dużą skalę. Twój wybór zależy całkowicie od konkretnego budżetu i wymagań dotyczących szybkości instalacji.
Odpowiedź: Tak, robią to. Prawidłowo zainstalowane zakończenie zwykle skutkuje 80% wydajnością nominalnej wytrzymałości liny na zerwanie. Aby zapewnić bezpieczne operacje podnoszenia, należy obliczyć tę 20% redukcję w stosunku do dopuszczalnego obciążenia roboczego (WLL).


