
Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-11-01 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ການຕິດຕັ້ງ clip ເຊືອກເຊືອກທີ່ບໍ່ເຫມາະສົມຍັງຄົງເປັນສາເຫດຕົ້ນຕໍຂອງການຂັດຮາດແວໃນອຸປະກອນຕ່າງໆໃນທົ່ວສະຖານທີ່ອຸດສາຫະກໍາ. ການຢຸດເຊົາທີ່ຕິດຕັ້ງຢ່າງຖືກຕ້ອງຮັກສາເຖິງ 80% ຂອງຄວາມເຂັ້ມແຂງການແຕກຫັກຂອງສາຍເຊືອກ. ຢ່າງໃດກໍຕາມ, ການຕິດຕັ້ງທີ່ບໍ່ດີສາມາດຫຼຸດຜ່ອນຄວາມອາດສາມາດນີ້ຕໍ່າກວ່າ 50% ຫຼືເຮັດໃຫ້ເກີດການເລື່ອນລົງຢ່າງກະທັນຫັນ, ໄພພິບັດ. ຜູ້ປະກອບການຈໍານວນຫຼາຍປະເມີນຄ່າຟີຊິກທີ່ຊັດເຈນທີ່ຕ້ອງການເພື່ອຮັບປະກັນການເຊື່ອມຕໍ່ເຫຼົ່ານີ້ຢ່າງປອດໄພ. ການບໍ່ປະຕິບັດຕາມກົດລະບຽບການຊີ້ນໍາທີ່ເຂັ້ມງວດຫຼືຂໍ້ກໍານົດຂອງແຮງບິດເຮັດໃຫ້ບຸກຄະລາກອນແລະຊັບສິນມີຄວາມສ່ຽງຮ້າຍແຮງ. ທ່ານບໍ່ສາມາດທີ່ຈະເດົາໄດ້ໃນເວລາທີ່ຊີວິດຂຶ້ນກັບການໂຫຼດ overhead. ຄູ່ມືນີ້ສະຫນອງວິທີການທີ່ແນ່ນອນ, ສອດຄ່ອງກັບມາດຕະຖານເພື່ອຮັບປະກັນສາຍຂອງທ່ານ. ພວກເຮົາຈະກວມເອົາການເລືອກຮາດແວ, ກົດລະບຽບທີ່ສໍາຄັນ 'ບໍ່ເຄີຍນັ່ງມ້າຕາຍ', ຄວາມຕ້ອງການແຮງບິດ, ແລະການກວດກາຫຼັງການໂຫຼດ. ຜູ້ຊ່ຽວຊານດ້ານການຂຸດເຈາະ, ຜູ້ກວດກາຄວາມປອດໄພ, ແລະຜູ້ຈັດການຈັດຊື້ຈະຮຽນຮູ້ວິທີການປະເມີນມາດຕະຖານການປະຕິບັດຕາມແລະແຫຼ່ງອຸປະກອນທີ່ເຊື່ອຖືໄດ້.
ການເລືອກຮາດແວທີ່ຖືກຕ້ອງປະກອບດ້ວຍຄຸນສົມບັດໂລຫະທີ່ກົງກັນກັບໂປຣໄຟລ໌ຄວາມສ່ຽງສະເພາະຂອງແອັບພລິເຄຊັນຂອງທ່ານ. ການດໍາເນີນການ Rigging ຮຽກຮ້ອງໃຫ້ມີຄວາມແນ່ນອນຢ່າງແທ້ຈິງ. ທ່ານຕ້ອງປະເມີນການໂຫຼດ, ສະພາບສິ່ງແວດລ້ອມ, ແລະຜົນກະທົບທີ່ອາດເກີດຂື້ນຂອງຄວາມລົ້ມເຫຼວ. ຄຸນນະພາບສູງ clamp ເຊືອກສາຍ ໃຫ້ແນ່ນອນດ້ານທີ່ເຊື່ອຖືໄດ້, ແຕ່ວ່າພຽງແຕ່ຖ້າຫາກວ່າທ່ານເລືອກອຸປະກອນການທີ່ເຫມາະສົມ. ການເຂົ້າໃຈຄວາມແຕກຕ່າງທາງກາຍະພາບລະຫວ່າງໂລຫະ forged ແລະຫລໍ່ຈະປ້ອງກັນຄວາມຜິດພາດການຈັດຊື້ອັນຕະລາຍ.
ຄລິບທີ່ປອມແປງແມ່ນເປັນຕົວແທນຂອງມາດຕະຖານອຸດສາຫະກໍາສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ໃຊ້ວຽກຫນັກ. ຜູ້ຜະລິດເຮັດຄວາມຮ້ອນເຫຼັກແຂງແລະຕີມັນເຂົ້າໄປໃນຮູບຮ່າງໂດຍໃຊ້ຄວາມກົດດັນອັນໃຫຍ່ຫຼວງ. ຂະບວນການ forging ນີ້ aligns ໂຄງສ້າງເມັດໂລຫະພາຍໃນ. ມັນສ້າງຄວາມເຂັ້ມແຂງທີ່ດີກວ່າ, ຄວາມຍືດຫຍຸ່ນ, ແລະຄວາມທົນທານ.
clips ເຫຼັກ cast Malleable ໃຫ້ບໍລິການຈຸດປະສົງທີ່ແຕກຕ່າງກັນຫມົດ. ໂຮງຫລໍ່ຫລອມໂລຫະ molten ເຂົ້າໄປໃນ mold ແທນທີ່ຈະ forging ເຫຼັກແຂງ. ຂັ້ນຕອນການຫລໍ່ນີ້ເຮັດໃຫ້ໂລຫະເກິດເມື່ອປຽບທຽບກັບທາງເລືອກທີ່ປອມ.
ຄລິບຈັບດ້ວຍມືສະເໜີທາງເລືອກການອອກແບບທີ່ເປັນເອກະລັກໃຫ້ກັບ U-bolts ແບບດັ້ງເດີມ. ພວກມັນມີສອງ saddles ທີ່ມີຮ່ອງທີ່ຄືກັນທີ່ເຊື່ອມຕໍ່ກັນດ້ວຍ bolts threaded.
Wire Rope Clip Type Comparison Chart
| Clip Type | Manufacturing Process | Primary Application | Advantage / Disadvantage |
|---|---|---|---|
| Drop-Forged U-Bolt | ເຫຼັກເຮັດຄວາມຮ້ອນແລະ hammered | ການຍົກເທິງຫົວ, ການໂຫຼດທີ່ສໍາຄັນ | ຄວາມຕ້ານທານຜົນກະທົບສູງ / ຮຽກຮ້ອງໃຫ້ມີການປະຖົມນິເທດທີ່ເຄັ່ງຄັດ |
| Malleable U-Bolt | ທາດເຫຼັກສຽງໂຫວດທັງຫມົດ poured ເຂົ້າໄປໃນ molds | ຮົ້ວ, ສິ່ງກີດຂວາງ static | ຄ່າໃຊ້ຈ່າຍປະສິດທິພາບ / Brittle, ມີຄວາມສ່ຽງຕໍ່ການລົ້ມເຫຼວຊ໊ອກ |
| Fist Grip (ຖານຄູ່) | saddles ຝາແຝດປອມ | ການຕິດຕັ້ງໄວ, ການຕິດຕັ້ງທີ່ໂງ່ | ບໍ່ສາມາດຕິດຕັ້ງກັບຄືນໄປບ່ອນ / ຄ່າໃຊ້ຈ່າຍຫນ່ວຍທີ່ສູງຂຶ້ນ |
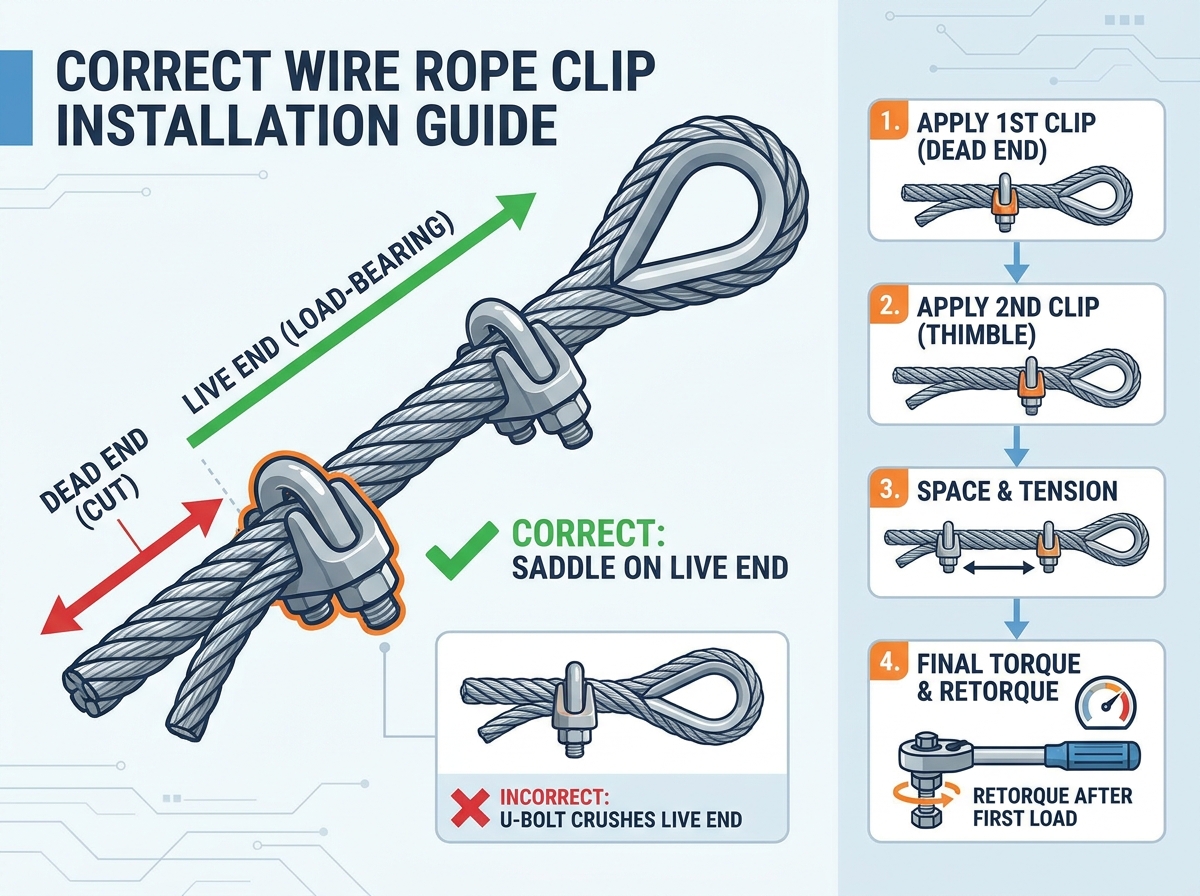
ການກະກຽມທີ່ເຫມາະສົມປ້ອງກັນຄວາມລົ້ມເຫຼວຂອງພາກສະຫນາມໄພພິບັດ. ທ່ານຕ້ອງປະຕິບັດການຄິດໄລ່ສະເພາະກ່ອນທີ່ຈະປະກອບໃດໆ ຮາດແວ rigging . Guesswork ບໍ່ມີບ່ອນໃດໃນການຮັບປະກັນການໂຫຼດ. ການໃຊ້ເວລາໃນການກວດສອບການວັດແທກໃຫ້ແນ່ໃຈວ່າການປະກອບຂອງທ່ານບັນລຸກໍາລັງການຖືສູງສຸດຢ່າງປອດໄພ.
ຂະໜາດຂອງຄລິບຕ້ອງກົງກັບເສັ້ນຜ່າສູນກາງນາມຂອງສາຍເຊືອກຂອງເຈົ້າຢ່າງສົມບູນ. ທ່ານບໍ່ສາມາດໃຊ້ຄລິບ 5/8 ນິ້ວໃສ່ເຊືອກ 1/2 ນິ້ວໄດ້. ຄລິບທີ່ມີຂະໜາດນ້ອຍຈະເຈາະ ແລະທຳລາຍເສັ້ນເຫຼັກຊັ້ນນອກຢ່າງຮ້າຍແຮງ. ຄລິບຂະໜາດໃຫຍ່ບໍ່ສາມາດຈັບເຊືອກໄດ້ຢ່າງພຽງພໍ, ເຮັດໃຫ້ມັນເລື່ອນພາຍໃຕ້ຄວາມກົດດັນໄດ້. ກວດສອບຂະຫນາດສະແຕມຢູ່ໃນຖານ saddle ກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຕິດຕັ້ງ.
ມາດຕະຖານອຸດສາຫະກໍາກໍານົດກົດລະບຽບທີ່ເຂັ້ມງວດສໍາລັບປະລິມານຮາດແວ. ອົງການຈັດຕັ້ງເຊັ່ນ OSHA ແລະ ASME B30.9 ໃຫ້ຄໍາແນະນໍາທີ່ສົມບູນແບບ. ຈໍານວນຕໍາ່ສຸດທີ່ຂອງຄລິບແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງເຊືອກທັງຫມົດ. ຕົວຢ່າງ, ເຊືອກ 1/2 ນິ້ວໂດຍທົ່ວໄປຕ້ອງການຢ່າງຫນ້ອຍສາມຄລິບ. ເສັ້ນຜ່າສູນກາງທີ່ໃຫຍ່ກວ່າຕ້ອງການ clips ຫຼາຍຂື້ນເລື້ອຍໆເພື່ອຮັບປະກັນການໂຫຼດໄດ້ຢ່າງມີປະສິດທິພາບ. ຢ່າໃຊ້ຄລິບໜ້ອຍກວ່າທີ່ຜູ້ຜະລິດ ຫຼືມາດຕະຖານຕ້ອງການ. ການເຮັດດັ່ງນັ້ນປະນີປະນອມການສະພາແຫ່ງທັງຫມົດ.
ຄວາມຍາວຂອງ Turnback ຫມາຍເຖິງຈໍານວນທີ່ແນ່ນອນຂອງເຊືອກທີ່ທ່ານພັບກັບຄືນໄປບ່ອນເພື່ອສ້າງຕາ. ຄວາມຍາວນີ້ຮັບປະກັນວ່າທ່ານມີຫ້ອງພຽງພໍເພື່ອນໍາໃຊ້ຄລິບທີ່ຈໍາເປັນທັງຫມົດໃນຊ່ອງຫວ່າງທີ່ຖືກຕ້ອງ. ເຊືອກ 1/2 ນິ້ວມາດຕະຖານຕ້ອງການປະມານ 11.5 ນິ້ວຂອງການຫັນຫຼັງ. ທ່ານຕ້ອງວັດແທກໄລຍະຫ່າງນີ້ຢ່າງຖືກຕ້ອງກ່ອນທີ່ຈະເຮັດໂຄ້ງທໍາອິດຂອງທ່ານ. ການປ່ຽນແປງຄວາມຍາວຂອງການຫັນຫຼັງສັ້ນບັງຄັບໃຫ້ທ່ານບີບອັດຄລິບເຂົ້າກັນ, ທໍາລາຍການຖືຂອງພວກມັນ.
ຄວາມຕ້ອງການຮາດແວປົກກະຕິໂດຍເສັ້ນຜ່າສູນກາງເຊືອກ (ຕົວຢ່າງການອ້າງອິງ)
| ເສັ້ນຜ່າສູນກາງເຊືອກ (ນິ້ວ) | ຈໍານວນຕໍາ່ສຸດທີ່ຂອງຄລິບ | ຈໍານວນການຫັນເຊືອກເຊືອກ (ນິ້ວ) | ຕ້ອງການແຮງບິດ (Ft-Lbs) |
|---|---|---|---|
| 1/4' | 2 | 4.75' | 15 |
| 1/2' | 3 | 11.5' | 65 |
| 3/4' | 4 | 18.0' | 130 |
| 1' | 5 | 26.0' | 225 |
ພວກເຮົາຂໍແນະນຳໃຫ້ໃຊ້ປ່ຽງທີ່ໜັກແໜ້ນພາຍໃນວົງ. thimble ຮັກສາທີ່ຖືກຕ້ອງ ລັດສະໝີ ຂອງການປັບເຊືອກສາຍ . ມັນປ້ອງກັນເຊືອກຈາກການແປ ຫຼື kink ພາຍໃຕ້ຄວາມກົດດັນຢ່າງຮຸນແຮງ. ຕາທີ່ເສື່ອມເສຍຈະສູນເສຍຄວາມແຂງແຮງທີ່ແຕກຫັກໃນທັນທີ. Thimbles ຍັງປົກປ້ອງສາຍໄຟພາຍໃນຈາກການ fraying ໂດຍກົງກັບ shackle ເຊື່ອມຕໍ່, hook, ຫຼື pin.
ການປະຕິບັດທີ່ບໍ່ມີທີ່ຜິດພາດ ການຕິດຕັ້ງ clip ເຊືອກສາຍຮຽກ ຮ້ອງໃຫ້ມີລະບຽບວິໄນ. ປະຕິບັດຕາມໂຄງການຕາມລໍາດັບນີ້ເພື່ອຮັບປະກັນອໍານາດການຖືສູງສຸດ. ການຂ້າມຂັ້ນຕອນຫຼືການປ່ຽນແປງຄໍາສັ່ງຈະປະນີປະນອມການສິ້ນສຸດສຸດທ້າຍ.
ເລີ່ມຕົ້ນໂດຍການວັດແທກຄວາມຍາວຂອງ turnback ທີ່ທ່ານຕ້ອງການ. ວາງ clip ທໍາອິດຂອງທ່ານຄວາມກວ້າງຂອງຖານຫນຶ່ງຫ່າງຈາກປາຍຕາຍ (ຕັດ) ຂອງເຊືອກ. ທ່ານຕ້ອງຮັບປະກັນວ່າ U-bolt ນັ່ງໂດຍກົງຢູ່ປາຍຕາຍ. saddle grooved ຕ້ອງພັກຜ່ອນຢູ່ໃນສາຍທີ່ມີຊີວິດ (ໂຫຼດ-bearing). ບີບແກ່ນໃຫ້ແໜ້ນສະເໝີກັນກັບແຮງບິດທີ່ແນະນຳຂອງຜູ້ຜະລິດ. ຂັ້ນຕອນນີ້ຮັບປະກັນຫາງແລະປ້ອງກັນບໍ່ໃຫ້ strands unlaying ໃນລະຫວ່າງການຈັບຕໍ່ໄປ.
ຕໍ່ໄປ, ວາງ clip ທີສອງໃຫ້ໃກ້ກັບ thimble ເທົ່າທີ່ເປັນໄປໄດ້. ທ່ານບໍ່ຕ້ອງມັດຫຼືຂັດຂອບຂອງ thimble ໃນລະຫວ່າງຂັ້ນຕອນນີ້. ໃຫ້ແນ່ໃຈວ່າ U-bolt ຂ້າມທາງຕາຍອີກຄັ້ງ, ກົງກັບທິດທາງຂອງ clip ທໍາອິດ. ບີບແກ່ນໝາກໄມ້ໃຫ້ແໜ້ນໃນຕອນນີ້. ບໍ່ torque ເຂົາເຈົ້າຢ່າງເຕັມສ່ວນເທື່ອ. ການປ່ອຍໃຫ້ພວກມັນແຫນ້ນດ້ວຍມືເຮັດໃຫ້ເຊືອກສາມາດປ່ຽນ, ຍືດ, ແລະປັບຕົວຕາມທໍາມະຊາດໃນໄລຍະການເຄັ່ງຕຶງ.
ຖ້າເສັ້ນຜ່າກາງເຊືອກຂອງເຈົ້າຕ້ອງການຫຼາຍກວ່າສອງຄລິບ, ເຈົ້າຕ້ອງຕິດຕັ້ງຕົວກາງໃນປັດຈຸບັນ. ຍະຫວ່າງຄລິບທີ່ເຫຼືອໃຫ້ເທົ່າກັນລະຫວ່າງສອງອັນທຳອິດ. ໄລຍະຫ່າງທີ່ເປັນເອກະພາບແມ່ນສໍາຄັນຕໍ່ຄວາມສົມບູນຂອງໂຄງສ້າງ. ມັນກະຈາຍແຮງຈັບຢ່າງເທົ່າທຽມກັນໃນທົ່ວຄວາມຍາວການຢຸດເຊົາທັງຫມົດ. ກວດເບິ່ງທິດທາງຂອງທ່ານສອງເທື່ອເພື່ອຮັບປະກັນວ່າອານແຕ່ລະອັນຈະນັ່ງຢ່າງປອດໄພໃນຕອນທ້າຍສົດ.
ກ່ອນທີ່ຈະແຫນ້ນສຸດທ້າຍ, ທ່ານຕ້ອງນັ່ງເຊືອກຢ່າງຖືກຕ້ອງ. ນຳໃຊ້ການໂຫຼດທີ່ເບົາບາງລົງໃສ່ເຄື່ອງປະກອບ. ອີກທາງເລືອກ, ໃຊ້ເຄື່ອງມືມາພ້ອມໆກັນເພື່ອດຶງສາຍສົດໃຫ້ແຫນ້ນກັບສະມໍແຂງ. ການກະ ທຳ ນີ້ດຶງຄວາມວ່າງວ່າງທັງ ໝົດ ອອກຈາກວົງ. ມັນນັ່ງເຊືອກຢ່າງແຫນ້ນຫນາແລະເປັນເອກະພາບອ້ອມຮອບເສັ້ນໂຄ້ງຂອງເສັ້ນໂຄ້ງ, ປ້ອງກັນການປ່ຽນແປງໃນອະນາຄົດ.
ສຸດທ້າຍ, ເອົາ wrench torque calibrated ບໍ່ດົນມານີ້. ຮັດແກ່ນໝາກໄມ້ທັງໝົດໃຫ້ສະເໝີກັນໃນທົ່ວທຸກຄລິບໃນເຄື່ອງປະກອບຂອງທ່ານ. ປ່ຽນ wrench ຂອງທ່ານຈາກຫນຶ່ງຫມາກແຫ້ງເປືອກແຂງໄປຫາອີກອັນຫນຶ່ງຢູ່ໃນ clip ດຽວກັນ. ວິທີການສະລັບກັນນີ້ເຮັດໃຫ້ saddle ຢູ່ໃນລະດັບຢ່າງສົມບູນຕໍ່ກັບເຊືອກ. ສືບຕໍ່ຮູບແບບສະລັບກັນນີ້ຈົນກວ່າທ່ານຈະຕອບສະຫນອງຄວາມຕ້ອງການແຮງບິດສະເພາະຂອງຜູ້ຜະລິດ. ຢ່າເດົາຄ່າແຮງບິດ, ເພາະວ່າການຄາດການດ້ວຍສາຍຕາແມ່ນມີຂໍ້ບົກພ່ອງ.
ແມ້ແຕ່ເຄື່ອງເຈາະທີ່ມີປະສົບການກໍ່ເຮັດຜິດພາດໃນເວລາແລ່ນຜ່ານການຕິດຕັ້ງພາກສະຫນາມ. ການເຂົ້າໃຈກົນໄກທີ່ຢູ່ເບື້ອງຫລັງຄວາມຜິດພາດທົ່ວໄປເຫຼົ່ານີ້ຊ່ວຍໃຫ້ທ່ານປ້ອງກັນພວກມັນ. ຄວາມຜິດພາດພຽງອັນດຽວເຮັດໃຫ້ທັງໝົດ ການຢຸດເຊົາເຊືອກສາຍ , ເຮັດໃຫ້ລູກເຮືອທັງຫມົດຂອງທ່ານຕົກຢູ່ໃນອັນຕະລາຍ.
'ບໍ່ເຄີຍນັ່ງມ້າຕາຍ' ເປັນເຄື່ອງຊ່ວຍໃນຄວາມຊົງຈຳທີ່ຈຳເປັນໃນທົ່ວອຸດສາຫະ ກຳ rigging. ການວາງ U-bolt ເທິງທ້າຍສົດ (ການຮັບມື) ແມ່ນຂໍ້ບົກພ່ອງທີ່ຮ້າຍແຮງ. U-bolt ແຄບໃຊ້ຄວາມກົດດັນທີ່ມີຄວາມເຂັ້ມຂຸ້ນສູງ. ມັນ crushes ທາງດ້ານຮ່າງກາຍແລະ deforms ສາຍໄຟທີ່ຮັບຜິດຊອບພາຍໃຕ້ການໂຫຼດ. ການບິດເບືອນນີ້ສ້າງຈຸດອ່ອນທີ່ຮຸນແຮງທີ່ເຊືອກມີຄວາມກົດດັນທີ່ສຸດ. saddle ມີພື້ນຜິວເປັນຮ່ອງ, ກວ້າງກວ່າທີ່ອອກແບບມາໂດຍສະເພາະເພື່ອຮອງຮັບການມີຊີວິດໄດ້ໂດຍບໍ່ຕ້ອງຂັດຫຼັກພາຍໃນຂອງມັນ.
ຊ່ອງຫວ່າງກຳນົດການຄອບຄອງອຳນາດໂດຍລວມ. ການວາງຄລິບໄວ້ໃກ້ກັນເກີນໄປຈະຈຳກັດການຈັບຂອງພວກມັນ. ເຊືອກທີ່ເປັນສິ່ງຈໍາເປັນເຮັດຫນ້າທີ່ເປັນຕັນແຂງດຽວ, ຫຼຸດຜ່ອນ friction ທີ່ຈໍາເປັນເພື່ອຍຶດປາຍຕາຍ. ໃນທາງກັບກັນ, ການວາງພວກມັນໄວ້ຫ່າງກັນເກີນໄປເຮັດໃຫ້ປາຍຕາຍເລື່ອນກັບຫຼັງຄ່ອຍໆພາຍໃຕ້ການໂຫຼດໜັກ. ທ່ານຕ້ອງປະຕິບັດຕາມສູດໄລຍະຫ່າງທີ່ແນ່ນອນສະຫນອງໃຫ້ໂດຍຜູ້ຜະລິດຮາດແວຂອງທ່ານເພື່ອໃຫ້ແນ່ໃຈວ່າ friction ສົມດູນ.
ຜູ້ປະກອບການຈໍານວນຫຼາຍອີງໃສ່ 'feel' ເພື່ອ tighten ຫມາກແຫ້ງເປືອກແຂງໂດຍໃຊ້ wrenches ມາດຕະຖານ. ການປະຕິບັດນີ້ແມ່ນອັນຕະລາຍສູງ. ການຮັດແໜ້ນເກີນຕົວຕັດສາຍເຊືອກພາຍໃນ, ເຮັດໃຫ້ເຊືອກອ່ອນລົງຢ່າງເຫັນໄດ້ຊັດເຈນຈາກພາຍໃນສູ່ພາຍນອກ. ພາຍໃຕ້ການເຄັ່ງຄັດເຮັດໃຫ້ friction ບໍ່ພຽງພໍ, ເຮັດໃຫ້ການໂຫຼດທັນທີທັນໃດຫຼຸດລົງໃນເວລາທີ່ຄວາມກົດດັນເພີ່ມຂຶ້ນ. wrench torque calibrated ເຮັດເປັນນະໂຍບາຍປະກັນໄພຄ່າໃຊ້ຈ່າຍຕ່ໍາຕໍ່ກັບຄວາມຮັບຜິດຊອບ, ການບາດເຈັບ, ແລະຄວາມລົ້ມເຫຼວຂອງໄພພິບັດ.
ການຕິດຕັ້ງຫມາຍເຖິງຈຸດເລີ່ມຕົ້ນ, ບໍ່ແມ່ນຈຸດສິ້ນສຸດຂອງຂະບວນການຄວາມປອດໄພ. ການບໍາລຸງຮັກສາຢ່າງຕໍ່ເນື່ອງຮັບປະກັນການເຊື່ອມຕໍ່ຍັງຄົງປອດໄພຕະຫຼອດຊີວິດການບໍລິການທັງຫມົດຂອງມັນ. ປັດໃຈສິ່ງແວດລ້ອມແລະການໂຫຼດແບບເຄື່ອນໄຫວຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ອົງປະກອບຮາດແວຫຼຸດລົງ.
ເຊືອກສາຍມີຄຸນສົມບັດທາງກາຍະພາບແບບເຄື່ອນໄຫວ. ມັນ stretches ຢ່າງຫຼວງຫຼາຍໃນເວລາທີ່ທ່ານນໍາໃຊ້ການໂຫຼດເບື້ອງຕົ້ນ. ເມື່ອຫຼັກຕົກລົງແລະເສັ້ນຍືດ, ເສັ້ນຜ່າສູນກາງຂອງເຊືອກຈະຫົດຕົວລົງ. ເນື່ອງຈາກວ່າເຊືອກຫົດຕົວ, ແກ່ນຂອງຫມາກໄມ້ທີ່ທ່ານພຽງແຕ່ torqued ຢ່າງສົມບູນຈະພວນ. Retorquing clips ທັນທີຫຼັງຈາກສະຫມັກຂໍເອົາການໂຫຼດຄັ້ງທໍາອິດແມ່ນ mandate ອຸດສາຫະກໍາຢ່າງແທ້ຈິງ. ມັນບໍ່ແມ່ນຄໍາແນະນໍາທາງເລືອກ. ການຂ້າມຂັ້ນຕອນນີ້ຢ່າງຈິງຈັງຮັບປະກັນການເລື່ອນຊັ້ນໃນອະນາຄົດ.
ທ່ານຕ້ອງກວດກາສະພາແຫ່ງຂອງທ່ານເປັນປົກກະຕິ. ສ້າງຕາຕະລາງປົກກະຕິທີ່ເຂັ້ມງວດໂດຍອີງໃສ່ຄວາມຖີ່ຂອງການນໍາໃຊ້ແລະການສໍາຜັດກັບສິ່ງແວດລ້ອມ. ກວດເບິ່ງສັນຍານເຕືອນຕໍ່ໄປນີ້ໃນລະຫວ່າງການກວດກາສາຍຕາຂອງທ່ານ:
ການຮູ້ຢ່າງແນ່ນອນວ່າເວລາທີ່ຈະຍົກເລີກຮາດແວປ້ອງກັນອຸປະຕິເຫດ. ທ່ານຕ້ອງເອົາ a clip ສາຍເຄເບີ້ນ ຈາກການບໍລິການທັນທີຖ້າມັນສະແດງອາການຂອງການຜິດປົກກະຕິຂອງພາດສະຕິກ. ຮູຂຸມຂົນເລິກ, ຂີ້ໝ້ຽງຮ້າຍແຮງ, ຫຼືສອກ U-bolts ງໍໝາຍຄວາມວ່າ clip ຕາຍແລ້ວ. ນອກຈາກນັ້ນ, ຖ້າທ່ານບໍ່ຮູ້ປະຫວັດຂອງການເປີດເຜີຍການໂຫຼດຂອງມັນ, ໃຫ້ຖິ້ມມັນທັງຫມົດ. ຢ່າສ່ຽງກັບການຍົກໜັກໃສ່ຮາດແວທີ່ບັນທຸກອະດີດທີ່ບໍ່ຮູ້ຈັກ.
ການຢຸດເຊົາເຊືອກສາຍທີ່ຖືກຕ້ອງປະຕິບັດເປັນວິທະຍາສາດທີ່ເຄັ່ງຄັດ. ມັນຮຽກຮ້ອງໃຫ້ມີຄວາມເຂົ້າໃຈຢ່າງລະອຽດກ່ຽວກັບໂລຫະ, ຟີຊິກ, ແລະກອບການປະຕິບັດຕາມ. ການຍຶດຫມັ້ນກັບຂໍ້ກໍານົດຂອງແຮງບິດຂອງຜູ້ຜະລິດແລະກົດລະບຽບການປະຖົມນິເທດທີ່ເຄັ່ງຄັດຮັບປະກັນການຍຶດຫມັ້ນທີ່ປອດໄພແລະເຊື່ອຖືໄດ້.
ເພື່ອຮັກສາສະພາບແວດລ້ອມການເຮັດວຽກທີ່ປອດໄພ, ໃຫ້ປະຕິບັດຂັ້ນຕອນດັ່ງຕໍ່ໄປນີ້ທັນທີ:
A: ບາງຄັ້ງເຈົ້າສາມາດໃຊ້ saddles ຄືນໃໝ່ໄດ້ ຖ້າພວກເຂົາຜ່ານການກວດກາສາຍຕາຢ່າງເຂັ້ມງວດເພື່ອມີຮອຍແຕກ ແລະ ການຜິດປົກກະຕິ. ຢ່າງໃດກໍຕາມ, ໂດຍທົ່ວໄປແລ້ວທ່ານຄວນປ່ຽນ U-bolts ແລະແກ່ນ. ແຮງບິດສູງ stretches ກະທູ້ໃນໄລຍະເວລາ, compromising ຄວາມເຂັ້ມແຂງຈັບຂອງເຂົາເຈົ້າ. ຢ່າໃຊ້ຮາດແວໃດໆຄືນໃໝ່ ຖ້າທ່ານບໍ່ຮູ້ການໂຫຼດຜ່ານມາຂອງມັນ.
A: ການຈັບດ້ວຍກຳປັ້ນຈະກຳຈັດຄວາມຜິດພາດການປະຖົມນິເທດ 'ມ້າຕາຍ' ເນື່ອງຈາກພວກມັນມີສອງ saddles ຄືກັນ. ພວກເຂົາຍັງປ້ອງກັນການຂັດເຊືອກ. ຢ່າງໃດກໍ່ຕາມ, ຄລິບ U-bolt ຍັງຄົງມີຢູ່ຢ່າງກວ້າງຂວາງແລະມີຄ່າໃຊ້ຈ່າຍສູງສໍາລັບໂຄງການຂະຫນາດໃຫຍ່. ການເລືອກຂອງເຈົ້າແມ່ນຂຶ້ນກັບງົບປະມານສະເພາະ ແລະຄວາມຕ້ອງການຄວາມໄວໃນການຕິດຕັ້ງຂອງເຈົ້າທັງໝົດ.
A: ແມ່ນແລ້ວ, ພວກເຂົາເຮັດ. ການຢຸດເຊົາທີ່ຕິດຕັ້ງຢ່າງຖືກຕ້ອງໂດຍປົກກະຕິເຮັດໃຫ້ການປະເມີນປະສິດທິພາບ 80% ຂອງຄວາມເຂັ້ມແຂງການແຕກຫັກຂອງເຊືອກ. ທ່ານຕ້ອງຄິດໄລ່ການຫຼຸດຜ່ອນ 20% ນີ້ເຂົ້າໃນຂອບເຂດຈໍາກັດການໂຫຼດຂອງທ່ານ (WLL) ເພື່ອຮັບປະກັນການປະຕິບັດການຍົກທີ່ປອດໄພຕະຫຼອດເວລາ.


