
Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-11-02 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ການຮັບປະກັນການໂຫຼດທີ່ມີຈໍານວນທີ່ບໍ່ຖືກຕ້ອງຂອງ ຄລິບເຊືອກເຊືອກ ເຮັດໃຫ້ລະບົບການຍົກທັງໝົດ ຫຼືລະບົບສາຍເຊືອກ. ມັນມີຄວາມສ່ຽງຕໍ່ຄວາມລົ້ມເຫຼວຂອງໄພພິບັດແລະການລົງໂທດດ້ານກົດລະບຽບທີ່ຮ້າຍແຮງ. ທ່ານບໍ່ສາມາດອີງໃສ່ການຄາດເດົາໃນເວລາທີ່ຊີວິດຂອງມະນຸດແລະການໂຫຼດຫນັກຢູ່ໃນຄວາມສົມດຸນ. ໃນຄໍາຮ້ອງສະຫມັກອຸດສາຫະກໍາແລະການຄ້າ, ການກໍານົດປະລິມານ clip ທີ່ຖືກຕ້ອງແມ່ນຄວາມຕ້ອງການທາງຄະນິດສາດທີ່ເຄັ່ງຄັດ. ເສັ້ນຜ່າສູນກາງເຊືອກແລະມາດຕະຖານອຸດສາຫະກໍາກໍານົດກົດລະບຽບທີ່ແນ່ນອນ. ອົງການຈັດຕັ້ງເຊັ່ນ OSHA ແລະ ASME ສະຫນອງກອບຄວາມປອດໄພເຫຼົ່ານີ້. ຄລິບທີ່ຂາດຫາຍໄປອັນດຽວສາມາດເຮັດໃຫ້ການໂຫຼດຊ້າລົງໄດ້.
ຄູ່ມືນີ້ທໍາລາຍຂໍ້ກໍາຫນົດທີ່ແນ່ນອນສໍາລັບການຢຸດເຊົາທີ່ປອດໄພ. ທ່ານຈະໄດ້ຮຽນຮູ້ກົດລະບຽບດ້ານວິສະວະກໍາທີ່ຢູ່ເບື້ອງຫລັງໄລຍະຫ່າງຂອງ clamp. ພວກເຮົາຍັງຄົ້ນຫາເງື່ອນໄຂສໍາລັບການປະເມີນຮາດແວທີ່ເຮັດວຽກຫນັກ. ການປະຕິບັດຕາມຂັ້ນຕອນເຫຼົ່ານີ້ຊ່ວຍໃຫ້ທ່ານກໍາຈັດການຄາດເດົາແລະສ້າງລະບົບການຂຸດເຈາະທີ່ປອດໄພ.
ການຢຸດເຊົາທີ່ບໍ່ເຫມາະສົມຍັງຄົງເປັນສາເຫດອັນດັບຕົ້ນໆຂອງຄວາມລົ້ມເຫຼວຂອງການຂຸດເຈາະຢູ່ທົ່ວບ່ອນເຮັດວຽກທົ່ວໂລກ. ທ່ານຕ້ອງເຂົ້າໃຈກໍລະນີທຸລະກິດສໍາລັບຄວາມແມ່ນຍໍາ. ປອດໄພທຸກຄັ້ງ ການຢຸດເຊົາເຊືອກສາຍຮຽກ ຮ້ອງໃຫ້ມີການປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ. ASME B30.26 ແລະ OSHA 1926.251 ປະກອບເປັນພື້ນຖານຂັ້ນສຸດທ້າຍສໍາລັບຄວາມປອດໄພ. ການປະຕິບັດຕາມລະຫັດເຫຼົ່ານີ້ຮັບປະກັນວ່າຮາດແວຂອງທ່ານບັນລຸປະສິດທິພາບທີ່ດີທີ່ສຸດ. ການປະກອບທີ່ສອດຄ່ອງຕາມປົກກະຕິບັນລຸເຖິງ 80% ຂອງຄວາມເຂັ້ມແຂງການແຕກແຍກ. ສ່ວນທີ່ຍັງເຫຼືອ 20% ກວມເອົາການສູນເສຍການຢຸດເຊົາ. ທ່ານບໍ່ສາມາດຟື້ນຕົວຄວາມເຂັ້ມແຂງທີ່ສູນເສຍໄປນີ້.
ຄລິບເຊືອກສາຍແມ່ນອີງໃສ່ການເສຍສະຫຼະທັງໝົດເພື່ອຖືພາລະ. ກົນໄກ friction ນີ້ແຈກຢາຍການໂຫຼດໃນທົ່ວຈຸດຈັບຫຼາຍ. ຄລິບບໍ່ພຽງພໍເຮັດໃຫ້ເຊືອກລົ້ມລົງຢ່າງຫຼີກລ່ຽງໄດ້. ການໂຫຼດທີ່ເລື່ອນໄດ້ຂົ່ມຂູ່ຊີວິດແລະທໍາລາຍອຸປະກອນລາຄາແພງ. ໃນທາງກັບກັນ, ການນຳໃຊ້ຄລິບຫຼາຍເກີນໄປນຳສະເໜີຄວາມສ່ຽງທີ່ແຕກຕ່າງກັນ. ຄລິບທີ່ມີແຮງບິດເກີນກຳນົດ ຕຳສາຍເຫຼັກ. ຄວາມເສຍຫາຍນີ້ທໍາລາຍຫຼັກພາຍໃນແລະຫຼຸດຜ່ອນຄວາມສາມາດໃນການໂຫຼດທັງຫມົດ. ທ່ານຕ້ອງປະທ້ວງຄວາມສົມດຸນຂອງກົນຈັກທີ່ສົມບູນແບບ.
ທຸກໆ ການປັບເຊືອກສາຍ ເປັນຈຸດອ່ອນທີ່ມີທ່າແຮງໃນລະບົບ. ຜູ້ຈັດການສະຖານທີ່ມັກຈະປະເຊີນກັບຄວາມກົດດັນຂອງອຸປະກອນທີ່ບໍ່ຄາດຄິດ. ລົມແຮງແລະການໂຫຼດແບບເຄື່ອນໄຫວທົດສອບຈຸດອ່ອນເຫຼົ່ານີ້ປະຈໍາວັນ. ການໃຊ້ການວັດແທກພື້ນຖານທີ່ໄດ້ມາດຕະຖານເອົາການຄາດເດົາອັນຕະລາຍອອກຈາກການປະຕິບັດພາກສະໜາມ. ການປະຕິບັດຕາມຢ່າງເຂັ້ມງວດໃນທີ່ສຸດຈໍາກັດຄວາມຮັບຜິດຊອບຂອງວິສາຫະກິດ. ຜູ້ປະຕິບັດງານຕ້ອງກວດກາເບິ່ງຊ່ອງໂຫວ່ເຫຼົ່ານີ້ກ່ອນທຸກໆຄັ້ງໃຫຍ່. ທ່ານປົກປ້ອງທີມງານຂອງທ່ານເມື່ອທ່ານຈັດລໍາດັບຄວາມສໍາຄັນດ້ານວິສະວະກໍາທີ່ເຫມາະສົມ.
ປະລິມານຄລິບບໍ່ສາມາດຖືກຕາໄດ້ພາຍໃຕ້ສະຖານະການໃດກໍ່ຕາມ. ທີມງານຈັດຊື້ແລະຜູ້ຈັດການຄວາມປອດໄພຂອງສະຖານທີ່ຕ້ອງປະຕິບັດຕາມກອບຢ່າງເຂັ້ມງວດ. ທ່ານຕ້ອງຈັດວາງສິນຄ້າຄົງຄັງຂອງຮາດແວຂອງທ່ານໂດຍໃຊ້ຕາຕະລາງຂະຫນາດທີ່ຢືນຢັນແລ້ວ. ຂັ້ນຕອນການປະຕິບັດມາດຕະຖານແມ່ນຂຶ້ນກັບຕົວເລກທີ່ແນ່ນອນເຫຼົ່ານີ້.
ພວກເຮົາອີງໃສ່ພື້ນຖານການຂະຫນາດທົ່ວໄປສໍາລັບຮາດແວທີ່ປອມແປງ. ເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີການນັບ clip ສະເພາະ. ກວດເບິ່ງຄວາມຕ້ອງການທີ່ຈໍາເປັນຂ້າງລຸ່ມນີ້:
ສະເຫມີປຶກສາກັບຕາຕະລາງການຊອກຫາຜູ້ຜະລິດສະເພາະ. ການກໍ່ສ້າງ Strand ສາມາດປ່ຽນແປງຄວາມຕ້ອງການພື້ນຖານເຫຼົ່ານີ້. ເຊືອກຫຼັກຂອງເສັ້ນໄຍປະຕິບັດຕົວແຕກຕ່າງກັນພາຍໃຕ້ຄວາມກົດດັນຂອງການຍຶດ. ພວກເຂົາເຈົ້າບີບອັດຫຼາຍກ່ວາແກນເຫຼັກແຂງ.
ນອກນັ້ນທ່ານຍັງຕ້ອງປັບສູດໃນເວລາທີ່ການນໍາໃຊ້ clips malleable. ຮາດແວ Malleable ໃຫ້ບໍລິການດ້ານການຄ້າທີ່ບໍ່ຢູ່ເຫນືອຫົວ, ຮົ້ວທາງການຄ້າທີ່ມີຫນ້າທີ່ແສງສະຫວ່າງຫຼື guardrails. ການປະຕິບັດມາດຕະຖານມັກຈະຮຽກຮ້ອງໃຫ້ມີການເພີ່ມຢ່າງຫນ້ອຍຫນຶ່ງ clip ເພີ່ມເຕີມ. ນອກຈາກນັ້ນ, ນີ້ຈະຊົດເຊີຍສໍາລັບຄວາມເຂັ້ມແຂງວັດສະດຸຕ່ໍາຂອງທາດເຫຼັກສຽງໂຫວດທັງຫມົດ.
ມາດຕະຖານ Clip ຈໍານວນຂໍ້ແນະນໍາ
| ເຊືອກເສັ້ນຜ່າສູນກາງ | Forged Clip Minimum | Malleable Clip ຕໍາ່ສຸດທີ່ (ບໍ່ເກີນຫົວ) |
|---|---|---|
| 1/8' ຫາ 5/16' | 2 | 3 |
| 3/8' ຫາ 9/16' | 3 | 4 |
| 5/8' ຫາ 3/4' | 4 | 5 |
| 7/8' ຫາ 1' | 5 | 6 |
ຖືກຕ້ອງ ໄລຍະຫ່າງຂອງຕົວຍຶດເຊືອກເຊືອກ ຮັບປະກັນການປະກອບຖືຄວາມກົດດັນຢ່າງປອດໄພ. ວິສະວະກອນທົ່ວໂລກຄິດໄລ່ໄລຍະທາງນີ້ເປັນຫົກເທົ່າຂອງເສັ້ນຜ່າສູນກາງເຊືອກ. ພວກເຮົາຂຽນສູດມາດຕະຖານນີ້ເປັນ 6 x D. ທ່ານຕ້ອງວັດແທກໄລຍະຫ່າງນີ້ຢ່າງແນ່ນອນ. ໄລຍະຫ່າງເຂົາເຈົ້າເຂົ້າໃກ້ກັນຢ່າງໜັກໜ່ວງເຮັດໃຫ້ການຄອບຄອງອຳນາດ. friction ບໍ່ສາມາດແຜ່ກະຈາຍເທົ່າທຽມກັນໃນທົ່ວ strands ໄດ້. ການຈັດລຽງໃຫ້ເຂົາເຈົ້າຫ່າງກັນຫຼາຍກວ່າເກົ່າຫຼຸດຜ່ອນປະສິດທິພາບຂອງຈຸດສິ້ນສຸດ. ເຊືອກສາມາດ bow ຫຼື flex ລະຫວ່າງ clamps ໄດ້.
ຄວາມຍາວຂອງ turnback ຮຽກຮ້ອງໃຫ້ມີການວັດແທກທີ່ຊັດເຈນກ່ອນທີ່ຈະຕິດຕັ້ງ. Turnback ແມ່ນຈໍານວນເຊືອກປາຍຕາຍທີ່ພັບຄືນ. ພາກສ່ວນທີ່ພັບນີ້ຮອງຮັບຄລິບທີ່ຈໍາເປັນແລະຊ່ອງຫວ່າງ. ຄວາມຍາວຂອງການຫັນຫຼັງຕ້ອງກວມເອົາຄລິບບວກກັບຊ່ອງຫວ່າງເປົ່າ. ພິຈາລະນາເຊືອກມາດຕະຖານ 1/2' ທີ່ຕ້ອງການທັງໝົດສາມຕົວ. ໄລຍະຫ່າງເທົ່າກັບສາມນິ້ວລະຫວ່າງແຕ່ລະຄລິບ. ການຫັນຫຼັງຕ້ອງຖືກວັດແທກຢ່າງຈະແຈ້ງຕາມຄວາມຍາວທັງໝົດ. ທ່ານຕ້ອງປ່ອຍໃຫ້ມີຫ້ອງພຽງພໍໃນຕອນທ້າຍ. ນີ້ຮັບປະກັນວ່າຄລິບສຸດທ້າຍຈະຫຼີກລ່ຽງການນັ່ງຢູ່ປ່ຽງ. ມັນຍັງປ້ອງກັນບໍ່ໃຫ້ clip ຫຼຸດອອກຈາກປາຍຢ່າງແທ້ຈິງ.
ຄໍາຮ້ອງສະຫມັກທີ່ໃຊ້ວຽກຫນັກຮຽກຮ້ອງໃຫ້ມີການເຊື່ອມໂຍງ thimble ທີ່ເຫມາະສົມ. ໝວກກັນກະທົບປ້ອງກັນຕາຈາກການຄຶງພາຍໃຕ້ການໂຫຼດໜັກ. ມັນຢຸດເຊົາ friction ຈາກ fraying ສາຍເຫຼັກພາຍໃນ. ການວັດແທກໄລຍະຫ່າງເລີ່ມຕົ້ນໂດຍກົງຢູ່ທີ່ຖານຂອງ thimble. ທ່ານວາງ clip ທໍາອິດຢູ່ໃກ້ກັບປາຍຕາຍ. ຈາກນັ້ນເຈົ້າເອົາຄລິບທີສອງມາໃສ່ໃສ່ກັບເຂັມຂັດ. ສຸດທ້າຍ, ເຈົ້າຈັດຊ່ອງຫວ່າງຄລິບທີ່ຍັງເຫຼືອໃຫ້ເທົ່າກັນລະຫວ່າງພວກມັນ. ລໍາດັບນີ້ locks thimble ແຫນ້ນຢູ່ໃນສະຖານທີ່.
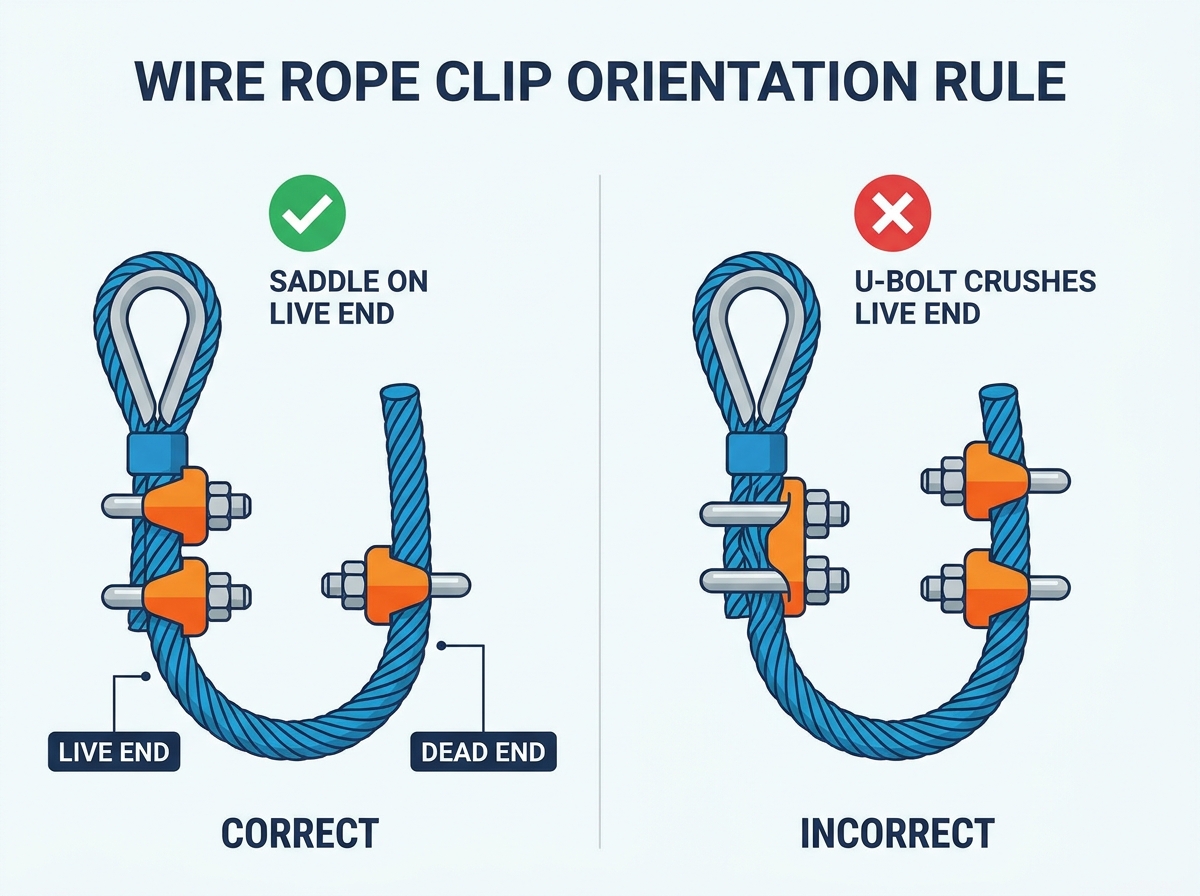
Riggers ຕ້ອງປະຕິບັດຕາມກົດລະບຽບການຊີ້ນໍາຢ່າງເຂັ້ມງວດ flawlessly. ມາດຕະຖານ U bolt clip ປະກອບດ້ວຍສາມອົງປະກອບຕົ້ນຕໍ. ມັນມີລັກສະນະເປັນ U-bolt, saddle forged, ແລະສອງແກ່ນ locking. saddle ຕ້ອງນັ່ງຢູ່ຂ້າງຊີວິດ. ດ້ານທີ່ມີຊີວິດເປັນຕົວແທນຂອງສ່ວນທີ່ຮັບຜິດຊອບຂອງເຊືອກ. ການປີ້ນຄືນແມ້ແຕ່ຄລິບດຽວຈະຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. U-bolt ຂັດສາຍໄຟທີ່ມີຊີວິດແລະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວກ່ອນໄວອັນຄວນ. ທະຫານຜ່ານເສິກອຸດສາຫະກໍາເອີ້ນກົດລະບຽບນີ້ວ່າ 'ບໍ່ເຄີຍຂີ່ມ້າຕາຍ.' ເຈົ້າຕ້ອງຈື່ຈໍາປະໂຫຍກນີ້.
ການສູນເສຍແຮງບິດສະແດງໃຫ້ເຫັນເຖິງອັນຕະລາຍອັນໃຫຍ່ຫຼວງໃນລະຫວ່າງການໂຫຼດເບື້ອງຕົ້ນ. ເຊືອກສາຍຍືດແລະຫຼຸດຜ່ອນເສັ້ນຜ່າກາງພາຍໃຕ້ຄວາມກົດດັນ. ສາຍເຫຼັກດຶງເຂົ້າກັນໄດ້ແໜ້ນຂຶ້ນ. ການປ່ຽນແປງທາງດ້ານຮ່າງກາຍນີ້ເຮັດໃຫ້ການປະກອບສູນເສຍແຮງບິດເບື້ອງຕົ້ນ. ຄວາມກົດດັນຂອງ Clamping ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຫຼັງຈາກການຍົກທີ່ສໍາຄັນຄັ້ງທໍາອິດ. ຫມາກຖົ່ວທັງຫມົດຕ້ອງການ retorquing ທັນທີທັນໃດກັບຕີນປອນແນະນໍາ. ຂັ້ນຕອນທີ່ບັງຄັບນີ້ປ້ອງກັນການເລື່ອນລົງຈາກໄພພິບັດໃນລະຫວ່າງການປະຕິບັດງານຕໍ່ໄປ. ທ່ານຕ້ອງຈັດຕາຕະລາງ retorquing ນີ້ເຂົ້າໄປໃນໄລຍະເວລາປະຕິບັດງານຂອງທ່ານ.
ການປະສົມປະເພດຮາດແວສ້າງຂອບເຂດຄວາມລົ້ມເຫລວທີ່ບໍ່ສາມາດຄາດເດົາໄດ້. ທ່ານບໍ່ເຄີຍປະສົມຍີ່ຫໍ້ທີ່ແຕກຕ່າງກັນຢູ່ໃນສະພາແຫ່ງດຽວ. ການປະສົມປະສານຂອງເຫຼັກກ້າ galvanized ແລະສະແຕນເລດເຮັດໃຫ້ເກີດການກະຈາຍການໂຫຼດທີ່ບໍ່ສະເຫມີກັນ. ການກັດກ່ອນຂອງ Galvanic ຍັງສາມາດເກີດຂື້ນລະຫວ່າງໂລຫະທີ່ບໍ່ກົງກັນ. ຫຼີກເວັ້ນການປະສົມຄລິບປອມແລະມາດຕະຖານ clamps ສາຍ . ຮູບແບບຮາດແວທີ່ບໍ່ສອດຄ່ອງເຮັດໃຫ້ຄວາມສົມບູນຂອງໂຄງສ້າງ. ການຢຸດເຊົາທັງຫມົດຂອງທ່ານກາຍເປັນຄວາມຮັບຜິດຊອບດ້ານຄວາມປອດໄພທີ່ສໍາຄັນ. ຕິດກັບຜູ້ຜະລິດຫນຶ່ງແລະຊັ້ນວັດສະດຸຫນຶ່ງຕໍ່ການປະກອບ.
ຫຼີກລ້ຽງສາມຄວາມຜິດພາດການຕິດຕັ້ງທີ່ສໍາຄັນເຫຼົ່ານີ້:
ການປະເມີນຮູບແບບຮາດແວຊ່ວຍໃຫ້ທ່ານສ້າງລະບົບການຍົກທີ່ປອດໄພກວ່າ. ພວກເຮົາປຽບທຽບການອອກແບບ U-Bolt ຕໍ່ກັບ clips Fist Grip ຢູ່ສະເໝີ. ຄລິບ U-Bolt ຍັງຄົງເປັນມາດຕະຖານອຸດສາຫະກໍາຢ່າງແທ້ຈິງ. ພວກເຂົາເຈົ້າແມ່ນສາມາດເຂົ້າເຖິງໄດ້ສູງແລະຄ່າໃຊ້ຈ່າຍປະສິດທິພາບ incredibly. ທ່ານສາມາດຊອກຫາພວກມັນໄດ້ຢູ່ໃນເກືອບທຸກຜູ້ຜະລິດອຸດສາຫະກໍາ. ຢ່າງໃດກໍ່ຕາມ, ພວກເຂົາຮຽກຮ້ອງໃຫ້ມີການຍຶດຫມັ້ນຢ່າງເຂັ້ມງວດຕໍ່ກົດລະບຽບການປະຖົມນິເທດທີ່ມີຊີວິດ / ຕາຍ. ຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດງານຍັງຄົງເປັນຄວາມສ່ຽງທີ່ສໍາຄັນໃນລະຫວ່າງການຕິດຕັ້ງໄວ. ທ່ານຕ້ອງຝຶກອົບຮົມລູກເຮືອຂອງເຈົ້າຢ່າງລະອຽດ.
ຄລິບ Fist Grip ມີລັກສະນະເປັນ saddles ປອມຢູ່ທັງສອງເຄິ່ງ. ຜູ້ຕິດຕັ້ງບໍ່ສາມາດເອົາພວກມັນໃສ່ກັບຫຼັງໂດຍບັງເອີນ. ການອອກແບບນີ້ກໍາຈັດຄວາມສ່ຽງການປະຖົມນິເທດ 'ມ້າຕາຍ' ທີ່ມີຊື່ສຽງ. Fist Grips ມັກຈະຕ້ອງການຄລິບໜ້ອຍລົງຕໍ່ຈຸດສິ້ນສຸດ. ປະໂຫຍດນີ້ຊ່ວຍປະຢັດເວລາການຕິດຕັ້ງທີ່ມີຄຸນຄ່າໃນໂຄງການຂະຫນາດໃຫຍ່. ພວກເຂົາເຈົ້າມີຄ່າໃຊ້ຈ່າຍໃນການຈັດຊື້ລ່ວງຫນ້າທີ່ສູງຂຶ້ນ. ຜູ້ຈັດການຄວາມປອດໄພຫຼາຍຄົນມັກພວກເຂົາເຖິງວ່າຈະມີປ້າຍລາຄາ. ຄວາມສ່ຽງທີ່ຫຼຸດລົງຂອງຄວາມຜິດພາດຂອງມະນຸດ justifies ການລົງທຶນ.
ການເລືອກວັດສະດຸກໍານົດອາຍຸຂອງທ່ານ ຮາດແວ rigging . ພິຈາລະນາສະພາບແວດລ້ອມການປະຕິບັດງານຂອງເຈົ້າຢ່າງລະມັດລະວັງ. ເຫຼັກກ້າ galvanized ທີ່ຖືກຫົດຕົວ ຈັດການການຍົກທີ່ໜັກໜ່ວງໄດ້ຢ່າງບໍ່ມີຂໍ້ບົກພ່ອງ. ມັນປະຕິບັດໄດ້ດີໂດຍສະເພາະໃນສະພາບແວດລ້ອມການກໍ່ສ້າງນອກມາດຕະຖານ. ການເຄືອບສັງກະສີໃຫ້ການປົກປ້ອງ rust ພຽງພໍ. ເຫລັກສະແຕນເລດປະເພດ 316 ຮັບມືກັບການກັດກ່ອນທີ່ຮຸນແຮງ. ສະພາບແວດລ້ອມທາງທະເລ, ໂຮງງານນ້ໍາເສຍ, ແລະສະຖານທີ່ເຄມີຕ້ອງການສະແຕນເລດ. ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນເກີນຄວາມອາດສາມາດ tensile ດິບໃນສະພາບທີ່ຮຸນແຮງເຫຼົ່ານີ້.
ຮັກສາເງື່ອນໄຂການຈັດຫາຢ່າງເຂັ້ມງວດສໍາລັບຮາດແວທີ່ສໍາຄັນທັງຫມົດ. ພຽງແຕ່ຊື້ສ່ວນປະກອບຈາກຜູ້ສະຫນອງອຸດສາຫະກໍາທີ່ມີຊື່ສຽງ. ຜູ້ສະຫນອງຂອງທ່ານຕ້ອງໃຫ້ໃບຢັ້ງຢືນໂຮງງານທີ່ສາມາດຕິດຕາມໄດ້ຢ່າງເຕັມສ່ວນ. ພວກເຂົາຍັງຕ້ອງສົ່ງເອກະສານການປະຕິບັດຕາມ ASME ແລະ OSHA ຢ່າງຊັດເຈນ. ຢ່າເຊື່ອໝັ້ນວ່າຮາດແວທີ່ບໍ່ໄດ້ຮັບການຢັ້ງຢືນສຳລັບແອັບພລິເຄຊັນຍົກເທິງຫົວ. ຮາດແວ rigging ປອມ ຖ້ວມຕະຫຼາດໂລກ. ທ່ານຕ້ອງຢັ້ງຢືນຕົ້ນກຳເນີດຂອງແຕ່ລະຄລິບ.
ປະເພດຮາດແວປຽບທຽບຕາຕະລາງ
| Clip ປະເພດ | ການປະຖົມນິເທດຄວາມສ່ຽງຕໍ່ | ໂປຣໄຟລ໌ | ຄວາມໄວການຕິດຕັ້ງ |
|---|---|---|---|
| ປອມ U-Bolt | ສູງ (ຮຽກຮ້ອງໃຫ້ມີການສອດຄ່ອງຢ່າງເຂັ້ມງວດ / ຕາຍ) | ຄ່າໃຊ້ຈ່າຍທີ່ມີປະສິດທິພາບສູງ | ມາດຕະຖານ |
| Fist Grip (Double Saddle) | ສູນ (ບໍ່ສາມາດຕິດຕັ້ງກັບຄືນໄປບ່ອນ) | ຄ່າໃຊ້ຈ່າຍລ່ວງຫນ້າທີ່ສູງຂຶ້ນ | ໄວກວ່າ |
ການກໍ່ສ້າງເຄື່ອງປະກອບ rigging ທີ່ປອດໄພຮຽກຮ້ອງໃຫ້ມີຄວາມຖືກຕ້ອງທາງດ້ານຄະນິດສາດຢ່າງແທ້ຈິງ. ກວດສອບເສັ້ນຜ່າສູນກາງເຊືອກຂອງທ່ານຕໍ່ກັບຕາຕະລາງວິສະວະກໍາທີ່ສ້າງຕັ້ງຂຶ້ນກ່ອນທີ່ຈະຊື້ຮາດແວ. ຄິດໄລ່ຄວາມຍາວຂອງ turnback ທີ່ແນ່ນອນເພື່ອຮັບປະກັນໄລຍະຫ່າງຂອງ clamp ທີ່ດີທີ່ສຸດ. ສະເຫມີຮັກສາ wrench torque calibrated ຢູ່ໃນບ່ອນເຮັດວຽກ. ເລືອກປະເພດຮາດແວທີ່ເຫມາະສົມກັບສະພາບແວດລ້ອມສະເພາະຂອງທ່ານ. ໃຫ້ຄຳໝັ້ນສັນຍາຕໍ່ອະນຸສັນຍາການຍຶດຄືນຫຼັງການໂຫຼດທີ່ເຂັ້ມງວດສຳລັບທຸກໆການປະກອບ. ບູລິມະສິດຄວາມປອດໄພແລະການປະຕິບັດຕາມເພື່ອບັນລຸການປະຕິບັດການຍົກທີ່ບໍ່ມີການລົ້ມເຫຼວ.
A: ຄໍາສັບຕ່າງໆມັກຈະຖືກນໍາໃຊ້ແລກປ່ຽນກັນໄດ້, ແຕ່ 'cable clamps' ໂດຍທົ່ວໄປຫມາຍເຖິງຮາດແວທີ່ມີຫນ້າທີ່ອ່ອນກວ່າ. ອັນນີ້ລວມເຖິງຕົວຍຶດສາຍໄຟ ຫຼື ຮາດແວທີ່ສາມາດຊື້ໄດ້. ເຫຼົ່ານີ້ບໍ່ໄດ້ຖືກຈັດອັນດັບສໍາລັບການໂຫຼດຫນັກ. ສະເຫມີລະບຸ 'ເຊືອກເຊືອກປອມ' ສໍາລັບການຕ່ອງໂສ້ການໂຫຼດ ເພື່ອຮັບປະກັນຄວາມປອດໄພສູງສຸດແລະປະຕິບັດຕາມ.
A: ການຕິດຕັ້ງ U-bolt ເທິງສຸດມີຊີວິດ crushes ສາຍໄຟທີ່ມີການໂຫຼດ. ຄວາມຜິດພາດນີ້ຫຼຸດຜ່ອນຄວາມເຂັ້ມແຂງຂອງການແຍກໂດຍລວມຂອງການປະກອບເຊືອກສາຍໂດຍສູງເຖິງ 40%. ມັນລະເມີດກົດລະບຽບຄວາມປອດໄພທີ່ເຂັ້ມງວດແລະເພີ່ມຄວາມສ່ຽງຕໍ່ການຫຼຸດຜ່ອນການໂຫຼດຂອງໄພພິບັດ.
A: ແມ່ນແລ້ວ. ການບີບອັດແໜ້ນເຮັດໃຫ້ເຊືອກສາຍເຊືອກທີ່ເປັນອັນຕະລາຍ. ການບີບອັດແໜ້ນເກີນໄປເຮັດໃຫ້ແກນພາຍໃນຂອງເຊືອກເຊືອກ. ຄ່າແຮງບິດທີ່ລະບຸໂດຍຜູ້ຜະລິດຈະຕ້ອງປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ. A calibrated torque wrench ຮັບປະກັນວ່າທ່ານບັນລຸຜົນບັງຄັບໃຊ້ clamping ທີ່ແນ່ນອນສໍາລັບການດໍາເນີນງານທີ່ປອດໄພ.
A: ຮາດແວຄວນໄດ້ຮັບການກວດກາດ້ວຍສາຍຕາກ່ອນທີ່ຈະປ່ຽນທຸກຄັ້ງ. ການວັດແທກການກວດກາທີ່ເປັນເອກະສານ, ຄົບຖ້ວນສົມບູນ, ການກັດກ່ອນ, ແລະຄວາມສົມບູນຂອງສາຍຕ້ອງເກີດຂຶ້ນເປັນປະຈໍາ. ອີງໃສ່ຕາຕະລາງນີ້ກ່ຽວກັບຄວາມຖີ່ຂອງການນໍາໃຊ້ແລະເງື່ອນໄຂສິ່ງແວດລ້ອມເພື່ອຮັກສາມາດຕະຖານຄວາມປອດໄພ.
A: ແມ່ນແລ້ວ. ຕາຕະລາງມາດຕະຖານປົກກະຕິແລ້ວໃຊ້ກັບ Independent Wire Rope Core (IWRC) ຫຼືຫຼັກສາຍເຊືອກ. ເຊືອກຫຼັກຂອງເສັ້ນໄຍບີບອັດແຕກຕ່າງກັນພາຍໃຕ້ຄວາມກົດດັນ. ພວກເຂົາເຈົ້າມັກຈະຮຽກຮ້ອງໃຫ້ມີການພິຈາລະນາພິເສດຫຼືຄລິບເພີ່ມເຕີມ. ກວດສອບຄວາມຕ້ອງການທີ່ແນ່ນອນກັບຜູ້ຜະລິດຄລິບກ່ອນການຕິດຕັ້ງ.


