
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-11-02 Opprinnelse: nettsted


Sikring av en last med feil antall ståltauklemmer kompromitterer hele løfte- eller wire-wire-systemet. Det risikerer katastrofal svikt og strenge regulatoriske straffer. Du kan ikke stole på gjetting når menneskeliv og tunge byrder henger i en tynn tråd. I industrielle og kommersielle applikasjoner er det et strengt matematisk krav å bestemme riktig mengde klips. Taudiameter og industristandarder dikterer de nøyaktige reglene. Organisasjoner som OSHA og ASME gir disse sikkerhetsrammene. Et enkelt manglende klipp kan forårsake katastrofal lastglidning.
Denne veiledningen bryter ned de nøyaktige spesifikasjonene for sikre avslutninger. Du vil lære ingeniørreglene bak klemmeavstand. Vi utforsker også kriteriene for å evaluere kraftig maskinvare. Å følge disse trinnene hjelper deg med å eliminere gjetting og bygge sikre riggesystemer.
Feil oppsigelse er fortsatt en ledende årsak til riggingsfeil på tvers av globale arbeidsplasser. Du må forstå forretningsgrunnlaget for presisjon. Hver sikker terminering av ståltau krever streng overholdelse. ASME B30.26 og OSHA 1926.251 danner den ultimate grunnlinjen for sikkerhet. Å følge disse kodene sikrer at maskinvaren din oppnår optimal effektivitet. En kompatibel montering når vanligvis 80 % av den nominelle bruddstyrken. De resterende 20 % står for oppsigelsestapet. Du kan ikke gjenopprette denne tapte styrken.
Ståltauklemmer er helt avhengige av friksjon for å holde en last. Denne friksjonsmekanismen fordeler lasten over flere gripepunkter. Utilstrekkelige klips resulterer uunngåelig i farlig tauglidning. En glidende last truer liv og ødelegger dyrt utstyr. Omvendt introduserer for mange klipp forskjellige risikoer. Overtrukne klips knuser ståltrådene. Denne skaden ødelegger den indre kjernen og reduserer total belastningskapasitet. Du må finne den perfekte mekaniske balansen.
Hver eneste ståltaufeste representerer et potensielt svakt punkt i systemet. Stedsledere møter ofte uventede utstyrsbelastninger. Kraftig vind og dynamiske belastninger tester disse svake punktene daglig. Bruk av standardiserte grunnlinjeberegninger fjerner farlig gjetting fra feltoperasjoner. Streng overholdelse begrenser til syvende og sist bedriftens ansvar. Operatører må inspisere disse sårbarhetene før hvert større løft. Du beskytter teamet ditt når du prioriterer riktige tekniske grunnlinjer.
Klippmengden kan ikke under noen omstendigheter ses i øynene. Innkjøpsteam og sikkerhetsansvarlige på stedet må følge strenge rammer. Du må justere maskinvarebeholdningen din ved å bruke bekreftede størrelsesdiagrammer. Standard operasjonsprosedyrer avhenger av disse nøyaktige tallene.
Vi er avhengige av generelle dimensjoneringsgrunnlinjer for smidd maskinvare. Ulike diametre krever spesifikke klipptellinger. Se gjennom de grunnleggende kravene nedenfor:
Se alltid oppslagstabellen til den spesifikke produsenten. Strandkonstruksjon kan endre disse grunnleggende kravene. Fiberkjernetau oppfører seg annerledes under klemtrykk. De komprimerer mer enn solide stålkjerner.
Du må også justere formler når du bruker formbare klipp. Formbar maskinvare tjener ikke-overhead, lett kommersielle gjerder eller rekkverk. Standard praksis krever ofte å legge til minst ett ekstra klipp. Dette tillegget kompenserer for den lavere materialstyrken til støpejern.
Retningslinjer for standard klips kvantitet
| Taudiameter | Smidd klips Minimum | formbar klips Minimum (ikke-overhead) |
|---|---|---|
| 1/8' til 5/16' | 2 | 3 |
| 3/8' til 9/16' | 3 | 4 |
| 5/8' til 3/4' | 4 | 5 |
| 7/8' til 1' | 5 | 6 |
Korrekt wireklemmeavstanden garanterer at enheten holder spenningen sikkert. Ingeniører beregner universelt denne avstanden som seks ganger taudiameteren. Vi skriver denne standardformelen som 6 x D. Du må måle denne avstanden nøyaktig. Å holde dem tettere kompromitterer sterkt å holde makten. Friksjonen kan ikke fordele seg jevnt over trådene. Å plassere dem lenger fra hverandre reduserer effektiviteten til termineringspunktet. Tauet kan bøye eller bøye seg mellom klemmene.
Tilbakeslagslengde krever nøyaktig måling før installasjon. Turnback er mengden blindtau som er brettet tilbake. Denne foldede delen har plass til de nødvendige klipsene og avstandene. Tilbakeslagslengden må dekke klipsene pluss de tomme avstandsblokkene. Tenk på et standard 1/2' tau som krever totalt tre klips. Avstanden er lik tre tommer mellom hvert klips. Tilbakeslaget må eksplisitt måles langs hele lengden. Du må la det være nok plass på slutten. Dette sikrer at det siste klipset unngår å sitte på fingerbølet. Det forhindrer også at klipsen sklir av den absolutte spissen.
Kraftige applikasjoner krever riktig fingerbølsintegrasjon. Et fingerbøl hindrer øyet i å knekke under tung belastning. Det stopper friksjonen fra å frynse de indre ståltrådene. Avstandsmålinger begynner direkte ved bunnen av fingerbølet. Du plasserer det første klippet nær blindveispissen. Du plasserer deretter det andre klippet rett mot fingerbølet. Til slutt fordeler du de resterende klippene jevnt mellom dem. Denne sekvensen låser fingerbølet godt på plass.
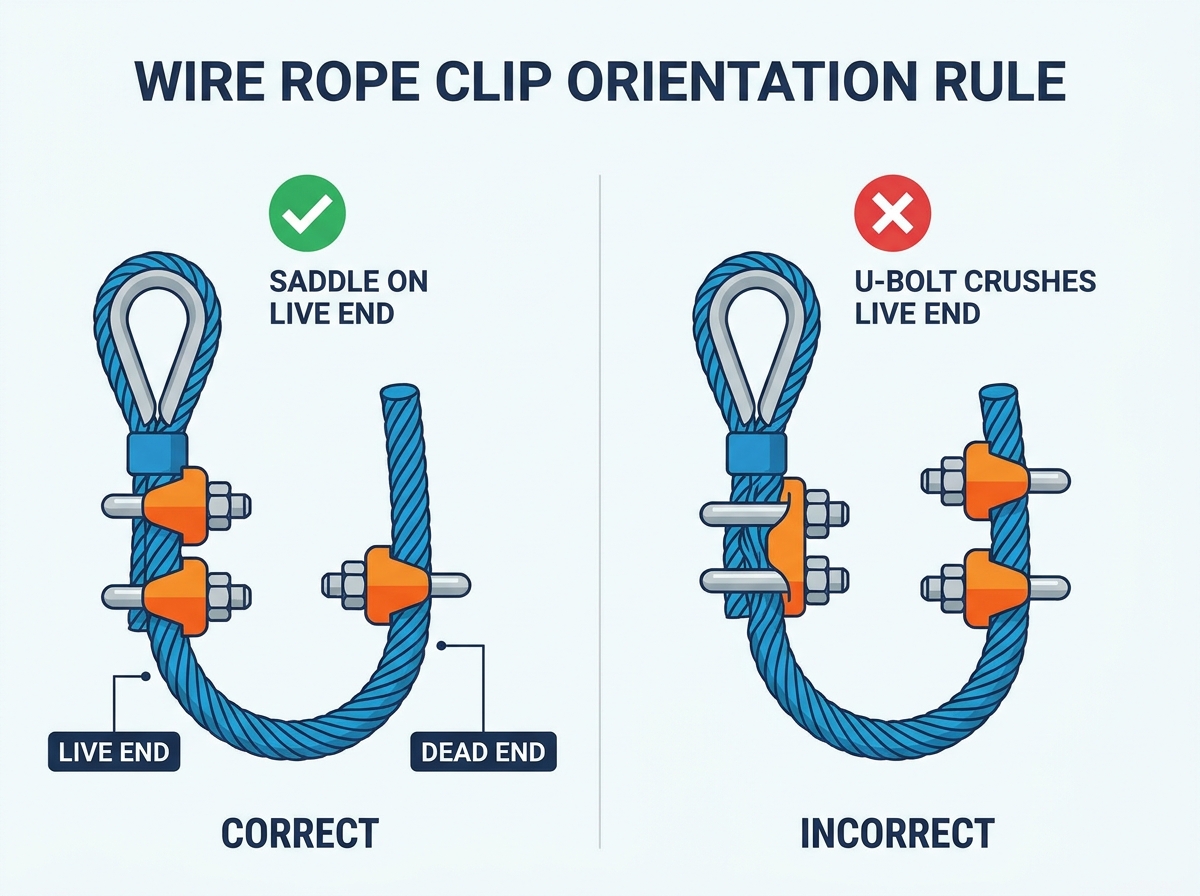
Riggere må følge den strenge orienteringsregelen feilfritt. En standard U bolt klips består av tre hovedkomponenter. Den har en U-bolt, en smidd sal og to låsemuttere. Salen skal alltid sitte på strømførende side. Den strømførende siden representerer det bærende segmentet av tauet. Å reversere selv ett klips reduserer termineringsstyrken drastisk. U-bolten knuser de strømførende ledningene og utløser for tidlig feil. Bransjeveteraner kaller denne regelen 'sal aldri en død hest.' Du må huske denne setningen.
Dreiemomenttap utgjør en enorm fare under den første belastningen. Ståltau strekker seg og reduserer i diameter under spenning. Ståltrådene trekker tettere sammen. Denne fysiske endringen fører til at sammenstillingen mister innledende dreiemoment. Klemtrykket faller betydelig etter det første store løftet. Alle nøtter krever umiddelbar tilbaketrekking til de anbefalte foot-pounds. Dette obligatoriske trinnet forhindrer katastrofal glidning under påfølgende operasjoner. Du må planlegge denne ombyggingen inn i din operative tidslinje.
Blanding av maskinvaretyper skaper uforutsigbare feilterskler. Du må aldri blande forskjellige merker i en enkelt sammenstilling. Kombinasjon av galvanisert stål og rustfritt stål gir ujevn lastfordeling. Galvanisk korrosjon kan også oppstå mellom metaller som ikke stemmer overens. Unngå å blande smidde klips og standard kabelklemmer . Inkonsekvente maskinvarestiler kompromitterer den strukturelle integriteten. Hele din oppsigelse blir et stort sikkerhetsansvar. Hold deg til én produsent og én materialkvalitet per enhet.
Unngå disse tre kritiske installasjonsfeilene:
Evaluering av maskinvarestiler hjelper deg med å bygge et sikrere løftesystem. Vi sammenligner konstant U-Bolt-design med Fist Grip-klemmer. U-bolt klips forblir den absolutte industristandarden. De er svært tilgjengelige og utrolig kostnadseffektive. Du finner dem hos nesten alle industrileverandører. Imidlertid krever de streng overholdelse av retningsregelen for live/blindvei. Operatørfeil er fortsatt en betydelig risiko under raske installasjoner. Du må trene mannskapet ditt grundig.
Fist Grip-klemmer har smidde saler på begge halvdelene. Installatører kan ikke sette dem på baklengs ved et uhell. Denne designen eliminerer fullstendig den beryktede 'døde hesten'-orienteringsrisikoen. Knevegrep krever ofte færre klips per termineringspunkt. Denne fordelen sparer verdifull installasjonstid på store prosjekter. De har en høyere innkjøpskostnad på forhånd. Mange sikkerhetsansvarlige foretrekker dem til tross for prislappen. Den reduserte risikoen for menneskelige feil rettferdiggjør investeringen.
Materialvalg dikterer levetiden til din rigging maskinvare . Vurder driftsmiljøet ditt nøye. Drop-smidd galvanisert stål håndterer kraftige løft feilfritt. Den yter eksepsjonelt godt i standard utendørs konstruksjonsmiljøer. Sinkbelegget gir tilstrekkelig rustbeskyttelse. Type 316 rustfritt stål håndterer ekstrem korrosiv eksponering. Marine miljøer, avløpsanlegg og kjemiske anlegg krever rustfritt stål. Korrosjonsmotstanden oppveier ubehandlet strekkkapasitet under disse tøffe forholdene.
Oppretthold strenge innkjøpskriterier for all kritisk maskinvare. Kjøp kun komponenter fra anerkjente industrielle leverandører. Din leverandør må gi fullt sporbare møllesertifikater. De må også levere eksplisitt ASME- og OSHA-samsvarsdokumentasjon. Stol aldri på ubekreftet maskinvare for applikasjoner for overheadløfting. Forfalsket rigging maskinvare oversvømmer det globale markedet. Du må bekrefte opprinnelsen til hvert enkelt klipp.
Sammenligningsdiagram for maskinvaretype
| Klipstype | Orientering Risiko | Kostnadsprofil | Installasjonshastighet |
|---|---|---|---|
| Smidd U-bolt | Høy (krever streng live/død justering) | Svært kostnadseffektiv | Standard |
| Knevegrep (dobbel sal) | Null (kan ikke installeres baklengs) | Høyere forhåndskostnad | Raskere |
Å bygge en sikker riggesammenstilling krever absolutt matematisk presisjon. Kontroller taudiameteren din mot etablerte tekniske tabeller før du kjøper maskinvare. Beregn nøyaktig tilbakeslagslengde for å sikre optimal klemavstand. Ha alltid en kalibrert momentnøkkel på arbeidsstedet. Velg riktig maskinvareklasse for ditt spesifikke miljø. Forplikt deg til en streng etterstrammingsprotokoll for hver montering. Prioriter sikkerhet og samsvar for å oppnå null-fail løfteoperasjoner.
A: Begrepene brukes ofte om hverandre, men 'kabelklemmer' refererer vanligvis til lettere maskinvare. Dette inkluderer stemplede elektriske kabelklemmer eller formbar maskinvare. Disse er ikke klassifisert for tung belastning. Spesifiser alltid 'smidde ståltauklips' for bærende rigging for å sikre maksimal sikkerhet og samsvar.
A: Installering av U-bolten over den strømførende enden knuser de bærende ledningene. Denne feilen reduserer den totale bruddstyrken til ståltauenheten med opptil 40 %. Det bryter med strenge sikkerhetsforskrifter og øker drastisk risikoen for et katastrofalt lastfall.
A: Ja. Understramming fører til farlig tauglidning. Overstramming knuser den indre kjernen av ståltauet. Produsentspesifiserte dreiemomentverdier må følges strengt. En kalibrert momentnøkkel garanterer at du oppnår nøyaktig den nødvendige klemkraften for sikre operasjoner.
A: Maskinvare bør inspiseres visuelt før hvert enkelt skift. En dokumentert, omfattende inspeksjon som måler dreiemoment, korrosjon og ledningsintegritet må skje med jevne mellomrom. Baser denne planen på bruksfrekvens og miljøforhold for å opprettholde sikkerhetsstandarder.
A: Ja. Standardtabeller gjelder vanligvis for Independent Wire Rope Core (IWRC) eller trådkjerne. Fiberkjernetau komprimeres forskjellig under trykk. De krever ofte spesielle hensyn eller ekstra klipp. Kontroller alltid nøyaktige krav med klipsprodusenten før installasjon.


