
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-02 Ursprung: Plats


Säkra en last med felaktigt antal vajerklämmor äventyrar hela lyft- eller stag-wire-systemet. Det riskerar katastrofala misslyckanden och stränga regulatoriska påföljder. Du kan inte förlita dig på gissningar när människoliv och tunga bördor hänger i balans. I industriella och kommersiella applikationer är det ett strikt matematiskt krav att bestämma den korrekta mängden clips. Repets diameter och industristandarder dikterar de exakta reglerna. Organisationer som OSHA och ASME tillhandahåller dessa säkerhetsramar. Ett enda klipp som saknas kan orsaka katastrofal belastningsglidning.
Denna guide bryter ner de exakta specifikationerna för säkra avslutningar. Du kommer att lära dig de tekniska reglerna bakom klämavstånd. Vi undersöker också kriterierna för att utvärdera tung hårdvara. Att följa dessa steg hjälper dig att eliminera gissningar och bygga säkra riggsystem.
Felaktig uppsägning är fortfarande en ledande orsak till riggningsfel på globala arbetsplatser. Du måste förstå affärsfallet för precision. Varje säker vajeravslutning kräver strikt efterlevnad. ASME B30.26 och OSHA 1926.251 utgör den ultimata baslinjen för säkerhet. Att följa dessa koder säkerställer att din hårdvara uppnår optimal effektivitet. En följsam montering når vanligtvis 80 % av den nominella brotthållfastheten. Resterande 20 % står för uppsägningsförlusten. Du kan inte återställa denna förlorade styrka.
Vajerklämmor är helt beroende av friktion för att hålla en last. Denna friktionsmekanism fördelar belastningen över flera grepppunkter. Otillräckliga klämmor leder oundvikligen till farliga rephalkar. En glidande last hotar liv och förstör dyr utrustning. Omvänt inför för många klipp olika risker. Övervridna klämmor krossar ståltrådarna. Denna skada förstör den inre kärnan och minskar den totala lastkapaciteten. Du måste hitta den perfekta mekaniska balansen.
Varje stållinskoppling representerar en potentiell svag punkt i systemet. Platschefer möter ofta oväntade utrustningspåfrestningar. Kraftiga vindar och dynamiska belastningar testar dessa svaga punkter dagligen. Användning av standardiserade baslinjemått tar bort farliga gissningar från fältoperationer. Strikt efterlevnad begränsar i slutändan företagets ansvar. Operatörer måste inspektera dessa sårbarheter före varje större lyft. Du skyddar ditt team när du prioriterar korrekta tekniska baslinjer.
Klippmängden kan inte under några omständigheter överblickas. Upphandlingsteam och platssäkerhetschefer måste följa strikta ramar. Du måste anpassa din maskinvaruinventering med hjälp av verifierade storlekstabeller. Standarddriftsprocedurer beror på dessa exakta siffror.
Vi förlitar oss på generella dimensioneringsbaslinjer för smidd hårdvara. Olika diametrar kräver specifika antal clips. Granska de grundläggande kraven nedan:
Konsultera alltid den specifika tillverkarens uppslagstabell. Strandkonstruktion kan ändra dessa grundläggande krav. Fiberkärnlinor beter sig annorlunda under klämtryck. De komprimerar mer än solida stålkärnor.
Du måste också justera formler när du använder formbara klipp. Formbar hårdvara tjänar lätta kommersiella stängsel eller skyddsräcken som inte är ovanliggande. Standardpraxis kräver ofta att man lägger till minst ett extra klipp. Detta tillägg kompenserar för den lägre materialhållfastheten hos gjutjärn.
Riktlinjer för standardklämma Kvantitet
| Repdiameter | Smidd clip Minimum | formbar clip minimum (icke-overhead) |
|---|---|---|
| 1/8' till 5/16' | 2 | 3 |
| 3/8' till 9/16' | 3 | 4 |
| 5/8' till 3/4' | 4 | 5 |
| 7/8' till 1' | 5 | 6 |
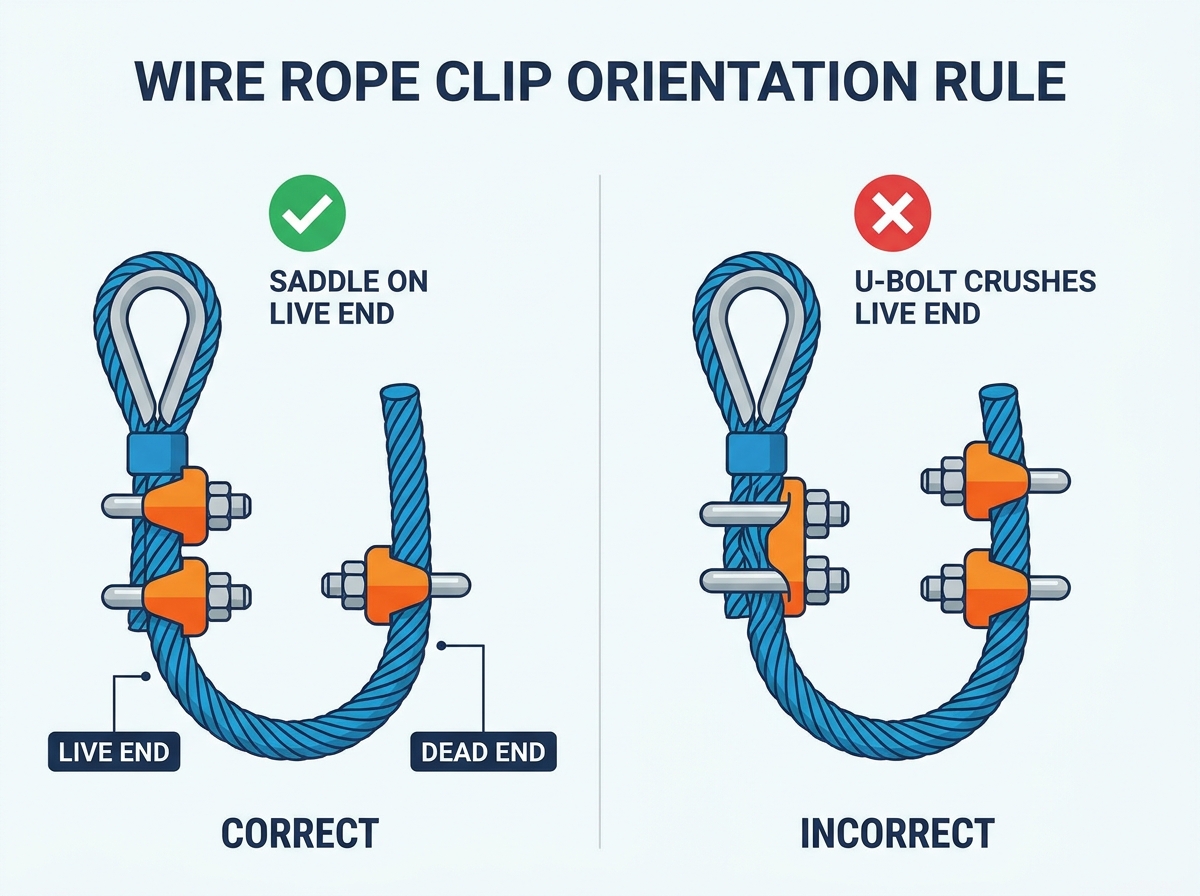
Exakt Trådklämmans avstånd garanterar att enheten håller spänningen säkert. Ingenjörer beräknar universellt detta avstånd som sex gånger repets diameter. Vi skriver denna standardformel som 6 x D. Du måste mäta detta avstånd exakt. Att placera dem närmare komprometterar allvarligt hållkraften. Friktionen kan inte fördela sig jämnt över strängarna. Att placera dem längre isär minskar effektiviteten hos termineringspunkten. Repet kan böjas eller böjas mellan klämmorna.
Återvändningslängd kräver exakt mätning före installation. Turnback är mängden återvändsgrind som viks tillbaka. Denna vikta sektion rymmer nödvändiga clips och avstånd. Återvändningslängden måste täcka clipsen plus de tomma mellanrumsblocken. Överväg ett standardrep på 1/2 tum som kräver totalt tre klämmor. Avståndet är lika med tre tum mellan varje klämma. Vändningen måste uttryckligen mätas längs hela längden. Du måste lämna tillräckligt med utrymme i slutet. Detta säkerställer att det sista klämman undviker att sitta på fingerborgen. Det förhindrar också att klämman glider av den absoluta spetsen.
Kraftiga applikationer kräver korrekt fingerborgsintegration. En fingerborg hindrar ögat från att böjas under tung belastning. Det stoppar friktionen från att slita de inre ståltrådarna. Avståndsmätningar börjar direkt vid basen av fingerborgen. Du placerar det första klippet nära återvändsgrändsspetsen. Du placerar sedan den andra klämman rakt mot fingerborgen. Slutligen fördelar du de återstående klippen jämnt mellan dem. Denna sekvens låser fingerborgen ordentligt på plats.
Riggare måste följa den strikta orienteringsregeln felfritt. En standard U-bultklämma består av tre huvudkomponenter. Den har en U-bult, en smidd sadel och två låsmuttrar. Sadeln ska alltid sitta på den strömförande sidan. Den spänningsförande sidan representerar det bärande segmentet av repet. Att backa ens en klämma minskar drastiskt avslutningsstyrkan. U-bulten krossar de strömförande ledningarna och utlöser för tidigt fel. Branschveteraner kallar denna regel för att 'sadla aldrig en död häst.' Du måste memorera den här frasen.
Vridmomentförlust utgör en enorm fara under den initiala belastningen. Stållinor sträcker sig och minskar i diameter under spänning. Ståltrådarna drar tätare ihop. Denna fysiska förändring gör att enheten tappar initialt vridmoment. Spänntrycket sjunker avsevärt efter det första stora lyftet. Alla nötter kräver omedelbar återställning till de rekommenderade foot-pounds. Detta obligatoriska steg förhindrar katastrofal glidning under efterföljande operationer. Du måste schemalägga denna återställning i din operativa tidslinje.
Att blanda hårdvarutyper skapar oförutsägbara feltrösklar. Du får aldrig blanda olika märken i en och samma sammansättning. Att kombinera galvaniserat stål och rostfritt stål orsakar ojämn lastfördelning. Galvanisk korrosion kan också förekomma mellan felaktiga metaller. Undvik att blanda smidda clips och standard kabelklämmor . Inkonsekventa hårdvarustilar äventyrar den strukturella integriteten. Hela din uppsägning blir ett stort säkerhetsansvar. Håll dig till en tillverkare och en materialkvalitet per montering.
Undvik dessa tre kritiska installationsfel:
Att utvärdera hårdvarustilar hjälper dig att bygga ett säkrare lyftsystem. Vi jämför ständigt U-Bolt-designer med Fist Grip-klämmor. U-Bolt clips förblir den absoluta industristandarden. De är lättillgängliga och otroligt kostnadseffektiva. Du kan hitta dem hos nästan alla industrileverantörer. De kräver dock strikt efterlevnad av regeln för live/återvändsriktning. Operatörsfel är fortfarande en betydande risk under snabba installationer. Du måste träna din besättning grundligt.
Fist Grip clips har smidda sadlar på båda halvorna. Installatörer kan inte sätta på dem baklänges av misstag. Den här designen eliminerar helt den ökända risken för orientering av 'död häst'. Fist Grips kräver ofta färre klipp per avslutningspunkt. Denna fördel sparar värdefull installationstid på stora projekt. De har en högre förhandsupphandlingskostnad. Många säkerhetsansvariga föredrar dem trots prislappen. Den minskade risken för mänskliga fel motiverar investeringen.
Materialvalet bestämmer livslängden på din riggningshårdvara . Tänk noga på din driftsmiljö. Fallsmidet galvaniserat stål klarar tunga lyft felfritt. Den presterar exceptionellt bra i vanliga utomhusmiljöer. Zinkbeläggningen ger tillräckligt rostskydd. Typ 316 rostfritt stål klarar extrem korrosiv exponering. Marina miljöer, avloppsanläggningar och kemiska anläggningar kräver rostfritt stål. Korrosionsbeständigheten uppväger den råa dragkapaciteten i dessa svåra förhållanden.
Upprätthåll strikta inköpskriterier för all kritisk hårdvara. Köp endast komponenter från välrenommerade industrileverantörer. Din leverantör måste tillhandahålla fullt spårbara brukscertifikat. De måste också leverera explicit ASME- och OSHA-efterlevnadsdokumentation. Lita aldrig på overifierad hårdvara för applikationer för taklyft. Förfalskad rigghårdvara översvämmar den globala marknaden. Du måste verifiera ursprunget till varje enskilt klipp.
Jämförelsetabell för hårdvarutyp
| Klipptyp | Orientering Risk | Kostnadsprofil | Installationshastighet |
|---|---|---|---|
| Smidd U-Bolt | Hög (kräver strikt live/död justering) | Mycket kostnadseffektivt | Standard |
| Fist Grip (dubbel sadel) | Noll (kan inte installeras baklänges) | Högre initialkostnad | Snabbare |
Att bygga en säker riggenhet kräver absolut matematisk precision. Verifiera din repdiameter mot etablerade tekniska tabeller innan du köper hårdvara. Beräkna den exakta backlängden för att säkerställa optimalt klämavstånd. Ha alltid en kalibrerad momentnyckel på arbetsplatsen. Välj rätt hårdvaruklass för din specifika miljö. Förbind dig till ett strikt efterdragningsprotokoll för varje montering. Prioritera säkerhet och efterlevnad för att uppnå noll-fail lyftoperationer.
S: Termerna används ofta omväxlande, men 'kabelklämmor' syftar i allmänhet på lättare hårdvara. Detta inkluderar stämplade elektriska kabelklämmor eller formbar hårdvara. Dessa är inte klassade för tunga belastningar. Ange alltid 'smidda vajerklämmor' för bärande rigg för att säkerställa maximal säkerhet och efterlevnad.
S: Att installera U-bulten över den spänningsförande änden krossar de bärande ledningarna. Detta misstag minskar den totala brotthållfastheten hos vajern med upp till 40 %. Det bryter mot strikta säkerhetsföreskrifter och ökar drastiskt risken för ett katastrofalt lastfall.
A: Ja. Under åtdragning leder till farliga rephalkar. Överdragning krossar den inre kärnan av vajern. Tillverkarens specificerade vridmomentvärden måste följas strikt. En kalibrerad momentnyckel garanterar att du uppnår den exakta spännkraften som krävs för säker drift.
S: Hårdvaran bör inspekteras visuellt före varje enskilt skift. En dokumenterad, omfattande inspektion som mäter vridmoment, korrosion och trådintegritet måste ske med jämna mellanrum. Basera detta schema på användningsfrekvens och miljöförhållanden för att upprätthålla säkerhetsstandarder.
A: Ja. Standardtabeller gäller vanligtvis Independent Wire Rope Core (IWRC) eller trådsträngskärna. Fiberkärnlinor komprimeras olika under tryck. De kräver ofta speciella hänsyn eller ytterligare klipp. Kontrollera alltid exakta krav med clipstillverkaren före installation.


