
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-01 Ursprung: Plats


Felaktig installation av vajerklämmor är fortfarande en ledande orsak till fel på riggning av hårdvara på industrianläggningar. En korrekt installerad avslutning behåller upp till 80 % av stållinans brotthållfasthet. En dåligt installerad kan dock minska denna kapacitet till under 50 % eller orsaka plötslig, katastrofal halka. Många operatörer underskattar den exakta fysik som krävs för att säkra dessa anslutningar på ett säkert sätt. Underlåtenhet att följa strikta orienteringsregler eller vridmomentspecifikationer utsätter personal och egendom för allvarlig risk. Du har inte råd att gissa när liv beror på överbelastning. Den här guiden ger en definitiv, standardkompatibel metod för att säkra dina linjer. Vi kommer att täcka val av hårdvara, den kritiska regeln om att 'sadla aldrig en död häst', vridmomentkrav och inspektion efter belastning. Proffs inom riggning, säkerhetsinspektörer och inköpschefer kommer att lära sig exakt hur man utvärderar efterlevnadsstandarder och köper tillförlitliga tillbehör.
Att välja rätt hårdvara innebär att metallurgiska egenskaper matchas med din applikations specifika riskprofil. Riggning kräver absolut säkerhet. Du måste utvärdera belastningen, miljöförhållanden och potentiell påverkan av ett fel. En hög kvalitet vajerklämma ger ett tillförlitligt grepp, men bara om du väljer rätt material. Att förstå de fysiska skillnaderna mellan smidda och gjutna metaller kommer att förhindra farliga upphandlingsmisstag.
Droppsmidda klämmor representerar industristandarden för tunga applikationer. Tillverkare värmer fast stål och hamrar det i form med massivt tryck. Denna smidesprocess anpassar den interna metallurgiska kornstrukturen. Det skapar överlägsen styrka, flexibilitet och hållbarhet.
Formbara gjutjärnsklämmor tjänar ett helt annat syfte. Gjuterier häller smält metall i formar i stället för att smida fast stål. Denna gjutprocess gör metallen spröd jämfört med smidda alternativ.
Klämma för knytnävsgrepp erbjuder ett unikt designalternativ till traditionella U-bultar. De har två identiska räfflade sadlar förbundna med gängade bultar.
Kabelklämma Jämförelsetabell
| Klämtyp | Tillverkningsprocess | Primär applikation | Nyckel Fördel / nackdel |
|---|---|---|---|
| Drop-Smidd U-Bolt | Uppvärmt och hamrat stål | Luftlyft, kritiska belastningar | Hög slagtålighet / Kräver strikt orientering |
| Formbar U-Bolt | Gjutjärn hällt i formar | Fäktning, statiska barriärer | Kostnadseffektiv / skör, benägen för stötfel |
| Fist Grip (Twin-Base) | Smidda tvillingsadlar | Snabb installation, idiotsäkra inställningar | Omöjligt att installera baklänges/Högre enhetskostnad |
Korrekt förberedelse förhindrar katastrofala fältfel. Du måste utföra specifika beräkningar innan du monterar någon riggningshårdvara . Gissningar har ingen plats i lastsäkring. Att ta sig tid att verifiera mätningar säkerställer att din enhet uppnår maximal hållkraft på ett säkert sätt.
Klämstorleken måste perfekt matcha den nominella diametern på din stållina. Du kan inte använda en 5/8-tums klämma på ett 1/2-tums rep. Underdimensionerade klämmor kommer att klämma och allvarligt skada de yttre ståltrådarna. Överdimensionerade klämmor lyckas inte greppa repet tillräckligt, vilket gör att det kan glida under spänning. Kontrollera alltid den stämplade storleken på sadelbasen innan du påbörjar installationen.
Branschstandarder dikterar strikta regler för hårdvarukvantiteter. Organisationer som OSHA och ASME B30.9 tillhandahåller omfattande riktlinjer. Minsta antal clips beror helt på repets diameter. Till exempel kräver ett 1/2-tums rep i allmänhet minst tre klämmor. Större diametrar kräver successivt fler clips för att säkra lasten effektivt. Använd aldrig färre clips än vad tillverkaren eller standarden kräver. Att göra det äventyrar hela församlingen.
Turnback-längden hänvisar till den exakta mängden rep du viker tillbaka för att skapa ögat. Denna längd säkerställer att du har tillräckligt med utrymme för att applicera alla nödvändiga klämmor på rätt avstånd. Ett standard 1/2-tums rep kräver cirka 11,5 tums återvändning. Du måste mäta detta avstånd noggrant innan du gör din första böj. Förkortning av återvändningslängden tvingar dig att trycka ihop klämmorna, vilket förstör deras friktion.
Typiska hårdvarukrav efter repdiameter (exempelreferens)
| Repdiameter (tum) | Minsta antal clips | Antal repåtervändning (tum) | Vridmoment krävs (ft-lbs) |
|---|---|---|---|
| 1/4' | 2 | 4,75 tum | 15 |
| 1/2' | 3 | 11,5 tum | 65 |
| 3/4' | 4 | 18,0' | 130 |
| 1' | 5 | 26,0' | 225 |
Vi rekommenderar starkt att du använder en kraftig fingerborg i öglan. Fingerborgen håller rätt stålrep monteringsradie . Det förhindrar att repet platta till eller böjas under kraftig spänning. Ett krossat öga förlorar omedelbart betydande brottstyrka. Fingerringar skyddar också de inre ledningarna från att slitas direkt mot anslutningsbygeln, kroken eller stiftet.
Utför en felfri installation av vajerklämmor kräver disciplin. Följ detta sekventiella ramverk för att garantera maximal hållkraft. Att hoppa över steg eller ändra beställningen äventyrar den slutliga uppsägningen.
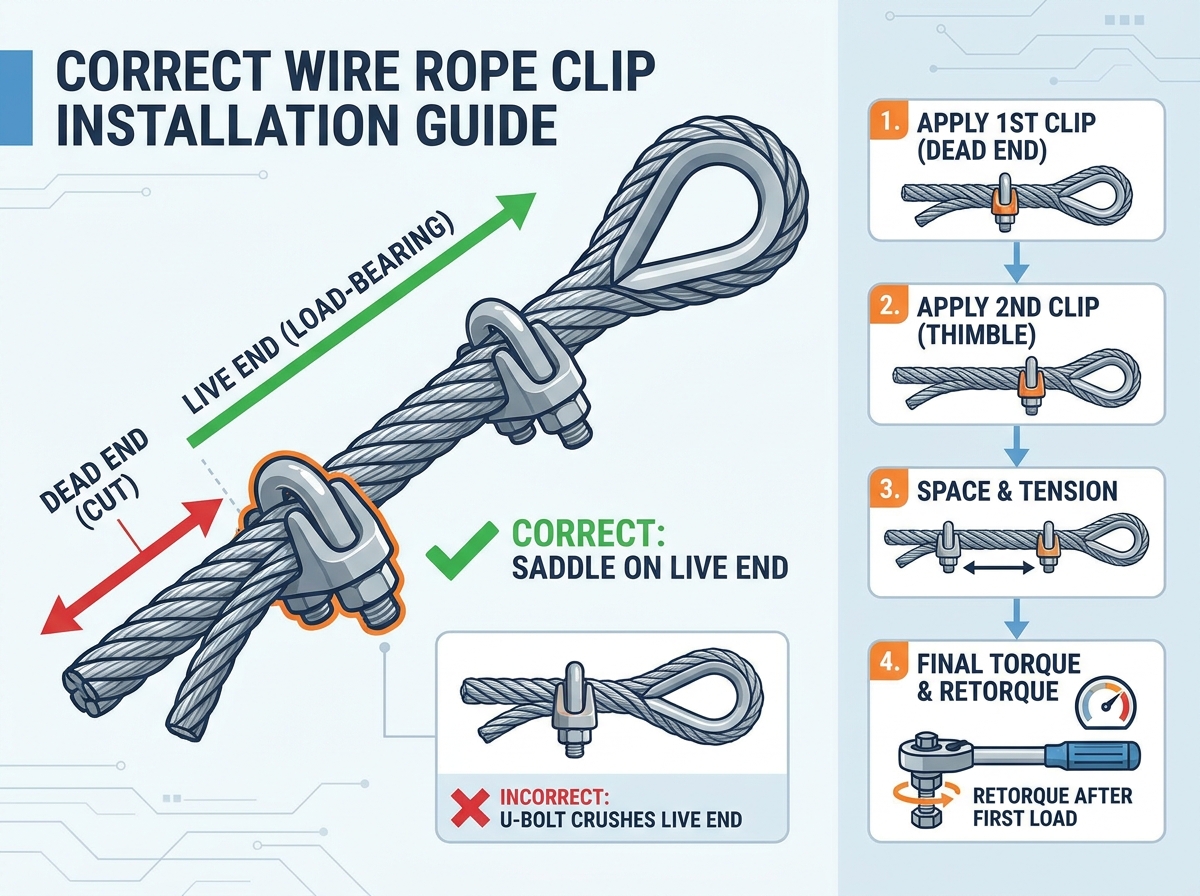
Börja med att mäta din nödvändiga längd. Placera din första klämma exakt en basbredd bort från den döda (avskurna) änden av repet. Du måste se till att U-bulten sitter direkt över återvändsgränden. Den räfflade sadeln måste vila på den spänningsförande (bärande) ledningen. Dra åt muttrarna jämnt till tillverkarens rekommenderade vridmoment. Detta steg säkrar svansen och förhindrar att trådarna lossnar under vidare hantering.
Placera sedan den andra klämman så nära fingerborgen som möjligt. Du får inte binda eller krossa fingerborgskanterna under detta steg. Se till att U-bulten igen korsar återvändsgränden och matchar orienteringen för det första klämman. Dra åt muttrarna för hand tills vidare. Dra inte åt dem helt ännu. Genom att låta dem vara åtdragna för hand kan repet förskjutas, sträckas och justeras naturligt under spännfasen.
Om din repdiameter kräver mer än två clips måste du installera de mellanliggande nu. Placera de återstående klämmorna jämnt mellan de två första. Enhetliga avstånd är avgörande för strukturell integritet. Den fördelar greppkraften jämnt över hela avslutningslängden. Dubbelkolla din orientering för att säkerställa att varje enskild sadel sitter säkert på den aktiva änden.
Innan du drar åt det sista måste du placera repet ordentligt. Applicera en lätt driftsbelastning på enheten. Alternativt kan du använda ett medföljande verktyg för att dra den spänningsförande linan tätt mot ett fast ankare. Denna åtgärd drar allt löst slack ur slingan. Den placerar repet stadigt och jämnt runt den böjda fingerborgskonturen, vilket förhindrar framtida växlingar.
Slutligen, ta en nyligen kalibrerad momentnyckel. Dra åt alla muttrar jämnt över varje klämma i din montering. Alternera din skiftnyckel från en mutter till en annan på samma klämma. Denna alternerande metod håller sadeln perfekt i nivå med repet. Fortsätt detta alternerande mönster tills du uppfyller tillverkarens specifika vridmomentkrav. Gissa aldrig vridmomentvärdet, eftersom visuella uppskattningar i sig är felaktiga.
Även erfarna riggare gör misstag när de rusar genom fältinstallationer. Att förstå mekaniken bakom dessa vanliga fel hjälper dig att förhindra dem. Ett enda misstag äventyrar det hela vajeravslutning , vilket sätter hela din besättning i fara.
'Sadla aldrig en död häst' fungerar som ett obligatoriskt minneshjälp i riggbranschen. Att placera U-bulten över den spänningsförande (lastbärande) änden är ett allvarligt fel. Den smala U-bulten utövar högkoncentrerat tryck. Den krossar och deformerar de bärande ledningarna fysiskt under belastning. Denna deformation skapar en allvarlig svag punkt precis där repet håller mest spänning. Sadeln har en räfflad, bredare yta speciellt utformad för att stödja den levande änden utan att krossa dess inre kärna.
Avstånd dikterar övergripande hållkraft. Att placera klämmorna för nära varandra begränsar deras grepp. Repet fungerar i huvudsak som ett enda styvt block, vilket minskar den nödvändiga friktionen som krävs för att hålla återvändsgränden. Omvänt, att placera dem för långt ifrån varandra gör att återvändsgränden glider bakåt gradvis under tunga belastningar. Du måste följa den exakta avståndsformeln som tillhandahålls av din hårdvarutillverkare för att säkerställa balanserad friktion.
Många operatörer förlitar sig på 'känsla' för att dra åt muttrarna med vanliga skiftnycklar. Denna praxis är mycket farlig. För hårt åtdragning skär fysiskt av interna trådsträngar, vilket försvagar repet osynligt inifrån och ut. Under åtdragning resulterar i otillräcklig friktion, vilket leder till omedelbara belastningsfall när spänningen ökar. En kalibrerad momentnyckel fungerar som en billig försäkring mot ansvar, skada och katastrofala misslyckanden.
Installationen markerar början, inte slutet, av säkerhetsprocessen. Löpande underhåll säkerställer att anslutningen förblir säker under hela dess livslängd. Miljöfaktorer och dynamiska belastningar försämrar ständigt hårdvarukomponenter.
Stållina har dynamiska fysikaliska egenskaper. Det töjs avsevärt när du applicerar en initial belastning. När kärnan lägger sig och trådarna sträcker sig, krymper repets totala diameter faktiskt. Eftersom repet krymper lossnar muttrarna du just vridit perfekt. Återmontering av klämmor omedelbart efter applicering av den första belastningen är ett absolut industrimandat. Det är inte en valfri rekommendation. Att hoppa över detta steg garanterar praktiskt taget framtida glidning.
Du måste inspektera dina sammansättningar regelbundet. Upprätta ett strikt rutinschema baserat på användningsfrekvens och miljöexponering. Kontrollera efter följande varningsskyltar under dina visuella inspektioner:
Att veta exakt när man ska kassera hårdvara förhindrar olyckor. Du måste ta bort en kabelklämman ur bruk omedelbart om den visar några tecken på plastisk deformation. Djupa skåror, kraftig rost eller böjda U-bultar betyder att klämman är död. Dessutom, om du inte känner till historien om dess belastningsexponering, kassera den helt. Risk aldrig ett tungt lyft på hårdvara som bär ett okänt förflutet.
Korrekt vajeravslutning fungerar som en strikt vetenskap. Det kräver en grundlig förståelse för metallurgi, fysik och ramverk för efterlevnad. Att följa tillverkarens vridmomentspecifikationer och strikta orienteringsregler garanterar ett säkert och pålitligt grepp.
För att upprätthålla en säker arbetsmiljö, vidta följande åtgärder omedelbart:
S: Du kan ibland återanvända sadlar om de klarar strikta visuella inspektioner för sprickor och deformation. Du bör dock generellt byta ut U-bultar och muttrar. Högt vridmoment sträcker gängorna över tiden, vilket äventyrar deras greppstyrka. Återanvänd aldrig någon hårdvara om du inte känner till dess tidigare belastningsexponering.
S: Knytnävsgrepp eliminerar orienteringsfelet 'död häst' eftersom de har två identiska sadlar. De förhindrar också att repet krossas. U-bultklämmor förblir dock mer allmänt tillgängliga och mycket kostnadseffektiva för storskaliga projekt. Ditt val beror helt på din specifika budget och krav på installationshastighet.
A: Ja, det gör de. En korrekt installerad avslutning resulterar vanligtvis i en effektivitetsklass på 80 % av repets nominella brotthållfasthet. Du måste räkna in denna minskning på 20 % i din arbetsbelastningsgräns (WLL) för att säkerställa säkra lyftoperationer hela tiden.


