


ワイヤー ロープ クリップの不適切な取り付けは、依然として産業現場全体でのリギング ハードウェアの故障の主な原因となっています。正しく取り付けられた終端処理により、ワイヤ ロープの破断強度が最大 80% 維持されます。ただし、取り付けが不十分だと、この容量が 50% 未満に低下したり、突然の壊滅的な滑りが発生したりする可能性があります。多くのオペレーターは、これらの接続を安全に確保するために必要な正確な物理学を過小評価しています。厳密な方向規則やトルク仕様に従わないと、人員と財産が重大な危険にさらされます。寿命がオーバーヘッド負荷に依存しているかどうかを推測する余裕はありません。このガイドは、回線を保護するための、標準に準拠した決定的なアプローチを提供します。ハードウェアの選択、重要な「死んだ馬に鞍を乗せない」ルール、トルク要件、負荷後の検査について説明します。索具専門家、安全検査官、調達マネージャーは、コンプライアンス基準を評価し、信頼できる継手を調達する方法を正確に学びます。
正しいハードウェアを選択するには、冶金特性をアプリケーション固有のリスク プロファイルに適合させる必要があります。談合作業には絶対的な確実性が求められます。負荷、環境条件、障害の潜在的な影響を評価する必要があります。高品質 ワイヤ ロープ クランプは 確実なグリップを提供しますが、これは適切な素材を選択した場合に限られます。鍛造金属と鋳造金属の物理的な違いを理解することで、危険な調達ミスを防ぐことができます。
ドロップフォージドクリップは、ヘビーデューティー用途の業界標準を代表します。メーカーは固体鋼を加熱し、巨大な圧力をかけてハンマーで形を整えます。この鍛造プロセスにより、内部の冶金粒子構造が整列します。優れた強度、柔軟性、耐久性を生み出します。
可鍛性鋳鉄クリップは、まったく異なる目的を果たします。鋳造工場では、固体の鋼を鍛造するのではなく、溶融金属を型に注ぎます。この鋳造プロセスでは、鍛造品と比較して金属が脆くなります。
フィスト グリップ クリップは、従来の U ボルトに代わるユニークなデザインを提供します。ネジ付きボルトで接続された 2 つの同一の溝付きサドルが特徴です。
ワイヤロープのクリップタイプ比較表
| クリップタイプの | 製造工程 | 主な用途 | 主なメリット・デメリット |
|---|---|---|---|
| 落とし鍛造Uボルト | 加熱されハンマーで打ち出された鋼材 | オーバーヘッドリフティング、重要な荷重 | 高い耐衝撃性 / 厳密な方向性が必要 |
| 可鍛性 U ボルト | 鋳型に流し込まれた鋳鉄 | フェンス、静的障壁 | コスト効率が高い / 脆く、衝撃で破損しやすい |
| フィストグリップ(ツインベース) | 鍛造ツインサドル | 迅速なインストール、簡単なセットアップ | 逆設置不可・単価高 |
適切な準備を行うことで、現場での致命的な故障を防ぐことができます。組み立てる前に、特定の計算を実行する必要があります。 リギングハードウェア。荷物の固定には推測は入りません。時間をかけて測定値を検証することで、アセンブリが安全に最大の保持力を達成できるようになります。
クリップのサイズは、ワイヤー ロープの呼び径に完全に一致する必要があります。 1/2 インチのロープに 5/8 インチのクリップを使用することはできません。サイズが小さいクリップは、外側の鋼線を挟んで重大な損傷を与える可能性があります。サイズが大きすぎるクリップはロープを十分にグリップできず、張力がかかるとロープが滑ってしまいます。取り付けを始める前に、サドルベースに刻印されているサイズを必ずご確認ください。
業界標準により、ハードウェアの数量に関する厳格なルールが定められています。 OSHA や ASME B30.9 などの組織は、包括的なガイドラインを提供しています。クリップの最小数はロープの直径に完全に依存します。たとえば、1/2 インチのロープには通常、少なくとも 3 つのクリップが必要です。直径が大きくなると、荷重を効果的に固定するためにより多くのクリップが必要になります。メーカーまたは規格が要求するよりも少ない数のクリップを使用しないでください。そうすると、アセンブリ全体が危険にさらされます。
折り返しの長さは、目を作成するために折り返すロープの正確な量を指します。この長さにより、必要なすべてのクリップを正しい間隔で適用するのに十分なスペースが確保されます。標準の 1/2 インチのロープでは、約 11.5 インチの折り返しが必要です。最初の曲がりをする前に、この距離を正確に測定する必要があります。ターンバックの長さを短くすると、クリップを締め付けることになり、保持摩擦が破壊されます。
ロープの直径別の一般的なハードウェア要件 (参考例)
| ロープの直径 (インチ) | クリップの最小数 ロープ | の折り返し量 (インチ) | 必要なトルク (フィート-ポンド) |
|---|---|---|---|
| 1/4' | 2 | 4.75インチ | 15 |
| 1/2」 | 3 | 11.5インチ | 65 |
| 3/4」 | 4 | 18.0インチ | 130 |
| 1' | 5 | 26.0インチ | 225 |
ループの内側に丈夫なシンブルを使用することを強くお勧めします。シンブルは正しい状態を維持します ワイヤーロープの取り付け 半径。強い張力がかかった状態でロープが平らになったりねじれたりするのを防ぎます。潰れた目はすぐに大幅な破壊強度を失います。シンブルはまた、接続シャックル、フック、またはピンに直接当たって内側のワイヤーが擦り切れるのを防ぎます。
完璧な実行 ワイヤーロープクリップの取り付けには 規律が必要です。最大の保持力を保証するには、この一連のフレームワークに従ってください。ステップをスキップしたり順序を変更すると、最終的な終了が損なわれる可能性があります。
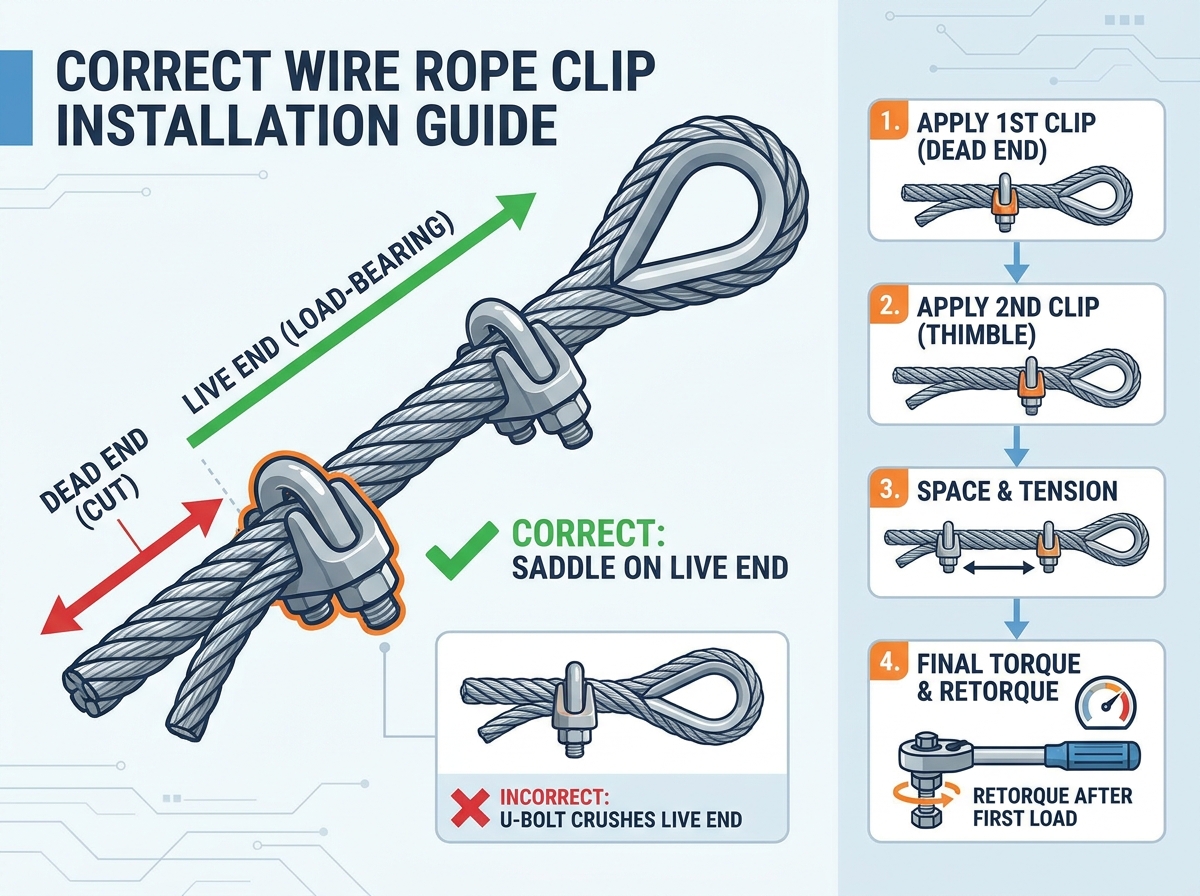
必要な折り返しの長さを測定することから始めます。最初のクリップをロープの行き止まり (切断) 端からちょうど 1 ベース幅だけ離して配置します。 U ボルトが行き止まりの真上にあることを確認する必要があります。溝付きサドルは活線(耐荷重)上に置く必要があります。ナットはメーカー推奨のトルクで均等に締めてください。このステップにより尾部が固定され、その後の取り扱い中にストランドが解けるのを防ぎます。
次に、2 番目のクリップをシンブルにできるだけ近づけて配置します。このステップでは、シンブルの端を縛ったり、押しつぶしたりしないでください。最初のクリップの方向と一致して、U ボルトが再び行き止まりを通過していることを確認します。とりあえずナットを手で締めます。まだ完全に締め付けないでください。手で締めたままにすると、張力を加える段階でロープが自然に移動し、伸び、調整されます。
ロープの直径に応じて 3 つ以上のクリップが必要な場合は、ここで中間のクリップを取り付ける必要があります。最初の 2 つのクリップの間に残りのクリップを均等に配置します。均一な間隔は構造の完全性にとって重要です。これにより、終端長さ全体にわたってグリップ力が均等に分散されます。すべてのサドルがライブエンドにしっかりと固定されていることを確認するために、向きを再確認してください。
最後に締める前に、ロープを適切に固定する必要があります。アセンブリに軽い操作荷重を加えます。あるいは、付属のツールを使用して、活線をしっかりとしたアンカーに対してしっかりと引っ張ります。このアクションにより、すべての緩みがループから取り出されます。湾曲したシンブルの輪郭の周りにロープをしっかりと均一に固定し、将来のずれを防ぎます。
最後に、最近調整したトルク レンチを用意します。アセンブリ内のすべてのクリップにわたってすべてのナットを均等に締めます。同じクリップ上で、あるナットから別のナットにレンチを交互に使用します。この交互の方法により、サドルはロープに対して完全に水平に保たれます。メーカー固有のトルク要件を満たすまで、この交互パターンを続けます。目視による推定には本質的に欠陥があるため、トルク値を決して推測しないでください。
経験豊富なリガーでも、現場での設置作業を急ぐときは間違いを犯します。これらの一般的なエラーの背後にあるメカニズムを理解することは、それらを防ぐのに役立ちます。たった一つの間違いが全体を損なう ワイヤーロープの終端が発生し、乗組員全員が危険にさらされます。
「死んだ馬には絶対に鞍を付けない」という言葉は、談合業界全体で必須の記憶補助として機能します。 U ボルトをライブ (耐荷重) 端の上に配置することは致命的な欠陥です。細いUボルトにより高濃度の圧力がかかります。荷重がかかると、耐荷重ワイヤが物理的に押しつぶされ、変形します。この変形により、ロープが最も張力を保持する場所に重大な弱点が生じます。サドルは、内部コアを潰すことなくライブエンドをサポートするように特別に設計された溝付きの広い表面を備えています。
間隔は全体的な保持力を決定します。クリップを互いに近づけすぎると、グリップが制限されます。ロープは基本的に単一の硬いブロックとして機能し、行き止まりを保持するために必要な摩擦を軽減します。逆に、間隔を離しすぎると、重い荷重がかかると行き止まりが徐々に後方に滑り出す可能性があります。摩擦のバランスを確保するには、ハードウェアの製造元が提供する正確な間隔の公式に従う必要があります。
多くのオペレータは、標準的なレンチを使用してナットを締める際に「感覚」に頼っています。この行為は非常に危険です。締めすぎると内部のワイヤストランドが物理的に切断され、ロープが目に見えないほど内側から弱くなってしまいます。締め付けが不十分だと摩擦が不十分になり、張力が急上昇したときに負荷が即座に低下します。校正されたトルクレンチは、法的責任、怪我、致命的な故障に対する低コストの保険として機能します。
設置は安全プロセスの終わりではなく始まりを示します。継続的なメンテナンスにより、耐用年数全体を通じて接続の安全性が確保されます。環境要因と動的負荷により、ハードウェア コンポーネントは常に劣化します。
ワイヤーロープは動的物理特性を持っています。初期荷重をかけると大きく伸びます。コアが安定してストランドが伸びると、ロープ全体の直径は実際には縮小します。ロープが縮むので、先ほど完璧に締めたナットが緩みます。最初の荷重を加えた直後にクリップを再トルクすることは、業界の絶対的な義務です。これは任意の推奨事項ではありません。このステップをスキップすると、実質的に将来のスリッページが保証されます。
アセンブリを定期的に検査する必要があります。使用頻度と環境への曝露に基づいて、厳密な日常スケジュールを確立してください。目視検査では、次の警告標識がないか確認してください。
ハードウェアをいつ廃棄するかを正確に知ることで、事故を防ぐことができます。を削除する必要があります ケーブルを直ちに使用から外してください。 塑性変形の兆候が見られる場合は、深いえぐれ、ひどい錆、または曲がった U ボルトは、クリップが死んでいることを意味します。さらに、負荷にさらされた履歴がわからない場合は、完全に破棄してください。未知の過去を持つハードウェアに重い荷物を運ぶ危険を冒さないでください。
ワイヤ ロープの適切な終端処理は厳密な科学として機能します。冶金学、物理学、コンプライアンスの枠組みを完全に理解する必要があります。メーカーのトルク仕様と厳格な方向規則を遵守することで、安全で信頼性の高い保持が保証されます。
安全な作業環境を維持するには、直ちに次の措置を講じてください。
A: 亀裂や変形の厳しい目視検査に合格したサドルは、再利用できる場合があります。ただし、通常は U ボルトとナットを交換する必要があります。高トルクにより時間の経過とともにネジ山が伸び、グリップ力が低下します。過去の負荷エクスポージャがわからない場合は、ハードウェアを再利用しないでください。
A: フィスト グリップは 2 つの同一のサドルを備えているため、「死んだ馬」の向きの誤差を排除します。ロープの潰れも防ぎます。ただし、U ボルト クリップは依然として広く入手可能であり、大規模プロジェクトでは費用対効果が非常に優れています。どちらを選択するかは、特定の予算とインストール速度の要件に完全に依存します。
A: はい、そうです。終端が適切に取り付けられていると、通常、ロープの公称破断強度の 80% の効率評価が得られます。常に安全な吊り上げ作業を確保するには、この 20% の削減を使用荷重制限 (WLL) に計算する必要があります。


