
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-01 Kaynak: Alan


Yanlış tel halat klipsi kurulumu, endüstriyel tesislerde donanım arızasının önde gelen nedeni olmaya devam ediyor. Doğru şekilde monte edilmiş bir sonlandırma, tel halatın kopma mukavemetinin %80'ine kadar korur. Ancak kötü monte edilmiş bir sistem bu kapasiteyi %50'nin altına düşürebilir veya ani, yıkıcı bir kaymaya neden olabilir. Birçok operatör, bu bağlantıları güvenli bir şekilde güvence altına almak için gereken hassas fiziği hafife alıyor. Katı yönlendirme kurallarına veya tork spesifikasyonlarına uyulmaması, personeli ve mülkü ciddi risk altına sokar. Hayatların ne zaman baş üstü yüklere bağlı olduğunu tahmin edemezsiniz. Bu kılavuz, hatlarınızın güvenliğini sağlamak için kesin ve standartlara uygun bir yaklaşım sunar. Donanım seçimini, kritik 'asla ölü bir atı eyerleme' kuralını, tork gereksinimlerini ve yük sonrası incelemeyi ele alacağız. Arma profesyonelleri, güvenlik müfettişleri ve satın alma yöneticileri, uyumluluk standartlarını nasıl değerlendireceklerini ve güvenilir bağlantı parçaları tedarik etmeyi tam olarak öğrenecekler.
Doğru donanımın seçilmesi, metalurjik özelliklerin uygulamanızın özel risk profiliyle eşleştirilmesini içerir. Arma operasyonları mutlak kesinlik gerektirir. Bir arızanın yükünü, çevre koşullarını ve potansiyel etkisini değerlendirmelisiniz. Yüksek kaliteli Tel halat kelepçesi güvenilir bir tutuş sağlar, ancak yalnızca doğru malzemeyi seçmeniz durumunda. Dövme ve döküm metaller arasındaki fiziksel farklılıkları anlamak, tehlikeli satın alma hatalarını önleyecektir.
Damla dövme klipsler, ağır hizmet uygulamaları için endüstri standardını temsil eder. Üreticiler katı çeliği ısıtıyor ve büyük bir basınç kullanarak ona şekil veriyor. Bu dövme işlemi, iç metalurjik tane yapısını hizalar. Üstün güç, esneklik ve dayanıklılık yaratır.
Dövülebilir dökme demir klipsler tamamen farklı bir amaca hizmet eder. Dökümhaneler katı çeliği dövmek yerine erimiş metali kalıplara döker. Bu döküm işlemi, dövme alternatiflerine kıyasla metali kırılgan bırakır.
Yumruk kavrama klipsleri, geleneksel U cıvatalara benzersiz bir tasarım alternatifi sunar. Dişli cıvatalarla birbirine bağlanan iki özdeş yivli eyere sahiptirler.
Tel Halat Klipsi Tipi Karşılaştırma Tablosu
| Klips Tipi | Üretim Süreci | Birincil Uygulama | Anahtarı Avantaj / Dezavantaj |
|---|---|---|---|
| Damla Dövme U-Civata | Isıtılmış ve dövülmüş çelik | Havai kaldırma, kritik yükler | Yüksek darbe dayanımı / Sıkı yönlendirme gerektirir |
| Dövülebilir U-Cıvata | Dökme demir kalıplara döküldü | Eskrim, statik bariyerler | Uygun maliyetli / Kırılgan, şok arızalara eğilimli |
| Yumruk Kavraması (İkiz Taban) | Dövme ikiz eyer | Hızlı kurulum, kusursuz kurulumlar | Geriye monte edilmesi imkansız / Daha yüksek birim maliyet |
Doğru hazırlık, yıkıcı saha arızalarını önler. Herhangi bir montajı yapmadan önce özel hesaplamalar yapmalısınız. donanımı donatmak . Yük güvenliğinde tahminin yeri yoktur. Ölçümleri doğrulamak için zaman ayırmak, düzeneğinizin güvenli bir şekilde maksimum tutma gücüne ulaşmasını sağlar.
Klipsin boyutu, tel halatın nominal çapına mükemmel şekilde uymalıdır. 1/2 inçlik bir ipte 5/8 inçlik bir klips kullanamazsınız. Küçük boyutlu klipsler dış çelik şeritleri sıkıştıracak ve ciddi şekilde hasar verecektir. Büyük boyutlu klipsler ipi yeterince kavramamakta ve gerilim altında kaymasına neden olmaktadır. Kuruluma başlamadan önce daima sele tabanındaki damgalı boyutu doğrulayın.
Endüstri standartları, donanım miktarları için katı kurallar belirler. OSHA ve ASME B30.9 gibi kuruluşlar kapsamlı yönergeler sağlar. Minimum klips sayısı tamamen ipin çapına bağlıdır. Örneğin, 1/2 inçlik bir ip genellikle en az üç klips gerektirir. Daha büyük çaplar, yükü etkili bir şekilde sabitlemek için giderek daha fazla klips gerektirir. Asla üreticinin veya standardın gerektirdiğinden daha az sayıda klips kullanmayın. Bunu yapmak tüm montajı tehlikeye atar.
Geri dönüş uzunluğu, gözü oluşturmak için geriye katladığınız ipin tam miktarını ifade eder. Bu uzunluk, gerekli tüm klipsleri doğru aralıklarla uygulamak için yeterli alana sahip olmanızı sağlar. Standart 1/2 inçlik bir halat, yaklaşık 11,5 inçlik geri dönüş gerektirir. İlk virajınızı yapmadan önce bu mesafeyi doğru ölçmelisiniz. Geri dönüş uzunluğunun kısaltılması sizi klipsleri birbirine sıkıştırmaya zorlayarak tutma sürtünmelerini yok eder.
Halat Çapına Göre Tipik Donanım Gereksinimleri (Örnek Referans)
| Halat Çapı (İnç) | Minimum Klips Sayısı | Halat Geri Dönüş Miktarı (İnç) | Gerekli Tork (Ft-Lbs) |
|---|---|---|---|
| 1/4' | 2 | 4,75' | 15 |
| 1/2' | 3 | 11,5' | 65 |
| 3/4' | 4 | 18.0' | 130 |
| 1' | 5 | 26.0' | 225 |
Döngünün içinde ağır hizmet yüksüğü kullanmanızı şiddetle tavsiye ederiz. Yüksük doğru tutar tel halat bağlantı yarıçapı. Halatın şiddetli gerilim altında düzleşmesini veya bükülmesini önler. Ezilmiş bir göz, kırılma gücünü hemen önemli ölçüde kaybeder. Yüksükler ayrıca iç kabloların doğrudan bağlantı kelepçesine, kancaya veya pime karşı yıpranmasını önler.
Kusursuz bir yürütme tel halat klipsi kurulumu disiplin gerektirir. Maksimum tutma gücünü garanti etmek için bu sıralı çerçeveyi izleyin. Adımları atlamak veya sırayı değiştirmek, nihai sonlandırmayı tehlikeye atacaktır.
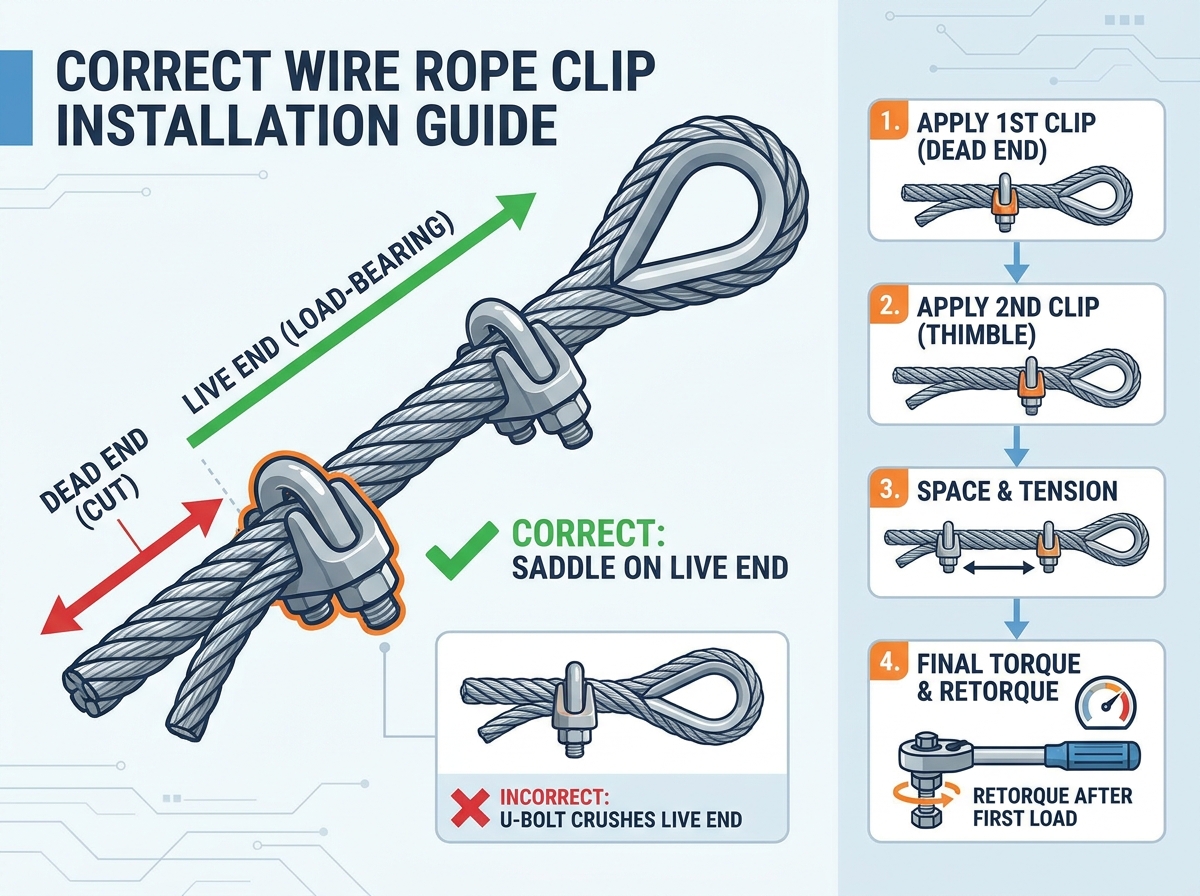
Gerekli geri dönüş uzunluğunu ölçerek başlayın. İlk klipsinizi ipin ölü (kesilmiş) ucundan tam olarak bir taban genişliği uzağa yerleştirin. U-cıvatanın doğrudan çıkmaz ucun üzerine oturduğundan emin olmalısınız. Yivli eyer, canlı (yük taşıyan) hat üzerinde durmalıdır. Somunları üreticinin önerdiği torka eşit şekilde sıkın. Bu adım, kuyruğu sabitler ve daha sonraki kullanım sırasında tellerin açılmasını önler.
Daha sonra ikinci klipsi yüksüğün mümkün olduğu kadar yakınına konumlandırın. Bu adım sırasında yüksüğün kenarlarını bağlamamalı veya ezmemelisiniz. U-cıvatanın, ilk klipsin yönüne uygun şekilde çıkmaz ucu tekrar geçtiğinden emin olun. Şimdilik somunları elle sıkın. Henüz bunları tam olarak torklamayın. Bunları elle sıkı bırakmak, germe aşamasında ipin doğal olarak kaymasına, gerilmesine ve ayarlanmasına olanak tanır.
Halat çapınız ikiden fazla klips gerektiriyorsa, ara klipsleri şimdi takmalısınız. Kalan klipleri ilk ikisi arasında eşit aralıklarla yerleştirin. Düzgün aralık, yapısal bütünlük için kritik öneme sahiptir. Kavrama kuvvetini tüm sonlandırma uzunluğu boyunca eşit olarak dağıtır. Her bir eyerin canlı uca güvenli bir şekilde oturduğundan emin olmak için yönünüzü bir kez daha kontrol edin.
Son sıkmadan önce halatı düzgün bir şekilde oturtmanız gerekir. Düzeneğe hafif bir çalışma yükü uygulayın. Alternatif olarak, canlı çizgiyi sağlam bir ankrajın üzerine doğru çekmek için bir yardımcı alet kullanın. Bu eylem döngüdeki tüm gevşekliği ortadan kaldırır. Halatı kavisli yüksük çevresi etrafına sıkı ve düzgün bir şekilde oturtur ve gelecekte kaymayı önler.
Son olarak yakın zamanda kalibre edilmiş bir tork anahtarı alın. Montajınızdaki her klipteki tüm somunları eşit şekilde sıkın. Anahtarınızı aynı klips üzerindeki bir somundan diğerine değiştirin. Bu alternatif yöntem, seleyi ipe karşı mükemmel bir seviyede tutar. Üreticinin özel tork gereksinimini karşılayana kadar bu alternatif düzeni sürdürün. Görsel tahminler doğası gereği kusurlu olduğundan asla tork değerini tahmin etmeyin.
Deneyimli armatörler bile saha kurulumlarında acele ederken hata yaparlar. Bu yaygın hataların ardındaki mekanizmaları anlamak, bunları önlemenize yardımcı olur. Tek bir hata bütünü tehlikeye atar tel halat sonlandırması tüm ekibinizi tehlikeye atar.
'Asla ölü bir atı eyerleme', arma endüstrisinde zorunlu bir hafıza yardımcısı olarak hizmet eder. U-cıvatanın canlı (yük taşıyan) ucun üzerine yerleştirilmesi ölümcül bir kusurdur. Dar U-cıvata oldukça yoğun bir basınç uygular. Yük taşıyan telleri yük altında fiziksel olarak ezer ve deforme eder. Bu deformasyon tam olarak ipin en fazla gerilimi tuttuğu yerde ciddi bir zayıf nokta oluşturur. Eyer, iç çekirdeğini ezmeden canlı ucu desteklemek için özel olarak tasarlanmış yivli, daha geniş bir yüzeye sahiptir.
Aralık, genel tutma gücünü belirler. Klipslerin birbirine çok yakın yerleştirilmesi tutuşlarını sınırlar. Halat esasen tek bir sert blok görevi görerek çıkmaz ucu tutmak için gereken sürtünmeyi azaltır. Tersine, bunları birbirinden çok uzağa yerleştirmek, ağır yükler altında çıkmaz ucun kademeli olarak geriye doğru kaymasına neden olur. Dengeli sürtünmeyi sağlamak için donanım üreticiniz tarafından sağlanan aralık formülünü tam olarak uygulamanız gerekir.
Birçok operatör, standart anahtarlar kullanarak somunları sıkmak için 'hissetmeye' güvenir. Bu uygulama oldukça tehlikelidir. Aşırı sıkma, iç tel şeritlerini fiziksel olarak koparır ve ipi içeriden dışarıya görünmez şekilde zayıflatır. Yetersiz sıkma, yetersiz sürtünmeye neden olur ve gerilim aniden yükseldiğinde yükün anında düşmesine yol açar. Kalibre edilmiş bir tork anahtarı sorumluluk, yaralanma ve büyük arızalara karşı düşük maliyetli bir sigorta poliçesi görevi görür.
Kurulum, güvenlik sürecinin sonunu değil başlangıcını işaret eder. Sürekli bakım, bağlantının tüm hizmet ömrü boyunca güvenli kalmasını sağlar. Çevresel faktörler ve dinamik yükler, donanım bileşenlerini sürekli olarak bozar.
Tel halat dinamik fiziksel özelliklere sahiptir. İlk yükü uyguladığınızda önemli ölçüde uzar. Çekirdek yerleştikçe ve teller esnedikçe halatın genel çapı aslında küçülür. Halat küçüldüğü için mükemmel şekilde sıktığınız somunlar gevşeyecektir. İlk yükün uygulanmasından hemen sonra klipslerin yeniden sıkılması, sektörün mutlak zorunluluğudur. İsteğe bağlı bir öneri değildir. Bu adımı atlamak pratik olarak gelecekteki kaymayı garanti eder.
Montajlarınızı düzenli olarak kontrol etmelisiniz. Kullanım sıklığına ve çevresel maruziyete dayalı sıkı bir rutin program oluşturun. Görsel incelemeleriniz sırasında aşağıdaki uyarı işaretlerini kontrol edin:
Donanımın tam olarak ne zaman atılacağını bilmek kazaları önler. Bir'i kaldırmalısınız kablo klipsini derhal kullanımdan kaldırın. Herhangi bir plastik deformasyon belirtisi gösteriyorsa Derin oyuklar, şiddetli pas veya bükülmüş U-cıvatalar klipsin öldüğü anlamına gelir. Ayrıca, yüke maruz kalma geçmişini bilmiyorsanız tamamen atın. Bilinmeyen bir geçmişi taşıyan donanımın ağır bir şekilde kaldırılması riskini asla göze almayın.
Tel halatların uygun şekilde sonlandırılması katı bir bilim olarak işler. Metalurji, fizik ve uyumluluk çerçevelerinin kapsamlı bir şekilde anlaşılmasını gerektirir. Üreticinin tork spesifikasyonlarına ve sıkı yönlendirme kurallarına bağlı kalmak güvenli ve güvenilir bir tutuşu garanti eder.
Güvenli bir çalışma ortamı sağlamak için aşağıdaki eylem adımlarını hemen uygulayın:
C: Çatlak ve deformasyon açısından sıkı görsel incelemelerden geçen seleleri bazen yeniden kullanabilirsiniz. Ancak genel olarak U-cıvataları ve somunları değiştirmelisiniz. Yüksek tork, dişleri zamanla gererek kavrama güçlerinden ödün verir. Geçmişteki yük maruziyetini bilmiyorsanız hiçbir donanımı asla yeniden kullanmayın.
C: Yumruk kavramalar iki özdeş eyere sahip oldukları için 'ölü at' yönlendirme hatasını ortadan kaldırır. Ayrıca ipin ezilmesini de önlerler. Bununla birlikte, U-cıvata klipsleri büyük ölçekli projeler için daha yaygın olarak bulunabilmekte ve oldukça uygun maliyetli olmaya devam etmektedir. Seçiminiz tamamen bütçenize ve kurulum hızı gereksinimlerinize bağlıdır.
C: Evet, öyle. Uygun şekilde monte edilmiş bir sonlandırma, tipik olarak halatın nominal kopma mukavemetinin %80'lik bir verim oranıyla sonuçlanır. Kaldırma işlemlerinin her zaman güvenli olmasını sağlamak için bu %20'lik azalmayı Çalışma Yükü Sınırınıza (WLL) göre hesaplamanız gerekir.


