
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-11-01 Opprinnelse: nettsted


Feil installasjon av ståltauklips er fortsatt en ledende årsak til maskinvarefeil på tvers av industrianlegg. En korrekt installert avslutning beholder opptil 80 % av ståltauets bruddstyrke. En dårlig installert kan imidlertid redusere denne kapasiteten til under 50 % eller forårsake plutselig, katastrofal utglidning. Mange operatører undervurderer den nøyaktige fysikken som kreves for å sikre disse forbindelsene trygt. Unnlatelse av å følge strenge orienteringsregler eller dreiemomentspesifikasjoner setter personell og eiendom i alvorlig fare. Du har ikke råd til å gjette når liv avhenger av overhead. Denne veiledningen gir en definitiv, standard-kompatibel tilnærming til å sikre dine linjer. Vi vil dekke valg av maskinvare, den kritiske regelen «aldri sal en død hest», dreiemomentkrav og inspeksjon etter belastning. Fagfolk som rigger, sikkerhetsinspektører og innkjøpsledere vil lære nøyaktig hvordan man evaluerer samsvarsstandarder og kjøper pålitelig utstyr.
Å velge riktig maskinvare innebærer å matche metallurgiske egenskaper til applikasjonens spesifikke risikoprofil. Riggeoperasjoner krever absolutt sikkerhet. Du må evaluere belastningen, miljøforholdene og potensielle konsekvenser av en feil. En høy kvalitet ståltauklemme gir et pålitelig grep, men bare hvis du velger riktig materiale. Å forstå de fysiske forskjellene mellom smidde og støpte metaller vil forhindre farlige anskaffelsesfeil.
Drop-smidde klips representerer industristandarden for tunge applikasjoner. Produsenter varmer opp solid stål og hamrer det i form ved hjelp av massivt trykk. Denne smiprosessen justerer den interne metallurgiske kornstrukturen. Det skaper overlegen styrke, fleksibilitet og holdbarhet.
Formbare støpejernsklips tjener et helt annet formål. Støperier heller smeltet metall i former i stedet for å smi solid stål. Denne støpeprosessen etterlater metallet sprøtt sammenlignet med smidde alternativer.
Klyps med knyttneve gir et unikt designalternativ til tradisjonelle U-bolter. De har to identiske rillede saler forbundet med gjengede bolter.
Klipptype sammenligningsskjema
| Klipptype | Produksjonsprosess | Primærapplikasjonsnøkkel | Fordel/ulempe |
|---|---|---|---|
| Drop-smidde U-bolt | Oppvarmet og hamret stål | Overheadløfting, kritiske belastninger | Høy slagfasthet / Krever streng orientering |
| Formbar U-bolt | Støpejern helles i former | Gjerder, statiske barrierer | Kostnadseffektiv / sprø, utsatt for sjokksvikt |
| Knevegrep (tvillingbase) | Smidde tvillingsaler | Rask installasjon, idiotsikre oppsett | Umulig å installere baklengs / Høyere enhetskostnad |
Riktig forberedelse forhindrer katastrofale feltfeil. Du må utføre spesifikke beregninger før du monterer evt rigging maskinvare . Gjetninger har ingen plass i lastsikring. Å bruke tid på å verifisere målinger sikrer at enheten din oppnår maksimal holdekraft på en sikker måte.
Klippstørrelsen må passe perfekt til den nominelle diameteren til ståltauet ditt. Du kan ikke bruke en 5/8-tommers klips på et 1/2-tommers tau. Underdimensjonerte klips vil klemme og skade de ytre ståltrådene alvorlig. Overdimensjonerte klips klarer ikke å gripe tauet tilstrekkelig, slik at det kan gli under spenning. Kontroller alltid den stemplede størrelsen på setebunnen før du begynner installasjonen.
Bransjestandarder dikterer strenge regler for maskinvaremengder. Organisasjoner som OSHA og ASME B30.9 gir omfattende retningslinjer. Minimumsantallet av klips avhenger helt av taudiameteren. For eksempel krever et 1/2-tommers tau generelt minst tre klips. Større diametre krever gradvis flere klips for å sikre lasten effektivt. Bruk aldri færre klips enn produsenten eller standarden krever. Hvis du gjør det, kompromitteres hele forsamlingen.
Turnback-lengde refererer til den nøyaktige mengden tau du bretter tilbake for å skape øyet. Denne lengden sikrer at du har nok plass til å bruke alle nødvendige klips med riktig avstand. Et standard 1/2-tommers tau krever omtrent 11,5 tommer tilbakevending. Du må måle denne avstanden nøyaktig før du gjør din første bøy. Å forkorte tilbakeslagslengden tvinger deg til å klemme klipsene sammen, og ødelegge friksjonen deres.
Typiske maskinvarekrav etter taudiameter (eksempelreferanse)
| taudiameter (tommer) | Minimum antall klips | Antall tautilbakeslag (tommer) | Nødvendig dreiemoment (Ft-Lbs) |
|---|---|---|---|
| 1/4' | 2 | 4,75' | 15 |
| 1/2' | 3 | 11,5' | 65 |
| 3/4' | 4 | 18,0' | 130 |
| 1' | 5 | 26,0' | 225 |
Vi anbefaler på det sterkeste å bruke et kraftig fingerbøl inne i løkken. Fingerbølen holder riktig ståltau monteringsradius . Det forhindrer at tauet flater eller knekker under kraftig spenning. Et knust øye mister betydelig bruddstyrke umiddelbart. Fingerbøl beskytter også de indre ledningene fra å slite direkte mot koblingssjakkelen, kroken eller stiften.
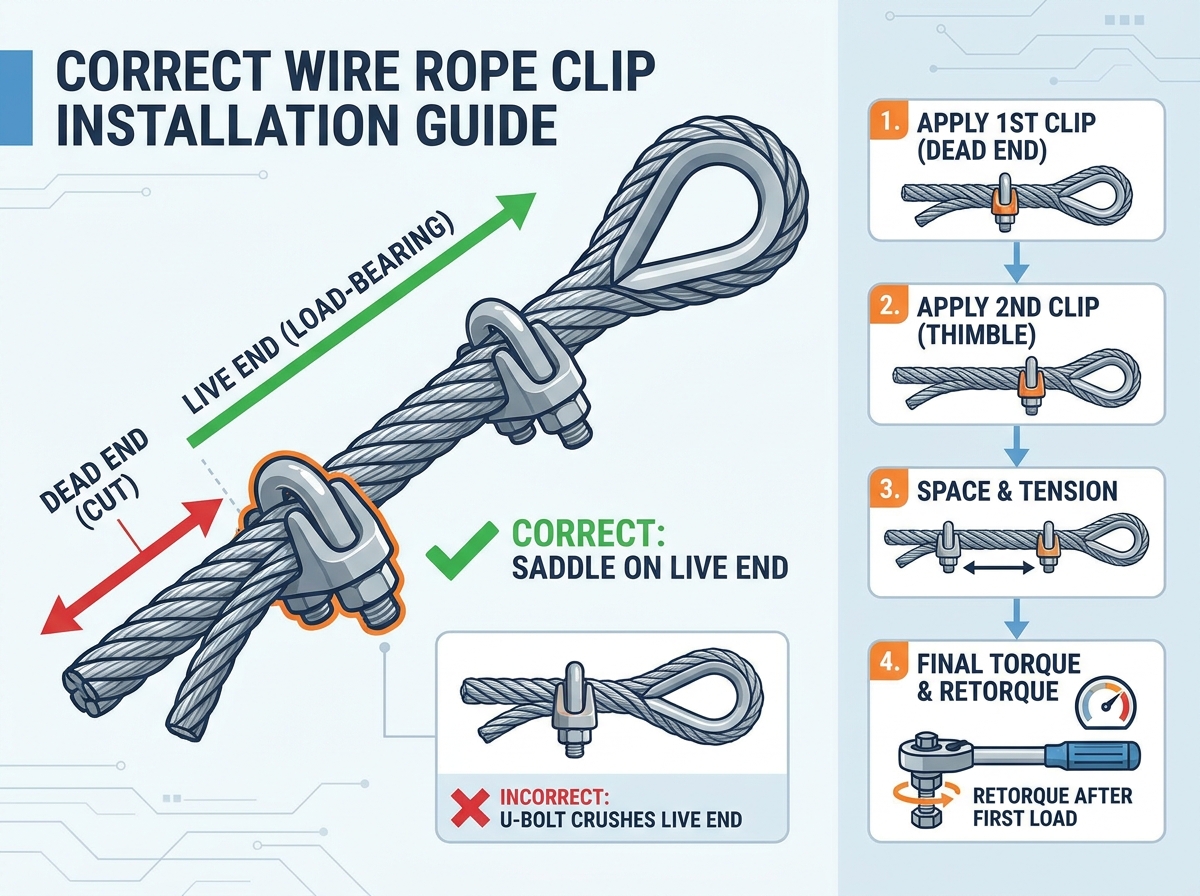
Utføre en feilfri installasjon av ståltauklips krever disiplin. Følg dette sekvensielle rammeverket for å garantere maksimal holdekraft. Å hoppe over trinn eller endre rekkefølgen vil kompromittere den endelige oppsigelsen.
Begynn med å måle den nødvendige returlengden. Plasser ditt første klips nøyaktig én basebredde unna den døde (kuttede) enden av tauet. Du må sørge for at U-bolten sitter rett over blindveien. Den rillede salen må hvile på den strømførende (bærende) linjen. Stram mutterne jevnt til produsentens anbefalte moment. Dette trinnet sikrer halen og forhindrer at trådene løsner under videre håndtering.
Plasser deretter den andre klipsen så nær fingerbølet som mulig. Du må ikke binde eller knuse fingerbøllkantene under dette trinnet. Sørg for at U-bolten igjen krysser blindveien, og samsvarer med retningen til den første klipsen. Stram mutterne for hånd for nå. Ikke trekk dem helt til ennå. Ved å la dem være håndtrammet kan tauet forskyves, strekkes og justeres naturlig under oppspenningsfasen.
Hvis taudiameteren din krever mer enn to klips, må du installere de mellomliggende nå. Plasser de resterende klippene jevnt mellom de to første. Ensartet avstand er avgjørende for strukturell integritet. Den fordeler gripekraften jevnt over hele avslutningslengden. Dobbeltsjekk orienteringen din for å sikre at hver enkelt sal sitter sikkert på den aktive enden.
Før den endelige strammingen må du sette tauet på plass. Påfør en lett driftsbelastning på enheten. Alternativt kan du bruke et medfølgende verktøy for å trekke den strømførende linen tett mot et solid anker. Denne handlingen trekker all løs slakk ut av løkken. Den legger tauet fast og jevnt rundt den buede fingerbølkonturen, og forhindrer fremtidig forskyvning.
Til slutt, ta en nylig kalibrert momentnøkkel. Stram alle mutrene jevnt over hvert klips i enheten. Vend skiftenøkkelen fra den ene mutteren til den andre på samme klips. Denne vekslende metoden holder salen perfekt i vater mot tauet. Fortsett dette vekslende mønsteret til du oppfyller produsentens spesifikke dreiemomentkrav. Gjett aldri dreiemomentverdien, siden visuelle estimater er iboende feil.
Selv erfarne riggere gjør feil når de haster gjennom feltinstallasjoner. Å forstå mekanikken bak disse vanlige feilene hjelper deg med å forhindre dem. En enkelt feil kompromitterer hele avslutning av ståltau , setter hele mannskapet ditt i fare.
'Sal aldri en død hest' fungerer som et obligatorisk minnehjelpemiddel i riggeindustrien. Plassering av U-bolten over den spenningsførende (bærende) enden er en fatal feil. Den smale U-bolten påfører høyt konsentrert trykk. Den knuser og deformerer de bærende ledningene fysisk under belastning. Denne deformasjonen skaper et alvorlig svakt punkt akkurat der tauet holder mest spenning. Salen har en rillet, bredere overflate spesielt designet for å støtte den strømførende enden uten å knuse dens indre kjerne.
Avstanden dikterer den generelle holdekraften. Plassering av klips for nær hverandre begrenser grepet. Tauet fungerer i hovedsak som en enkelt stiv blokk, og reduserer den nødvendige friksjonen som kreves for å holde blindveien. Omvendt, å plassere dem for langt fra hverandre gjør at blindveien kan gli bakover gradvis under tung belastning. Du må følge den nøyaktige avstandsformelen gitt av maskinvareprodusenten for å sikre balansert friksjon.
Mange operatører er avhengige av «følelse» for å stramme muttere med standardnøkler. Denne praksisen er svært farlig. Overstramming kutter fysisk innvendige trådtråder, og svekker tauet usynlig fra innsiden og ut. Understramming resulterer i utilstrekkelig friksjon, noe som fører til umiddelbare belastningsfall når spenningen øker. En kalibrert momentnøkkel fungerer som en rimelig forsikring mot ansvar, skade og katastrofal svikt.
Installasjon markerer begynnelsen, ikke slutten, på sikkerhetsprosessen. Løpende vedlikehold sikrer at forbindelsen forblir trygg gjennom hele levetiden. Miljøfaktorer og dynamiske belastninger forringer konstant maskinvarekomponenter.
Ståltau har dynamiske fysiske egenskaper. Den strekker seg betydelig når du legger på en innledende belastning. Når kjernen legger seg og trådene strekker seg, krymper faktisk tauets totale diameter. Fordi tauet krymper, vil mutterne du nettopp har skrudd perfekt til løsne. Å gjenopprette klips umiddelbart etter påføring av den første belastningen er et absolutt industrimandat. Det er ikke en valgfri anbefaling. Å hoppe over dette trinnet garanterer praktisk talt fremtidig glidning.
Du må inspisere enhetene dine regelmessig. Etabler en streng rutineplan basert på bruksfrekvens og miljøeksponering. Se etter følgende advarselsskilt under visuelle inspeksjoner:
Å vite nøyaktig når du skal kaste maskinvare forhindrer ulykker. Du må fjerne en kabelklemmen fra drift umiddelbart hvis den viser tegn til plastisk deformasjon. Dype hull, kraftig rust eller bøyde U-bolter betyr at klipsen er død. Videre, hvis du ikke kjenner historien til belastningseksponeringen, kast den helt. Risiker aldri et tungt løft på maskinvare som bærer en ukjent fortid.
Riktig ståltauavslutning fungerer som en streng vitenskap. Det krever en grundig forståelse av metallurgi, fysikk og samsvarsrammeverk. Overholdelse av produsentens dreiemomentspesifikasjoner og strenge orienteringsregler garanterer et sikkert, pålitelig hold.
For å opprettholde et trygt arbeidsmiljø, ta følgende tiltak umiddelbart:
A: Noen ganger kan du gjenbruke saler hvis de passerer strenge visuelle inspeksjoner for sprekker og deformasjoner. Imidlertid bør du generelt bytte ut U-bolter og muttere. Høyt dreiemoment strekker gjengene over tid, og kompromitterer deres gripestyrke. Aldri gjenbruk maskinvare hvis du ikke kjenner dens tidligere belastningseksponering.
A: Knyttnevegrep eliminerer orienteringsfeilen 'død hest' siden de har to identiske saler. De forhindrer også knusing av tauet. Imidlertid forblir U-bolt klips mer tilgjengelig og svært kostnadseffektiv for store prosjekter. Valget ditt avhenger helt av ditt spesifikke budsjett og krav til installasjonshastighet.
A: Ja, det gjør de. En riktig installert avslutning resulterer typisk i en effektivitetsvurdering på 80 % av tauets nominelle bruddstyrke. Du må beregne denne reduksjonen på 20 % inn i arbeidsbelastningsgrensen (WLL) for å sikre trygge løfteoperasjoner til enhver tid.


