
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-02 Pochodzenie: Strona


Zabezpieczenie ładunku o nieprawidłowej liczbie zaciski liny stalowej zagrażają całemu systemowi podnoszenia lub odciągowi. Grozi to katastrofalną awarią i surowymi karami regulacyjnymi. Nie można polegać na domysłach, gdy na szali wisi życie ludzkie i ciężkie ładunki. W zastosowaniach przemysłowych i komercyjnych określenie prawidłowej ilości klipsów jest rygorystycznym wymogiem matematycznym. Średnica liny i standardy branżowe dyktują dokładne zasady. Organizacje takie jak OSHA i ASME zapewniają te ramy bezpieczeństwa. Pojedynczy brakujący klips może spowodować katastrofalne poślizg ładunku.
W tym przewodniku podano dokładne specyfikacje bezpiecznych zakończeń. Poznasz zasady inżynieryjne dotyczące rozstawu zacisków. Badamy również kryteria oceny sprzętu o dużej wytrzymałości. Wykonanie tych kroków pomoże Ci wyeliminować zgadywanie i zbudować bezpieczne systemy olinowania.
Niewłaściwe zakończenie pracy pozostaje główną przyczyną awarii osprzętu w miejscach pracy na całym świecie. Musisz zrozumieć uzasadnienie biznesowe dotyczące precyzji. Każde bezpieczne Zakończenie liny stalowej wymaga ścisłego przestrzegania. ASME B30.26 i OSHA 1926.251 stanowią ostateczny punkt odniesienia dla bezpieczeństwa. Przestrzeganie tych kodów gwarantuje, że Twój sprzęt osiągnie optymalną wydajność. Zgodny zespół zwykle osiąga 80% nominalnej wytrzymałości na zerwanie. Pozostałe 20% stanowi stratę z tytułu rozwiązania umowy. Tej utraconej siły nie odzyskasz.
Zaciski do lin stalowych opierają się całkowicie na tarciu, aby utrzymać ładunek. Ten mechanizm cierny rozkłada obciążenie na wiele punktów uchwytu. Niewystarczające zaciski nieuchronnie prowadzą do niebezpiecznego poślizgu liny. Ślizgający się ładunek zagraża życiu i niszczy kosztowny sprzęt. I odwrotnie, zastosowanie zbyt wielu klipów wiąże się z różnymi zagrożeniami. Zbyt mocno dokręcone zaciski miażdżą stalowe druty. Uszkodzenie to niszczy rdzeń wewnętrzny i zmniejsza całkowitą nośność. Musisz osiągnąć idealną równowagę mechaniczną.
Każdy mocowanie liny stalowej stanowi potencjalny słaby punkt systemu. Kierownicy budowy często spotykają się z nieoczekiwanymi obciążeniami sprzętu. Silny wiatr i obciążenia dynamiczne codziennie testują te słabe punkty. Stosowanie standardowych wskaźników bazowych eliminuje niebezpieczne domysły podczas operacji w terenie. Ścisłe przestrzeganie ostatecznie ogranicza odpowiedzialność przedsiębiorstwa. Operatorzy muszą sprawdzić te luki przed każdą większą windą. Chronisz swój zespół, jeśli priorytetowo traktujesz odpowiednie podstawy inżynieryjne.
Ilość klipów nie może w żadnym wypadku rzucać się w oczy. Zespoły zaopatrzeniowe i kierownicy ds. bezpieczeństwa w zakładzie muszą przestrzegać ścisłych ram. Musisz dostosować swój asortyment sprzętu, korzystając ze zweryfikowanych tabel rozmiarów. Standardowe procedury operacyjne zależą od tych dokładnych liczb.
Opieramy się na ogólnych podstawach wymiarowania kutego sprzętu. Różne średnice wymagają określonej liczby zacisków. Zapoznaj się z poniższymi wymaganiami zasadniczymi:
Zawsze sprawdzaj tabelę przeglądową konkretnego producenta. Konstrukcja splotki może zmienić te podstawowe wymagania. Liny z rdzeniem włókiennym zachowują się inaczej pod ciśnieniem zacisku. Kompresują bardziej niż rdzenie z litej stali.
W przypadku korzystania z plastycznych klipsów należy również dostosować formuły. Okucia ciągliwe służą do lekkich ogrodzeń komercyjnych lub poręczy, które nie są napowietrzne. Standardowa praktyka często wymaga dodania co najmniej jednego dodatkowego klipu. Dodatek ten kompensuje niższą wytrzymałość materiału żeliwa.
Standardowe wytyczne dotyczące ilości zacisków
| Średnica liny Kuty | zacisk Minimalna | ilość giętkiego zacisku Minimalna (nieprzewieszona) |
|---|---|---|
| 1/8' do 5/16' | 2 | 3 |
| 3/8' do 9/16' | 3 | 4 |
| 5/8' do 3/4' | 4 | 5 |
| 7/8” do 1” | 5 | 6 |
Dokładny rozstaw zacisków liny stalowej gwarantuje, że zespół bezpiecznie utrzymuje napięcie. Inżynierowie powszechnie obliczają tę odległość jako sześciokrotność średnicy liny. Zapisujemy ten standardowy wzór jako 6 x D. Musisz dokładnie zmierzyć tę odległość. Umieszczenie ich bliżej siebie poważnie pogarsza siłę trzymania. Tarcie nie może rozłożyć się równomiernie na pasmach. Dalsze rozmieszczenie ich zmniejsza skuteczność punktu końcowego. Lina może się wyginać lub zginać pomiędzy zaciskami.
Długość zawracania wymaga dokładnego pomiaru przed montażem. Zakręt to ilość zawiniętej liny w ślepym zaułku. Ta złożona część mieści niezbędne klipsy i odstępy. Długość zawrócenia musi obejmować klipsy i puste klocki dystansowe. Rozważmy standardową linę 1/2' wymagającą łącznie trzech zacisków. Odstęp wynosi trzy cale pomiędzy każdym zaciskiem. Skręcenie musi być wyraźnie zmierzone na całej długości. Należy pozostawić wystarczająco dużo miejsca na końcu. Dzięki temu ostatni zacisk nie będzie osiadał na kauszy. Zapobiega to również zsuwaniu się zacisku z absolutnego wierzchołka.
Zastosowania wymagające dużych obciążeń wymagają odpowiedniej integracji gilzy. Naparstnica zapobiega załamaniu się oka pod dużym obciążeniem. Zatrzymuje tarcie i strzępienie wewnętrznych stalowych pasm. Pomiary odstępów rozpoczynają się bezpośrednio u podstawy naparstnicy. Pierwszy klip umieszczasz w pobliżu końcówki ślepego zaułka. Następnie umieszczasz drugi klips tuż przy naparstnicy. Na koniec równomiernie rozmieść pozostałe klipy między nimi. Ta sekwencja mocno blokuje naparstek na miejscu.
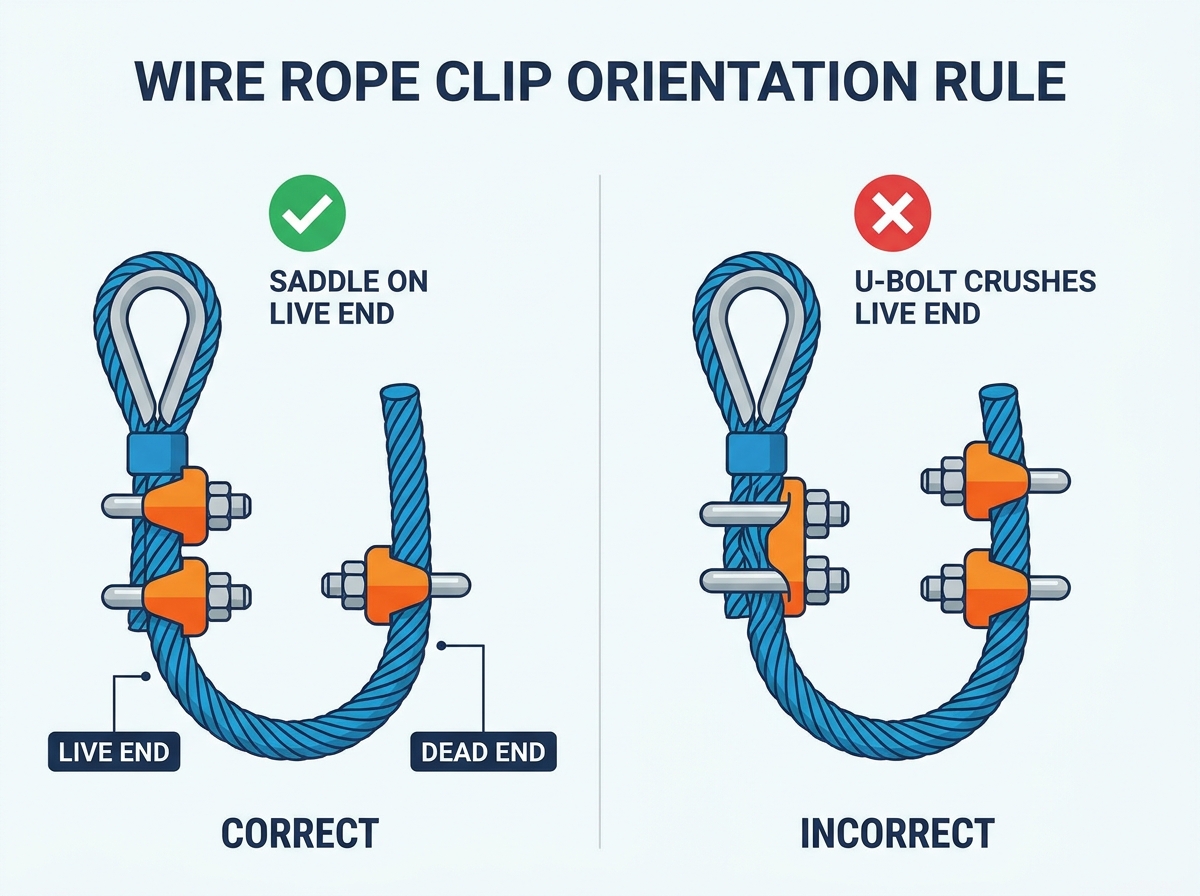
Riggerzy muszą bezbłędnie przestrzegać ścisłych zasad orientacji. Standard Zacisk typu U składa się z trzech głównych elementów. Posiada śrubę w kształcie litery U, kute siodło i dwie nakrętki zabezpieczające. Siodełko musi zawsze znajdować się po stronie pod napięciem. Strona pod napięciem reprezentuje nośny segment liny. Odwrócenie nawet jednego klipu drastycznie zmniejsza siłę zakończenia. Śruba U miażdży przewody pod napięciem i powoduje przedwczesną awarię. Weterani branży nazywają tę zasadę „nigdy nie osiodłaj martwego konia”. Musisz zapamiętać to zdanie.
Utrata momentu obrotowego stanowi ogromne zagrożenie podczas początkowego obciążenia. Liny stalowe rozciągają się i zmniejszają średnicę pod wpływem napięcia. Stalowe pasma zaciskają się mocniej. Ta fizyczna zmiana powoduje, że zespół traci początkowy moment obrotowy. Ciśnienie docisku znacznie spada po pierwszym większym podniesieniu. Wszystkie nakrętki wymagają natychmiastowego dokręcenia do zalecanej stopy-funtów. Ten obowiązkowy krok zapobiega katastrofalnemu poślizgowi podczas kolejnych operacji. Należy zaplanować to ponowne dokręcanie w harmonogramie operacyjnym.
Mieszanie typów sprzętu powoduje nieprzewidywalne progi awarii. Nigdy nie wolno mieszać różnych marek w jednym zestawie. Połączenie stali ocynkowanej i stali nierdzewnej powoduje nierównomierny rozkład obciążenia. Korozja galwaniczna może również wystąpić pomiędzy niedopasowanymi metalami. Unikaj mieszania kutych klipsów i standardowych zaciski kablowe . Niespójne style sprzętu zagrażają integralności strukturalnej. Całe Twoje rozwiązanie umowy staje się poważnym zobowiązaniem dotyczącym bezpieczeństwa. Trzymaj się jednego producenta i jednego gatunku materiału na zespół.
Unikaj tych trzech krytycznych błędów instalacji:
Ocena stylów sprzętu pomaga zbudować bezpieczniejszy system podnoszenia. Stale porównujemy konstrukcje U-Bolt z klipsami Fist Grip. Zaciski typu U-Bolt pozostają absolutnym standardem branżowym. Są łatwo dostępne i niezwykle opłacalne. Można je znaleźć u niemal każdego dostawcy przemysłowego. Wymagają jednak ścisłego przestrzegania zasady orientacji na żywo/ślepy zaułek. Błąd operatora pozostaje poważnym ryzykiem podczas szybkich instalacji. Musisz dokładnie przeszkolić swoją załogę.
Klipsy Fist Grip mają kute siodła na obu połówkach. Instalatorzy nie mogą przypadkowo założyć ich odwrotnie. Konstrukcja ta całkowicie eliminuje notoryczne ryzyko orientacji w postaci „martwego konia”. Uchwyty typu Fist często wymagają mniejszej liczby zacisków na punkt końcowy. Ta zaleta pozwala zaoszczędzić cenny czas instalacji w przypadku dużych projektów. Wiążą się z wyższymi początkowymi kosztami zakupu. Wielu menedżerów ds. bezpieczeństwa preferuje je pomimo wysokiej ceny. Zmniejszone ryzyko błędu ludzkiego uzasadnia inwestycję.
Wybór materiału decyduje o żywotności sprzęt do olinowania . Dokładnie rozważ swoje środowisko operacyjne. Odkuwana matrycowo stal ocynkowana bezproblemowo radzi sobie z podnoszeniem dużych ciężarów. Wyjątkowo dobrze sprawdza się w standardowych środowiskach budowlanych na zewnątrz. Powłoka cynkowa zapewnia odpowiednią ochronę przed rdzą. Stal nierdzewna typu 316 jest odporna na ekstremalne działanie korozyjne. Środowiska morskie, oczyszczalnie ścieków i zakłady chemiczne wymagają stali nierdzewnej. Odporność na korozję przewyższa surową wytrzymałość na rozciąganie w tych trudnych warunkach.
Utrzymuj rygorystyczne kryteria pozyskiwania całego krytycznego sprzętu. Kupuj komponenty wyłącznie od renomowanych dostawców przemysłowych. Twój dostawca musi dostarczyć w pełni identyfikowalne certyfikaty huty. Muszą także dostarczyć wyraźną dokumentację zgodności ASME i OSHA. Nigdy nie ufaj niezweryfikowanemu sprzętowi do zastosowań związanych z podnoszeniem nad głową. Podrabiany sprzęt osprzętu zalewa światowy rynek. Musisz zweryfikować pochodzenie każdego pojedynczego klipu.
Tabela porównawcza typów sprzętu
| typu klipu | Orientacja | Profil kosztów ryzyka | Szybkość instalacji |
|---|---|---|---|
| Kuta śruba typu U | Wysoka (wymaga ścisłego ustawienia na żywo/martwy) | Bardzo opłacalne | Standard |
| Chwyt pięścią (podwójne siodło) | Zero (nie można zainstalować wstecz) | Wyższy koszt początkowy | Szybciej |
Zbudowanie bezpiecznego zestawu olinowania wymaga absolutnej matematycznej precyzji. Przed zakupem sprzętu sprawdź średnicę liny w oparciu o ustalone tabele inżynieryjne. Oblicz dokładną długość obrotu, aby zapewnić optymalny rozstaw zacisków. Zawsze przechowuj skalibrowany klucz dynamometryczny w miejscu pracy. Wybierz odpowiednią klasę sprzętu dla swojego konkretnego środowiska. Należy przestrzegać ścisłego protokołu dokręcania po obciążeniu każdego zespołu. Nadaj priorytet bezpieczeństwu i zgodności, aby osiągnąć bezawaryjną operację podnoszenia.
Odp.: Terminy te są często używane zamiennie, ale „zaciski kablowe” ogólnie odnoszą się do lżejszego sprzętu. Obejmuje to wytłoczone zaciski do kabli elektrycznych lub elementy plastyczne. Nie są one przystosowane do dużych obciążeń. Aby zapewnić maksymalne bezpieczeństwo i zgodność, do olinowania nośnego należy zawsze stosować „kute zaciski do lin stalowych”.
Odp.: Zamontowanie śruby w kształcie U nad końcem pod napięciem powoduje zmiażdżenie drutów nośnych. Błąd ten zmniejsza ogólną wytrzymałość na zerwanie zestawu liny stalowej nawet o 40%. Narusza to rygorystyczne przepisy bezpieczeństwa i drastycznie zwiększa ryzyko katastrofalnego spadku ładunku.
O: Tak. Niedostateczne naprężenie prowadzi do niebezpiecznego poślizgu liny. Nadmierne dokręcenie powoduje zmiażdżenie wewnętrznego rdzenia liny stalowej. Należy ściśle przestrzegać wartości momentu obrotowego podanych przez producenta. Kalibrowany klucz dynamometryczny gwarantuje osiągnięcie dokładnie wymaganej siły mocowania dla bezpiecznej pracy.
Odp.: Sprzęt należy sprawdzać wzrokowo przed każdą zmianą. W regularnych odstępach czasu należy przeprowadzać udokumentowaną, kompleksową kontrolę mierzącą moment obrotowy, korozję i integralność drutu. Aby zachować standardy bezpieczeństwa, należy oprzeć ten harmonogram na częstotliwości użytkowania i warunkach środowiskowych.
O: Tak. Tabele standardowe zwykle dotyczą niezależnego rdzenia liny stalowej (IWRC) lub rdzenia ze splotki stalowej. Liny z rdzeniem włókiennym ściskają się w różny sposób pod ciśnieniem. Często wymagają specjalnych przemyśleń lub dodatkowych klipsów. Przed montażem należy zawsze sprawdzić dokładne wymagania u producenta klipsa.


