
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 15.11.2026 Pochodzenie: Strona


Degradacja liny stalowej stwarza ogromne ryzyko operacyjne, które wpływa na bezpieczeństwo miejsca pracy, odpowiedzialność za zgodność i ogólny czas sprawności. Nie można go traktować po prostu jako kolejnej rutynowej skrzynki konserwacyjnej do sprawdzenia. Każdy ciężki podnośnik zależy całkowicie od integralności konstrukcji. Niestety personel pierwszej linii często przeprowadza kontrole wizualne w sposób niekonsekwentny. Ta niekonsekwencja prowadzi do poważnych konsekwencji dla całej operacji. Po pierwsze, możesz przedwcześnie wyrzucić całkowicie dobre liny, co w dużym stopniu marnuje cenne budżety na konserwację. Alternatywnie inspektorzy mogą przeoczyć ukryte usterki wewnętrzne. Pominięcie tych usterek drastycznie zwiększa ryzyko katastrofalnej awarii i poważnych obrażeń w miejscu pracy. W tym artykule przedstawiono ustandaryzowane, oparte na dowodach ramy dla kontrola liny podnoszącej . Zbadamy obiektywne kryteria identyfikacji zużycia, oceny korozji i liczenia pęknięć drutu. Dowiesz się dokładnie, jak interpretować te krytyczne wzorce degradacji, aby móc podejmować pewne i bezpieczne decyzje dotyczące wymiany.
Zgodność z przepisami stanowi podstawę każdej strategii bezpieczeństwa operacyjnego. Należy ściśle przestrzegać wytycznych OSHA i norm ASME. Seria ASME B30 reguluje większość urządzeń dźwigowych stosowanych w Ameryce Północnej. Różne branże wymagają konkretnych ram regulacyjnych. Działalność wydobywcza musi być zgodna ze standardami MSHA. Operacje morskie często podlegają odrębnym przepisom Straży Przybrzeżnej. Nieprzestrzeganie przepisów naraża Twoją organizację na ogromną odpowiedzialność prawną. Doraźne podejście do inspekcji po prostu nie sprawdza się podczas audytu lub dochodzenia po incydencie. Potrzebujesz zorganizowanego, formalnego programu.
Sukces Program inspekcji lin stalowych wygląda wyraźnie inaczej niż zwykła obserwacja. Zapewnia przewidywalne harmonogramy konserwacji. Gwarantuje zero incydentów bezpieczeństwa związanych z olinowaniem. Tworzy również skrupulatnie kontrolowane dzienniki. Menedżerowie ds. bezpieczeństwa powinni korzystać z tych dzienników, aby wykazać proaktywną zgodność. Sukces osiągasz, gdy inspektorzy przestrzegają rygorystycznych, standardowych procedur. Muszą ocenić każdy zasób, stosując dokładnie te same kryteria. Eliminuje to domysły. Usuwa subiektywne opinie z równania bezpieczeństwa.
Musimy uznać nieodłączne ograniczenia standardowych inspekcji wizualnych. Kontrole wizualne wyłapują jedynie anomalie zewnętrzne. Łatwo przeoczają głębokie wewnętrzne uszkodzenia rdzenia. W przypadku zastosowań krytycznych lub wymagających dużej liczby cykli ocena wewnętrzna staje się absolutnie obowiązkowa. Zdecydowanie zalecamy zintegrowanie magnetycznego testowania lin (MRT). MRT służy jako specjalistyczne rozwiązanie do badań nieniszczących (NDT). Urządzenie MRT indukuje pole magnetyczne wokół liny. Mierzy wyciek strumienia magnetycznego w celu identyfikacji wewnętrznych uszkodzonych przewodów i ukrytej korozji. W przypadku operacji podnoszenia wysokich stawek nie można polegać wyłącznie na wzroku.
Inspektorzy muszą wyraźnie rozróżnić przerwy w koronie i przerwy w dolinie. Pęknięcia korony powstają w wyniku normalnego zmęczenia zginaniem. Widać je na zewnętrznej powierzchni pasm. Występują one, gdy lina wielokrotnie zgina się na krążkach i bębnach. Przerwy w dolinie stanowią znacznie bardziej krytyczne ostrzeżenie strukturalne. Występują głęboko pomiędzy poszczególnymi pasmami. Załamanie doliny zwykle wskazuje na poważną degradację lub zapadnięcie się wewnętrznego rdzenia. Znalezienie choćby jednego zjazdu do doliny wymaga natychmiastowej uwagi. Często wymaga natychmiastowego wycofania składnika aktywów.
Protokół zliczania wymaga obiektywnej, znormalizowanej metody. Należy policzyć uszkodzone przewody na długość skrętu. Długość skrętu to odległość, jaką potrzebuje jedno pasmo, aby wykonać pełny obrót wokół rdzenia. Inspektorzy bezwzględnie muszą znać konkretne normy regulujące ich specyficzny sprzęt. Na przykład, kontrola lin dźwigowych zgodnie z ASME B30.5 wykorzystuje zupełnie inne progi niż w przypadku wciągników podwieszonych ocenianych zgodnie z ASME B30.2. Żurawie samojezdne zazwyczaj pozwalają na mniejszą liczbę zerwanych przewodów przed przejściem na emeryturę. Nie można zastosować uniwersalnej reguły do wszystkich typów maszyn.
Oceń wzorce rozkładu wszelkich znalezionych przerw. Pojedyncze przerwy zdarzają się naturalnie z biegiem czasu. Zlokalizowane grupowanie sygnalizuje ekstremalne problemy. Należy natychmiast zbadać klastry. Kiedy w silnie skoncentrowanym obszarze występuje wiele pęknięć, oznacza to poważne, zlokalizowane naprężenia. Często wskazuje to na niewspółosiowość krążka, nieprawidłowe nawijanie lub miejscowe zmiażdżenie. Jednolity rozkład sugeruje standardowe zmęczenie pod koniec życia. Skupiska sugerują aktywny problem mechaniczny niszczący linę. Udokumentuj dokładną lokalizację a zerwana lina stalowa do śledzenia wzorców rozprzestrzeniania się.
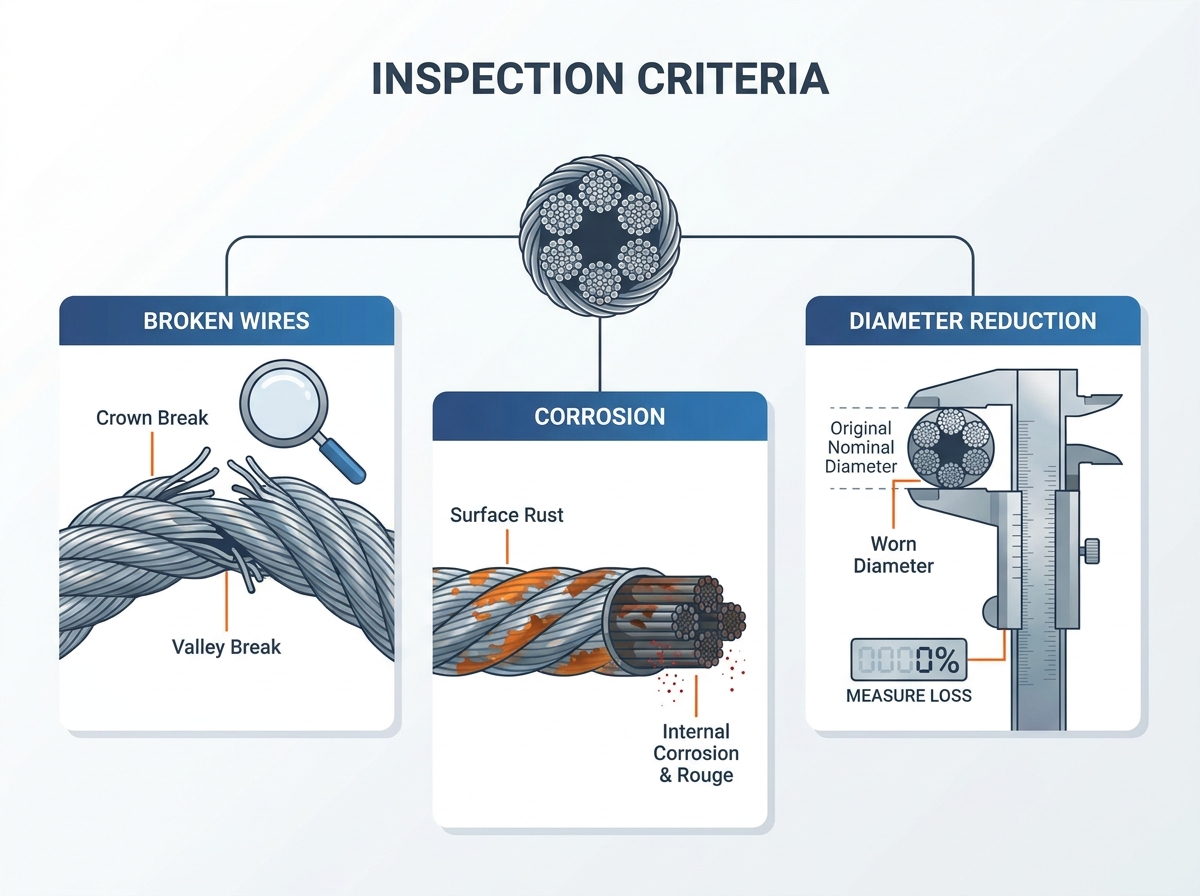
Pomiar redukcji średnicy wymaga ścisłej, obiektywnej metodologii. Zużycie liny stalowej zmienia fizyczny wymiar środka trwałego. Aby dokładnie śledzić tę zmianę, należy dokonać prawidłowego pomiaru. Używaj prawidłowo skalibrowanych zacisków. Zawsze mierz w poprzek skrajnych zewnętrznych koron pasm. Nigdy nie mierz w poprzek dolin. Umieszczenie szczęk zacisku w dolinach daje fałszywy, sztucznie zaniżony odczyt. Zalecamy wykonanie trzech pomiarów w tym samym miejscu. Za każdym razem lekko obróć zaciski. Zapisz największy odczyt jako rzeczywistą średnicę.
Należy rozróżnić normalne zużycie ścierne od śrutowania. Zużycie ścierne aktywnie usuwa metal. Dzieje się to naturalnie, gdy lina ociera się o krążki, bębny i otaczające konstrukcje. Śrutowanie wypiera metal bez konieczności jego usuwania. Zewnętrzne druty spłaszczają się pod wpływem kontaktu pod wysokim ciśnieniem lub uderzania. śrutowanie często sprawia, że lina wygląda na błyszczącą i płaską. Utwardza powierzchnię stali, przez co staje się ona krucha. Krucha stal w końcu pęka, co bezpośrednio prowadzi do przedwczesnych pęknięć zmęczeniowych.
Ustalenie dokładnej wartości bazowej ma kluczowe znaczenie dla śledzenia zużycia. Średnica nominalna podaje jedynie ogólny, katalogowy rozmiar. Przed oddaniem liny do użytku należy zmierzyć i zapisać rzeczywistą średnicę liny. Nowo wyprodukowana lina często ma wymiary nieco większe niż jej oznaczenie nominalne. Zawsze porównuj przyszłe odczyty zużycia z prawdziwą, rzeczywistą wartością bazową. Jeśli użyjesz rozmiaru nominalnego jako linii bazowej, całkowicie błędnie obliczysz procent redukcji średnicy.
| Charakterystyka | ściernego | śrutowania |
|---|---|---|
| Mechanizm | Metal jest fizycznie szlifowany poprzez tarcie. | Metal ulega przemieszczeniu i spłaszczeniu pod wpływem uderzenia/ciśnienia. |
| Wygląd wizualny | Gładkie, zużyte korony zewnętrzne. | Błyszczące, młotkowane, spłaszczone druty zewnętrzne. |
| Wpływ na Stal | Zmniejsza pole przekroju poprzecznego i wytrzymałość. | Powoduje utwardzanie przez zgniot, przez co druty stają się bardzo kruche. |
| Najczęstsze przyczyny | Normalna praca na krążkach, ciągnięcie po powierzchniach. | Uderzenie w bębny, niewłaściwe kąty floty, zmiażdżenie. |
Korozja wewnętrzna stanowi największe ukryte zagrożenie dla sprzętu dźwigowego. Często szybko degraduje rdzeń, nie wykazując oczywistych oznak zewnętrznych. Z zewnątrz może wyglądać zupełnie nieźle. Tymczasem wnętrze powoli gnije. Korozja liny stalowej pogarsza zdolność rdzenia do podtrzymywania zewnętrznych pasm. Kiedy rdzeń się zapada, zewnętrzne pasma przenoszą nierówne obciążenia. Prowadzi to do nagłej, katastrofalnej w skutkach awarii podczas podnoszenia. Należy poważnie traktować korozję. Środowiska w pobliżu słonej wody, zakładów chemicznych lub ekstremalnej wilgotności wymagają zwiększonej czujności.
Należy dokładnie rozróżnić rdzę powierzchniową od głębokich wżerów. Na odsłoniętej stali często występuje łagodne utlenianie powierzchniowe. Zwykle można go wytrzeć szmatką lub szczotką drucianą. Właściwe smarowanie z łatwością łagodzi zwykłą rdzę powierzchniową. Wżery działają zupełnie inaczej. Fizycznie pożera stal. Tworzy mikroskopijne kratery na powierzchni drutu. Kratery te skupiają stres. Znacząco pogarszają wytrzymałość konstrukcyjną drutu. Po rozpoczęciu wżerów smarowanie nie jest w stanie odwrócić uszkodzeń strukturalnych. Aby określić bezpieczeństwo, należy ocenić głębokość wżerów.
Poinstruuj wszystkich inspektorów, aby uważnie szukali różu. Rouge pojawia się jako wyraźny, czerwony metaliczny pył. Wypływa bezpośrednio z dolin pomiędzy pasmami. Rouge służy jako główny, niezaprzeczalny wskaźnik degradacji wewnętrznego rdzenia. Tworzy się, gdy wewnętrzne przewody tracą smarowanie. Agresywnie ocierają się o siebie. To wewnętrzne fretting powoduje powstawanie mikroskopijnych cząstek stali. Cząsteczki te szybko się utleniają, tworząc czerwony pył. Kiedy widzisz Rouge, musisz założyć, że istnieją poważne obrażenia wewnętrzne.
Ustrukturyzuj swoje procedury inspekcji w logiczny sposób. Należy oddzielić częste kontrole od przeglądów okresowych. Częste inspekcje odbywają się codziennie lub na początku każdej zmiany. Wykonuje je zazwyczaj wyznaczona „osoba kompetentna”. Szukają przede wszystkim oczywistych, rażących uszkodzeń. Sprawdzają, czy przewody nie są poważnie załamane, uwięzione w klatkach lub nagle zerwane. Przeglądy okresowe zdarzają się rzadziej. Występują co miesiąc, co kwartał lub co roku. Wykonuje je wysoko wyszkolona „wykwalifikowana osoba”. Przeglądy okresowe obejmują dogłębną, udokumentowaną ocenę redukcji średnicy, zużycia wewnętrznego i progów zgodności.
Skup się na szczegółowej kontroli wybranych stref kontroli. Niektóre obszary ulegają przyspieszonej degradacji. Zaznacz punkty końcowe. Dokładnie sprawdź gniazda klinowe, kształtki i oczka naparstków. Te punkty kotwiczące wytrzymują ogromne koncentracje naprężeń. Sprawdź określone sekcje przechodzące wielokrotnie przez krążki linowe i bębny. Zginanie szczytów zmęczenia w tych aktywnych strefach. Na koniec sprawdź wszystkie segmenty narażone na trudne warunki środowiskowe. Przyjrzyj się obszarom znajdującym się w wodzie, narażonym na działanie oparów chemicznych lub narażonym na działanie ekstremalnych warunków pogodowych. Obszarom wysokiego ryzyka należy nadać priorytet.
Nieudokumentowane inspekcje stwarzają ogromne ryzyko operacyjne. Solidny program wymaga dokładnego śledzenia historii. Nie można polegać na pamięci. Rejestruj każdy pomiar, liczbę pęknięć i obserwację rdzy w standardowym dzienniku. Śledzenie historii pozwala obliczyć dokładne tempo degradacji. Znając stawkę, możesz dokładnie przewidzieć potrzeby w zakresie wymiany. To prognozowanie zapobiega nieoczekiwanym przestojom. Umożliwia zespołom zaopatrzeniowym zamawianie z wyprzedzeniem określonych części zamiennych OEM. Dokumentacja potwierdza Twoje zaangażowanie w bezpieczeństwo podczas audytów regulacyjnych.
Podejmij ostateczną decyzję w oparciu o kompleksowe dowody. Zrozum skumulowany efekt drobnych defektów. Z technicznego punktu widzenia lina może przechodzić przez poszczególne progi. Może mieć akceptowalne przerwy. Może wykazywać minimalne zużycie. Może posiadać lekką rdzę. Jednakże połączenie wielu defektów krańcowych szybko przyspiesza harmonogram awarii. Interakcja pomiędzy zużyciem, rdzą i zmęczeniem stwarza ryzyko nakładania się. Kiedy zaobserwujesz kombinację tych czynników, aktywa stają się zasadniczo niebezpieczne. To połączenie ściśle nakazuje wcześniejsze przechodzenie na emeryturę.
Zrób krótką listę swoich następnych kroków, gdy potępisz linę. Po pierwsze, przejście od oceny do działania. Natychmiast oznacz sprzęt. Zapobiegnij dalszemu użyciu. Zablokuj go bezpiecznie. Następnie wybierz właściwy zamiennik. Musisz dokładnie odpowiadać specyfikacjom OEM. Nie zastępuj typów rdzeni, kierunków układania ani średnic nominalnych bez zgody inżyniera. Zamontuj nową linę, stosując odpowiednie techniki nawijania pod napięciem. Na koniec zaktualizuj dziennik inspekcji zasobu. Oznacz starą linę jako zniszczoną i zapisz datę montażu nowej liny oraz średnicę bazową.
Traktować wymiana liny stalowej jako kluczowa szansa dochodzeniowa. Nie traktuj tego jako ostatniego kroku. Zachęcaj menedżerów ds. bezpieczeństwa do zajęcia się podstawowymi przyczynami. Czy źle ustawione koła pasowe spowodowały nadmierne zużycie? Czy nieprawidłowe nawijanie bębna nie zmiażdżyło liny? Czy niewystarczające lub nieprawidłowe smarowanie doprowadziło do wewnętrznej rdzy? Natychmiast napraw te problemy z rootem. Jeśli zignorujesz przyczynę, po prostu zniszczysz nową linę w dokładnie ten sam sposób. Proaktywne rozwiązywanie problemów wydłuża żywotność ciężkiego sprzętu.
Kontrola lin stalowych stanowi istotny proces gromadzenia dowodów. Pomaga zrównoważyć trwałość operacyjną z bezkompromisowym bezpieczeństwem w miejscu pracy. Przy ocenie sprzętu do podnoszenia ciężarów nie można polegać na subiektywnych domysłach. Obiektywny pomiar zużycia, dokładne zliczenie uszkodzonych drutów i wczesna identyfikacja korozji wewnętrznej zapobiegnie katastrofalnym awariom.
Aby zabezpieczyć swoje operacje, wykonaj natychmiast poniższe kluczowe kroki. Najpierw przejrzyj bieżącą dokumentację inspekcji, aby upewnić się, że dokładnie śledzi ona historyczną degradację. Po drugie, przeszkol swoje zespoły na linii frontu w zakresie odróżniania drobnej rdzy powierzchniowej od krytycznej rdzy wewnętrznej. Po trzecie, należy egzekwować ścisłe stosowanie suwmiarki do pomiaru rzeczywistej redukcji średnicy. Na koniec skonsultuj się z certyfikowanymi specjalistami od osprzętu, jeśli w Twoich wewnętrznych kryteriach oceny brakuje obiektywnych progów. Dzięki praktycznym, ustandaryzowanym procedurom Twój personel jest bezpieczny, a Twoje projekty posuwają się do przodu.
Odp.: Kompetentna osoba musi przeprowadzać kontrolę wzrokową codziennie lub przed każdą zmianą. Wykwalifikowana osoba musi przynajmniej raz w roku przeprowadzić kompleksową, udokumentowaną kontrolę okresową. Intensywne użytkowanie lub trudne warunki wymagają częstszych kontroli okresowych, często co miesiąc.
Odp.: OSHA i ASME rozróżniają personel. „Kompetentna osoba” przeprowadza codzienną kontrolę wzrokową. Posiadają wystarczającą wiedzę, aby zidentyfikować oczywiste zagrożenia. Przeglądy okresowe przeprowadza „osoba wykwalifikowana”. Posiadają uznany stopień naukowy, certyfikat lub szeroką pozycję zawodową niezbędną do oceny integralności strukturalnej i progów regulacyjnych.
Odp.: Nie, nie można naprawiać pojedynczych uszkodzonych przewodów ani łączyć uszkodzonych odcinków. Uszkodzony odcinek można wyciąć tylko wtedy, gdy pozostała długość spełnia wymagania eksploatacyjne i jest zgodna ze specyfikacjami OEM. W przeciwnym razie należy wymienić cały zespół.
Odp.: Zasadniczo liny należy wycofać z eksploatacji, gdy ich średnica spadnie o więcej niż 5% w stosunku do wartości nominalnej. Należy jednak zapoznać się z konkretnymi tabelami ASME/OSHA. Dokładna dopuszczalna redukcja różni się znacznie w zależności od rozmiaru nominalnego i typu urządzenia.


