
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-15 Kaynak: Alan


Tel halat bozulması, saha güvenliğini, uyumluluk sorumluluğunu ve genel çalışma süresini etkileyen büyük bir operasyonel risk sunar. Bunu basitçe kontrol edilmesi gereken başka bir rutin bakım kutusu olarak ele alamazsınız. Her ağır kaldırma tamamen yapısal bütünlüğe bağlıdır. Ne yazık ki ön saflardaki personel görsel kontrolleri sıklıkla tutarsız bir şekilde gerçekleştiriyor. Bu tutarsızlık operasyonun tamamı için ciddi sonuçlara yol açmaktadır. İlk olarak, mükemmel derecede iyi olan halatları zamanından önce atabilirsiniz, bu da değerli bakım bütçelerinizi büyük ölçüde boşa harcar. Alternatif olarak denetçiler gizli dahili arızaları gözden kaçırabilirler. Bu hataların gözden kaçırılması, ciddi arıza ve ciddi işyeri yaralanmaları riskini önemli ölçüde artırır. Bu makale, standartlaştırılmış, kanıta dayalı bir çerçeve sunmaktadır. kaldırma kablosunun muayenesi . Aşınmayı tanımlamak, korozyonu değerlendirmek ve tel kopmalarını saymak için objektif kriterleri araştıracağız. Kendinden emin, emniyetli değiştirme kararları verebilmeniz için bu kritik bozulma modellerini tam olarak nasıl yorumlayacağınızı öğreneceksiniz.
Mevzuata uygunluk, herhangi bir operasyonel güvenlik stratejisinin temelini oluşturur. OSHA yönergelerine ve ASME standartlarına sıkı sıkıya bağlı kalmalısınız. ASME B30 serisi, Kuzey Amerika'da kullanılan kaldırma ekipmanlarının çoğunu yönetir. Farklı endüstriler spesifik düzenleyici çerçeveler talep etmektedir. Madencilik operasyonları MSHA standartlarına uygun olmalıdır. Denizcilik operasyonları genellikle farklı Sahil Güvenlik düzenlemelerine tabidir. Uyumsuzluk, kuruluşunuzu büyük yasal sorumluluğa maruz bırakır. Denetimlere yönelik geçici bir yaklaşım, denetim veya olay sonrası soruşturma sırasında geçerli değildir. Yapılandırılmış, resmi bir programa ihtiyacınız var.
Başarılı tel halat muayene programı gündelik gözlemden belirgin biçimde farklı görünüyor. Öngörülebilir bakım programları sunar. Donanımla ilgili sıfır güvenlik olayını garanti eder. Ayrıca titizlikle denetlenebilir günlükler üretir. Güvenlik yöneticileri proaktif uyumluluğu göstermek için bu günlükleri kullanmalıdır. Denetçiler katı, standartlaştırılmış prosedürleri takip ettiğinde başarıya ulaşırsınız. Her varlığı tamamen aynı kriterleri kullanarak değerlendirmeleri gerekir. Bu, tahminleri ortadan kaldırır. Sübjektif görüşleri güvenlik denkleminden çıkarır.
Standart görsel denetimlerin doğasında olan sınırlarını kabul etmeliyiz. Görsel kontroller yalnızca dış anormallikleri yakalar. Derin iç çekirdek hasarını kolaylıkla gözden kaçırırlar. Kritik veya yüksek döngülü uygulamalar için dahili değerlendirme kesinlikle zorunlu hale gelir. Manyetik halat testinin (MRT) entegre edilmesini şiddetle tavsiye ediyoruz. MRT, özel, tahribatsız muayene (NDT) çözümü olarak hizmet vermektedir. MRT cihazı halatın etrafında manyetik bir alan oluşturur. Dahili kırık kabloları ve gizli korozyonu tespit etmek için manyetik akı sızıntısını ölçer. Yüksek riskli kaldırma operasyonlarında yalnızca görme yeteneğinize güvenemezsiniz.
Denetçiler tepe kırılmaları ile vadi kırılmaları arasında net bir ayrım yapmalıdır. Taç kırılmaları normal bükülme yorgunluğundan kaynaklanır. Bunları tellerin dış yüzeyinde görüyorsunuz. Halat makaralar ve tamburlar üzerinde tekrar tekrar büküldüğünde meydana gelirler. Vadi kırılmaları çok daha kritik bir yapısal uyarıyı temsil ediyor. Bireysel şeritler arasında derinlerde meydana gelirler. Bir vadi kırılması genellikle şiddetli iç çekirdek bozulmasına veya çökmesine işaret eder. Tek bir vadi kırığı bulmak bile acil müdahale gerektirir. Genellikle varlığın anında kullanımdan kaldırılmasını zorunlu kılar.
Sayım protokolü objektif, standartlaştırılmış bir yöntem gerektirir. Her bir döşeme uzunluğu için kırık telleri saymanız gerekir. Bir sarma uzunluğu, bir ipliğin çekirdek etrafında tam bir dönüş yapması için gereken uzunlamasına mesafedir. Denetçiler, kendi özel ekipmanlarına ilişkin spesifik standartları mutlaka bilmelidir. Örneğin, ASME B30.5 kapsamındaki vinç halatı muayenesi, ASME B30.2 kapsamında değerlendirilen havai vinçlerden tamamen farklı eşik değerleri kullanır. Mobil vinçler genellikle emeklilikten önce daha az telin kopmasına izin verir. Evrensel bir kuralı tüm makine türlerine uygulayamazsınız.
Bulduğunuz kırılmaların dağıtım modellerini değerlendirin. İzole kırılmalar zaman içinde doğal olarak gerçekleşir. Yerelleştirilmiş kümeleme aşırı soruna işaret eder. Kümeleri hemen araştırmalısınız. Yüksek konsantrasyonlu bir alanda birden fazla kırılma meydana geldiğinde, bu ciddi lokal strese işaret eder. Bu genellikle kasnağın yanlış hizalanmasına, hatalı makaraya veya lokal bir ezilme olayına işaret eder. Düzgün dağılım, standart kullanım ömrü sonu yorgunluğunu gösterir. Kümeler, ipi tahrip eden aktif bir mekanik problem olduğunu gösteriyor. Bir şeyin tam yerini belgeleyin kırık tel halat . yayılma desenlerini izlemek için
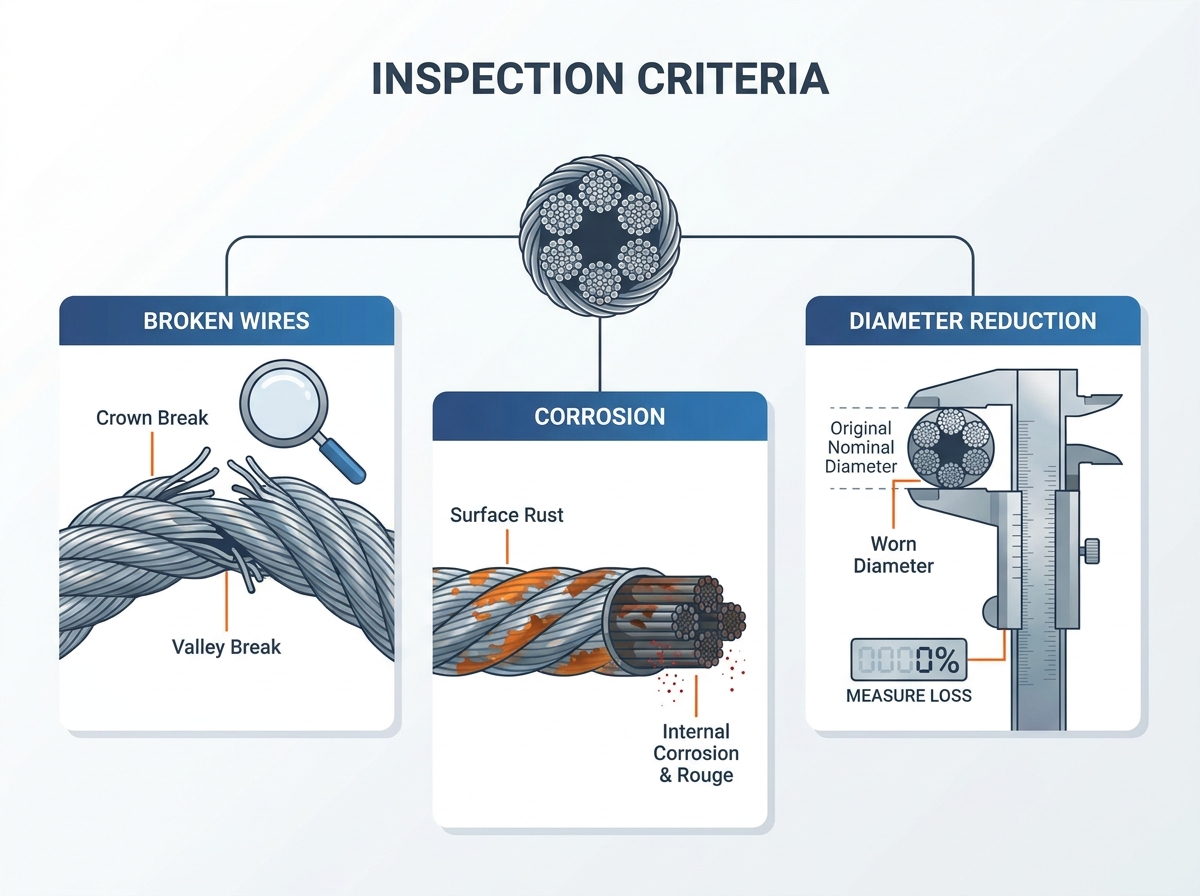
Çap küçültmenin ölçülmesi katı ve objektif bir metodoloji gerektirir. Tel halat aşınması varlığın fiziksel boyutunu değiştirir. Bu değişikliği doğru bir şekilde takip etmek için doğru ölçüm yapmalısınız. Uygun şekilde kalibre edilmiş kaliperler kullanın. Her zaman tellerin en dış taçlarını ölçün. Asla vadiler boyunca ölçüm yapmayın. Kaliper çenelerinin vadilere yerleştirilmesi yanlış, yapay olarak daha küçük bir okumaya neden olur. Aynı yerden üç ölçüm yapmanızı öneririz. Her seferinde pergelleri hafifçe döndürün. En büyük okumayı gerçek çap olarak kaydedin.
Normal aşındırıcı aşınma ile çekiçlemeyi birbirinden ayırmalısınız. Aşındırıcı aşınma metali aktif olarak temizler. Halatın makaralara, tamburlara ve çevredeki yapılara doğru sürüklenmesi doğal olarak gerçekleşir. Dövme, metali mutlaka çıkarmadan yerinden çıkarır. Dış teller yüksek basınçlı temas veya darbe nedeniyle düzleşiyor. Dövme çoğu zaman ipin parlak ve düz görünmesini sağlar. Çelik yüzeyi sertleştirerek kırılgan hale getirir. Kırılgan çelik eninde sonunda çatlar ve doğrudan erken yorulma kopmalarına yol açar.
Aşınma takibi için doğru bir temel oluşturmak çok önemlidir. Nominal çap yalnızca genel bir katalog boyutu verir. Hizmete sokmadan önce halatın gerçek çapını ölçmeli ve kaydetmelisiniz. Yeni üretilen bir halat genellikle nominal tanımından biraz daha büyük ölçülür. Gelecekteki aşınma değerlerini her zaman bu gerçek, gerçek referans çizgisiyle karşılaştırın. Nominal boyutu temel olarak kullanırsanız çap küçültme yüzdesini tamamen yanlış hesaplarsınız.
| Özelliği | Aşındırıcı Aşınma | Dövme |
|---|---|---|
| Mekanizma | Metal fiziksel olarak sürtünme yoluyla öğütülür. | Metal darbe/basınç nedeniyle yerinden çıkar ve düzleşir. |
| Görsel Görünüm | Pürüzsüz, aşınmış dış kronlar. | Parlak, dövülmüş, düzleştirilmiş dış teller. |
| Çelik Üzerindeki Etki | Kesit alanını ve mukavemeti azaltır. | Tellerin oldukça kırılgan hale gelmesine neden olarak iş sertleşmesine neden olur. |
| Yaygın Nedenler | Makaralar üzerinde normal çalışma, yüzeylerde sürüklenme. | Davullara vurmak, uygunsuz filo açıları, ezilme. |
İç korozyon, kaldırma ekipmanına yönelik en büyük gizli tehdidi temsil eder. Genellikle belirgin dış işaretler göstermeden çekirdeği hızla bozar. Dışarısı gayet iyi görünebilir. Bu sırada içerisi yavaş yavaş çürüyor. Tel halat korozyonu, çekirdeğin dış halatları destekleme yeteneğini tehlikeye atar. Çekirdek çöktüğünde dış şeritler eşit olmayan yükler taşır. Bu, kaldırma sırasında ani ve yıkıcı bir arızaya yol açar. Korozyona ciddi şekilde müdahale etmelisiniz. Tuzlu suya, kimyasal tesislere veya aşırı neme yakın ortamlar daha fazla dikkat gerektirir.
Yüzey pası ile derin çukurlaşmayı dikkatlice ayırın. İyi huylu yüzey oksidasyonu genellikle açıkta kalan çelikte meydana gelir. Genellikle bir bez veya tel fırçayla silebilirsiniz. Doğru yağlama basit yüzey pasını kolaylıkla azaltır. Çukurlaşma tamamen farklı davranır. Çeliği fiziksel olarak aşındırır. Tel yüzeyinde mikroskobik kraterler oluşturur. Bu kraterler stresi yoğunlaştırıyor. Yapısal tel mukavemetini önemli ölçüde tehlikeye atarlar. Çukurlaşma başladıktan sonra yağlama yapısal hasarı tersine çeviremez. Güvenliği belirlemek için oyuk derinliğini değerlendirmelisiniz.
Tüm müfettişlere allık olup olmadığını yakından incelemeleri talimatını verin. Rouge belirgin, kırmızı metalik bir toz olarak görünür. Doğrudan şeritler arasındaki vadilerden ortaya çıkar. Allık, iç çekirdeğin bozulmasının birincil, inkar edilemez bir göstergesi olarak hizmet eder. İç teller yağlamayı kaybettiğinde oluşur. Agresif bir şekilde birbirlerine sürtünüyorlar. Bu iç aşınma mikroskobik çelik parçacıkları üretir. Bu parçacıklar hızla oksitlenerek kırmızı toz oluşturur. Allık gördüğünüzde ciddi iç hasarın var olduğunu varsaymalısınız.
Denetim rutinlerinizi mantıksal olarak yapılandırın. Sık kontrolleri periyodik muayenelerden ayırmalısınız. Sık sık denetimler günlük olarak veya her vardiyanın başında yapılır. Bunları genellikle belirlenmiş bir 'yetkili kişi' gerçekleştirir. Öncelikle bariz, göz kamaştırıcı hasar ararlar. Ciddi bükülme, kuş kafesi veya ani kopan kabloları kontrol ederler. Periyodik denetimler daha az sıklıkta yapılır. Aylık, üç aylık veya yıllık olarak ortaya çıkarlar. Bunları yüksek eğitimli bir 'nitelikli kişi' yürütür. Periyodik denetimler; çap küçültme, iç aşınma ve uyumluluk eşik değerlerinin ayrıntılı, belgelenmiş değerlendirmesini içerir.
Hedeflenen denetim bölgeleri üzerinde yoğun incelemeye odaklanın. Bazı alanlar hızlı bir bozulmaya maruz kalıyor. Sonlandırma noktalarını vurgulayın. Kama yuvalarını, kavisli bağlantı parçalarını ve yüksük gözlerini yakından inceleyin. Bu bağlantı noktaları çok büyük stres konsantrasyonlarına dayanır. Kasnaklar ve tamburlar üzerinden tekrar tekrar geçen belirli bölümleri kontrol edin. Bu aktif bölgelerde bükülme yorgunluğu doruğa ulaşır. Son olarak zorlu çevre koşullarına maruz kalan bölümleri inceleyin. Suda kalan, kimyasal dumanlara maruz kalan veya aşırı hava koşullarına maruz kalan alanlara bakın. Bu yüksek riskli alanlara öncelik vermelisiniz.
Belgelenmemiş denetimler büyük operasyonel risk oluşturur. Sağlam bir program, doğru geçmiş takibi gerektirir. Belleğe güvenemezsiniz. Her ölçümü, kırılma sayısını ve pas gözlemini standart bir günlüğe kaydedin. Geçmiş izleme, bozulmanın kesin oranını hesaplamanıza olanak tanır. Oranı öğrendikten sonra değiştirme ihtiyaçlarını doğru bir şekilde tahmin edebilirsiniz. Bu tahmin, beklenmeyen kesintileri önler. Tedarik ekiplerinin belirli OEM değişimlerini önceden sipariş etmelerine olanak tanır. Belgeler, düzenleyici denetimler sırasında güvenliğe olan bağlılığınızı kanıtlar.
Kapsamlı kanıtlara dayanarak son çağrıyı yapın. Küçük kusurların kümülatif etkisini anlayın. Bir ip teknik olarak bireysel eşikleri geçebilir. Kabul edilebilir molalar olabilir. Minimal aşınma gösterebilir. Hafif paslanmış olabilir. Ancak birden fazla marjinal kusurun birleştirilmesi, arıza zaman çizelgesini hızla hızlandırır. Aşınma, pas ve yorgunluk arasındaki etkileşim, giderek artan bir tehlike yaratır. Bu faktörlerin bir kombinasyonunu gözlemlediğinizde varlık temelde güvensiz hale gelir. Bu kombinasyon kesinlikle erken emekliliği zorunlu kılmaktadır.
Bir ipi kınadığınızda hemen sonraki adımlarınızı kısa listeye alın. İlk olarak, değerlendirmeden eyleme geçiş. Ekipmanı hemen etiketleyin. Daha fazla kullanılmasını önleyin. Güvenli bir şekilde kilitleyin. Daha sonra doğru değişimi seçin. OEM spesifikasyonlarını tam olarak eşleştirmeniz gerekir. Mühendislik onayı olmadan çekirdek tiplerini, döşeme yönlerini veya nominal çapları değiştirmeyin. Yeni halatı, gerilim altında uygun makaralama tekniklerini kullanarak takın. Son olarak varlığın inceleme günlüğünü güncelleyin. Eski halatı tahrip edilmiş olarak işaretleyin ve yeni halatın takılma tarihini ve temel çapını kaydedin.
Davranmak tel halat değişimi . Kritik bir araştırma fırsatı olarak Bunu son adım olarak görmeyin. Güvenlik yöneticilerini altta yatan temel nedenleri ele almaya teşvik edin. Yanlış hizalanmış kasnaklar aşırı aşınmaya neden oldu mu? Tamburun yanlış sarılması ipi ezdi mi? Yetersiz veya yanlış yağlama iç paslanmaya neden oldu mu? Bu kök sorunları derhal düzeltin. Eğer temel nedeni görmezden gelirseniz, yepyeni ipi de aynı şekilde yok etmiş olursunuz. Proaktif sorun çözme, ağır ekipmanınızın ömrünü uzatır.
Tel halat muayenesi, hayati bir kanıt toplama süreci olarak hizmet eder. Operasyonel uzun ömür ile tavizsiz saha güvenliği arasında denge kurmanıza yardımcı olur. Ağır varlıkları değerlendirirken öznel tahminlere güvenmeyi göze alamazsınız. Aşınmanın nesnel ölçümü, kopmuş tellerin hassas bir şekilde sayılması ve iç korozyonun erken belirlenmesi, büyük arızaları önleyecektir.
Operasyonlarınızı güvence altına almak için bu önemli adımları hemen izleyin. Öncelikle, geçmiş bozulmanın doğru bir şekilde takip edildiğinden emin olmak için mevcut denetim belgelerinizi denetleyin. İkinci olarak, ön saflardaki ekiplerinizi küçük yüzey pası ile kritik iç allık arasında ayrım yapma konusunda eğitin. Üçüncüsü, gerçek çaptaki azalmayı ölçmek için kumpasların sıkı kullanımını zorunlu kılın. Son olarak, kurum içi değerlendirme kriterleriniz objektif eşiklerden yoksunsa, sertifikalı donanım uzmanlarına danışın. Uygulanabilir, standartlaştırılmış rutinler personelinizin güvende kalmasını ve projelerinizin ilerlemesini sağlar.
C: Yetkili bir kişinin günlük olarak veya her vardiyadan önce görsel inceleme yapması gerekir. Nitelikli bir kişi en az yılda bir kez kapsamlı, belgelenmiş bir periyodik muayene yapmalıdır. Yoğun kullanım veya zorlu ortamlar, genellikle aylık olmak üzere daha sık periyodik denetimleri zorunlu kılar.
C: OSHA ve ASME personel arasında ayrım yapar. Günlük görsel kontroller 'yetkili bir kişi' tarafından gerçekleştirilir. Açık tehlikeleri tanımlamak için yeterli bilgiye sahiptirler. Periyodik denetimler 'nitelikli bir kişi' tarafından yürütülür. Yapısal bütünlüğü ve düzenleyici eşikleri değerlendirmek için tanınmış bir diplomaya, sertifikaya veya kapsamlı mesleki statüye sahiptirler.
C: Hayır, kopmuş kabloları tek tek onaramaz veya hasarlı bir bölümü birleştiremezsiniz. Hasarlı kısmı yalnızca kalan uzunluğun operasyonel gereklilikleri karşılaması ve OEM spesifikasyonlarına uygun olması durumunda kesebilirsiniz. Aksi halde tüm aksamı değiştirmeniz gerekir.
C: Genel bir kural olarak, çap nominalden %5'ten fazla azaldığında halatlar kullanımdan kaldırılmalıdır. Ancak belirli ASME/OSHA tablolarına başvurmalısınız. İzin verilen kesin azalma, nominal boyuta ve ekipman tipine göre önemli ölçüde değişiklik gösterir.


