
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-15 Ursprung: Plats


Försämring av stållinor utgör en enorm operativ risk som påverkar platsens säkerhet, efterlevnadsansvar och övergripande drifttid. Du kan inte bara behandla det som en annan rutinunderhållsruta att kontrollera. Varje tungt lyft beror helt på strukturell integritet. Tyvärr utför frontlinjepersonal ofta visuella kontroller inkonsekvent. Denna inkonsekvens leder till allvarliga konsekvenser för hela verksamheten. För det första kan du slänga perfekta rep i förtid, vilket slösar mycket värdefulla underhållsbudgetar. Alternativt kan inspektörerna missa dolda interna fel. Att missa dessa fel ökar dramatiskt risken för katastrofala misslyckanden och allvarliga arbetsplatsskador. Den här artikeln tillhandahåller ett standardiserat, evidensbaserat ramverk för inspektion av lyftkabel . Vi kommer att utforska objektiva kriterier för att identifiera slitage, utvärdera korrosion och räkna trådbrott. Du kommer att lära dig exakt hur du tolkar dessa kritiska nedbrytningsmönster så att du kan fatta säkra och säkra ersättningsbeslut.
Regelefterlevnad utgör grunden för alla operativa säkerhetsstrategier. Du måste strikt följa OSHA-riktlinjer och ASME-standarder. ASME B30-serien styr de flesta lyftutrustningar som används i Nordamerika. Olika branscher kräver specifika regelverk. Gruvdrift måste följa MSHA-standarder. Maritim verksamhet följer ofta tydliga kustbevakningsbestämmelser. Bristande efterlevnad utsätter din organisation för ett enormt juridiskt ansvar. En ad hoc-inställning till inspektioner håller helt enkelt inte under en revision eller utredning efter incidenten. Du behöver ett strukturerat, formellt program.
En framgångsrik Inspektionsprogrammet för stållinor ser tydligt annorlunda ut än tillfällig observation. Den ger förutsägbara underhållsscheman. Det garanterar noll riggningsrelaterade säkerhetsincidenter. Den producerar också noggrant granskningsbara loggar. Säkerhetsansvariga bör använda dessa loggar för att visa proaktiv efterlevnad. Du når framgång när inspektörer följer strikta, standardiserade rutiner. De måste utvärdera varje tillgång med exakt samma kriterier. Detta eliminerar gissningar. Det tar bort subjektiva åsikter från säkerhetsekvationen.
Vi måste erkänna de inneboende gränserna för vanliga visuella inspektioner. Visuella kontroller upptäcker endast yttre anomalier. De missar lätt djupa inre kärnskador. För kritiska eller högcykelapplikationer blir intern bedömning absolut obligatorisk. Vi rekommenderar starkt att man integrerar test av magnetrep (MRT). MRT fungerar som en specialiserad lösning för oförstörande testning (NDT). MRT-enheten inducerar ett magnetfält runt repet. Den mäter magnetiskt flödesläckage för att identifiera interna trasiga ledningar och dold korrosion. Du kan inte förlita dig enbart på synen för lyftoperationer med hög insats.
Inspektörerna måste tydligt skilja mellan kronbrott och dalbrytningar. Kronbrott sker från normal böjtrötthet. Du ser dem på den yttre ytan av trådarna. De uppstår när repet upprepade gånger böjer sig över kärvar och trummor. Dalbrott representerar en mycket mer kritisk strukturell varning. De förekommer djupt mellan de enskilda strängarna. Ett dalbrott indikerar vanligtvis allvarlig inre kärnförsämring eller kollaps. Att hitta ens en enda dalpaus kräver omedelbar uppmärksamhet. Det kräver ofta omedelbar pensionering av tillgången.
Räkneprotokoll kräver en objektiv, standardiserad metod. Du måste räkna trasiga ledningar per lägglängd. En läggningslängd är det längsgående avstånd det tar en tråd för att göra ett helt varv runt kärnan. Inspektörer måste absolut känna till den specifika standarden som styr deras specifika utrustning. Till exempel, inspektion av kranlinor under ASME B30.5 använder helt andra trösklar än taklyftar utvärderade enligt ASME B30.2. Mobilkranar tillåter i allmänhet färre trasiga ledningar före pensionering. Du kan inte tillämpa en universell regel för alla maskintyper.
Utvärdera distributionsmönstren för eventuella raster du hittar. Isolerade raster inträffar naturligt över tiden. Lokaliserad klustring signalerar extrema problem. Du måste omedelbart undersöka kluster. När flera raster inträffar inom ett mycket koncentrerat område, indikerar det allvarlig lokaliserad stress. Detta tyder ofta på felinriktning, felaktig spolning eller en lokal krossningshändelse. Enhetlig fördelning tyder på standardutmattning i slutet av livet. Kluster tyder på ett aktivt mekaniskt problem som förstör repet. Dokumentera den exakta platsen för en trasig stållina för att spåra spridningsmönster.
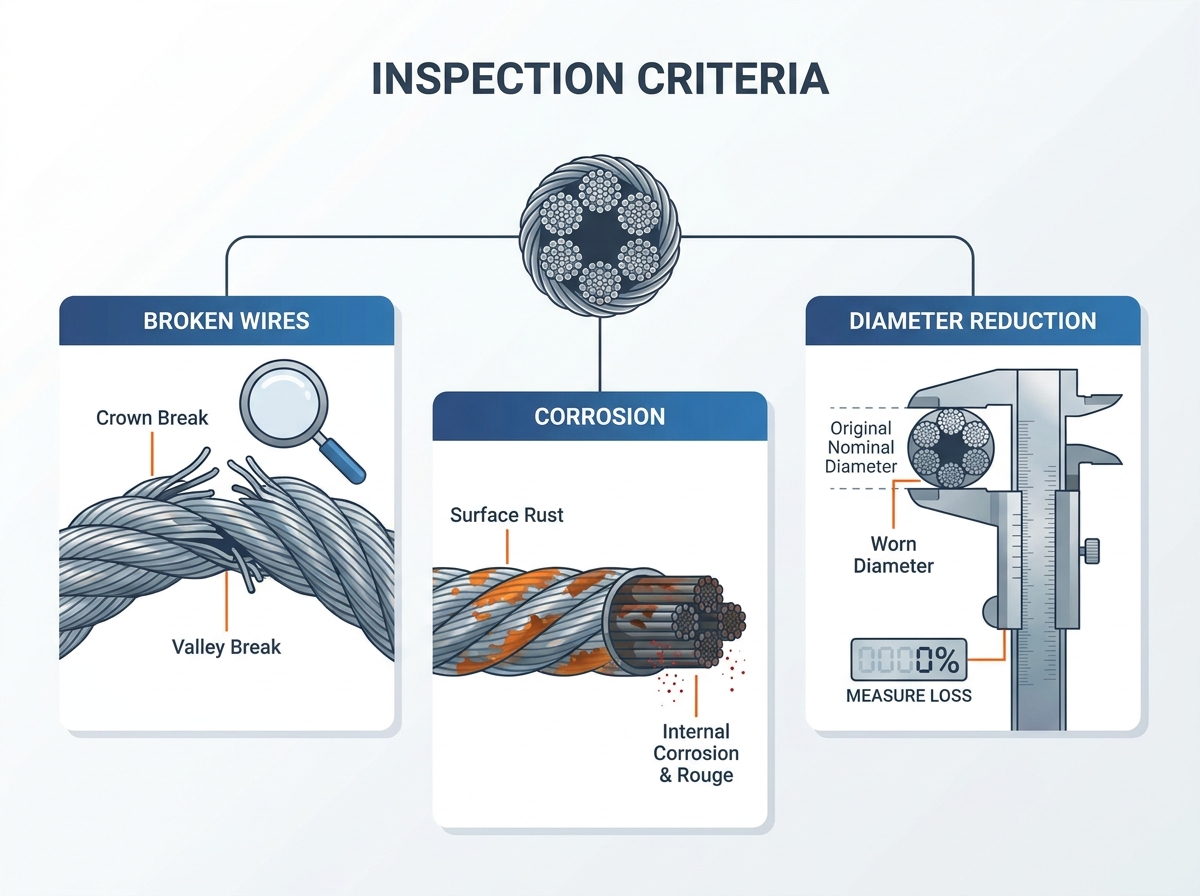
Att mäta diameterminskning kräver en strikt, objektiv metodik. Slitage av stållinor förändrar tillgångens fysiska dimension. Du måste mäta korrekt för att spåra denna förändring korrekt. Använd korrekt kalibrerade bromsok. Mät alltid över de yttersta ytterkronorna på trådarna. Mät aldrig över dalarna. Att placera tjocklekskäftar i dalarna ger en falsk, artificiellt mindre avläsning. Vi rekommenderar att du gör tre mätningar på samma plats. Vrid bromsokarna något varje gång. Anteckna den största avläsningen som den verkliga diametern.
Du måste skilja på normalt slitage och blästring. Slipande slitage tar aktivt bort metall. Det händer naturligt när repet släpar mot remskivor, trummor och omgivande strukturer. Penning förskjuter metall utan att nödvändigtvis ta bort den. De yttre ledningarna planar ut från högtryckskontakt eller dunkning. Penning gör ofta att repet ser blankt och platt ut. Det härdar stålytan, vilket gör den spröd. Spröd stål spricker så småningom, vilket leder direkt till förtida utmattningsbrott.
Att upprätta en exakt baslinje är avgörande för slitagespårning. Nominell diameter ger endast en generell katalogstorlek. Du måste mäta och registrera den faktiska diametern på repet innan det tas i bruk. Ett nytillverkat rep är ofta något större än dess nominella beteckning. Jämför alltid framtida slitageavläsningar mot denna sanna, faktiska baslinje. Om du använder den nominella storleken som baslinje, kommer du att felberäkna procentandelen av diameterminskningen helt.
| Karakteristisk | Abrasive Wear | Peening |
|---|---|---|
| Mekanism | Metall slipas fysiskt bort via friktion. | Metall förskjuts och tillplattas av slag/tryck. |
| Visuellt utseende | Släta, nedslitna ytterkronor. | Blanka, hamrade, tillplattade yttertrådar. |
| Inverkan på stål | Minskar tvärsnittsarea och styrka. | Förorsakar arbetshärdning, vilket gör trådarna mycket spröda. |
| Vanliga orsaker | Normal drift över remskivor, släpande på ytor. | Dunkar på trummor, felaktiga flottans vinklar, krossning. |
Intern korrosion representerar det ultimata dolda hotet mot lyftutrustning. Det bryter ofta ner kärnan snabbt utan att visa uppenbara yttre tecken. Utsidan kan se helt ok ut. Under tiden ruttnar insidan långsamt bort. Korrosion av stållinor äventyrar kärnans förmåga att stödja de yttre strängarna. När kärnan kollapsar bär de yttre strängarna ojämna belastningar. Detta leder till plötsliga, katastrofala fel under ett lyft. Du måste behandla korrosion på allvar. Miljöer nära saltvatten, kemiska anläggningar eller extrem luftfuktighet kräver ökad vaksamhet.
Skilj noggrant mellan ytrost och djup gropfrätning. Godartad ytoxidation förekommer ofta på exponerat stål. Du kan vanligtvis torka bort det med en trasa eller stålborste. Korrekt smörjning dämpar lätt enkel ytrost. Pitting agerar helt annorlunda. Det tär fysiskt på stålet. Det skapar mikroskopiska kratrar på trådytan. Dessa kratrar koncentrerar stress. De äventyrar avsevärt den strukturella trådhållfastheten. När gropbildningen väl börjar kan smörjningen inte vända den strukturella skadan. Du måste utvärdera gropdjupet för att fastställa säkerheten.
Instruera alla inspektörer att titta noga efter rouge. Rouge framstår som ett distinkt, rött metalliskt damm. Den kommer direkt från dalarna mellan strängarna. Rouge fungerar som en primär, obestridlig indikator på inre kärnförsämring. Det bildas när interna ledningar tappar smörjning. De gnuggar aggressivt mot varandra. Denna inre nötning producerar mikroskopiska stålpartiklar. Dessa partiklar oxiderar snabbt och skapar det röda dammet. När du ser rouge måste du anta att det finns allvarliga inre skador.
Strukturera dina inspektionsrutiner logiskt. Du måste skilja täta kontroller från periodiska kontroller. Frekventa inspektioner sker dagligen eller i början av varje skift. En utsedd 'kompetent person' utför vanligtvis dem. De letar främst efter uppenbara, uppenbara skador. De letar efter allvarliga veck, fågelburar eller plötsliga trasiga ledningar. Periodiska inspektioner sker mer sällan. De inträffar månadsvis, kvartalsvis eller årligen. En välutbildad 'kvalificerad person' avrättar dem. Periodiska inspektioner involverar djupgående, dokumenterad utvärdering av diameterminskning, internt slitage och överensstämmelsetrösklar.
Fokusera hård granskning på riktade inspektionszoner. Vissa områden drabbas av accelererad nedbrytning. Markera avslutningspunkter. Undersök noggrant kilhylsor, sänkta beslag och fingerborgsögon. Dessa ankarpunkter uthärdar enorma stresskoncentrationer. Kontrollera de specifika sektionerna som passerar upprepade gånger över remskivor och trummor. Böjtrötthet toppar i dessa aktiva zoner. Slutligen, inspektera alla segment som utsätts för tuffa miljöförhållanden. Titta på områden som vilar i vatten, utsätts för kemiska ångor eller utsätts för extremt väder. Du måste prioritera dessa högriskområden.
Odokumenterade inspektioner skapar enorma operativa risker. Ett robust program kräver noggrann historisk spårning. Du kan inte lita på minnet. Registrera varje mätning, antal brott och rostobservationer i en standardiserad logg. Historisk spårning låter dig beräkna den exakta nedbrytningshastigheten. När du väl känner till hastigheten kan du exakt förutse ersättningsbehov. Denna prognos förhindrar oväntade driftstopp. Det gör det möjligt för inköpsteam att beställa specifika OEM-ersättningar i förväg. Dokumentation bevisar ditt engagemang för säkerhet under regulatoriska revisioner.
Gör det sista samtalet baserat på omfattande bevis. Förstå den kumulativa effekten av mindre defekter. Ett rep kan tekniskt sett passera individuella trösklar. Det kan ha acceptabla pauser. Det kan visa minimalt slitage. Det kan ha lite rost. Men att kombinera flera marginella defekter accelererar snabbt feltidslinjen. Samspelet mellan slitage, rost och utmattning skapar en risk för sammansättning. När du observerar en kombination av dessa faktorer blir tillgången i grunden osäker. Denna kombination kräver strikt förtidspensionering.
Lista dina omedelbara nästa steg när du fördömer ett rep. Först, övergång från utvärdering till handling. Tagga ut utrustningen omedelbart. Förhindra all vidare användning. Lås ute säkert. Välj sedan rätt ersättare. Du måste matcha OEM-specifikationer exakt. Byt inte ut kärntyper, läggningsriktningar eller nominella diametrar utan tekniskt godkännande. Installera det nya repet med rätt spolteknik under spänning. Uppdatera slutligen tillgångens inspektionslogg. Markera det gamla repet som förstört och anteckna det nya repets installationsdatum och baslinjediameter.
Behandla byte av stållinor som ett kritiskt undersökningstillfälle. Behandla det inte som det sista steget. Uppmuntra säkerhetsansvariga att ta itu med bakomliggande orsaker. Orsakade felinriktade skivor överdrivet slitage? Krossade repet på felaktig trumrullning? Ledde otillräcklig eller felaktig smörjning till invändig rost? Åtgärda dessa rotproblem omedelbart. Om du ignorerar grundorsaken kommer du helt enkelt att förstöra det helt nya repet på exakt samma sätt. Proaktiv problemlösning förlänger livslängden på din tunga utrustning.
Inspektion av stållinor fungerar som en viktig process för att samla in bevis. Det hjälper dig att balansera driftlängd med kompromisslös platssäkerhet. Du har inte råd att förlita dig på subjektiva gissningar när du utvärderar tunga lyfttillgångar. Objektiv mätning av slitage, exakt räkning av trasiga trådar och tidig identifiering av inre korrosion kommer att förhindra katastrofala fel.
För att säkra din verksamhet, följ dessa nyckelsteg omedelbart. Granska först din nuvarande inspektionsdokumentation för att säkerställa att den spårar historisk försämring korrekt. För det andra, träna dina frontlinjeteam att skilja mellan mindre ytrost och kritisk intern rouge. För det tredje, framtvinga strikt användning av bromsok för att mäta faktisk diameterminskning. Rådgör slutligen med certifierade riggningsproffs om dina interna utvärderingskriterier saknar objektiva trösklar. Handlingsbara, standardiserade rutiner håller din personal säker och dina projekt går framåt.
S: En kompetent person måste utföra en visuell inspektion dagligen eller före varje skift. En kvalificerad person måste genomföra en omfattande, dokumenterad periodisk inspektion minst en gång per år. Allvarlig användning eller tuffa miljöer kräver tätare periodiska inspektioner, ofta månadsvis.
S: OSHA och ASME skiljer på personal. En 'kompetent person' hanterar dagliga visuella kontroller. De har tillräckligt med kunskap för att identifiera uppenbara faror. En 'kvalificerad person' sköter periodiska inspektioner. De har en erkänd examen, certifikat eller omfattande professionell ställning för att utvärdera strukturell integritet och regulatoriska trösklar.
S: Nej, du kan inte reparera enskilda trasiga ledningar eller skarva en skadad sektion. Du kan bara skära ut den skadade delen om den återstående längden uppfyller driftskraven och uppfyller OEM-specifikationerna. Annars måste du byta ut hela enheten.
S: Som en allmän regel bör rep dras tillbaka när diametern minskar med mer än 5 % från nominellt. Du måste dock konsultera specifika ASME/OSHA-tabeller. Den exakta tillåtna minskningen varierar avsevärt beroende på nominell storlek och utrustningstyp.


