
Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 15-11-2026 Oprindelse: websted


Nedbrydning af ståltov udgør en massiv operationel risiko, der påvirker webstedets sikkerhed, overholdelsesansvar og den samlede oppetid. Du kan ikke behandle det blot som en anden rutinevedligeholdelsesboks, der skal kontrolleres. Ethvert tungt løft afhænger helt af strukturel integritet. Desværre udfører frontlinjepersonale ofte visuelle kontroller inkonsekvent. Denne inkonsekvens fører til alvorlige konsekvenser for hele operationen. For det første kan du kassere helt gode reb for tidligt, hvilket i høj grad spilder værdifulde vedligeholdelsesbudgetter. Alternativt kan inspektører savne skjulte interne fejl. Manglende disse fejl øger dramatisk risikoen for katastrofale fejl og alvorlige skader på arbejdspladsen. Denne artikel giver en standardiseret, evidensbaseret ramme for inspektion af løftekabel . Vi vil undersøge objektive kriterier for at identificere slid, evaluere korrosion og tælle ledningsbrud. Du lærer præcis, hvordan du fortolker disse kritiske nedbrydningsmønstre, så du kan træffe sikre, sikre erstatningsbeslutninger.
Overholdelse af lovgivningen danner grundlaget for enhver operationel sikkerhedsstrategi. Du skal nøje overholde OSHA-retningslinjer og ASME-standarder. ASME B30-serien styrer det meste løfteudstyr, der er indsat i hele Nordamerika. Forskellige brancher efterspørger specifikke lovgivningsmæssige rammer. Minedrift skal overholde MSHA-standarder. Maritime operationer følger ofte særskilte kystvagtregler. Manglende overholdelse udsætter din organisation for et enormt juridisk ansvar. En ad hoc-tilgang til inspektioner holder simpelthen ikke under en revision eller undersøgelse efter hændelsen. Du har brug for et struktureret, formelt program.
En succesfuld inspektionsprogram for ståltov ser tydeligt anderledes ud end tilfældig observation. Det leverer forudsigelige vedligeholdelsesplaner. Det garanterer nul rigningsrelaterede sikkerhedshændelser. Det producerer også omhyggeligt reviderbare logfiler. Sikkerhedsledere bør bruge disse logfiler til at demonstrere proaktiv overholdelse. Du opnår succes, når inspektører følger strenge, standardiserede procedurer. De skal vurdere hvert aktiv ud fra nøjagtig de samme kriterier. Dette eliminerer gætværk. Det fjerner subjektive meninger fra sikkerhedsligningen.
Vi må erkende de iboende grænser for standard visuelle inspektioner. Visuelle kontroller fanger kun eksterne anomalier. De går let glip af dybe indre kerneskader. For kritiske eller højcykliske applikationer bliver intern vurdering absolut obligatorisk. Vi anbefaler kraftigt at integrere magnetisk reb-test (MRT). MRT fungerer som en specialiseret, ikke-destruktiv testløsning (NDT). MRT-enheden inducerer et magnetfelt omkring rebet. Den måler magnetisk fluxlækage for at identificere interne knækkede ledninger og skjult korrosion. Du kan ikke stole på synet alene til høje løfteoperationer.
Inspektørerne skal klart skelne mellem kronebrud og dalbrud. Kronebrud sker ved normal bøjetræthed. Du ser dem på den ydre overflade af trådene. De opstår, når rebet gentagne gange bøjer sig over skiver og tromler. Dalbrud repræsenterer en meget mere kritisk strukturel advarsel. De forekommer dybt mellem de enkelte tråde. Et dalbrud indikerer normalt alvorlig indre kernenedbrydning eller kollaps. At finde selv en enkelt dalpause kræver øjeblikkelig opmærksomhed. Det kræver ofte øjeblikkelig pensionering af aktivet.
Optællingsprotokol kræver en objektiv, standardiseret metode. Du skal tælle knækkede ledninger pr. læggelængde. En læggelængde er den langsgående afstand, det tager en streng for at lave en fuldstændig omdrejning omkring kernen. Inspektører skal absolut kende den specifikke standard, der styrer deres specifikke udstyr. f.eks. krantovsinspektion under ASME B30.5 bruger helt andre tærskler end overheadhejse vurderet under ASME B30.2. Mobilkraner tillader generelt færre knækkede ledninger før pensionering. Du kan ikke anvende en universel regel på tværs af alle maskintyper.
Evaluer fordelingsmønstrene for eventuelle pauser, du finder. Isolerede pauser sker naturligt over tid. Lokaliseret klyngedannelse signalerer ekstreme problemer. Du skal straks undersøge klynger. Når der forekommer flere pauser inden for et stærkt koncentreret område, indikerer det alvorlig lokaliseret stress. Dette tyder ofte på skævt justering, ukorrekt spolering eller en lokaliseret knusningshændelse. Ensartet fordeling tyder på standardtræthed ved end-of-life. Klynger tyder på et aktivt mekanisk problem, der ødelægger rebet. Dokumenter den nøjagtige placering af en knækket ståltov for at spore spredningsmønstre.
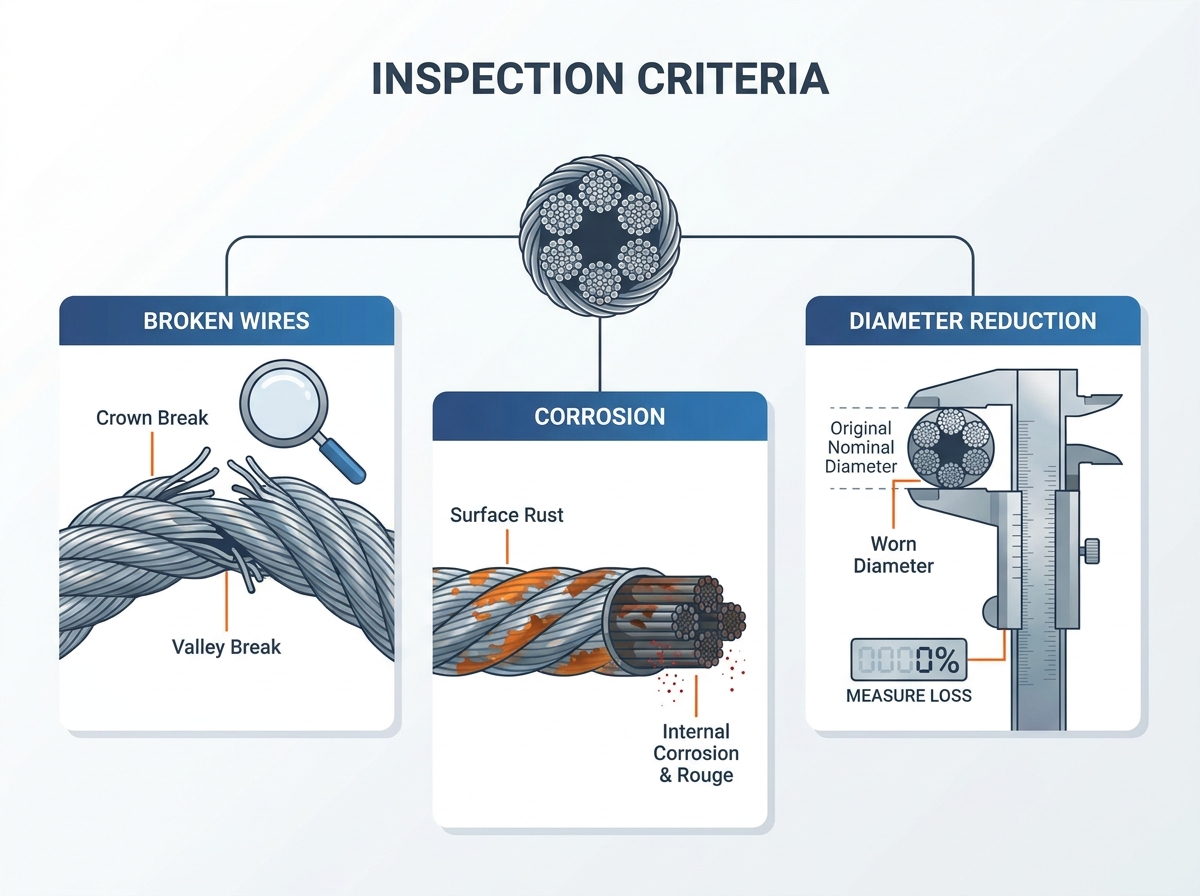
Måling af diameterreduktion kræver en streng, objektiv metode. Slid på ståltov ændrer den fysiske dimension af aktivet. Du skal måle korrekt for at spore denne ændring nøjagtigt. Brug korrekt kalibrerede kalibere. Mål altid på tværs af de yderste ydre kroner af trådene. Mål aldrig på tværs af dalene. Placering af kaliberkæber i dalene giver en falsk, kunstigt mindre aflæsning. Vi anbefaler at tage tre målinger på samme sted. Drej caliperne lidt hver gang. Registrer den største aflæsning som den sande diameter.
Du skal skelne mellem normalt slibende slid og gnidning. Slibende slid fjerner aktivt metal. Det sker naturligt, når rebet trækker mod skiver, tromler og omgivende strukturer. Peening fortrænger metal uden nødvendigvis at fjerne det. De ydre ledninger flades ud fra højtrykskontakt eller stød. Peening får ofte rebet til at se skinnende og fladt ud. Det hærder ståloverfladen, hvilket gør den skør. Skørt stål revner til sidst, hvilket fører direkte til for tidlige træthedsbrud.
Etablering af en nøjagtig basislinje er altafgørende for slidsporing. Nominel diameter giver kun en generel katalogstørrelse. Du skal måle og registrere rebets faktiske diameter, før du tager det i brug. Et nyfremstillet reb måler ofte lidt større end dets nominelle betegnelse. Sammenlign altid fremtidige slidaflæsninger med denne sande, faktiske baseline. Hvis du bruger den nominelle størrelse som din baseline, vil du fejlberegne procentdelen af diameterreduktion fuldstændigt.
| Karakteristisk | Abrasive Wear | Peening |
|---|---|---|
| Mekanisme | Metal slibes fysisk væk via friktion. | Metal forskydes og udflades ved stød/tryk. |
| Visuelt udseende | Glatte, nedslidte yderkroner. | Skinnende, hamrede, fladtrykte ydertråde. |
| Indvirkning på stål | Reducerer tværsnitsareal og styrke. | Forårsager arbejdshærdning, hvilket gør ledninger meget sprøde. |
| Almindelige årsager | Normal drift over skiver, træk på overflader. | Dunkende på trommer, forkerte flådevinkler, knusning. |
Intern korrosion repræsenterer den ultimative skjulte trussel mod løfteudstyr. Det nedbryder ofte kernen hurtigt uden at vise tydelige ydre tegn. Ydersiden ser måske helt fin ud. Imens rådner indersiden langsomt væk. Korrosion af ståltov kompromitterer kernens evne til at understøtte de ydre tråde. Når kernen kollapser, bærer de ydre strenge ujævn belastning. Dette fører til pludselige, katastrofale svigt under et løft. Du skal behandle korrosion seriøst. Miljøer nær saltvand, kemiske planter eller ekstrem luftfugtighed kræver øget årvågenhed.
Skeln omhyggeligt mellem overfladerust og dybe gruber. Godartet overfladeoxidation forekommer ofte på blotlagt stål. Du kan normalt tørre det af med en klud eller stålbørste. Korrekt smøring afbøder let simpel overfladerust. Pitting opfører sig helt anderledes. Det tærer fysisk på stålet. Det skaber mikroskopiske kratere på trådoverfladen. Disse kratere koncentrerer stress. De kompromitterer markant den strukturelle ledningsstyrke. Når først grubetæring begynder, kan smøring ikke vende den strukturelle skade. Du skal evaluere dybden af grubet for at bestemme sikkerheden.
Instruer alle inspektører til at se nøje efter rouge. Rouge fremstår som et tydeligt, rødt metallisk støv. Det kommer direkte fra dalene mellem strengene. Rouge fungerer som en primær, ubestridelig indikator for indre kerneforringelse. Det dannes, når interne ledninger mister smøring. De gnider sig aggressivt mod hinanden. Denne indre gnidning producerer mikroskopiske stålpartikler. Disse partikler oxiderer hurtigt og skaber det røde støv. Når du ser rouge, må du antage, at der er alvorlig intern skade.
Strukturer dine inspektionsrutiner logisk. Du skal adskille hyppige kontroller fra periodiske eftersyn. Hyppige inspektioner finder sted dagligt eller i starten af hvert skift. En udpeget 'kompetent person' udfører normalt dem. De leder primært efter åbenlyse, grelle skader. De tjekker for alvorlige knæk, fuglebur eller pludselige knækkede ledninger. Periodiske eftersyn sker sjældnere. De forekommer månedligt, kvartalsvis eller årligt. En højtuddannet 'kvalificeret person' henretter dem. Periodiske inspektioner involverer dyb, dokumenteret evaluering af diameterreduktion, internt slid og overensstemmelsestærskler.
Fokuser hård kontrol på målrettede inspektionszoner. Visse områder lider under accelereret nedbrydning. Fremhæv afslutningspunkter. Undersøg kilefatninger, sænkede beslag og fingerbøløjne nøje. Disse ankerpunkter tåler enorme stresskoncentrationer. Tjek de specifikke sektioner, der gentagne gange passerer over skiver og tromler. Bøjningstræthed topper i disse aktive zoner. Til sidst skal du inspicere alle segmenter, der er udsat for barske miljøforhold. Se på områder, der hviler i vand, udsat for kemiske dampe eller udsat for ekstremt vejr. Du skal prioritere disse højrisikoområder.
Udokumenterede inspektioner skaber en enorm operationel risiko. Et robust program kræver nøjagtig historisk sporing. Du kan ikke stole på hukommelsen. Registrer hver måling, brudtælling og rustobservation i en standardiseret log. Historisk sporing giver dig mulighed for at beregne den præcise nedbrydningshastighed. Når du kender hastigheden, kan du nøjagtigt forudsige udskiftningsbehov. Denne prognose forhindrer uventet nedetid. Det giver indkøbsteams mulighed for at bestille specifikke OEM-erstatninger i forvejen. Dokumentation beviser din forpligtelse til sikkerhed under lovmæssige revisioner.
Foretag det sidste opkald baseret på omfattende beviser. Forstå den kumulative effekt af mindre defekter. Et reb kan teknisk set passere individuelle tærskler. Det kan have acceptable pauser. Det kan vise minimalt slid. Det kan have lidt rust. Kombination af flere marginale defekter accelererer dog hurtigt fejltidslinjen. Samspillet mellem slid, rust og træthed skaber en sammensætningsfare. Når du observerer en kombination af disse faktorer, bliver aktivet fundamentalt usikkert. Denne kombination kræver strengt førtidspensionering.
Kortliste dine umiddelbare næste skridt, når du fordømmer et reb. For det første overgang fra evaluering til handling. Mærk udstyret med det samme. Undgå yderligere brug. Lås det sikkert ud. Vælg derefter den korrekte erstatning. Du skal matche OEM-specifikationerne nøjagtigt. Udskift ikke kernetyper, lægningsretninger eller nominelle diametre uden ingeniørgodkendelse. Installer det nye reb ved at bruge korrekte spoleteknikker under spænding. Til sidst skal du opdatere aktivets inspektionslog. Marker det gamle reb som ødelagt, og notér det nye rebs installationsdato og basislinjediameter.
Behandle udskiftning af ståltov som en kritisk mulighed for efterforskning. Behandl det ikke som det sidste trin. Tilskynd sikkerhedsledere til at tage fat på underliggende årsager. Forårsagede fejljusterede skiver for stort slid? Har ukorrekt tromlespoling knust rebet? Førte utilstrækkelig eller forkert smøring til indvendig rust? Løs disse rodproblemer med det samme. Hvis du ignorerer den grundlæggende årsag, vil du simpelthen ødelægge det helt nye reb på nøjagtig samme måde. Proaktiv problemløsning forlænger levetiden på dit tunge udstyr.
Inspektion af ståltov fungerer som en vigtig proces til indsamling af beviser. Det hjælper dig med at balancere driftslevetid med kompromisløs sikkerhed på stedet. Du har ikke råd til at stole på subjektive gæt, når du vurderer tunge løfteaktiver. Objektiv måling af slid, præcis tælling af knækkede ledninger og tidlig identifikation af intern korrosion vil forhindre katastrofale fejl.
Følg disse vigtige trin med det samme for at sikre din drift. Først skal du revidere din nuværende inspektionsdokumentation for at sikre, at den sporer historisk nedbrydning nøjagtigt. For det andet skal du træne dine frontline-teams til at skelne mellem mindre overfladerust og kritisk intern rødfarvet. For det tredje, håndhæv streng brug af calipre til at måle den faktiske diameterreduktion. Rådfør dig endelig med certificerede rigningsfagfolk, hvis dine interne evalueringskriterier mangler objektive tærskler. Handlingsbare, standardiserede rutiner holder dit personale sikkert og dine projekter fremadrettet.
A: En kompetent person skal udføre en visuel inspektion dagligt eller før hvert skift. En kvalificeret person skal gennemføre et omfattende, dokumenteret periodisk eftersyn mindst en gang om året. Alvorlig brug eller barske miljøer kræver hyppigere periodiske inspektioner, ofte månedlige.
A: OSHA og ASME skelner mellem personale. En 'kompetent person' håndterer daglige visuelle kontroller. De har tilstrækkelig viden til at identificere åbenlyse farer. En 'kvalificeret person' varetager periodiske inspektioner. De har en anerkendt grad, certifikat eller omfattende professionel status for at evaluere strukturel integritet og regulatoriske tærskler.
A: Nej, du kan ikke reparere enkelte knækkede ledninger eller splejse en beskadiget sektion. Du kan kun skære den beskadigede sektion ud, hvis den resterende længde opfylder driftskravene og overholder OEM-specifikationerne. Ellers skal du udskifte hele samlingen.
A: Som en generel regel bør reb trækkes tilbage, når diameteren reduceres med mere end 5% fra nominel. Du skal dog konsultere specifikke ASME/OSHA-tabeller. Den nøjagtige tilladte reduktion varierer betydeligt baseret på nominel størrelse og udstyrstype.


