


ワイヤロープの劣化は、現場の安全性、コンプライアンス責任、全体的な稼働時間に影響を与える大きな運用リスクをもたらします。これを、単に定期的にチェックする別のメンテナンス ボックスとして扱うことはできません。すべての重量物の持ち上げは完全に構造の完全性にかかっています。残念なことに、最前線の担当者は目視チェックを一貫性なく実行していることがよくあります。この不一致は、操作全体に重大な影響を及ぼします。まず、完全に良好なロープを時期尚早に廃棄してしまう可能性があり、貴重なメンテナンス予算が大幅に無駄になります。あるいは、検査官が隠れた内部欠陥を見逃す可能性もあります。これらの欠陥を見逃すと、致命的な故障や職場での重大な傷害のリスクが大幅に増加します。この記事では、標準化された証拠に基づいたフレームワークを提供します。 リフティングケーブルの検査。摩耗の特定、腐食の評価、断線のカウントのための客観的な基準を検討します。これらの重大な劣化パターンを解釈する方法を正確に学び、自信を持って安全に交換の決定を下せるようになります。
法規制への準拠は、あらゆる運用上の安全戦略のベースラインを形成します。 OSHA ガイドラインと ASME 規格に厳密に従う必要があります。 ASME B30 シリーズは、北米全土に配備されているほとんどの昇降装置を管理しています。さまざまな業界が特定の規制枠組みを求めています。マイニング作業は MSHA 標準に準拠する必要があります。海上業務は多くの場合、明確な沿岸警備隊の規制に従っています。コンプライアンス違反は、組織を莫大な法的責任にさらすことになります。検査に対するその場限りのアプローチは、監査や事件後の調査ではまったく役に立ちません。構造化された正式なプログラムが必要です。
成功した ワイヤーロープの検査 プログラムは、普段の観察とは明らかに異なります。予測可能なメンテナンス スケジュールを提供します。談合関連の安全事故がゼロであることを保証します。また、細心の注意を払って監査可能なログも生成します。安全管理者はこれらのログを使用して、積極的なコンプライアンスを実証する必要があります。検査官が厳格で標準化された手順に従えば、成功を収めることができます。まったく同じ基準を使用してすべての資産を評価する必要があります。これにより、推測を排除できます。これにより、安全性の方程式から主観的な意見が排除されます。
標準的な目視検査には固有の限界があることを認識しなければなりません。目視チェックは外部の異常のみを検出します。内部コアの重大な損傷を簡単に見逃してしまいます。クリティカルなアプリケーションやハイサイクルアプリケーションの場合、内部評価が絶対に必須になります。磁気ロープ テスト (MRT) を統合することを強くお勧めします。 MRT は、特殊な非破壊検査 (NDT) ソリューションとして機能します。 MRT 装置はロープの周囲に磁場を誘導します。磁束漏れを測定し、内部の断線や隠れた腐食を特定します。一か八かの吊り上げ作業を視力だけに頼ることはできません。
検査員はクラウンブレイクとバレーブレイクを明確に区別する必要があります。クラウンの破損は通常の曲げ疲労によって発生します。ストランドの外面にそれらが見られます。ロープが綱車やドラムの上で繰り返し屈曲するときに発生します。谷の切れ目は、より重大な構造上の警告を表します。それらは個々のストランドの間の奥深くに発生します。谷の切れ目は通常、内部コアの深刻な劣化または崩壊を示します。谷の切れ目を 1 つでも見つけたら、すぐに対応する必要があります。多くの場合、資産の即時廃棄が義務付けられます。
計数プロトコルには、客観的で標準化された方法が必要です。配線の長さごとに断線したワイヤをカウントする必要があります。撚り長さは、1 本のストランドがコアの周りを完全に 1 回転するのにかかる縦方向の距離です。検査官は、特定の機器を管理する特定の基準を必ず知っておく必要があります。例えば、 ASME B30.5 に基づくクレーン ロープ検査で は、ASME B30.2 に基づいて評価される天井ホイストとはまったく異なる閾値が使用されます。移動式クレーンは通常、引退するまでにワイヤーが切れる可能性が低くなります。すべての機械タイプに共通のルールを適用することはできません。
見つかった切れ目の分布パターンを評価します。孤立した休憩は時間の経過とともに自然に発生します。局所的なクラスタリングは、極度の問題を示しています。クラスターを直ちに調査する必要があります。非常に集中した領域内で複数の破損が発生した場合、局所的に重大な応力が発生していることを示します。これは多くの場合、シーブの位置ずれ、不適切なスプール、または局所的な潰れイベントを示しています。均一な分布は、標準的な寿命末期の疲労を示唆しています。クラスターは、ロープを破壊する活発な機械的問題を示唆しています。正確な場所を文書化する 散布パターンを追跡するための壊れたワイヤーロープ 。
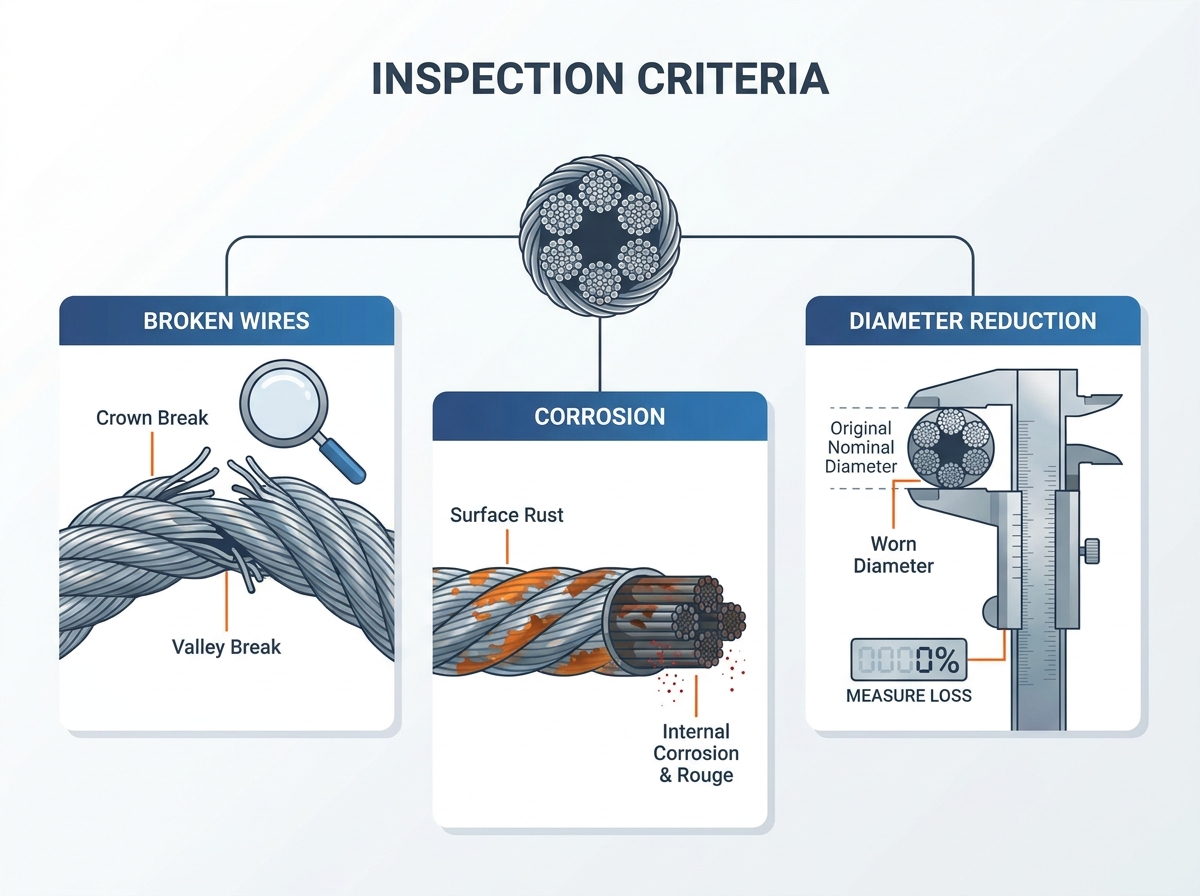
直径減少の測定には、厳密で客観的な方法論が必要です。 ワイヤ ロープが摩耗すると、 資産の物理的寸法が変化します。この変化を正確に追跡するには、正しく測定する必要があります。適切に校正されたキャリパーを使用してください。常にストランドの最も外側のクラウン全体を測定してください。決して谷を越えて測定しないでください。キャリパーのジョーを谷に配置すると、誤った、人為的に小さな測定値が得られます。同じ場所で 3 回測定することをお勧めします。毎回キャリパーを少しずつ回転させます。最大の読み取り値を真の直径として記録します。
通常の摩耗とピーニングを区別する必要があります。摩耗により金属が積極的に除去されます。これは、ロープが綱車、ドラム、周囲の構造物を引きずるときに自然に起こります。ピーニングは必ずしも金属を除去せずに金属を置き換えます。外側のワイヤーは高圧接触や衝撃により平らになります。ピーニングを行うと、ロープが光沢があり平らに見えることがよくあります。鋼の表面が硬化し、脆くなります。脆い鋼は最終的に亀裂を生じ、早期疲労破壊に直接つながります。
正確なベースラインを確立することは、摩耗追跡にとって最も重要です。呼び径は一般的なカタログサイズを示すものです。ロープを使用する前に、ロープの実際の直径を測定して記録する必要があります。新しく製造されたロープの寸法は、通常の呼び名よりわずかに大きいことがよくあります。将来の摩耗測定値を、この真の実際のベースラインと常に比較してください。公称サイズをベースラインとして使用すると、直径縮小率の計算を完全に誤ることになります。
| の特性 | 摩耗 | ピーニング |
|---|---|---|
| 機構 | 金属は摩擦によって物理的に削り取られます。 | 衝撃・圧力により金属がずれて潰れます。 |
| 外観 | 滑らかで磨耗した外側のクラウン。 | 光沢のある、ハンマー加工され、平らにされたアウターワイヤー。 |
| 鉄鋼への影響 | 断面積と強度が減少します。 | 加工硬化を引き起こし、ワイヤを非常に脆くします。 |
| 一般的な原因 | 滑車上での通常の操作、表面上の引きずり。 | ドラム缶の叩きつけ、不適切な艦隊角度、粉砕。 |
内部腐食は、吊り上げ装置にとって隠れた究極の脅威です。多くの場合、明らかな外部兆候を示さずに、コアが急速に劣化します。外側はまったく問題なく見えるかもしれません。その間、内部は徐々に腐っていきます。 ワイヤロープの腐食により、 外側のストランドを支持するコアの能力が損なわれます。コアが崩壊すると、外側のストランドに不均一な荷重がかかります。これは、リフト中に突然の壊滅的な故障につながります。腐食には真剣に対処する必要があります。海水、化学工場、または極度の湿気の近くの環境では、より一層の警戒が必要です。
表面の錆と深い穴を注意深く区別してください。露出した鋼材では、良性の表面酸化が発生することがよくあります。通常は雑巾やワイヤーブラシで拭き取ることができます。適切な潤滑により、単純な表面の錆を簡単に軽減できます。ピッチングの動作はまったく異なります。鋼を物理的に侵食します。ワイヤーの表面に微細なクレーターができます。これらのクレーターは応力を集中させます。これらは構造ワイヤの強度を著しく損なうものです。孔食が始まると、潤滑では構造的損傷を元に戻すことはできません。安全性を判断するには、孔食の深さを評価する必要があります。
すべての検査官に、赤みがないか注意深く調べるように指示します。ルージュは、独特の赤い金属粉として現れます。それはストランド間の谷から直接現れます。ルージュは、内部コアの劣化を示す主要な否定できない指標として機能します。内部ワイヤーの潤滑が失われると発生します。彼らはお互いに激しくこすり合います。この内部フレッティングにより、微細な鋼粒子が生成されます。これらの粒子は急速に酸化し、赤い粉塵を生成します。紅が見える場合は、内部に深刻な損傷があると想定する必要があります。
検査ルーチンを論理的に構築します。頻繁なチェックと定期的な検査を区別する必要があります。頻繁な検査は毎日、またはシフトごとの開始時に行われます。通常、指定された「有能な担当者」がそれらを実行します。彼らは主に明らかな明らかな損傷を探します。深刻なよじれ、鳥かご、または突然の断線がないかをチェックします。定期検査の頻度は少なくなります。これらは毎月、四半期ごと、または毎年発生します。高度な訓練を受けた「有資格者」が実行します。定期検査には、直径の減少、内部摩耗、およびコンプライアンスのしきい値に関する詳細な文書化された評価が含まれます。
対象となる検査ゾーンを厳しく監視します。特定の地域では劣化が加速します。終端点を強調表示します。ウェッジソケット、かしめられたフィッティング、シンブルアイを詳しく調べてください。これらのアンカー ポイントは、膨大な応力集中に耐えます。シーブやドラムの上を繰り返し通過する特定のセクションを確認します。曲げ疲労はこれらのアクティブゾーンでピークに達します。最後に、過酷な環境条件にさらされているセグメントを検査します。水の中にある場所、化学ガスにさらされている場所、または異常気象にさらされている場所を見てください。これらの高リスク領域を優先する必要があります。
文書化されていない検査は、多大な運用リスクを生み出します。堅牢なプログラムには、正確な履歴追跡が必要です。記憶に頼ることはできません。すべての測定値、破損回数、錆の観察を標準化されたログに記録します。履歴追跡により、正確な劣化率を計算できます。レートがわかれば、交換の必要性を正確に予測できます。この予測により、予期しないダウンタイムが防止されます。これにより、調達チームは特定の OEM 交換品を事前に注文できるようになります。文書は、規制監査中の安全性への取り組みを証明します。
総合的な証拠に基づいて最終判断を下します。軽微な欠陥の累積的な影響を理解します。ロープは技術的には個々のしきい値を超える可能性があります。許容できる休憩があるかもしれません。最小限の磨耗が見られる場合があります。若干の錆びがある場合がございます。ただし、複数の限界欠陥を組み合わせると、故障のスケジュールが急速に加速します。摩耗、錆、疲労の相互作用により、複合的な危険が生じます。これらの要因の組み合わせが観察されると、資産は根本的に安全でなくなります。この組み合わせでは早期退職が厳しく義務付けられています。
ロープを非難したら、すぐにとるべき次のステップを候補リストにまとめます。まずは評価から行動へ。すぐに機器にタグを付けてください。それ以上の使用は避けてください。しっかりロックアウトしてください。次に、正しい代替品を選択します。 OEM 仕様と正確に一致する必要があります。技術的な承認なしに、コアのタイプ、撚り方向、または呼び径を置き換えないでください。張力をかけた状態で、適切なスプール技術を使用して新しいロープを取り付けます。最後に、資産の検査ログを更新します。古いロープに破壊済みのマークを付け、新しいロープの設置日とベースラインの直径を記録します。
扱う ワイヤーロープの交換は 重要な捜査の機会です。これを最終ステップとして扱わないでください。安全管理者に根本原因に対処するよう奨励します。シーブの位置がずれていると過度の摩耗が発生していませんか?ドラム缶の巻き取りが不適切だったため、ロープが潰れてしまいましたか?潤滑が不十分または不適切で内部が錆びていませんか?これらの根本的な問題をすぐに解決してください。根本原因を無視すると、まったく同じ方法で新品のロープを破壊するだけになります。プロアクティブな問題解決により、重機の寿命が延びます。
ワイヤーロープの検査は重要な証拠収集プロセスとして機能します。これにより、運用寿命の延長と妥協のない現場の安全性のバランスをとることができます。手間のかかる資産を評価する場合、主観的な推測に頼るわけにはいきません。摩耗の客観的な測定、断線の正確なカウント、内部腐食の早期特定により、致命的な故障が防止されます。
操作を保護するには、次の重要な手順をすぐに実行してください。まず、現在の検査文書を監査して、過去の劣化が正確に追跡されていることを確認します。次に、最前線のチームを訓練して、軽微な表面の錆と重大な内部の赤みを区別できるようにします。第三に、実際の直径減少を測定するためにノギスを厳密に使用することを強制します。最後に、社内の評価基準に客観的な基準が欠けている場合は、認定リギング専門家に相談してください。実行可能な標準化されたルーチンにより、従業員の安全が確保され、プロジェクトが前進します。
A: 有能な担当者は、毎日または各シフト前に目視検査を実行する必要があります。有資格者は、少なくとも年に一度、文書化された包括的な定期検査を実施する必要があります。過酷な使用または過酷な環境では、より頻繁な定期検査 (多くの場合は毎月) が必要になります。
A: OSHA と ASME は職員を区別しています。 「有能な担当者」が毎日の目視チェックを行います。彼らは明らかな危険を特定するのに十分な知識を持っています。定期検査は「有資格者」が行います。彼らは、構造の完全性と規制の基準値を評価するための、認められた学位、証明書、または広範な専門的地位を持っています。
A: いいえ、壊れたワイヤを個別に修復したり、損傷した部分を接合したりすることはできません。残りの長さが動作要件を満たし、OEM 仕様に準拠している場合にのみ、損傷したセクションを切り取ることができます。それ以外の場合は、アセンブリ全体を交換する必要があります。
A: 原則として、直径が公称値より 5% 以上減少した場合、ロープを撤去する必要があります。ただし、特定の ASME/OSHA テーブルを参照する必要があります。正確な許容削減量は、公称サイズと機器のタイプによって大きく異なります。


