
Visualizações: 0 Autor: Editor do site Horário de publicação: 15/11/2026 Origem: Site


A degradação do cabo de aço apresenta um enorme risco operacional que afeta a segurança do local, a responsabilidade pela conformidade e o tempo de atividade geral. Você não pode tratá-lo simplesmente como mais uma caixa de manutenção de rotina a ser verificada. Todo trabalho pesado depende inteiramente da integridade estrutural. Infelizmente, o pessoal da linha de frente muitas vezes realiza verificações visuais de forma inconsistente. Esta inconsistência leva a consequências graves para toda a operação. Primeiro, você pode descartar cabos perfeitamente bons prematuramente, o que desperdiça muito orçamentos de manutenção valiosos. Alternativamente, os inspetores podem não perceber falhas internas ocultas. A falta dessas falhas aumenta drasticamente o risco de falhas catastróficas e lesões graves no local de trabalho. Este artigo fornece uma estrutura padronizada e baseada em evidências para inspeção do cabo de elevação . Exploraremos critérios objetivos para identificar desgaste, avaliar corrosão e contar quebras de fio. Você aprenderá exatamente como interpretar esses padrões críticos de degradação para poder tomar decisões de substituição seguras e confiantes.
A conformidade regulatória constitui a base de qualquer estratégia de segurança operacional. Você deve aderir estritamente às diretrizes da OSHA e aos padrões da ASME. A série ASME B30 rege a maioria dos equipamentos de elevação implantados na América do Norte. Diferentes indústrias exigem quadros regulamentares específicos. As operações de mineração devem cumprir os padrões MSHA. As operações marítimas muitas vezes seguem regulamentos distintos da Guarda Costeira. A não conformidade expõe sua organização a imensa responsabilidade legal. Uma abordagem ad hoc às inspeções simplesmente não se sustenta durante uma auditoria ou investigação pós-incidente. Você precisa de um programa estruturado e formal.
Um sucesso O programa de inspeção de cabos de aço parece distintamente diferente da observação casual. Ele oferece cronogramas de manutenção previsíveis. Garante zero incidentes de segurança relacionados ao aparelhamento. Ele também produz registros meticulosamente auditáveis. Os gerentes de segurança devem usar esses registros para demonstrar conformidade proativa. Você alcança o sucesso quando os inspetores seguem procedimentos rigorosos e padronizados. Eles devem avaliar cada ativo usando exatamente os mesmos critérios. Isso elimina suposições. Remove opiniões subjetivas da equação de segurança.
Devemos reconhecer os limites inerentes às inspeções visuais padrão. As verificações visuais detectam apenas anomalias externas. Eles facilmente perdem danos profundos no núcleo interno. Para aplicações críticas ou de alto ciclo, a avaliação interna torna-se absolutamente obrigatória. Recomendamos fortemente a integração do teste de corda magnética (MRT). O MRT serve como uma solução especializada de testes não destrutivos (NDT). O dispositivo MRT induz um campo magnético ao redor da corda. Ele mede vazamento de fluxo magnético para identificar fios internos quebrados e corrosão oculta. Você não pode confiar apenas na visão para operações de içamento de alto risco.
Os inspetores devem distinguir claramente entre quebras de topo e quebras de vale. As quebras da coroa ocorrem devido à fadiga normal de flexão. Você os vê na superfície externa dos fios. Eles ocorrem quando a corda se dobra repetidamente sobre roldanas e tambores. As quebras de vale representam um alerta estrutural muito mais crítico. Eles ocorrem profundamente entre os fios individuais. Uma quebra de vale geralmente indica degradação ou colapso grave do núcleo interno. Encontrar até mesmo uma única quebra no vale requer atenção imediata. Muitas vezes exige a retirada instantânea do ativo.
O protocolo de contagem requer um método objetivo e padronizado. Você deve contar os fios quebrados por comprimento de torção. Um comprimento de torção é a distância longitudinal que um fio leva para fazer uma revolução completa em torno do núcleo. Os inspetores devem absolutamente conhecer a norma específica que rege seu equipamento específico. Por exemplo, a inspeção de cabos de guindaste de acordo com a ASME B30.5 usa limites completamente diferentes dos de talhas suspensas avaliadas de acordo com a ASME B30.2. Os guindastes móveis geralmente permitem menos fios quebrados antes da aposentadoria. Não é possível aplicar uma regra universal a todos os tipos de máquinas.
Avalie os padrões de distribuição de quaisquer quebras que encontrar. Pausas isoladas acontecem naturalmente ao longo do tempo. Clustering localizado sinaliza problemas extremos. Você deve investigar os clusters imediatamente. Quando ocorrem múltiplas quebras em uma área altamente concentrada, isso indica estresse localizado grave. Isso geralmente indica desalinhamento da polia, enrolamento inadequado ou um evento de esmagamento localizado. A distribuição uniforme sugere fadiga padrão no final da vida. Os agrupamentos sugerem um problema mecânico ativo destruindo a corda. Documente a localização exata de um cabo de aço quebrado para rastrear padrões de propagação.
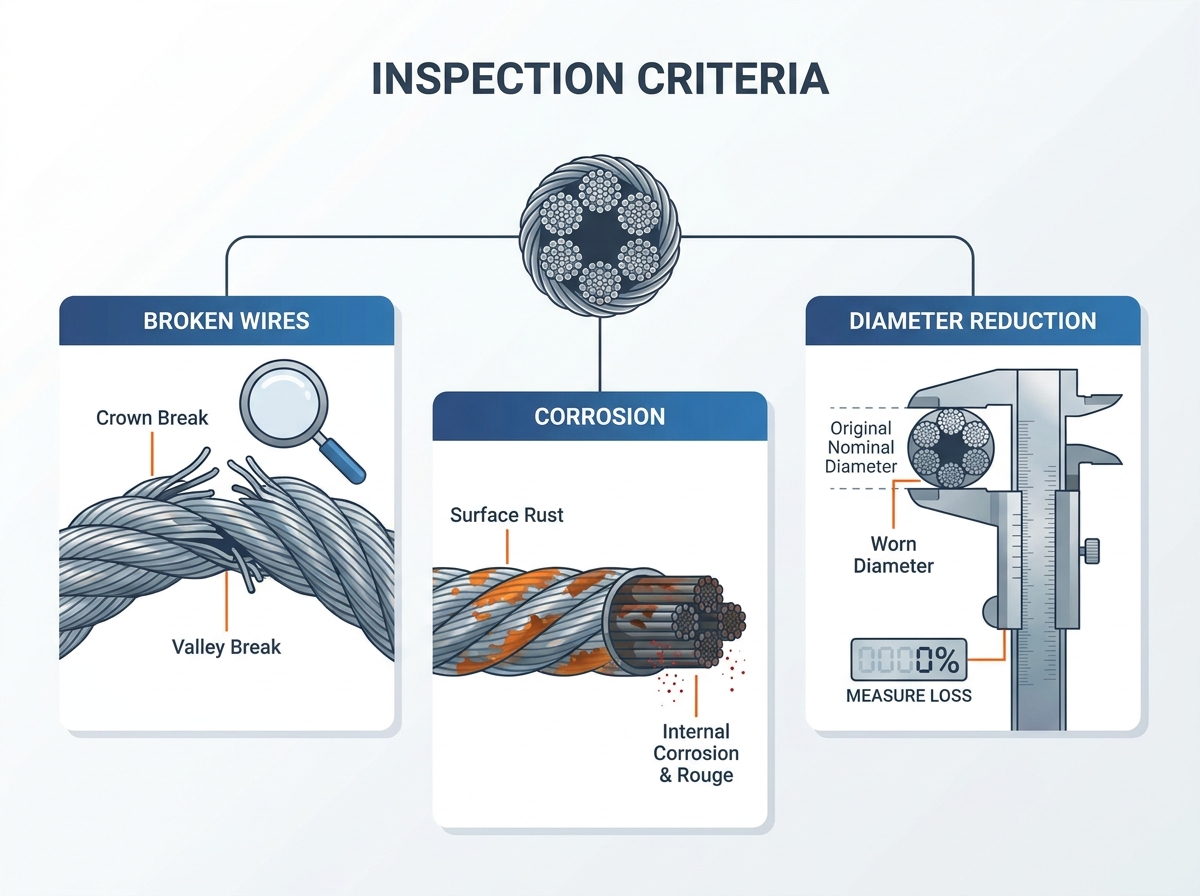
Medir a redução do diâmetro requer uma metodologia rigorosa e objetiva. O desgaste do cabo altera a dimensão física do ativo. Você deve medir corretamente para rastrear essa mudança com precisão. Use calibradores devidamente calibrados. Sempre meça nas pontas externas dos fios. Nunca meça através dos vales. Colocar as mandíbulas do calibrador nos vales produz uma leitura falsa e artificialmente menor. Recomendamos fazer três medições no mesmo local. Gire os calibradores ligeiramente a cada vez. Registre a maior leitura como o diâmetro verdadeiro.
Você deve diferenciar entre desgaste abrasivo normal e martelamento. O desgaste abrasivo remove ativamente o metal. Isso acontece naturalmente à medida que a corda se arrasta contra roldanas, tambores e estruturas adjacentes. Peening desloca o metal sem necessariamente removê-lo. Os fios externos se achatam devido ao contato de alta pressão ou batidas. Peening muitas vezes faz com que a corda pareça brilhante e plana. Endurece a superfície do aço, o que a torna quebradiça. O aço frágil eventualmente racha, levando diretamente a quebras prematuras por fadiga.
Estabelecer uma linha de base precisa é fundamental para o rastreamento do desgaste. O diâmetro nominal fornece apenas um tamanho geral de catálogo. Você deve medir e registrar o diâmetro real do cabo antes de colocá-lo em serviço. Um cabo recém-fabricado geralmente mede um pouco mais do que sua designação nominal. Sempre compare as leituras de desgaste futuras com esta linha de base verdadeira e real. Se você usar o tamanho nominal como linha de base, calculará totalmente mal a porcentagem de redução do diâmetro.
| Característico | Desgaste Abrasivo | Peening |
|---|---|---|
| Mecanismo | O metal é fisicamente removido por fricção. | O metal é deslocado e achatado por impacto/pressão. |
| Aparência Visual | Coroas externas lisas e desgastadas. | Fios externos brilhantes, martelados e achatados. |
| Impacto no Aço | Reduz a área transversal e a resistência. | Provoca endurecimento, tornando os fios altamente quebradiços. |
| Causas Comuns | Operação normal sobre roldanas, arrastando em superfícies. | Batidas em tambores, ângulos de frota inadequados, esmagamento. |
A corrosão interna representa a ameaça oculta definitiva aos equipamentos de elevação. Muitas vezes degrada o núcleo rapidamente sem exibir sinais externos óbvios. O exterior pode parecer perfeitamente bem. Enquanto isso, o interior apodrece lentamente. A corrosão do cabo de aço compromete a capacidade do núcleo de suportar os fios externos. Quando o núcleo entra em colapso, os fios externos suportam cargas desiguais. Isto leva a uma falha súbita e catastrófica durante uma elevação. Você deve tratar a corrosão com seriedade. Ambientes próximos a água salgada, fábricas de produtos químicos ou umidade extrema exigem vigilância redobrada.
Distinguir cuidadosamente entre ferrugem superficial e corrosão profunda. A oxidação benigna da superfície ocorre frequentemente em aço exposto. Geralmente você pode limpá-lo com um pano ou escova de aço. A lubrificação adequada atenua facilmente a ferrugem superficial simples. Pitting age de maneira totalmente diferente. Isso corrói fisicamente o aço. Cria crateras microscópicas na superfície do fio. Essas crateras concentram o estresse. Eles comprometem significativamente a resistência estrutural do fio. Uma vez iniciado o pite, a lubrificação não consegue reverter o dano estrutural. Você deve avaliar a profundidade da corrosão para determinar a segurança.
Instrua todos os inspetores a procurarem atentamente por ruge. Rouge aparece como uma poeira metálica vermelha distinta. Ele emerge diretamente dos vales entre os fios. Rouge serve como um indicador primário e inegável da deterioração do núcleo interno. Forma-se quando os fios internos perdem a lubrificação. Eles se esfregam agressivamente um no outro. Este atrito interno produz partículas microscópicas de aço. Essas partículas oxidam rapidamente, criando a poeira vermelha. Ao ver rouge, você deve presumir que existem danos internos graves.
Estruture suas rotinas de inspeção de forma lógica. Você deve separar as verificações frequentes das inspeções periódicas. Inspeções frequentes acontecem diariamente ou no início de cada turno. Uma “pessoa competente” designada geralmente as executa. Eles procuram principalmente danos óbvios e gritantes. Eles verificam se há torções severas, gaiolas ou fios quebrados repentinamente. As inspeções periódicas acontecem com menos frequência. Eles ocorrem mensalmente, trimestralmente ou anualmente. Uma “pessoa qualificada” altamente treinada os executa. As inspeções periódicas envolvem avaliações profundas e documentadas da redução de diâmetro, desgaste interno e limites de conformidade.
Concentre o escrutínio pesado nas zonas de inspeção específicas. Certas áreas sofrem degradação acelerada. Destaque os pontos de terminação. Examine atentamente os encaixes em cunha, as conexões estampadas e os olhais dos dedais. Esses pontos de ancoragem suportam imensas concentrações de tensão. Verifique as seções específicas que passam repetidamente sobre roldanas e tambores. A fadiga de flexão atinge o pico nessas zonas ativas. Finalmente, inspecione quaisquer segmentos expostos a condições ambientais adversas. Observe áreas que ficam na água, expostas a vapores químicos ou sujeitas a condições climáticas extremas. Você deve priorizar essas áreas de alto risco.
As inspeções não documentadas criam um risco operacional imenso. Um programa robusto requer um acompanhamento histórico preciso. Você não pode confiar na memória. Registre cada medição, contagem de quebras e observação de ferrugem em um registro padronizado. O rastreamento histórico permite calcular a taxa precisa de degradação. Depois de conhecer a taxa, você poderá prever com precisão as necessidades de substituição. Essa previsão evita tempos de inatividade inesperados. Ele permite que as equipes de compras solicitem substituições OEM específicas com antecedência. A documentação comprova seu compromisso com a segurança durante auditorias regulatórias.
Faça a decisão final com base em evidências abrangentes. Compreenda o efeito cumulativo de pequenos defeitos. Uma corda pode tecnicamente ultrapassar limites individuais. Pode ter intervalos aceitáveis. Pode apresentar desgaste mínimo. Pode ter uma leve ferrugem. No entanto, a combinação de múltiplos defeitos marginais acelera rapidamente o cronograma da falha. A interação entre desgaste, ferrugem e fadiga cria um risco agravado. Quando você observa uma combinação desses fatores, o ativo se torna fundamentalmente inseguro. Esta combinação exige estritamente a reforma antecipada.
Liste seus próximos passos imediatos depois de condenar uma corda. Primeiro, a transição da avaliação para a ação. Identifique o equipamento imediatamente. Evite qualquer uso posterior. Bloqueie-o com segurança. Em seguida, selecione a substituição correta. Você deve corresponder exatamente às especificações do OEM. Não substitua tipos de núcleo, direções de assentamento ou diâmetros nominais sem aprovação de engenharia. Instale o novo cabo usando técnicas adequadas de enrolamento sob tensão. Por fim, atualize o log de inspeção do ativo. Marque o cabo antigo como destruído e registre a data de instalação do novo cabo e o diâmetro da linha de base.
Tratar substituição do cabo de aço como uma oportunidade investigativa crítica. Não trate isso como a etapa final. Incentive os gestores de segurança a abordar as causas subjacentes. As polias desalinhadas causaram desgaste excessivo? O enrolamento incorreto do tambor esmagou a corda? A lubrificação inadequada ou incorreta causou ferrugem interna? Corrija esses problemas raiz imediatamente. Se você ignorar a causa raiz, simplesmente destruirá a corda nova exatamente da mesma maneira. A solução proativa de problemas prolonga a vida útil do seu equipamento pesado.
A inspeção de cabos de aço serve como um processo vital de coleta de evidências. Ele ajuda você a equilibrar a longevidade operacional com a segurança intransigente do local. Você não pode se dar ao luxo de confiar em suposições subjetivas ao avaliar ativos pesados. A medição objetiva do desgaste, a contagem precisa de fios quebrados e a identificação precoce de corrosão interna evitarão falhas catastróficas.
Para proteger suas operações, siga estas etapas principais imediatamente. Primeiro, audite sua documentação de inspeção atual para garantir que ela rastreie o histórico de degradação com precisão. Em segundo lugar, treine suas equipes de linha de frente para distinguir entre ferrugem superficial menor e rugosidade interna crítica. Terceiro, imponha o uso estrito de calibradores para medir a redução real do diâmetro. Por fim, consulte profissionais certificados em rigging se os seus critérios de avaliação internos não possuírem limites objetivos. Rotinas práticas e padronizadas mantêm seu pessoal seguro e seus projetos avançando.
R: Uma pessoa competente deve realizar uma inspeção visual diariamente ou antes de cada turno. Uma pessoa qualificada deve realizar uma inspeção periódica abrangente e documentada pelo menos uma vez por ano. O uso severo ou ambientes agressivos exigem inspeções periódicas mais frequentes, muitas vezes mensais.
R: OSHA e ASME distinguem entre pessoal. Uma “pessoa competente” cuida das verificações visuais diárias. Eles possuem conhecimento suficiente para identificar perigos óbvios. Uma “pessoa qualificada” realiza inspeções periódicas. Eles possuem um diploma reconhecido, certificado ou ampla posição profissional para avaliar a integridade estrutural e os limites regulatórios.
R: Não, você não pode reparar fios quebrados individualmente ou emendar uma seção danificada. Você só poderá cortar a seção danificada se o comprimento restante atender aos requisitos operacionais e às especificações do OEM. Caso contrário, você deverá substituir todo o conjunto.
R: Como regra geral, os cabos devem ser retirados quando o diâmetro for reduzido em mais de 5% do nominal. No entanto, é necessário consultar tabelas específicas da ASME/OSHA. A redução exata permitida varia significativamente com base no tamanho nominal e no tipo de equipamento.


