
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-11-15 Opprinnelse: nettsted


Nedbryting av ståltau utgjør en enorm operasjonell risiko som påvirker sikkerheten på stedet, overholdelsesansvar og generell oppetid. Du kan ikke behandle det bare som en annen rutinemessig vedlikeholdsboks å sjekke. Hvert tungt løft avhenger helt av strukturell integritet. Dessverre utfører frontlinjepersonell ofte visuelle kontroller inkonsekvent. Denne inkonsekvensen fører til alvorlige konsekvenser for hele operasjonen. For det første kan du kaste helt gode tau for tidlig, noe som sløser med verdifulle vedlikeholdsbudsjetter. Alternativt kan inspektører savne skjulte interne feil. Å savne disse feilene øker dramatisk risikoen for katastrofal svikt og alvorlige skader på arbeidsplassen. Denne artikkelen gir et standardisert, evidensbasert rammeverk for inspeksjon av løftekabel . Vi vil utforske objektive kriterier for å identifisere slitasje, evaluere korrosjon og telle ledningsbrudd. Du vil lære nøyaktig hvordan du tolker disse kritiske degraderingsmønstrene, slik at du kan ta trygge, trygge erstatningsbeslutninger.
Overholdelse av forskrifter danner grunnlaget for enhver operasjonell sikkerhetsstrategi. Du må overholde OSHAs retningslinjer og ASME-standarder strengt. ASME B30-serien styrer det meste av løfteutstyr som er distribuert over hele Nord-Amerika. Ulike bransjer krever spesifikke regelverk. Gruvedrift må overholde MSHA-standarder. Maritime operasjoner følger ofte distinkte kystvaktforskrifter. Manglende overholdelse utsetter organisasjonen din for et enormt juridisk ansvar. En ad hoc-tilnærming til inspeksjoner holder rett og slett ikke under en revisjon eller etterforskning etter hendelsen. Du trenger et strukturert, formelt program.
En vellykket inspeksjonsprogrammet for ståltau ser klart annerledes ut enn tilfeldig observasjon. Den leverer forutsigbare vedlikeholdsplaner. Det garanterer null rigging-relaterte sikkerhetshendelser. Den produserer også omhyggelig reviderbare logger. Sikkerhetsledere bør bruke disse loggene for å demonstrere proaktiv overholdelse. Du oppnår suksess når inspektører følger strenge, standardiserte prosedyrer. De må vurdere hver eiendel ved å bruke nøyaktig de samme kriteriene. Dette eliminerer gjetting. Det fjerner subjektive meninger fra sikkerhetsligningen.
Vi må erkjenne de iboende grensene for standard visuelle inspeksjoner. Visuelle kontroller fanger kun opp ytre anomalier. De savner lett dyp indre kjerneskade. For kritiske eller høysyklusapplikasjoner blir intern vurdering absolutt obligatorisk. Vi anbefaler på det sterkeste å integrere magnetisk tautesting (MRT). MRT fungerer som en spesialisert, ikke-destruktiv testing (NDT) løsning. MRT-enheten induserer et magnetfelt rundt tauet. Den måler magnetisk flukslekkasje for å identifisere interne ødelagte ledninger og skjult korrosjon. Du kan ikke stole på synet alene for høye løfteoperasjoner.
Kontrollørene skal skille klart mellom kronebrudd og dalbrudd. Kronebrudd skjer ved normal bøyetrøtthet. Du ser dem på den ytre overflaten av trådene. De oppstår når tauet gjentatte ganger bøyer seg over skiver og trommer. Dalbrudd representerer en mye mer kritisk strukturell advarsel. De forekommer dypt mellom de enkelte trådene. Et dalbrudd indikerer vanligvis alvorlig indre kjernedegradering eller kollaps. Å finne til og med en enkelt dalpause krever umiddelbar oppmerksomhet. Det krever ofte umiddelbar pensjonering av eiendelen.
Telleprotokoll krever en objektiv, standardisert metode. Du må telle ødelagte ledninger per leggelengde. En leggelengde er den langsgående avstanden det tar en tråd for å gjøre en fullstendig omdreining rundt kjernen. Inspektører må absolutt kjenne til den spesifikke standarden som styrer deres spesifikke utstyr. For eksempel krantauinspeksjon under ASME B30.5 bruker helt andre terskler enn overhead-taljer evaluert under ASME B30.2. Mobilkraner tillater generelt færre ødelagte ledninger før pensjonering. Du kan ikke bruke en universell regel på tvers av alle maskintyper.
Vurder distribusjonsmønstrene for eventuelle pauser du finner. Isolerte pauser skjer naturlig over tid. Lokalisert klynging signaliserer ekstreme problemer. Du må undersøke klynger umiddelbart. Når flere pauser forekommer innenfor et sterkt konsentrert område, indikerer det alvorlig lokalisert stress. Dette peker ofte på feiljustering av skiven, feil spoling eller en lokalisert knusingshendelse. Ensartet fordeling antyder standard tretthet ved slutten av livet. Klynger antyder et aktivt mekanisk problem som ødelegger tauet. Dokumenter den nøyaktige plasseringen av en brukket ståltau for å spore spredningsmønstre.
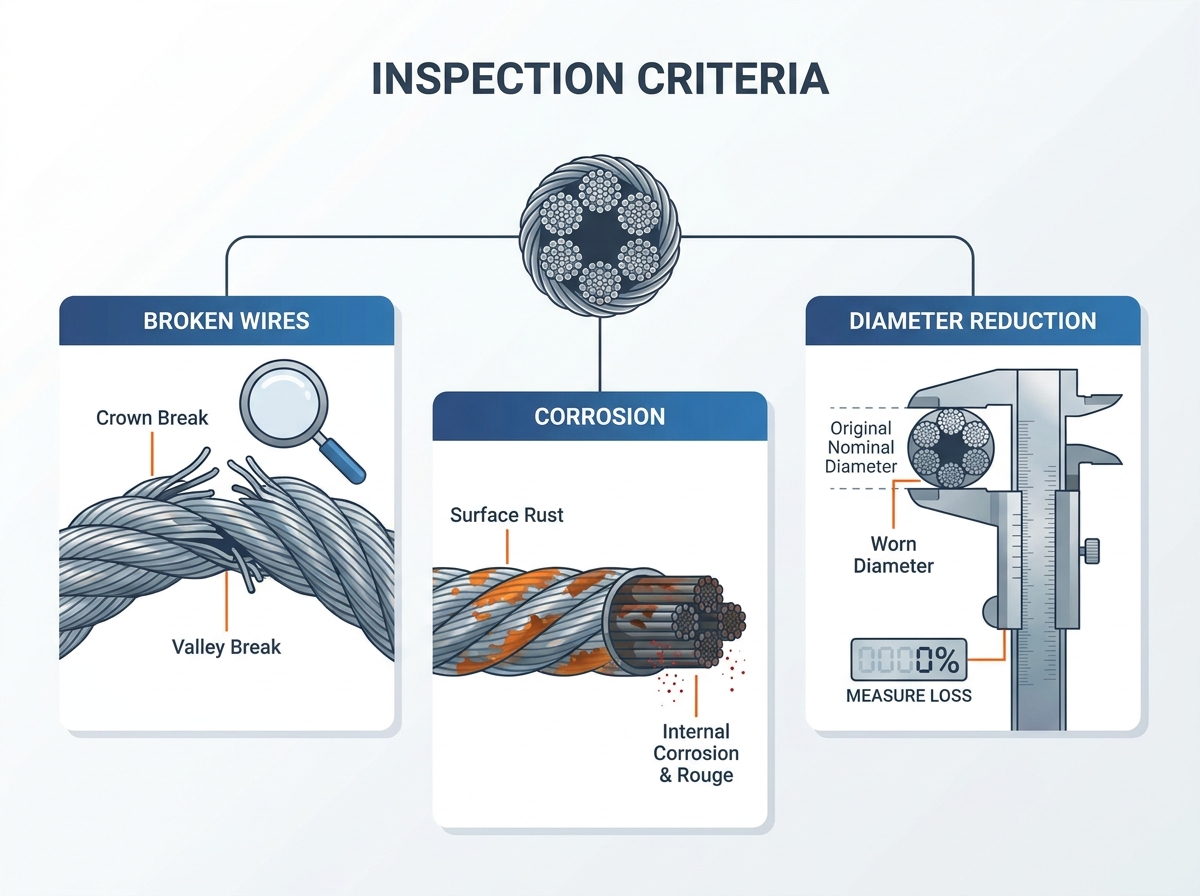
Måling av diameterreduksjon krever en streng, objektiv metodikk. Slitasje av ståltau endrer den fysiske dimensjonen til eiendelen. Du må måle riktig for å spore denne endringen nøyaktig. Bruk riktig kalibrerte skyvelære. Mål alltid på tvers av de ytre ytre kronene på trådene. Mål aldri på tvers av dalene. Plassering av kaliperkjever i dalene gir en falsk, kunstig mindre avlesning. Vi anbefaler å ta tre målinger på samme sted. Roter caliperne litt hver gang. Registrer den største avlesningen som den sanne diameteren.
Du må skille mellom normal slitasje og peening. Slipende slitasje fjerner aktivt metall. Det skjer naturlig når tauet sleper mot skiver, trommer og omkringliggende strukturer. Peening fortrenger metall uten å nødvendigvis fjerne det. De ytre ledningene flater ut fra høytrykkskontakt eller dunking. Peening får ofte tauet til å se blankt og flatt ut. Det herder ståloverflaten, noe som gjør den sprø. Sprøtt stål sprekker til slutt, noe som fører direkte til for tidlige utmattelsesbrudd.
Å etablere en nøyaktig grunnlinje er avgjørende for slitasjesporing. Nominell diameter gir kun en generell katalogstørrelse. Du må måle og registrere den faktiske diameteren til tauet før du tar det i bruk. Et nyprodusert tau måler ofte litt større enn dens nominelle betegnelse. Sammenlign alltid fremtidige slitasjeavlesninger med denne sanne, faktiske grunnlinjen. Hvis du bruker den nominelle størrelsen som grunnlinje, vil du feilberegne prosentandelen av diameterreduksjonen fullstendig.
| Karakteristisk | Abrasive Wear | Peening |
|---|---|---|
| Mekanisme | Metall slipes fysisk vekk via friksjon. | Metall forskyves og flates ut ved slag/trykk. |
| Visuelt utseende | Glatte, nedslitte ytre kroner. | Skinnende, hamrede, flate ytterledninger. |
| Påvirkning på stål | Reduserer tverrsnittsareal og styrke. | Forårsaker arbeidsherding, og gjør ledninger svært sprø. |
| Vanlige årsaker | Normal drift over skiver, sleping på overflater. | Dunking på trommer, feil flåtevinkler, knusing. |
Innvendig korrosjon representerer den ultimate skjulte trusselen mot løfteutstyr. Det degraderer ofte kjernen raskt uten å vise åpenbare ytre tegn. Utsiden kan se helt fin ut. I mellomtiden råtner innsiden sakte bort. Korrosjon av ståltau kompromitterer kjernens evne til å støtte de ytre trådene. Når kjernen kollapser, bærer de ytre trådene ujevn belastning. Dette fører til plutselige, katastrofale feil under et løft. Du må behandle korrosjon seriøst. Miljøer nær saltvann, kjemiske anlegg eller ekstrem fuktighet krever økt årvåkenhet.
Skille nøye mellom overflaterust og dyp grop. Godartet overflateoksidasjon forekommer ofte på eksponert stål. Du kan vanligvis tørke det bort med en fille eller stålbørste. Riktig smøring reduserer lett enkel overflaterust. Pitting oppfører seg helt annerledes. Det tærer fysisk på stålet. Det skaper mikroskopiske kratere på trådoverflaten. Disse kratrene konsentrerer stress. De kompromitterer den strukturelle trådstyrken betydelig. Når gropdannelsen begynner, kan ikke smøring reversere den strukturelle skaden. Du må vurdere dybden på gropen for å fastslå sikkerheten.
Be alle inspektører om å se nøye etter røde. Rouge fremstår som et tydelig, rødt metallstøv. Den kommer direkte fra dalene mellom trådene. Rouge fungerer som en primær, ubestridelig indikator på indre kjerneforringelse. Det dannes når interne ledninger mister smøring. De gnir seg aggressivt mot hverandre. Denne interne frettingen produserer mikroskopiske stålpartikler. Disse partiklene oksiderer raskt og skaper det røde støvet. Når du ser rouge, må du anta at det er alvorlig intern skade.
Strukturer inspeksjonsrutinene dine logisk. Du må skille hyppige kontroller fra periodiske inspeksjoner. Hyppige inspeksjoner skjer daglig eller ved starten av hvert skift. En utpekt 'kompetent person' utfører vanligvis dem. De ser først og fremst etter åpenbare, grelle skader. De ser etter alvorlige knekk, fuglebur eller plutselige ledninger. Periodiske inspeksjoner skjer sjeldnere. De forekommer månedlig, kvartalsvis eller årlig. En høyt trent «kvalifisert person» henretter dem. Periodiske inspeksjoner involverer dyp, dokumentert evaluering av diameterreduksjon, intern slitasje og samsvarsterskler.
Fokuser tung gransking på målrettede inspeksjonssoner. Enkelte områder lider under akselerert forringelse. Fremhev termineringspunkter. Undersøk kilehylser, smidd beslag og fingerbøl-øyne nøye. Disse ankerpunktene tåler enorme stresskonsentrasjoner. Sjekk de spesifikke seksjonene som passerer gjentatte ganger over skiver og tromler. Bøyetretthet topper i disse aktive sonene. Til slutt, inspiser alle segmenter som er utsatt for tøffe miljøforhold. Se på områder som hviler i vann, utsatt for kjemiske gasser eller utsatt for ekstremvær. Du må prioritere disse høyrisikoområdene.
Udokumenterte inspeksjoner skaper enorm operasjonell risiko. Et robust program krever nøyaktig historisk sporing. Du kan ikke stole på minnet. Registrer hver måling, bruddtelling og rustobservasjon i en standardisert logg. Historisk sporing lar deg beregne den nøyaktige nedbrytningshastigheten. Når du vet hastigheten, kan du nøyaktig anslå erstatningsbehov. Denne prognosen forhindrer uventet nedetid. Det lar innkjøpsteam bestille spesifikke OEM-erstatninger på forhånd. Dokumentasjon beviser din forpliktelse til sikkerhet under regulatoriske revisjoner.
Foreta den siste samtalen basert på omfattende bevis. Forstå den kumulative effekten av mindre defekter. Et tau kan teknisk sett passere individuelle terskler. Det kan ha akseptable pauser. Det kan vise minimal slitasje. Den kan ha litt rust. Men å kombinere flere marginale defekter akselererer raskt feiltidslinjen. Samspillet mellom slitasje, rust og tretthet skaper en sammensetningsfare. Når du observerer en kombinasjon av disse faktorene, blir eiendelen fundamentalt usikker. Denne kombinasjonen krever strengt tidlig pensjonering.
Kortliste de umiddelbare neste trinnene når du fordømmer et tau. Først overgang fra evaluering til handling. Merk utstyret umiddelbart. Unngå videre bruk. Lås den sikkert ute. Velg deretter riktig erstatning. Du må matche OEM-spesifikasjonene nøyaktig. Ikke bytt ut kjernetyper, leggeretninger eller nominelle diametre uten ingeniørgodkjenning. Installer det nye tauet ved å bruke riktige spoleteknikker under spenning. Oppdater til slutt eiendelens inspeksjonslogg. Merk det gamle tauet som ødelagt og noter det nye tauets installasjonsdato og grunnlinjediameter.
Behandle utskifting av ståltau som en kritisk etterforskningsmulighet. Ikke behandle det som det siste trinnet. Oppmuntre sikkerhetsledere til å ta tak i underliggende årsaker. Førte feiljusterte skiver til overdreven slitasje? Har feil trommelspoling knust tauet? Førte utilstrekkelig eller feil smøring til innvendig rust? Løs disse rotproblemene umiddelbart. Hvis du ignorerer grunnårsaken, vil du ganske enkelt ødelegge det splitter nye tauet på nøyaktig samme måte. Proaktiv problemløsning forlenger levetiden til ditt tunge utstyr.
Inspeksjon av ståltau fungerer som en viktig bevisinnsamlingsprosess. Den hjelper deg med å balansere lang levetid med kompromissløs sikkerhet på stedet. Du har ikke råd til å stole på subjektive gjetninger når du vurderer tunge løftemidler. Objektiv måling av slitasje, nøyaktig telling av ødelagte ledninger og tidlig identifisering av intern korrosjon vil forhindre katastrofale feil.
Følg disse nøkkeltrinnene umiddelbart for å sikre driften din. Først må du revidere din nåværende inspeksjonsdokumentasjon for å sikre at den sporer historisk forringelse nøyaktig. For det andre, tren frontlinjeteamene dine til å skille mellom mindre overflaterust og kritisk intern rouge. For det tredje, håndhev streng bruk av kalipere for å måle faktisk diameterreduksjon. Rådfør deg til slutt med sertifiserte riggfagfolk hvis dine interne evalueringskriterier mangler objektive terskler. Handlingsbare, standardiserte rutiner holder personellet ditt trygt og prosjektene dine fremover.
A: En kompetent person må utføre en visuell inspeksjon daglig eller før hvert skift. En kvalifisert person skal gjennomføre en omfattende, dokumentert periodisk kontroll minst årlig. Alvorlig bruk eller tøffe miljøer krever hyppigere periodiske inspeksjoner, ofte månedlige.
A: OSHA og ASME skiller mellom personell. En 'kompetent person' håndterer daglige visuelle kontroller. De har nok kunnskap til å identifisere åpenbare farer. En 'kvalifisert person' håndterer periodiske inspeksjoner. De har en anerkjent grad, sertifikat eller omfattende profesjonell status for å evaluere strukturell integritet og regulatoriske terskler.
A: Nei, du kan ikke reparere individuelle ødelagte ledninger eller skjøte en skadet seksjon. Du kan kun kutte ut den skadede delen hvis den gjenværende lengden oppfyller driftskravene og samsvarer med OEM-spesifikasjonene. Ellers må du bytte ut hele enheten.
A: Som en generell regel bør tau trekkes ut når diameteren reduseres med mer enn 5 % fra nominell. Du må imidlertid konsultere spesifikke ASME/OSHA-tabeller. Den nøyaktige tillatte reduksjonen varierer betydelig basert på nominell størrelse og utstyrstype.


