
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-01 Pochodzenie: Strona


Pozyskiwanie sprzętu do olinowania masowego wiąże się z ogromnymi kosztami w przypadku każdej operacji przemysłowej. Pojedyncza awaria sprzętu może spowodować katastrofalne wypadki. Często skutkuje to poważnymi odpowiedzialnością za bezpieczeństwo, przedłużonymi przestojami operacyjnymi i ogromnymi karami regulacyjnymi. Specjaliści ds. zakupów stoją dziś przed złożonym środowiskiem. Nie możesz sobie pozwolić na traktowanie tego istotnego zakupu wyłącznie jako ćwiczenia cenowego. Znalezienie wiarygodnych partnerów wymaga rygorystycznej weryfikacji. Należy priorytetowo potraktować odporność łańcucha dostaw i rygorystyczne zarządzanie ryzykiem.
W tym artykule przedstawiono oparte na dowodach ramy oceny dostawców. Zastanowimy się, jak systemowo oceniać dostawców. Poznasz istotne różnice techniczne pomiędzy metodami produkcji. Zwracamy uwagę na niezbywalne standardy zgodności, których musisz wymagać. Przedstawiamy również wyraźne sygnały ostrzegawcze, na które należy zwrócić uwagę podczas audytów fabrycznych. Ten kompleksowy przewodnik zapewnia wsparcie inżynierom i menedżerom ds. zakupów. Możesz bezpiecznie zabezpieczyć zamówienia na sprzęt na dużą skalę, minimalizując jednocześnie ryzyko operacyjne.
Zamawianie komponentów do dźwigów przemysłowych wymaga skupienia się na długoterminowej stabilności projektu. Ceny jednostkowe podawane z góry często odwracają uwagę kupujących od ukrytych zobowiązań. Słaba jakość Haki do podnoszenia w sprzedaży hurtowej wprowadzają poważne luki w zabezpieczeniach Twojej działalności. Przedwczesne zużycie powoduje konieczność częstych wymian. To stale zakłóca harmonogramy produkcji. Niejednolita jakość sprzętu prowadzi również do wysokiego współczynnika odrzuceń partii. Odrzucenia te paraliżują linie montażowe i opóźniają krytyczne fazy budowy.
Odpowiedzialność i zgodność stanowią największe ryzyko operacyjne. Wdrażanie niezgodnego sprzętu stwarza ogromne ryzyko finansowe. Środowiska przemysłowe działają pod ścisłymi wymogami bezpieczeństwa. Organy regulacyjne, takie jak OSHA, rygorystycznie sprawdzają konfiguracje olinowania. Awaria haka prowadząca do wypadku pociąga za sobą druzgocące konsekwencje prawne. Kary z łatwością przewyższają początkowe oszczędności w zakresie zamówień. Reputacja firmy ulega nieodwracalnym szkodom w wyniku incydentów związanych z bezpieczeństwem. Należy upewnić się, że każdy komponent spełnia udokumentowane standardy branżowe.
Niezawodność łańcucha dostaw jest równie istotna dla nabywców korporacyjnych. Nagłe spadki jakości ze strony niezweryfikowanych dostawców paraliżują projekty. Wielu kupujących boryka się z nieoczekiwanymi opóźnieniami w kontaktach z nierzetelnymi partnerami. Niespójne terminy realizacji zmuszają do posiadania nadmiernych zapasów bezpieczeństwa. Bezpośrednia współpraca ze sprawdzonym specjalistą dostawca haków do podnoszenia stabilizuje przepływ zapasów. Przejrzyści dostawcy przekazują realistyczne harmonogramy produkcji. Zapobiegają szokom operacyjnym spowodowanym opóźnionymi lub wadliwymi przesyłkami.
Częsty błąd: poleganie wyłącznie na kontrolach wizualnych przy dostawie. Wygląd powierzchni rzadko ujawnia wewnętrzne mikropęknięcia lub słabe właściwości metalurgiczne. Zawsze żądaj kompleksowych danych testowych przed wdrożeniem nowego sprzętu.
Metalurgia dyktuje granice bezpieczeństwa sprzętu osprzętu. Musisz zrozumieć, w jaki sposób produkowane są komponenty. Metoda produkcji ma bezpośredni wpływ na tryby awarii.
Każdy osprzęt przemysłowy musi być kuty matrycowo. A kuty hak zapewnia doskonały stosunek wytrzymałości do masy. Proces kucia ściska nagrzaną stal. Ta czynność wyrównuje wewnętrzny przepływ ziaren zgodnie z konturem komponentu. Ciągłe wyrównanie ziaren drastycznie poprawia odporność na uderzenia. Maksymalizuje także trwałość zmęczeniową przy dużych, powtarzalnych obciążeniach.
Całkowicie unikaj odlewanych alternatyw do zastosowań związanych z podnoszeniem nad głową. Odlewanie polega na wlewaniu roztopionego metalu do form. Proces ten często powoduje zatrzymanie pęcherzyków powietrza. Tworzy mikroskopijne wewnętrzne puste przestrzenie. W odlewie brakuje wyrównanych struktur ziaren. Komponenty te często ulegają katastrofalnym awariom bez widocznych znaków ostrzegawczych. Kucie zapewnia ciągliwość. Prawidłowo wyprodukowany element rozciąga się w widoczny sposób przed zerwaniem. To wydłużenie służy jako krytyczne ostrzeżenie wizualne dla operatorów.
Klasyfikacja stali stopowej określa możliwości użytkowe. Podczas audytu A Dostawca haków G80 , żąda konkretnych danych metalurgicznych. Stal klasy 80 wymaga precyzyjnej obróbki cieplnej. Procesy hartowania i odpuszczania są istotne. Hartowanie szybko utwardza stal. Odpuszczanie przywraca niezbędną ciągliwość. Jeśli sprzedawca pospieszy się z tymi krokami, stal stanie się niebezpiecznie krucha.
Branża stale zmierza w kierunku komponentów klasy 100. G100 zapewnia o około 25% wyższe wymagania w zakresie udźwigu w stosunku do masy niż G80. Dzięki temu operatorzy mogą używać lżejszych zespołów olinowania. Lżejsze konfiguracje zmniejszają zmęczenie pracownika. Upewnij się, że Twój potencjalny dostawca posiada zaawansowane piece wymagane do produkcji G100.
Dopasowanie projektu sprzętu do środowiska operacyjnego zapobiega przedwczesnym awariom. Różne środowiska nakładają wyjątkowe obciążenia na elementy osprzętu. Rozważ te typowe odmiany:
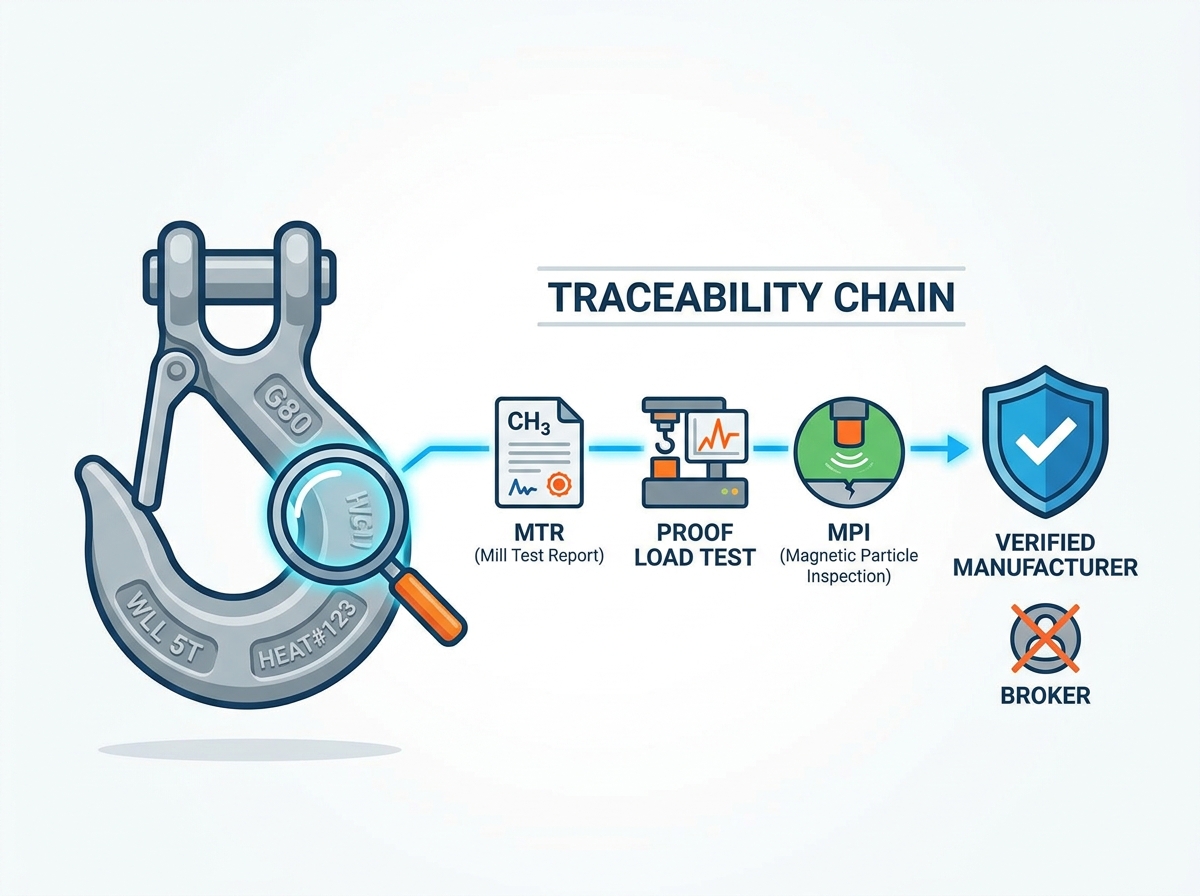
Identyfikowalność stanowi podstawę bezpieczeństwa sprzętu. Nie można zweryfikować integralności produktu bez udokumentowanych danych historycznych. Renomowani dostawcy uwzględniają identyfikowalność na każdym etapie produkcji.
Każdy autentyczny element przemysłowy wymaga trwałych wypukłych oznaczeń. Te kute oznaczenia wytrzymują trudne warunki pracy. Musisz poszukać identyfikatora producenta. Dopuszczalne obciążenie robocze (WLL) musi być wyraźnie widoczne. Wskaźniki jakości zapewniają operatorom wykorzystanie właściwych pojemności. Kod śladu cieplnego jest prawdopodobnie najważniejszym oznaczeniem. Ten kod alfanumeryczny łączy gotowy produkt z pierwotną partią stali. Jeśli komponent ulegnie awarii, kod cieplny umożliwia bezpieczne wycofanie całej partii, której dotyczy problem.
Legalny dostawca sprzętu dźwigowego chętnie udostępnia obszerną dokumentację. Nigdy nie przyjmuj ustnych zapewnień dotyczących marginesów bezpieczeństwa.
Lista kontrolna niezbędnej dokumentacji:
| Typ dokumentu | Cel i standardowa miara | Dlaczego to ma znaczenie |
|---|---|---|
| Raporty z testów młyna (MTR) | Sprawdza surowy skład chemiczny stali. | Zapewnia, że stop spełnia dokładne wymagania metalurgiczne przed rozpoczęciem kucia. |
| Certyfikaty obciążenia próbnego | Potwierdza badanie przy 2x do 2,5x dopuszczalnego obciążenia roboczego. | Sprawdza, czy komponent może wytrzymać określone obciążenia bez trwałego odkształcenia. |
| Dane z testu zniszczenia | Potwierdza minimalny projektowy współczynnik bezpieczeństwa 4x DOR. | Gwarantuje bezpieczny margines błędu w przypadku nagłych dynamicznych obciążeń udarowych. |
Sprawdź znajomość dostawców w zakresie światowych standardów bezpieczeństwa. Nieznajomość przepisów regionalnych sygnalizuje brak dojrzałości zawodowej. Kupujący z Ameryki Północnej powinni wymagać zgodności z normą ASME B30.10. Przepisy OSHA w dużym stopniu odwołują się do norm ASME. Rynki europejskie wymagają ścisłego przestrzegania specyfikacji EN 1677. Zawsze sprawdzaj, czy dokumentacja jest dokładnie zgodna z lokalnymi przepisami.
Wiele profili online przedstawia fałszywe możliwości przemysłowe. Należy rozróżnić prawdziwe fabryki od pośredników handlowych. Współpraca z rzeczywistym producentem gwarantuje odpowiedzialność.
Brokerzy często podwyższają ceny, ukrywając prawdziwe pochodzenie produkcji. Korzystając z pośredników, tracisz bezpośrednią kontrolę nad zapewnieniem jakości. Aby zweryfikować A producent haków do podnoszenia , poproś o audyty maszyn wirtualnych na żywo. Poproś o ciągłe filmy przedstawiające zasięg fabryki. Legalne fabryki z łatwością demonstrują aktywne młoty spadowe i piece do obróbki cieplnej. Brokerzy zazwyczaj oferują tylko dopracowane zdjęcia marketingowe. Poszukaj sprzętu zapewniającego bezpieczeństwo pracowników i zorganizowanego przepływu produkcji. Prawdziwi producenci chętnie zadają szczegółowe pytania techniczne.
Dostawca jest tak niezawodny, jak jego sprzęt testujący. Zewnętrzna kontrola jakości często prowadzi do niebezpiecznego nadzoru. Fabryka musi posiadać na miejscu specjalne maszyny diagnostyczne.
Najlepsza praktyka: Poproś dostawcę o certyfikaty kalibracji jego maszyn testujących. Nieskalibrowany sprzęt generuje bezużyteczne dane dotyczące bezpieczeństwa.
Oceń ich zdolność do radzenia sobie z nagłym wzrostem objętości ładunku. Niezawodni partnerzy zarządzają rozwojem bez utraty jakości. Niektóre fabryki przyjmują ogromne zamówienia, których nie są w stanie zrealizować wewnętrznie. Po cichu zlecają produkcję nadmiarową niesprawdzonym warsztatom podrzędnym. Praktyka ta wprowadza niebezpieczne niespójności w łańcuchu dostaw. Żądaj wyraźnych klauzul umownych zabraniających niezatwierdzonego podwykonawstwa. Podczas audytu wstępnego należy sprawdzić ich maksymalne miesięczne możliwości tonażowe.
Przejście na nowego dostawcę wymaga metodycznego wykonania. Przyspieszenie procesu wdrażania może spowodować poważne zakłócenia operacyjne. Należy zweryfikować roszczenia poprzez testy fizyczne.
Nigdy nie składaj zamówienia zbiorczego w oparciu wyłącznie o komunikację cyfrową. Zamów najpierw reprezentatywną partię prototypową. Po przybyciu na miejsce dokładnie sprawdź tolerancje wymiarowe. Wysoka jakość hak do olinowania charakteryzuje się precyzyjnym napięciem sprężyny zatrzaskowej. Niechlujne zatrzaski wskazują na słaby nadzór nad montażem. Sprawdź wykończenie i przyczepność powłoki. Łuszcząca się farba lub nierówna galwanizacja sygnalizują przyspieszenie obróbki. Co najważniejsze, wyślij losowe próbki do niezależnego, zewnętrznego laboratorium metalurgicznego. Porównaj te niezależne wyniki ze stawkami MTR podanymi przez dostawcę.
Podczas negocjacji zachowaj czujność na subtelne sygnały ostrzegawcze. Odejdź, jeśli napotkasz te krytyczne czerwone flagi:
Przekształcenie łańcucha dostaw wymaga zorganizowanego podejścia. Unikaj wymiany całego ekwipunku z dnia na dzień. Poleć strategię zamówienia pilotażowego.
Zaopatrywanie się w sprzęt dźwigowy luzem wymaga szczególnej dbałości o szczegóły. Reprezentuje delikatną równowagę nauk metalurgicznych, udokumentowanej zgodności z przepisami bezpieczeństwa i głębokiej przejrzystości dostawcy. Należy wyjść poza proste ceny jednostkowe. Priorytetowo traktuj produkcję kutą, ścisłą identyfikowalność partii i sprawdzone możliwości testowania w firmie. Unikanie pośredników chroni harmonogram projektu i sytuację prawną.
Twoje kolejne kroki powinny skupiać się na weryfikowalnych dowodach. Nie polegaj na obietnicach. Zachęć swój zespół zakupowy, aby już dziś poprosił o wstępną konsultację techniczną. Zażądaj próbki MTR z ostatnich serii produkcyjnych. Zaplanuj wirtualny audyt fabryki, aby zweryfikować roszczenia dotyczące maszyn. Podejmując te proaktywne kroki, Twój łańcuch dostaw pozostanie odporny, bezpieczny i wysoce wydajny.
Odp.: Gotowe, standardowe haczyki są zwykle wysyłane w ciągu 2 do 4 tygodni. Niestandardowe serie OEM wymagają od 8 do 12 tygodni. Ten wydłużony harmonogram uwzględnia kucie matrycowe na zamówienie, specjalistyczną obróbkę cieplną i obowiązkowe testowanie partii. Fracht morski wydłuża się o kolejne 3–6 tygodni, w zależności od miejsca docelowego. Zawsze uzupełniaj harmonogramy dla początkowych zamówień niestandardowych.
Odp.: Tak, renomowani producenci oferują personalizację OEM. W przypadku niestandardowych matryc do kucia wystąpią początkowe koszty oprzyrządowania. Minimalne ilości zamówienia (MOQ) są zazwyczaj wyższe, aby zrównoważyć czas konfiguracji. Niestandardowe kształty znacząco wpływają na wymagania dotyczące testowania obciążenia. Dostawca musi stworzyć nowe wzorce testów zniszczenia, aby zagwarantować zmodyfikowany współczynnik projektowy.
Odpowiedź: Zacznij od porównania numerów przewodów grzejnych naniesionych na sprzęt z dostarczonymi współczynnikami MTR. Kody alfanumeryczne muszą być dokładnie takie same. Ponadto zlecaj niezależne testy laboratoryjne przeprowadzane przez strony trzecie w przypadku pierwszej przesyłki zbiorczej. Porównaj niezależne wyniki plastyczności i rozciągania z dokumentacją dostawcy, aby potwierdzić integralność danych.


