
Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 2026-11-01 Alkuperä: Sivusto


Irtotakilalaitteiston hankinnalla on valtavat panokset missä tahansa teollisessa toiminnassa. Yksittäinen laitteistovika voi laukaista katastrofaalisia onnettomuuksia. Se johtaa usein vakaviin turvallisuusvastuisiin, pidennettyihin käyttökatkoihin ja valtaviin lakisääteisiin sakkoihin. Hankinta-ammattilaiset kohtaavat nykyään monimutkaisen maiseman. Sinulla ei ole varaa käsitellä tätä elintärkeää hankintaa puhtaasti hinnoittelutehtävänä. Luotettavien kumppanien löytäminen vaatii tiukkaa seulontaa. Sinun on asetettava etusijalle toimitusketjun sietokyky ja tiukka riskienhallinta.
Tämä artikkeli tarjoaa näyttöön perustuvan kehyksen toimittajien arvioimiseksi. Selvitämme, kuinka arvioida toimittajia järjestelmällisesti. Opit valmistusmenetelmien keskeiset tekniset erot. Korostamme ei-neuvoteltavia vaatimustenmukaisuusstandardeja, joita sinun on vaadittava. Esittelemme myös selkeät punaiset liput, joita on tarkkailtava tehdastarkastuksissa. Tämä kattava opas auttaa insinöörejä ja ostopäälliköitä. Voit turvata suuren mittakaavan laitteistotilaukset luottavaisesti samalla kun minimoit toiminnalliset vaarat.
Teollisuuden nostokomponenttien hankinta vaatii keskittymistä projektin pitkän aikavälin vakauteen. Ennakkohintaiset yksikköhinnat usein häiritsevät ostajien huomion piilotetuista taustavastuista. Huono laatu tukkumyynti nostokoukut tuovat vakavia haavoittuvuuksia toimintaasi. Ennenaikainen kuluminen vaatii säännöllisiä vaihtoja. Tämä häiritsee jatkuvasti tuotantoaikatauluja. Epäjohdonmukainen laitteistolaatu johtaa myös suuriin erän hylkäysmääriin. Nämä hylkäämiset halvaantavat kokoonpanolinjat ja viivästyttävät kriittisiä rakennusvaiheita.
Vastuu ja noudattaminen ovat suurimmat toiminnalliset riskisi. Ei-yhteensopivien laitteistojen käyttöönotto aiheuttaa valtavia taloudellisia riskejä. Teollisuusympäristöt toimivat tiukkojen turvallisuusmääräysten alaisina. Sääntelyelimet, kuten OSHA, tarkastavat takilan asetukset tarkasti. Onnettomuuteen johtava epäonnistunut koukku aiheuttaa tuhoisia oikeudellisia seurauksia. Sakot ylittävät helposti alkuperäiset hankintasäästöt. Yritysten maine kärsii korjaamattomasta vahingosta turvallisuustapahtumien seurauksena. Sinun on varmistettava, että jokainen komponentti täyttää dokumentoidut alan standardit.
Toimitusketjun luotettavuus on yhtä tärkeää yritysostajien kannalta. Vahvistamattomien toimittajien äkilliset laadun heikkeneminen lamauttaa projekteja. Monet ostajat kohtaavat odottamattomia viivästyksiä asioidessaan epäluotettavien kumppanien kanssa. Epäjohdonmukaiset läpimenoajat pakottavat kuljettamaan liikaa turvavarastoa. Työskentely suoraan tarkastetun kanssa nostokoukkutoimittaja vakauttaa varastovirtasi. Läpinäkyvät toimittajat kertovat realistisista tuotantoaikatauluista. Ne estävät viivästyneiden tai viallisten lähetysten aiheuttamat käyttöiskut.
Yleinen virhe: Luotetaan pelkästään visuaalisiin tarkastuksiin toimituksen yhteydessä. Pinnan ulkonäkö paljastaa harvoin sisäisiä mikrohalkeamia tai huonoja metallurgisia ominaisuuksia. Vaadi aina kattavia testaustietoja ennen uuden laitteiston käyttöönottoa.
Metallurgia sanelee takilalaitteistosi turvallisuusrajat. Sinun on ymmärrettävä, miten komponentit valmistetaan. Tuotantomenetelmä vaikuttaa suoraan vikatiloihin.
Kaikkien teollisten takilalaitteistojen on käytettävä pudotustaontaa. A taottu koukku tarjoaa erinomaisen lujuus-painosuhteen. Taontaprosessi puristaa kuumennettua terästä. Tämä toiminto kohdistaa sisäisen viljavirran seuraamaan komponentin ääriviivaa. Jatkuva rakeiden kohdistus parantaa merkittävästi iskunkestävyyttä. Se myös maksimoi väsymisiän raskaan toistuvan kuormituksen alla.
Vältä valuvaihtoehtoja pään yläpuolella nostettaviin sovelluksiin kokonaan. Valamiseen kuuluu sulan metallin kaataminen muotteihin. Tämä prosessi vangitsee usein ilmakuplia. Se luo mikroskooppisia sisäisiä tyhjiöitä. Valumetallista puuttuu kohdistettuja raerakenteita. Nämä komponentit epäonnistuvat usein katastrofaalisesti ilman näkyviä varoitusmerkkejä. Takominen tarjoaa sitkeän myöntymisen. Oikein valmistettu yksikkö venyy näkyvästi ennen rikkoutumista. Tämä venymä toimii tärkeänä visuaalisena varoituksena käyttäjille.
Seosteräksen luokittelu määrittelee suorituskykyominaisuudet. Kun auditoimme a G80 koukkutoimittaja , vaativat erityisiä metallurgisia tietoja. Laadun 80 teräs vaatii tarkan lämpökäsittelyn. Karkaisu- ja karkaisuprosessit ovat elintärkeitä. Karkaisu kovettaa teräksen nopeasti. Karkaisu palauttaa tarvittavan sitkeyden. Jos myyjä kiirehtii nämä vaiheet, teräs muuttuu vaarallisen hauraaksi.
Toimiala on siirtymässä tasaisesti kohti Grade 100 -komponentteja. G100 tarjoaa noin 25 % korkeammat kapasiteetti-painovaatimukset kuin G80. Tämän ansiosta käyttäjät voivat käyttää kevyempiä takilakokoonpanoja. Kevyemmät asetukset vähentävät työntekijöiden väsymystä. Varmista, että mahdollisella myyjälläsi on edistyneet uunit, joita tarvitaan G100-tuotantoon.
Laitteiston suunnittelun sovittaminen käyttöympäristöön estää ennenaikaiset viat. Erilaiset ympäristöt aiheuttavat ainutlaatuisia rasituksia takilan osiin. Harkitse näitä yleisiä muunnelmia:
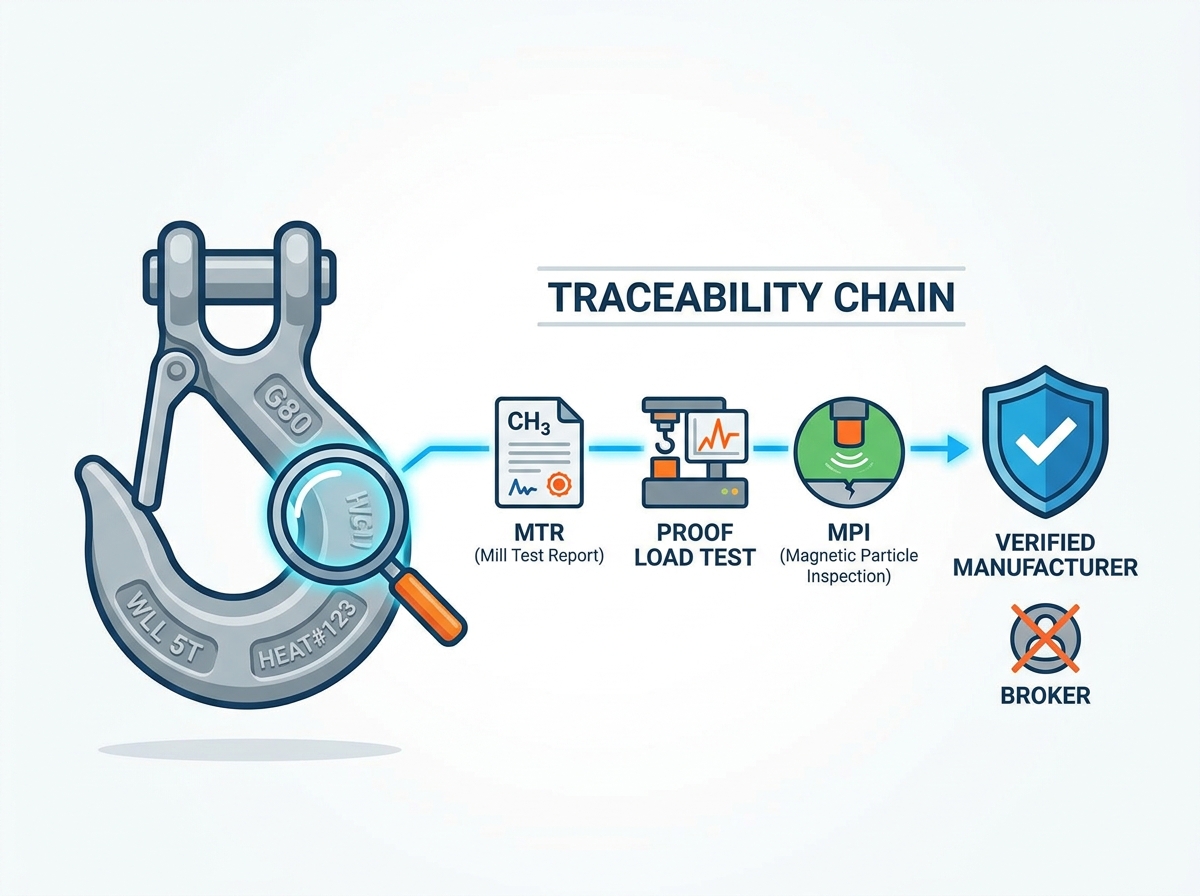
Jäljitettävyys muodostaa laitteistoturvallisuuden selkärangan. Et voi varmistaa tuotteen eheyttä ilman dokumentoitua historiallista tietoa. Hyvämaineiset toimittajat sisällyttävät jäljitettävyyden jokaiseen tuotantovaiheeseen.
Jokainen aito teollisuuskomponentti vaatii pysyvät korotetut merkinnät. Nämä taotut merkinnät kestävät ankarat käyttöolosuhteet. Sinun on etsittävä valmistajan tunnus. Working Load Limit (WLL) -rajan on oltava selvästi näkyvissä. Arvosanamittarit varmistavat, että käyttäjät käyttävät oikeaa kapasiteettia. Lämpöjäljityskoodi on kiistatta tärkein merkintä. Tämä aakkosnumeerinen koodi yhdistää valmiin tuotteen takaisin alkuperäiseen teräserään. Jos jokin komponentti epäonnistuu, lämpökoodin avulla voit palauttaa koko erän, johon vaikuttaa, turvallisesti.
Laillinen nostolaitteiden toimittaja tarjoaa mielellään kattavan dokumentaation. Älä koskaan hyväksy suullisia takeita turvamarginaaleista.
Olennaisten asiakirjojen tarkistuslista:
| Asiakirjan tyyppi | Tarkoitus ja vakiomittari | Miksi sillä on merkitystä |
|---|---|---|
| Mill Test Reports (MTR) | Tarkistaa teräksen raakakemiallisen koostumuksen. | Varmistaa, että seos täyttää tarkat metallurgiset vaatimukset ennen takomisen aloittamista. |
| Todisteet kuormaustodistukset | Vahvistaa testauksen 2-2,5-kertaisella työkuormitusrajalla. | Vahvistaa, että komponentti pystyy käsittelemään ilmoitettuja kapasiteettia ilman pysyvää muodonmuutosta. |
| Tuhoamistestitiedot | Todistaa vähintään 4x WLL:n suunnitteluturvallisuuskertoimen. | Takaa turvallisen virhemarginaalin äkillisiä dynaamisia iskukuormituksia vastaan. |
Tarkista toimittajan tuntemus maailmanlaajuisista turvallisuusstandardeista. Alueellisten säännösten tuntemattomuus on merkki ammatillisesta kypsyydestä. Pohjois-Amerikan ostajien tulee vaatia ASME B30.10:n noudattamista. OSHA-säännökset viittaavat voimakkaasti näihin ASME-standardeihin. Euroopan markkinat edellyttävät tiukkaa EN 1677 -spesifikaatioiden noudattamista. Varmista aina, että asiakirjat ovat täsmälleen paikallisten sääntelykehysten mukaisia.
Monet online-profiilit ennakoivat vääriä teollisia valmiuksia. Sinun on erotettava toisistaan aidot tehtaat ja kaupan välittäjät. Yhteistyö varsinaisen valmistajan kanssa varmistaa vastuullisuuden.
Välittäjät korottavat usein hintoja piilottaen samalla todellisen tuotannon alkuperän. Menetät suoran hallinnan laadunvarmistukseen käyttäessäsi välittäjiä. Vahvistaaksesi a nostokoukun valmistaja , pyydä reaaliaikaisia virtuaalikoneen auditointeja. Pyydä jatkuvia videoita tehtaan jalanjäljestä. Lailliset tehtaat esittelevät helposti aktiivisia pudotusvasaroita ja lämpökäsittelyuuneja. Välittäjät tarjoavat yleensä vain hienoja markkinointikuvia. Etsi työntekijöiden turvalaitteita ja organisoituja tuotantovirtoja. Todelliset valmistajat ovat tervetulleita yksityiskohtaisiin teknisiin kysymyksiin.
Myyjä on vain niin luotettava kuin heidän testauslaitteistonsa. Ulkoistettu laadunvalvonta johtaa usein vaaralliseen laiminlyöntiin. Tehtaalla on oltava käytössään erityiset diagnostiikkakoneet paikan päällä.
Paras käytäntö: Pyydä myyjältä heidän testauslaitteidensa kalibrointitodistukset. Kalibroimaton laite tuottaa turhaa turvallisuustietoa.
Arvioi heidän kykynsä käsitellä äkillisiä irtotilavuuden kasvua. Luotettavat kumppanit hallitsevat kasvua laadusta tinkimättä. Jotkut tehtaat ottavat vastaan suuria tilauksia, joita ne eivät pysty toteuttamaan sisäisesti. He ulkoistavat hiljaa ylivuototuotannon valvomattomille alatason työpajoille. Tämä käytäntö tuo vaarallisia epäjohdonmukaisuuksia toimitusketjuusi. Pyydä nimenomaisia sopimuslausekkeita, jotka kieltävät hyväksymättömän alihankinnan. Tarkista niiden kuukausittaiset enimmäistonnimäärät ensimmäisen tarkastuksen aikana.
Siirtyminen uudelle toimittajalle vaatii järjestelmällistä suoritusta. Käyttöönottoprosessin kiirehtiminen aiheuttaa vakavia toimintahäiriöitä. Sinun on vahvistettava väitteet fyysisellä testillä.
Älä koskaan tee joukkotilauksia pelkästään digitaalisen viestinnän perusteella. Tilaa ensin edustava prototyyppierä. Tarkasta mittatoleranssit huolellisesti saapuessasi. Korkealaatuinen takilakoukulla on tarkka salpajousen jännitys. Hukkaat salvat osoittavat huonoa kokoonpanon valvontaa. Tarkista viimeistely ja pinnoitteen tarttuvuus. Maalin hilseily tai epätasainen galvanointi ilmoittaa käsittelyn kiireestä. Mikä tärkeintä, lähetä satunnaiset näytteet riippumattomaan kolmannen osapuolen metallurgiseen laboratorioon. Vertaa näitä riippumattomia tuloksia toimittajan toimittamiin MTR-arvoihin.
Pysy valppaana hienovaraisten varoitusmerkkien varalta neuvottelujen aikana. Kävele pois, jos kohtaat nämä tärkeät punaiset liput:
Toimitusketjun vaihtaminen vaatii jäsenneltyä lähestymistapaa. Vältä koko varastosi vaihtamista yön yli. Suosittele pilottitilausstrategiaa.
Nostolaitteiden hankinta irtotavarana vaatii tiukkaa huomiota yksityiskohtiin. Se edustaa herkkää tasapainoa metallurgian tieteen, dokumentoidun turvallisuusvaatimustenmukaisuuden ja toimittajan syvän läpinäkyvyyden välillä. Sinun on katsottava yksinkertaista yksikköhinnoittelua pidemmälle. Aseta etusijalle taottu valmistus, tiukka erän jäljitettävyys ja todistetut sisäiset testausominaisuudet. Välittäjien välttäminen suojaa projektisi aikatauluja ja laillista asemaa.
Seuraavissa vaiheissasi tulisi keskittyä todennettavissa oleviin todisteisiin. Älä luota lupauksiin. Kannusta ostotiimiäsi pyytämään alustavaa teknistä konsultaatiota jo tänään. Pyydä MTR-näyte viimeaikaisista tuotantoajoista. Ajoita virtuaalinen tehdastarkastus konevaatimusten tarkistamiseksi. Näiden ennakoivien toimien avulla varmistat, että toimitusketjusi pysyy joustavana, turvallisena ja erittäin tehokkaana.
V: Vakiolaatuiset koukut toimitetaan yleensä 2–4 viikossa. Mukautetut OEM-ajot vaativat 8–12 viikkoa. Tämä pidennetty aikajana sisältää mukautetun stanssauksen, erikoisen lämpökäsittelyn ja pakollisen erätestauksen. Merirahti lisää vielä 3–6 viikkoa määränpäästä riippuen. Täytä aina aikataulut ensimmäisille mukautetuille tilauksille.
V: Kyllä, hyvämaineiset valmistajat tarjoavat OEM-räätälöintiä. Tulet kohtaamaan etukäteiskustannuksia räätälöityihin taontamuotteisiin. Minimitilausmäärät (MOQ:t) ovat yleensä suurempia asetusaikojen kompensoimiseksi. Mukautetut muodot vaikuttavat merkittävästi kuormitustestausvaatimuksiin. Toimittajan on luotava uudet hävitystestin vertailuarvot muutetun suunnittelutekijän takaamiseksi.
V: Aloita vertaamalla laitteistoon väärennetyt lämpöjäljen numerot mukana toimitetuilla MTR:illä. Aakkosnumeeristen koodien on vastattava täsmälleen. Lisäksi valtuuta riippumaton kolmannen osapuolen laboratoriotestaus ensimmäiselle massalähetykselle. Vertaa riippumattomia myöntö- ja vetolujuustuloksia toimittajan asiakirjoihin varmistaaksesi tietojen eheyden.


