
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-11-01 Opprinnelse: nettsted


Innkjøp av bulk rigging maskinvare har enorme innsatser for enhver industriell operasjon. En enkelt maskinvarefeil kan utløse katastrofale ulykker. Det resulterer ofte i alvorlige sikkerhetsforpliktelser, utvidet driftsstans og massive regulatoriske bøter. Innkjøpsfagfolk står overfor et komplekst landskap i dag. Du har ikke råd til å behandle dette viktige kjøpet utelukkende som en prisøvelse. Å finne pålitelige partnere krever streng kontroll. Du må prioritere robusthet i forsyningskjeden og streng risikostyring.
Denne artikkelen gir et evidensbasert rammeverk for å evaluere leverandører. Vi vil utforske hvordan vi kan vurdere leverandører systemisk. Du vil lære de avgjørende tekniske forskjellene mellom produksjonsmetoder. Vi fremhever ikke-omsettelige samsvarsstandarder du må kreve. Vi skisserer også tydelige røde flagg å se etter under fabrikkrevisjoner. Denne omfattende veiledningen styrker ingeniører og innkjøpssjefer. Du kan trygt sikre store maskinvarebestillinger samtidig som du minimerer operasjonelle farer.
Anskaffelse av industrielle løftekomponenter krever fokus på langsiktig prosjektstabilitet. Enhetspriser på forhånd distraherer ofte kjøpere fra skjulte backend-forpliktelser. Dårlig kvalitet engros løftekroker introduserer alvorlige sårbarheter i virksomheten din. For tidlig slitasje nødvendiggjør hyppige utskiftninger. Dette forstyrrer stadig produksjonsplanene. Inkonsekvent maskinvarekvalitet fører også til høye batchavvisningsrater. Disse avslagene lammer samlebånd og forsinker kritiske byggefaser.
Ansvar og etterlevelse representerer dine største operasjonelle eksponeringer. Utplassering av ikke-kompatibel maskinvare skaper enorme økonomiske risikoer. Industrielle miljøer opererer under strenge sikkerhetsmandater. Reguleringsorganer som OSHA inspiserer riggeoppsett grundig. En mislykket krok som fører til en ulykke inviterer til ødeleggende juridiske konsekvenser. Bøter overstiger lett innledende innkjøpsbesparelser. Bedriftens omdømme lider uopprettelig skade etter sikkerhetshendelser. Du må sørge for at hver komponent oppfyller dokumenterte industristandarder.
Pålitelighet i forsyningskjeden er like viktig for bedriftskjøpere. Plutselige fall i kvalitet fra uverifiserte leverandører lammer prosjekter. Mange kjøpere møter uventede forsinkelser når de har å gjøre med upålitelige partnere. Inkonsekvente ledetider tvinger deg til å bære for mye sikkerhetslager. Jobber direkte med en vettet leverandør av løftekrok stabiliserer lagerflyten din. Transparente leverandører kommuniserer realistiske produksjonstidslinjer. De forhindrer driftssjokk forårsaket av forsinkede eller defekte forsendelser.
Vanlig feil: Stoler utelukkende på visuelle inspeksjoner ved levering. Overflateutseende avslører sjelden interne mikrosprekker eller dårlige metallurgiske egenskaper. Krev alltid omfattende testdata før du distribuerer ny maskinvare.
Metallurgi dikterer sikkerhetsgrensene for riggemaskinvaren din. Du må forstå hvordan komponentene dine er produsert. Produksjonsmetoden påvirker feilmoduser direkte.
All industriell rigging maskinvare må benytte drop-smiing. EN smidd krok gir et overlegent styrke-til-vekt-forhold. Smiingsprosessen komprimerer oppvarmet stål. Denne handlingen justerer den interne kornstrømmen for å følge komponentens kontur. Kontinuerlig kornjustering forbedrer støtmotstanden drastisk. Det maksimerer også utmattelseslevetiden under tunge, gjentatte belastninger.
Unngå støpte alternativer for overhead løft applikasjoner helt. Støping innebærer å helle smeltet metall i former. Denne prosessen fanger ofte luftbobler. Det skaper mikroskopiske indre tomrom. Støpt metall mangler justerte kornstrukturer. Disse komponentene svikter ofte katastrofalt uten synlige advarselsskilt. Smiing gir duktil ettergivelse. En riktig produsert enhet vil strekke seg synlig før den går i stykker. Denne forlengelsen fungerer som en kritisk visuell advarsel for operatører.
Klassifisering av legert stål definerer ytelsesevner. Ved revisjon av a G80 krokleverandør , krever spesifikke metallurgiske data. Grade 80 stål krever presis varmebehandling. Sluknings- og tempereringsprosessene er avgjørende. Bråkjøling herder stålet raskt. Tempering gjenoppretter nødvendig duktilitet. Hvis en leverandør skynder seg disse trinnene, blir stålet farlig sprøtt.
Bransjen beveger seg stadig mot klasse 100-komponenter. G100 gir omtrent 25 % høyere krav til kapasitet til vekt enn G80. Dette gjør at operatører kan bruke lettere riggesammenstillinger. Lettere oppsett reduserer arbeidertretthet. Sørg for at din potensielle leverandør har de avanserte ovnene som kreves for G100-produksjon.
Å matche maskinvaredesignet til driftsmiljøet forhindrer for tidlig feil. Ulike miljøer påfører riggkomponenter unike påkjenninger. Vurder disse vanlige variantene:
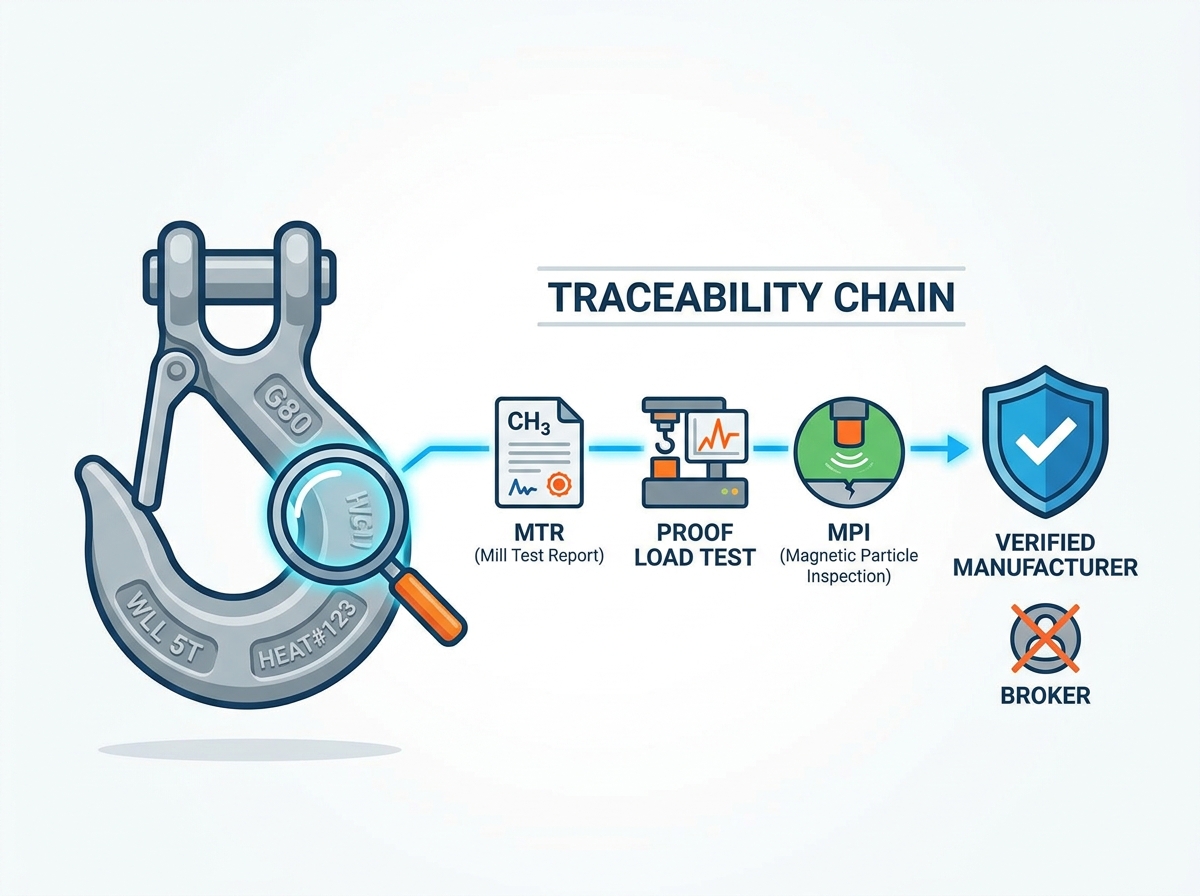
Sporbarhet utgjør ryggraden i maskinvaresikkerhet. Du kan ikke verifisere produktets integritet uten dokumenterte historiske data. Anerkjente leverandører legger inn sporbarhet i hver produksjonsfase.
Hver autentisk industriell komponent krever permanent hevet merking. Disse innsmidde merkingene overlever tøffe driftsforhold. Du må se etter produsentens ID. Arbeidsbelastningsgrensen (WLL) må være godt synlig. Karakterindikatorer sikrer at operatører bruker riktig kapasitet. Varmesporingskoden er uten tvil den viktigste merkingen. Denne alfanumeriske koden kobler det ferdige produktet tilbake til det originale stålpartiet. Hvis en komponent svikter, lar varmekoden deg tilbakekalle hele den berørte batchen trygt.
En legitim leverandør av løfteutstyr leverer villig omfattende dokumentasjon. Godta aldri muntlige forsikringer om sikkerhetsmarginer.
Viktig dokumentasjonssjekkliste:
| Dokumenttype | Formål og standardberegning | Hvorfor det betyr noe |
|---|---|---|
| Mill Test Reports (MTR) | Verifiserer rå kjemisk sammensetning av stålet. | Sikrer at legeringen oppfyller nøyaktige metallurgiske krav før smiing begynner. |
| Bevis lastesertifikater | Bekrefter testing ved 2x til 2,5x arbeidsbelastningsgrensen. | Validerer at komponenten kan håndtere oppgitte kapasiteter uten permanent deformasjon. |
| Destruksjonstestdata | Beviser minimum 4x WLL design sikkerhetsfaktor. | Garanterer en sikker feilmargin mot plutselige dynamiske sjokkbelastninger. |
Sjekk leverandørens kjennskap til globale sikkerhetsstandarder. Uvitenhet om regionale forskrifter signaliserer manglende faglig modenhet. Nordamerikanske kjøpere bør kreve overholdelse av ASME B30.10. OSHA-forskrifter refererer sterkt til disse ASME-standardene. Europeiske markeder krever streng overholdelse av EN 1677-spesifikasjonene. Kontroller alltid at dokumentasjonen stemmer nøyaktig overens med lokale regelverk.
Mange nettprofiler fremviser falske industrielle evner. Du må skille mellom ekte fabrikker og handelsformidlere. Partnerskap med den faktiske produsenten sikrer ansvarlighet.
Meglere markerer ofte prisene mens de skjuler ekte produksjonsopprinnelse. Du mister direkte kontroll over kvalitetssikringen ved bruk av mellomledd. For å bekrefte en produsent av løftekrok , be om live revisjoner av virtuelle maskiner. Be om kontinuerlige videoer av fabrikkens fotavtrykk. Legitime fabrikker demonstrerer enkelt aktive fallhammere og varmebehandlingsovner. Meglere tilbyr vanligvis kun svært polerte markedsføringsbilder. Se etter arbeidssikkerhetsutstyr og organiserte produksjonsflyter. Ekte produsenter ønsker detaljerte tekniske spørsmål velkommen.
En leverandør er bare så pålitelig som deres testutstyr. Utkontraktert kvalitetskontroll fører ofte til farlig tilsyn. Fabrikken må ha spesifikke diagnosemaskiner på stedet.
Beste praksis: Spør leverandøren om kalibreringssertifikatene til deres testmaskineri. Ukalibrert utstyr produserer ubrukelige sikkerhetsdata.
Vurder deres evne til å håndtere plutselige bulkvolumøkninger. Pålitelige partnere styrer vekst uten at det går på bekostning av kvaliteten. Noen fabrikker aksepterer massive bestillinger de ikke kan oppfylle internt. De outsourcer i det stille overløpsproduksjon til uovervåkede underlagsverksteder. Denne praksisen introduserer farlige inkonsekvenser i forsyningskjeden din. Krev eksplisitte kontraktsklausuler som forbyr ikke-godkjent underleverandører. Gjennomgå deres maksimale månedlige tonnasjekapasitet under den første revisjonen.
Overgang til en ny leverandør krever metodisk utførelse. Å forhaste onboardingsprosessen inviterer til alvorlige driftsforstyrrelser. Du må validere krav gjennom fysisk testing.
Legg aldri inn en massebestilling utelukkende basert på digital kommunikasjon. Bestill først en representativ prototypebatch. Inspiser dimensjonstoleranser nøye ved ankomst. En høy kvalitet riggkroken viser presis låsefjærspenning. Slurvede låser indikerer dårlig overvåking av monteringen. Sjekk finishen og beleggets vedheft. Avflaskende maling eller ujevn galvanisering signaliserer fremskyndet behandling. Viktigst, send tilfeldige prøver til et uavhengig tredjeparts metallurgisk laboratorium. Sammenlign disse uavhengige resultatene med leverandørens oppgitte MTR-er.
Vær på vakt for subtile advarselsskilt under forhandlinger. Gå bort hvis du møter disse kritiske røde flaggene:
Overgang av forsyningskjeden krever en strukturert tilnærming. Unngå å bytte hele beholdningen over natten. Anbefal en pilotordrestrategi.
Innkjøp av løfteutstyr i bulk krever streng oppmerksomhet på detaljer. Det representerer en delikat balanse mellom metallurgisk vitenskap, dokumentert sikkerhetssamsvar og dyp leverandørtransparens. Du må se lenger enn enkel enhetsprising. Prioriter smidde produksjon, streng batchsporbarhet og velprøvde interne testegenskaper. Å unngå mellomledd beskytter prosjektets tidslinjer og juridisk status.
De neste trinnene dine bør fokusere på verifiserbare bevis. Ikke stol på løfter. Oppmuntre innkjøpsteamet ditt til å be om en første teknisk konsultasjon i dag. Be om en MTR-prøve fra nyere produksjonskjøringer. Planlegg en virtuell fabrikkrevisjon for å bekrefte maskinkrav. Å ta disse proaktive trinnene sikrer at forsyningskjeden din forblir spenstig, trygg og svært effektiv.
A: Hyllekroker i standardkvalitet sendes vanligvis innen 2 til 4 uker. Tilpassede OEM-kjøringer krever 8 til 12 uker. Denne utvidede tidslinjen rommer tilpasset formsmiing, spesialisert varmebehandling og obligatorisk batchtesting. Sjøfrakt gir ytterligere 3 til 6 uker avhengig av destinasjon. Fyll alltid tidsplaner for innledende tilpassede bestillinger.
A: Ja, anerkjente produsenter tilbyr OEM-tilpasning. Du vil støte på forhåndskostnader for verktøy for tilpasset smiing. Minimum ordrekvantitet (MOQ) er generelt høyere for å kompensere for oppsetttider. Tilpassede former påvirker kravene til lasttesting betydelig. Leverandøren må lage nye destruksjonstest-benchmarks for å garantere den modifiserte designfaktoren.
A: Start med å kryssreferanser varmespornumrene som er smidd på maskinvaren med de medfølgende MTR-ene. De alfanumeriske kodene må samsvare nøyaktig. Gi dessuten mandat til uavhengig tredjeparts laboratorietesting for din første bulkforsendelse. Sammenlign det uavhengige utbyttet og strekkresultatene med leverandørens dokumentasjon for å bekrefte dataintegriteten.


