


バルクリギングハードウェアの調達は、あらゆる産業運営にとって多大な利益をもたらします。単一のハードウェア障害が致命的な事故を引き起こす可能性があります。その結果、多くの場合、重大な安全上の責任が発生し、運用のダウンタイムが延長され、多額の規制罰金が科せられます。調達専門家は今日、複雑な状況に直面しています。この重要な購入を純粋に価格設定の検討として扱うわけにはいきません。信頼できるパートナーを見つけるには、厳格な審査が必要です。サプライチェーンの回復力と厳格なリスク管理を優先する必要があります。
この記事では、ベンダーを評価するための証拠に基づいたフレームワークを提供します。サプライヤーを体系的に評価する方法を検討します。製造方法間の重要な技術的違いを学びます。お客様が要求しなければならない、交渉の余地のないコンプライアンス基準を強調します。また、工場監査中に注意すべき明確な危険信号についても概説します。この包括的なガイドは、エンジニアと購買マネージャーに力を与えます。運用上の危険を最小限に抑えながら、大規模なハードウェアの注文を確実に確保できます。
産業用昇降コンポーネントを調達するには、長期的なプロジェクトの安定性に重点を置く必要があります。前払いの単価により、購入者の注意がバックエンドの隠れた負債から逸れることがよくあります。品質が悪い 卸売リフティングフックは、 業務に深刻な脆弱性をもたらします。早期に摩耗すると、頻繁な交換が必要になります。これにより、生産スケジュールが常に混乱します。ハードウェアの品質が一貫していない場合も、バッチの拒否率が高くなります。これらの拒否により組立ラインが麻痺し、重要な建設段階が遅れます。
責任とコンプライアンスは、運用上の最大のリスクを表します。準拠していないハードウェアを導入すると、莫大な経済的リスクが生じます。産業環境は、厳格な安全義務の下で運用されています。 OSHA などの規制機関は、リギングのセットアップを厳しく検査します。フックの失敗が事故につながると、壊滅的な法的結果がもたらされます。罰金は初期調達の節約額を簡単に超えます。安全上の事故により、企業の評判は取り返しのつかないダメージを受けます。すべてのコンポーネントが文書化された業界標準を満たしていることを確認する必要があります。
サプライチェーンの信頼性は、企業バイヤーにとっても同様に重要です。未検証のベンダーによる品質の突然の低下は、プロジェクトを機能不全に陥らせます。多くのバイヤーは、信頼できないパートナーと取引する際に予期せぬ遅延に直面します。リードタイムが一貫していない場合、過剰な安全在庫を持たざるを得なくなります。審査を受けた専門家と直接協力する リフティングフックサプライヤーは 在庫の流れを安定させます。透明性のあるベンダーは、現実的な生産スケジュールを伝えます。出荷遅延や不良品による業務上のショックを防ぎます。
よくある間違い: 納品時の目視検査のみに依存している。表面の外観からは、内部の微小亀裂や冶金学的特性の低下が明らかになることがほとんどありません。新しいハードウェアを導入する前に、常に包括的なテスト データを要求してください。
冶金学によって、リギングハードウェアの安全限界が決まります。コンポーネントがどのように製造されるかを理解する必要があります。製造方法は故障モードに直接影響します。
産業用のリギングハードウェアはすべて落し鍛造を利用する必要があります。あ 鍛造フックは 優れた強度対重量比を実現します。鍛造プロセスでは、加熱された鋼を圧縮します。この操作により、内部の粒子の流れがコンポーネントの輪郭に沿って調整されます。連続的な結晶粒配列により、耐衝撃性が大幅に向上します。また、大きな繰り返し負荷下での疲労寿命も最大化されます。
オーバーヘッドリフティング用途ではキャスト代替品を完全に避けてください。鋳造は、溶かした金属を型に流し込む作業です。このプロセスでは、多くの場合、気泡が閉じ込められます。微細な内部空隙を生成します。鋳造金属には整列した粒子構造がありません。これらのコンポーネントは、目に見える警告の兆候なしに致命的な障害を起こすことがよくあります。鍛造により延性が得られます。適切に製造されたユニットは、破損する前に目に見えて伸びます。この伸びは、オペレーターにとって重要な視覚的警告として機能します。
合金鋼のグレーディングは性能能力を定義します。監査するとき、 G80 フックのサプライヤー、特定の冶金データを要求します。グレード 80 鋼には正確な熱処理が必要です。焼き入れと焼き戻しのプロセスは非常に重要です。焼き入れにより鋼は急速に硬化します。焼き戻しにより必要な延性が回復します。ベンダーがこれらの手順を急ぐと、鋼材が危険なほど脆くなってしまいます。
業界はグレード 100 コンポーネントに向けて着実に移行しています。 G100 は、G80 よりも約 25% 高い容量対重量の要求を提供します。これにより、オペレータは軽量のリギング アセンブリを使用できるようになります。セットアップが軽いため、作業者の疲労が軽減されます。将来のベンダーが G100 の生産に必要な高度な炉を所有していることを確認してください。
ハードウェア設計を運用環境に適合させることで、早期の障害を防止します。環境が異なると、リギングコンポーネントに固有のストレスがかかります。以下の一般的なバリエーションを考慮してください。
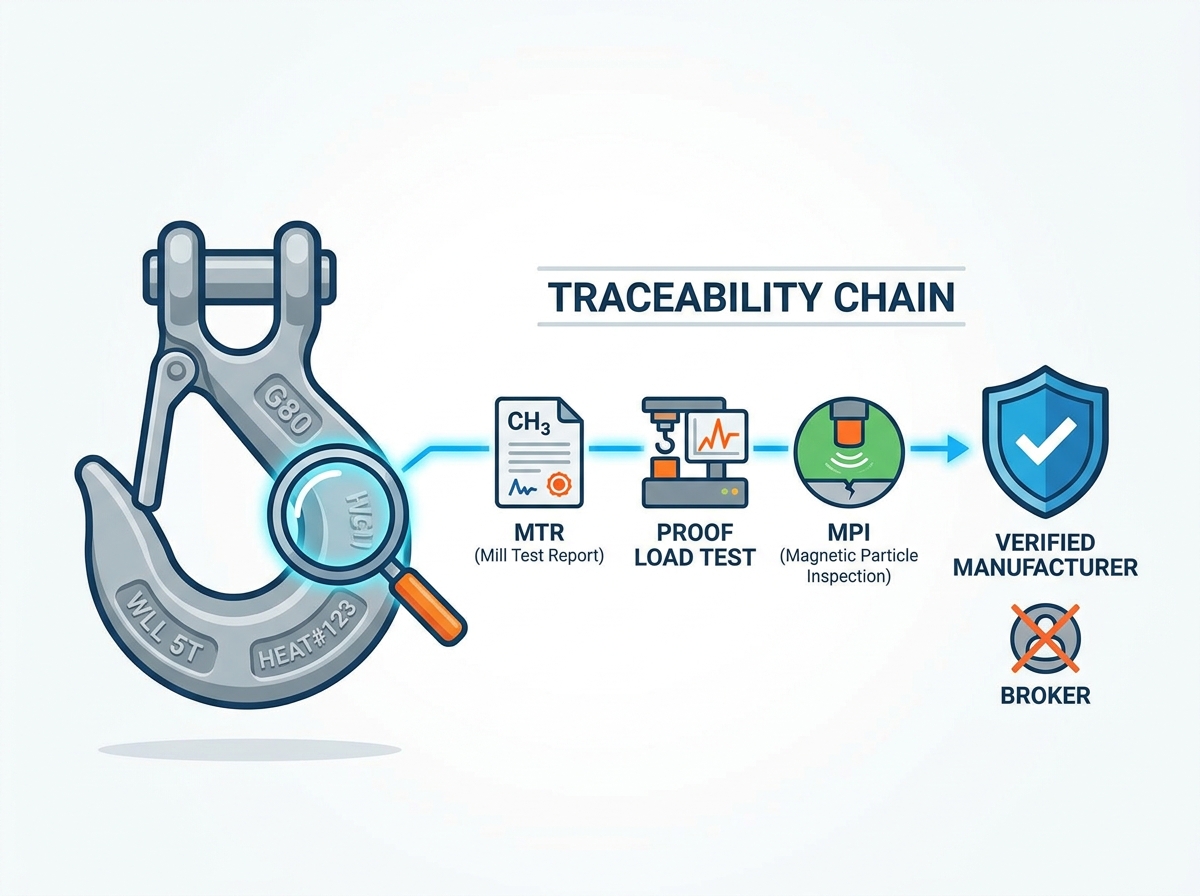
トレーサビリティはハードウェアの安全性のバックボーンを形成します。文書化された履歴データがなければ、製品の完全性を検証することはできません。評判の良いベンダーは、あらゆる生産段階にトレーサビリティを組み込んでいます。
すべての本物の工業用部品には永久的な浮き彫りマークが必要です。これらの鍛造マーキングは、過酷な動作条件にも耐えられます。メーカー ID を探す必要があります。使用荷重制限 (WLL) は明確に見える必要があります。グレードインジケーターにより、オペレーターは正しい容量を使用できるようになります。ヒート トレース コードはおそらく最も重要なマーキングです。この英数字コードは、完成品を元の鋼鉄バッチに関連付けます。コンポーネントに障害が発生した場合、ヒート コードを使用すると、影響を受けるバッチ全体を安全にリコールできます。
合法的な 昇降ハードウェアのサプライヤーは、 包括的なドキュメントを喜んで提供します。安全マージンに関する口頭での保証を決して受け入れないでください。
必須文書チェックリスト:
| 文書の種類 | 目的と標準指標 | 重要な理由 |
|---|---|---|
| 工場試験レポート (MTR) | 鋼の原料の化学組成を確認します。 | 鍛造を開始する前に、合金が冶金学的要件を正確に満たしていることを確認します。 |
| 耐荷重証明書 | 使用荷重制限の 2 倍から 2.5 倍でのテストを確認します。 | コンポーネントが永久変形することなく指定された容量を処理できることを検証します。 |
| 破壊試験データ | 最小 4x WLL 設計安全係数を証明します。 | 突然の動的衝撃荷重に対して安全な誤差範囲を保証します。 |
世界的な安全基準に関するベンダーの知識を確認してください。地域の規制を無視することは、専門的な成熟度が欠如していることを示しています。北米のバイヤーは ASME B30.10 への準拠を要求する必要があります。 OSHA 規制は、これらの ASME 規格を大きく参照しています。欧州市場では、EN 1677 仕様への厳密な準拠が必要です。ドキュメントが現地の規制枠組みと正確に一致していることを常に確認してください。
多くのオンライン プロファイルは、誤った産業能力を投影しています。本物の工場と取引仲介業者を区別する必要があります。実際のメーカーと提携することで、説明責任が保証されます。
ブローカーは、本当の生産地を隠しながら価格を値上げすることがよくあります。仲介業者を使用すると、品質保証を直接制御できなくなります。確認するには リフティングフックのメーカー、ライブ仮想機械監査をリクエストします。工場の設置面積の継続的なビデオを要求してください。正規の工場では、アクティブ ドロップ ハンマーや熱処理炉を簡単にデモンストレーションできます。通常、ブローカーは高度に洗練されたマーケティング写真のみを提供します。作業者の安全装置と組織化された生産フローを探してください。本物のメーカーは、詳細な技術的な質問を歓迎します。
ベンダーの信頼性は、テスト装置によって決まります。品質管理を外部委託すると、危険な見落としが発生することがよくあります。工場は、特定の診断機械を現場に設置する必要があります。
ベスト プラクティス: ベンダーに試験機の校正証明書を問い合わせてください。校正されていない機器は、役に立たない安全データを生成します。
突然の体積増加に対処する能力を評価します。信頼できるパートナーは、品質を損なうことなく成長を管理します。一部の工場では、社内では対応できない大量の注文を受け入れています。彼らは、オーバーフローの生産を、精査されていない下層工場に黙って委託しています。この行為により、サプライチェーンに危険な不整合が生じます。未承認の下請けを禁止する明示的な契約条項を要求します。初期監査時に月間最大トン数能力を確認します。
新しいベンダーへの移行には、計画的な実行が必要です。オンボーディング プロセスを急ぐと、重大な業務上の混乱が生じます。物理的なテストを通じて主張を検証する必要があります。
デジタル通信のみに基づいて大量注文をしないでください。まず代表的なプロトタイプのバッチを注文してください。到着時に寸法公差を注意深く検査してください。高品質の リギングフックは 正確なラッチスプリング張力を発揮します。ラッチがずさんな場合は、組み立ての見落としが不十分であることを示します。仕上げとコーティングの密着性を確認してください。塗装の剥がれや不均一な亜鉛めっきは、処理を急いでいることを示します。最も重要なことは、ランダムなサンプルを独立したサードパーティの冶金研究所に送ることです。これらの独立した結果をベンダーが提供する MTR と比較します。
交渉中は、微妙な警告の兆候に注意してください。次のような重大な危険信号が発生した場合は、その場を離れてください。
サプライチェーンを移行するには、構造化されたアプローチが必要です。在庫全体を一晩で交換することは避けてください。パイロット注文戦略を推奨します。
吊り上げ装置を大量に調達するには、細部にまで細心の注意を払う必要があります。これは、冶金科学、文書化された安全性コンプライアンス、ベンダーの深い透明性の微妙なバランスを表しています。単純な単価設定を超えて検討する必要があります。鍛造製造、厳格なバッチトレーサビリティ、実証済みの社内テスト機能を優先します。仲介業者を避けることで、プロジェクトのスケジュールと法的地位が保護されます。
次のステップでは、検証可能な証拠に焦点を当てる必要があります。約束に頼らないでください。購買チームに、今すぐ最初の技術相談をリクエストするよう勧めてください。最近の生産実行からの MTR サンプルを要求します。仮想工場監査をスケジュールして、機械のクレームを検証します。これらの予防的な措置を講じることで、サプライ チェーンの回復力、安全性、効率性が確保されます。
A: 既製の標準グレードのフックは通常 2 ~ 4 週間以内に発送されます。カスタム OEM の実行には 8 ~ 12 週間かかります。この延長されたタイムラインは、カスタム金型鍛造、特殊な熱処理、および必須のバッチテストに対応します。海上輸送の場合は、目的地に応じてさらに 3 ~ 6 週間かかります。最初のカスタムオーダーでは常にスケジュールを埋め込んでください。
A: はい、評判の良いメーカーが OEM カスタマイズを提供しています。カスタム鍛造金型の場合は、前払い金型の費用が発生します。最小注文数量 (MOQ) は、セットアップ時間を相殺するために通常より高くなります。カスタム形状は負荷テストの要件に大きな影響を与えます。サプライヤーは、変更された設計係数を保証するために、新しい破壊テスト ベンチマークを作成する必要があります。
A: まず、ハードウェア上に偽造されたヒート トレース番号を、提供された MTR と相互参照することから始めます。英数字コードは正確に一致する必要があります。さらに、最初の大量出荷については、独立したサードパーティのラボでのテストを義務付けます。独立した降伏および引張の結果をベンダーの文書と比較して、データの整合性を確認します。


