
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-01 Ursprung: Plats


Att köpa bulkrigghårdvara har enorma insatser för alla industriella verksamheter. Ett enda hårdvarufel kan utlösa katastrofala olyckor. Det resulterar ofta i allvarliga säkerhetsansvar, förlängda driftstopp och massiva regulatoriska böter. Inköpsproffs står inför ett komplext landskap idag. Du har inte råd att behandla detta viktiga köp enbart som en prissättningsövning. Att hitta pålitliga partners kräver noggrann granskning. Du måste prioritera motståndskraft i försörjningskedjan och strikt riskhantering.
Den här artikeln tillhandahåller ett evidensbaserat ramverk för att utvärdera leverantörer. Vi kommer att undersöka hur man systemiskt bedömer leverantörer. Du kommer att lära dig de avgörande tekniska skillnaderna mellan tillverkningsmetoder. Vi lyfter fram icke förhandlingsbara efterlevnadsstandarder som du måste kräva. Vi skisserar också tydliga röda flaggor att hålla utkik efter under fabriksrevisioner. Denna omfattande guide ger ingenjörer och inköpschefer. Du kan tryggt säkra storskaliga hårdvarubeställningar samtidigt som du minimerar driftsrisker.
Att anskaffa industriella lyftkomponenter kräver fokus på långsiktig projektstabilitet. Enhetspriser i förskott distraherar ofta köpare från dolda backend-skulder. Dålig kvalitet grossistlyftkrokar introducerar allvarliga sårbarheter i din verksamhet. För tidigt slitage kräver täta byten. Detta stör ständigt produktionsscheman. Inkonsekvent hårdvarukvalitet leder också till höga partiavvisningsfrekvenser. Dessa avslag förlamar löpande band och försenar kritiska byggfaser.
Ansvar och efterlevnad representerar dina största operativa exponeringar. Att implementera icke-kompatibel hårdvara skapar enorma ekonomiska risker. Industriella miljöer arbetar under strikta säkerhetsmandat. Tillsynsmyndigheter som OSHA inspekterar rigoristiskt rigor. En misslyckad krok som leder till en olycka inbjuder till förödande rättsliga konsekvenser. Böterna överstiger lätt de initiala upphandlingsbesparingarna. Företagens rykte lider irreparabel skada efter säkerhetsincidenter. Du måste säkerställa att varje komponent uppfyller dokumenterade industristandarder.
Tillförlitlighet i försörjningskedjan är lika avgörande för företagsköpare. Plötsliga kvalitetsförsämringar från overifierade leverantörer försvårar projekt. Många köpare möter oväntade förseningar när de handlar med opålitliga partners. Inkonsekventa ledtider tvingar dig att bära för mycket säkerhetslager. Jobbar direkt med en besiktad leverantör av lyftkrok stabiliserar ditt lagerflöde. Transparenta leverantörer kommunicerar realistiska produktionstidslinjer. De förhindrar driftschocker som orsakas av försenade eller defekta leveranser.
Vanligt misstag: Förlitar sig enbart på visuella inspektioner vid leverans. Ytans utseende avslöjar sällan inre mikrosprickor eller dåliga metallurgiska egenskaper. Kräv alltid omfattande testdata innan du distribuerar ny hårdvara.
Metallurgi dikterar säkerhetsgränserna för din rigghårdvara. Du måste förstå hur dina komponenter tillverkas. Produktionsmetoden påverkar direkt fellägen.
All industriell riggningshårdvara måste använda fallsmide. A smidd krok erbjuder ett överlägset förhållande mellan styrka och vikt. Smidesprocessen komprimerar uppvärmt stål. Denna åtgärd justerar det interna kornflödet för att följa komponentens kontur. Kontinuerlig korninriktning förbättrar drastiskt slaghållfastheten. Det maximerar också utmattningslivslängden under tunga upprepade belastningar.
Undvik helt och hållet gjutna alternativ för ovanliggande lyft. Gjutning innebär att hälla smält metall i formar. Denna process fångar ofta luftbubblor. Det skapar mikroskopiska inre tomrum. Gjuten metall saknar inriktade kornstrukturer. Dessa komponenter misslyckas ofta katastrofalt utan synliga varningssignaler. Smide ger duktil eftergivlighet. En korrekt tillverkad enhet sträcker sig synligt innan den går sönder. Denna förlängning fungerar som en kritisk visuell varning för operatörer.
Gradering av legerat stål definierar prestanda. Vid revision av a G80 krokleverantör , kräver specifika metallurgiska data. Grad 80 stål kräver exakt värmebehandling. Härdnings- och härdningsprocesserna är avgörande. Härdning härdar stålet snabbt. Anlöpning återställer nödvändig duktilitet. Om en försäljare skyndar på dessa steg, blir stålet farligt sprött.
Branschen går stadigt över mot komponenter i klass 100. G100 ger cirka 25 % högre krav på kapacitet till vikt än G80. Detta gör att operatörer kan använda lättare riggenheter. Lättare inställningar minskar tröttheten hos arbetarna. Se till att din potentiella leverantör har de avancerade ugnar som krävs för G100-produktion.
Att matcha hårdvarudesignen till den operativa miljön förhindrar för tidigt fel. Olika miljöer lägger unika påfrestningar på riggkomponenter. Tänk på dessa vanliga varianter:
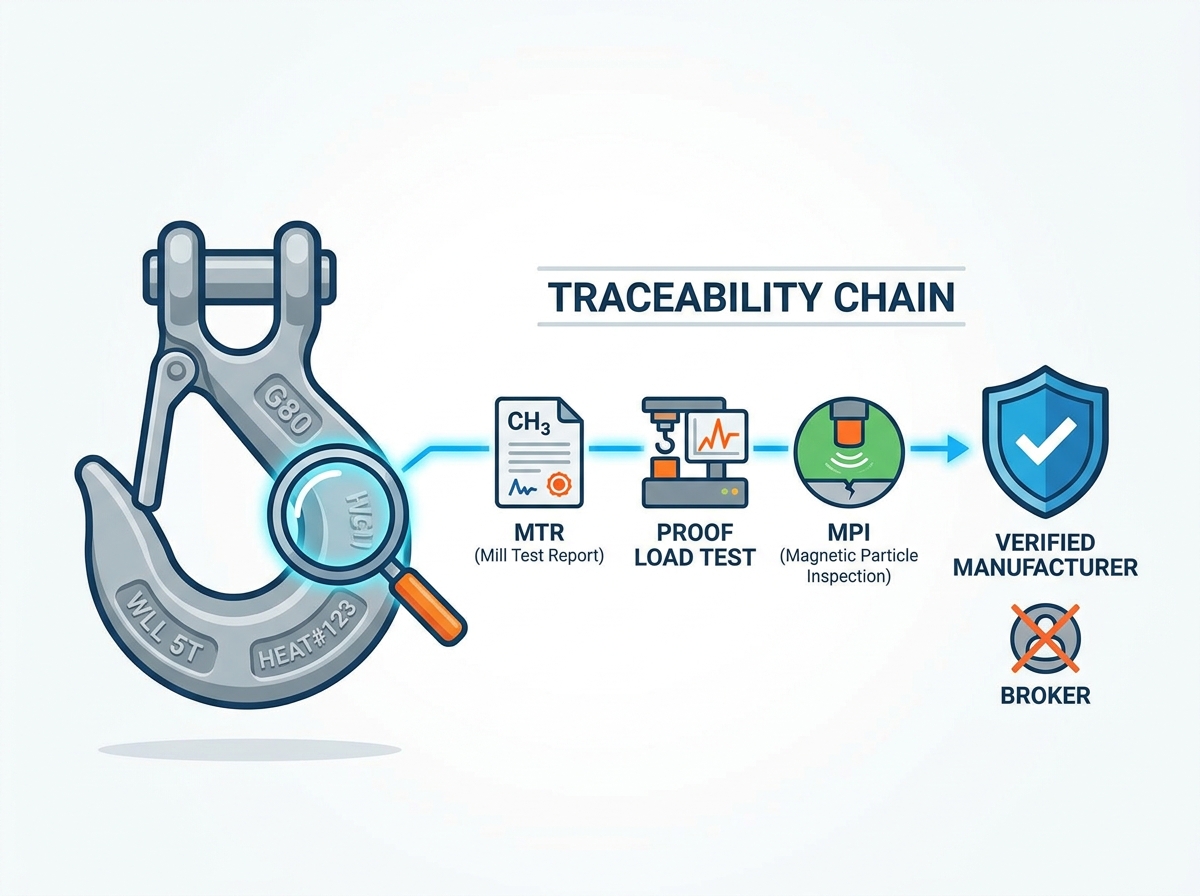
Spårbarhet utgör ryggraden i hårdvarusäkerhet. Du kan inte verifiera produktens integritet utan dokumenterad historisk data. Ansedda leverantörer integrerar spårbarhet i varje produktionsfas.
Varje autentisk industrikomponent kräver permanent upphöjda markeringar. Dessa insmidda markeringar överlever svåra driftsförhållanden. Du måste leta efter tillverkarens ID. Arbetsbelastningsgränsen (WLL) måste vara tydligt synlig. Betygsindikatorer säkerställer att operatörer använder korrekt kapacitet. Värmespårkoden är utan tvekan den viktigaste markeringen. Denna alfanumeriska kod länkar den färdiga produkten tillbaka till sin ursprungliga stålsats. Om en komponent misslyckas, låter värmekoden dig återkalla hela den drabbade batchen på ett säkert sätt.
En legitim leverantören av lyftbeslag tillhandahåller gärna omfattande dokumentation. Acceptera aldrig muntliga försäkringar om säkerhetsmarginaler.
Viktig dokumentationschecklista:
| Dokumenttyp | Syfte och standardmått | Varför det är viktigt |
|---|---|---|
| Brukstestrapporter (MTR) | Verifierar rå kemisk sammansättning av stålet. | Säkerställer att legeringen uppfyller exakta metallurgiska krav innan smidningen påbörjas. |
| Bevisbelastningscertifikat | Bekräftar testning vid 2x till 2,5x arbetsbelastningsgränsen. | Validerar att komponenten kan hantera angivna kapaciteter utan permanent deformation. |
| Destruktionstestdata | Bevisar minsta 4x WLL design säkerhetsfaktor. | Garanterar en säker felmarginal mot plötsliga dynamiska stötbelastningar. |
Kontrollera att leverantören känner till globala säkerhetsstandarder. Okunskap om regionala bestämmelser signalerar bristande professionell mognad. Nordamerikanska köpare bör kräva efterlevnad av ASME B30.10. OSHA-reglerna refererar starkt till dessa ASME-standarder. De europeiska marknaderna kräver strikt efterlevnad av EN 1677-specifikationerna. Kontrollera alltid att dokumentationen överensstämmer exakt med dina lokala regelverk.
Många onlineprofiler projicerar falsk industriell kapacitet. Du måste skilja på äkta fabriker och handelsförmedlare. Samarbete med den faktiska tillverkaren säkerställer ansvar.
Mäklare höjer ofta priserna samtidigt som de döljer verkligt produktionsursprung. Du tappar direkt kontroll över kvalitetssäkringen när du använder mellanhänder. För att verifiera a tillverkare av lyftkrokar , begär livegranskningar av virtuella maskiner. Be om kontinuerliga videor av fabrikens fotavtryck. Legitima fabriker demonstrerar enkelt aktiva fallhammare och värmebehandlingsugnar. Mäklare erbjuder vanligtvis endast högpolerade marknadsföringsbilder. Leta efter arbetarskyddsutrustning och organiserade produktionsflöden. Sanna tillverkare välkomnar detaljerade tekniska frågor.
En leverantör är bara lika pålitlig som sin testutrustning. Utlagd kvalitetskontroll leder ofta till farlig förbiseende. Fabriken måste ha specifika diagnostiska maskiner på plats.
Bästa praxis: Fråga säljaren om kalibreringscertifikaten för deras testmaskiner. Okalibrerad utrustning ger värdelösa säkerhetsdata.
Bedöm deras förmåga att hantera plötsliga volymökningar. Pålitliga partners hanterar tillväxt utan att kompromissa med kvaliteten. Vissa fabriker accepterar enorma order som de inte kan uppfylla internt. De lägger i tysthet ut översvämningsproduktion till oövervakade verkstäder. Denna praxis introducerar farliga inkonsekvenser i din leveranskedja. Kräv explicita avtalsklausuler som förbjuder ej godkänd underleverantör. Granska deras maximala månatliga tonnagekapacitet under den första revisionen.
Att övergå till en ny leverantör kräver metodiskt utförande. Att skynda på introduktionsprocessen inbjuder till allvarliga driftstörningar. Du måste validera anspråk genom fysisk testning.
Lägg aldrig en massbeställning baserad enbart på digital kommunikation. Beställ först en representativ prototypbatch. Inspektera dimensionella toleranser noggrant vid ankomst. En hög kvalitet riggkroken uppvisar exakt spärrfjäderspänning. Slarviga spärrar indikerar dålig övervakning av monteringen. Kontrollera finishen och beläggningens vidhäftning. Flackande färg eller ojämn galvanisering signalerar skyndade bearbetningen. Det viktigaste är att skicka slumpmässiga prover till ett oberoende metallurgiskt laboratorium från tredje part. Jämför dessa oberoende resultat med leverantörens tillhandahållna MTR.
Var uppmärksam på subtila varningsskyltar under förhandlingar. Gå iväg om du stöter på dessa kritiska röda flaggor:
Att förändra din försörjningskedja kräver ett strukturerat tillvägagångssätt. Undvik att byta hela ditt lager över natten. Rekommendera en pilotorderstrategi.
Att köpa lyftutrustning i bulk kräver noggrann uppmärksamhet på detaljer. Det representerar en delikat balans mellan metallurgisk vetenskap, dokumenterad säkerhetsöverensstämmelse och djup leverantörstransparens. Du måste se bortom enkel enhetsprissättning. Prioritera smidd tillverkning, strikt satsspårbarhet och beprövade interna testmöjligheter. Att undvika mellanhänder skyddar ditt projekts tidslinjer och juridiska ställning.
Dina nästa steg bör fokusera på verifierbara bevis. Lita inte på löften. Uppmuntra ditt inköpsteam att begära en första teknisk konsultation idag. Kräv ett MTR-prov från de senaste produktionskörningarna. Schemalägg en virtuell fabriksrevision för att verifiera maskinanspråk. Genom att vidta dessa proaktiva steg säkerställer du att din leveranskedja förblir motståndskraftig, säker och mycket effektiv.
S: Standardkrokar av standardkvalitet levereras vanligtvis inom 2 till 4 veckor. Anpassade OEM-körningar kräver 8 till 12 veckor. Denna utökade tidslinje rymmer anpassad formsmidning, specialiserad värmebehandling och obligatorisk batchtestning. Sjöfrakt lägger till ytterligare 3 till 6 veckor beroende på destination. Fyll alltid på scheman för initiala anpassade beställningar.
S: Ja, välrenommerade tillverkare erbjuder OEM-anpassning. Du kommer att stöta på verktygskostnader i förväg för anpassade smidesverktyg. Minsta beställningskvantiteter (MOQ) är i allmänhet högre för att kompensera för installationstider. Anpassade former påverkar belastningstestkraven avsevärt. Leverantören måste skapa nya riktmärken för destruktionstest för att garantera den modifierade designfaktorn.
S: Börja med att korsreferensera värmespårnumren som smiddes på hårdvaran med de medföljande MTR:erna. De alfanumeriska koderna måste matcha exakt. Beställ dessutom oberoende laboratorietester från tredje part för din första bulkförsändelse. Jämför den oberoende avkastningen och dragresultaten med leverantörens dokumentation för att bekräfta dataintegriteten.


