
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-10-29 Ursprung: Plats


Att välja rätt hårdvara för taklyftar går långt utöver ett enkelt inköp av varor. Ditt beslut påverkar direkt den övergripande platssäkerheten, regelefterlevnad och laststabilitet. Riggningsfel orsakar rutinmässigt katastrofala skador och allvarliga skador. Därför måste du se denna urvalsprocess som en kritisk riskreducerande strategi. Varje hiss arbetar under specifik lastdynamik, miljöförhållanden och strikta ASME- och OSHA-standarder. En felaktig komponent hotar liv och stoppar verksamheten omedelbart.
Den här artikeln ger upphandlingsteam och riggningsproffs en evidensbaserad utvärderingsram. Vi hjälper dig att specificera och köpa den exakta hårdvara som behövs för din anläggning. Du kommer att lära dig hur du anpassar arbetsbelastningsgränser, materialkvaliteter och fysiska konfigurationer för att matcha dina mest krävande applikationer. Genom att förstå dessa tekniska principer kan du säkra utrustning optimerad för både säkerhet och maximal drifteffektivitet.
Fastställ alltid baslinjelastvikter innan du anger en kraftig lyftkrok . Du kan inte bara lita på objektets statiska vikt. Riggare måste ta hänsyn till dynamiska krafter under lyftet. Chockbelastning uppstår när en last sjunker något och stannar abrupt. Denna handling multiplicerar spänningen omedelbart. Flerbens slingvinklar ökar också belastningen på varje enskild anslutningspunkt. En 30-graders slingvinkel utövar betydligt mer kraft än en vertikal 90-graders koppling. Att beräkna den verkliga arbetsbelastningsgränsen säkerställer att din hårdvara hanterar dessa toppkrafter på ett säkert sätt.
Vanligt misstag: Många operatörer antar att WLL stämplad på hårdvaran är lika med brotthållfastheten. WLL är bara den maximala säkra driftsbelastningen. Att överskrida denna gräns äventyrar den metallurgiska strukturen permanent.
Driftsmiljöer kräver mycket metallurgiska krav. Extrem kyla gör standardstål sprött, vilket ökar risken för plötsliga knäppningar. Intensiv värme försvagar metall snabbt, vilket minskar dess totala lastkapacitet. Frätande kemikalier eller exponering för saltvatten kräver specialiserade beläggningar eller unika legeringar. Standard kolstål bryts ned snabbt under dessa tuffa förhållanden. Du måste noggrant bedöma din arbetsplatsmiljö. Välj hårdvara som kan motstå lokal försämring. Galvaniserade ytskikt eller specialiserade epoxibeläggningar ger ofta nödvändigt skydd i marina miljöer.
Du måste matcha halsöppningen exakt till din masterlänk eller bygel. Skåldimensionen måste vagga lastlyftpunkten perfekt. Dålig geometri leder till farliga punktbelastningssituationer. Punktladdning stressar den ömtåliga spetsen snarare än den tjocka skålen. Denna oöverensstämmelse minskar den totala kapaciteten drastiskt och böjer hårdvaran. Verifiera alla dimensioner mot de matchande komponenterna innan du slutför ett köp.
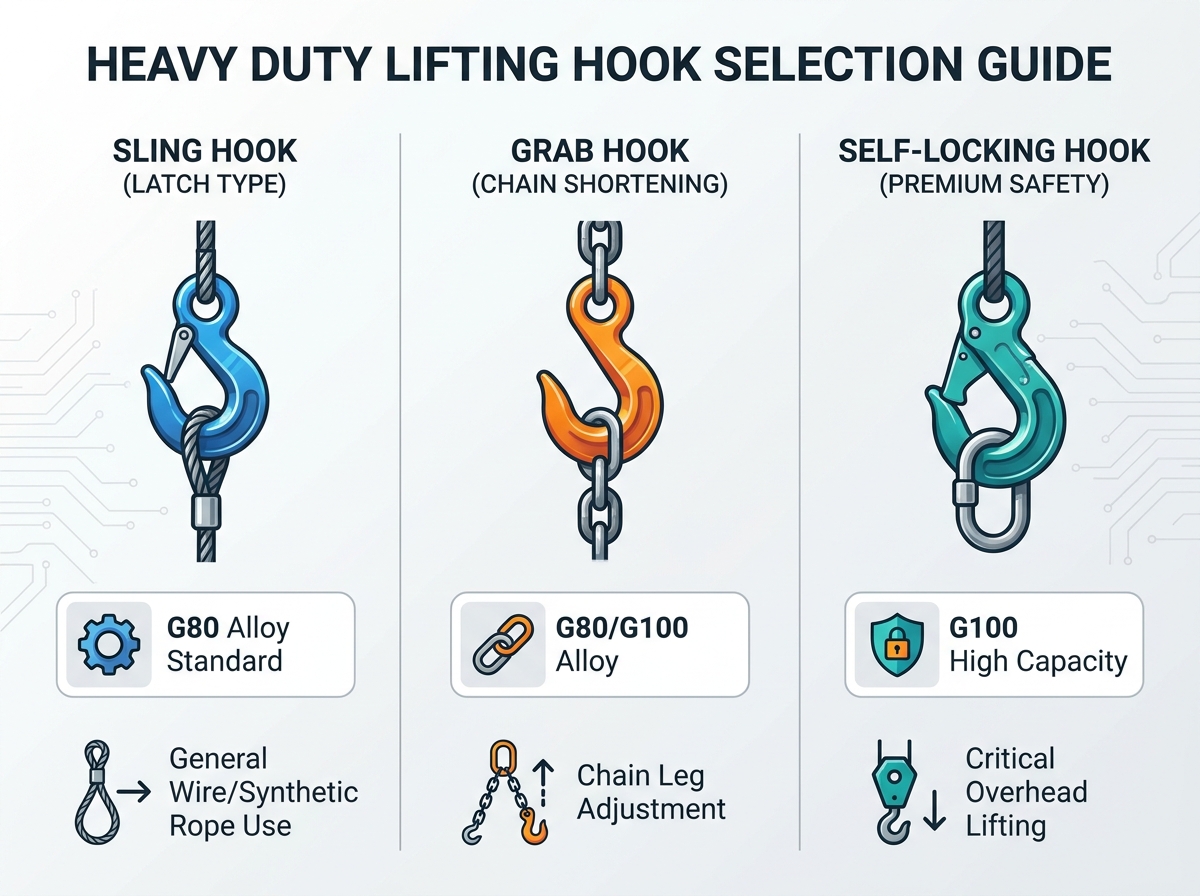
De slingkrok förblir ett standardalternativ för allmänna vajer- och syntetiska banapplikationer. De har en bred halsöppning för enkla anslutningar. Byggpersonal favoriserar dem för deras mångsidighet och snabbhet. Standard fjäderspärrar har dock distinkta begränsningar. Under höga vibrationsförhållanden kan dessa grundläggande spärrar studsa upp. Denna vibration skapar ett tillfälligt mellanrum där syntetiska selar kan glida ut. Utvärdera alltid vibrationsnivåerna innan du använder standardfjäderspärrarna.
Du använder en gripkrok speciellt för kedjeförkortning. De justerar benlängderna exakt för att klara ojämn belastning. En väldesignad gripkrok vaggar kedjelänken säkert. Denna specialiserade halsdesign förhindrar att kedjelänken böjs. När den sitter korrekt minskar den inte den totala WLL för kedjeenheten. De visar sig vara oumbärliga för att rigga asymmetriska föremål i tillverkningsanläggningar.
När du anger a krankrok måste du noggrant utvärdera de integrerade blockkomponenterna. Fokusera hårt på införandet av axiallager. Dessa specialiserade lager tillåter mjuk rotation medan de står under enorma spänningar. Rotation förhindrar att stållinan vrids och rullar på fel sätt. De kräver också kraftiga säkerhetsspärrar. Överdimensionerade riggkomponenter kräver betydande spärrmekanismer för att säkra dem ordentligt under transport.
Självlåsande modeller erbjuder automatisk mekanisk stängning. När spänningen appliceras låses de säkert. Spärren kan inte öppnas under belastning. Detta ger maximal säkerhet över huvudet för personal som arbetar under. Omvänt hanterar C-krokar specialiserade industriella former. Anläggningar använder dem främst för kontinuerlig spolhantering eller förflyttning av stora betongrör. De saknar rörliga delar helt. De kräver dock exakt balansering genom motvikter för att förbli i nivå under drift.
Alla komponenter som används vid lyft över huvudet måste vara en krok av legerat stål . Kolstål är strängt förbjudet för dessa dynamiska tillämpningar. Legering genomgår exakta härdnings- och härdningsprocesser. Denna värmebehandling ger metallen väsentlig formbarhet. Duktilitet gör att stålet kan töjas synligt innan det går sönder. Denna fysiska stretching ger föraren en viktig visuell varning under en överbelastningshändelse. Kolstål saknar denna egenskap och knäpper plötsligt utan förvarning, vilket orsakar omedelbar katastrof.
Grade 80 står som den globala industrins baslinje för överliggande lyftkedjor. En standard G80 krok ger en optimal balans mellan duktilitet och draghållfasthet. Den hanterar tuffa miljöer på ett tillförlitligt sätt dag efter dag. De flesta industrianläggningar bygger sitt kärnrigglager kring denna mångsidiga kvalitet. Det är fortfarande mycket kostnadseffektivt samtidigt som det överskrider alla lagstadgade säkerhetsmarginaler.
Högre legeringar utgör ett starkt affärscase för specialiserade verksamheter. Grade 100 erbjuder 25 % högre kapacitet per kedjestorlek jämfört med Grade 80. Grade 120 pressar denna kapacitet till 50 % högre. Dessa ökade kapaciteter resulterar i betydligt lättare sammansättningar. Lättare växel minskar riggartröttheten under långa skift. Det snabbar också upp cykeltiderna på livliga byggarbetsplatser.
Jämförelse av materialkvalitetskapacitet
| Materialkvalitet | Relativ kapacitet | Primär användning Väskans | viktprofil |
|---|---|---|---|
| Betyg 80 | Standardbaslinje (100 %) | Allmänna industrilyft, konstruktion | Standardvikt |
| Betyg 100 | +25 % jämfört med årskurs 80 | Tung tillverkning, ergonomiska inställningar | Lättare per kapacitet |
| Betyg 120 | +50 % jämfört med årskurs 80 | Extrema tunga lyft, rigg till havs | Lättaste per kapacitet |
Köp aldrig oprövad hårdvara. Ansedda tillverkare provtestar sina produkter fysiskt innan de skickas. De testar vanligtvis komponenter vid 2x till 2,5x den nominella WLL för att verifiera strukturell integritet. Leta efter individuell seriell spårbarhet stämplad direkt i metallkroppen. Denna stämpling säkerställer full metallurgisk ansvarighet. Om ett fel inträffar gör spårbarheten det möjligt för ingenjörer att granska den exakta tillverkningssatsen.
Exakta regelverk dikterar hårdvarudesign, testning och driftgränser. ASME B30.10 beskriver strikta kriterier för krokar som används i lyftapplikationer. OSHA-efterlevnad bygger på dessa tekniska standarder. Använder en icke-kompatibel riggkrok utsätter ditt företag för stränga böter och massivt juridiskt ansvar. Inspektörer letar efter tydliga, läsbara tillverkarmärkningar. Kontrollera alltid att tillverkaren garanterar överensstämmelse med dessa distinkta regler före upphandling.
Moderna säkerhetsprotokoll kräver mycket robusta spärrmekanismer. Branschen har i stort sett gått bort från traditionella, tunna klaffspärrar för kritiska lyft. Vi prioriterar nu integrerade, kraftiga avtryckarspärrar. Dessa avancerade mekanismer förhindrar oavsiktlig urkoppling av lasten helt. De motstår fysisk påverkan från intilliggande strukturer. En solid avtryckarspärr säkrar lasten även under oförutsägbara växlingar eller plötsliga vindbyar.
Progressiva tillverkare bygger in visuella säkerhetssignaler direkt i sina konstruktioner. Moderna smidda karosser innehåller ofta mekaniska märken eller kammar. Dessa indikatorer ger riggare omedelbara, visuella bevis på halsspridning. Du mäter avståndet mellan de två markerade punkterna.
Dagliga driftskontroller förblir obligatoriska på alla arbetsplatser. Operatörer måste visuellt inspektera varje industriell lyftkrok innan skiftets första lyft. Du letar efter uppenbart slitage, sprickor, hack eller djupa skåror. Alla defekter som överstiger en 10 % reduktion av originalmåttet kräver omedelbart utbyte. Svetsa eller slipa aldrig dessa komponenter för att dölja brister. Värmeapplicering förstör temperamentet och förstör lastkapaciteten.
Följ dessa steg för en korrekt daglig inspektion:
Avslagskriterier för utvidgning av halsöppningen är fortfarande otroligt stränga. De flesta tillverkare kräver borttagning för alla synliga förvrängningar. Vanligtvis innebär en expansion som överstiger 5 % av den ursprungliga dimensionen definitivt fel. Försök inte att böja den tillbaka till formen med hjälp av pressar eller värme. Om du gör det förstörs den metallurgiska integriteten fullständigt. En sträckt kropp indikerar att den redan har absorberat krafter bortom dess säkra designgränser.
Industriapplikationer med hög cykel kräver schemalagd oförstörande testning. Testning av magnetiska partiklar och inspektioner av penetrerande färgämnen avslöjar dolda brister under ytan. Dessa metoder upptäcker mikroskopiska frakturer långt innan ett katastrofalt fel inträffar. Implementera NDT årligen för höganvänd utrustning för att garantera fortsatt säkerhet. Offshore- och kärnkraftsanläggningar kräver ofta NDT var sjätte månad på grund av svåra driftsförhållanden.
Upprätta strikta kriterier för granskning av dina hårdvaruleverantörer. Kräv full tillgång till metallurgiska testrapporter och batchcertifieringar vid leverans. Tydliga garantivillkor skyddar din driftsinvestering. En ansedd leverantör tillhandahåller denna dokumentation lätt och upprätthåller digitala register. Om en leverantör tvekar att dela provningsdata, hitta en annan källa omedelbart. Undermåligt stål översvämmar den globala marknaden, och bedrägliga kapacitetsstämplar är fortfarande ett ihållande hot.
Starta din upphandlingsprocess genom att korsreferensera dina befintliga hårdvarustorlekar med potentiella dimensioner. Se till att huvudlänkar, vajrar och bojor passar smidigt med de nya komponenterna. Felaktig växel orsakar bindning, vilket leder till för tidigt fel. När du har att göra med icke-standardiserade applikationer eller tekniska hissar, gissa inte. Rådfråga en certifierad riggare eller byggnadsingenjör. De kommer att beräkna exakta spänningsmultiplikatorer och ge slutligt godkännande. Denna expertkonsultation säkerställer att din installation förblir både effektiv och perfekt kompatibel.
Att specificera tung lyftutrustning förblir ett exakt tekniskt beslut. Detta val är direkt kopplat till platssäkerhet, drifteffektivitet och lastintegritet. Behandla aldrig riggkomponenter som engångsartiklar. Upphandlingsteam måste prioritera certifierade legeringsmaterial och verifierbara testdata. Du måste se till att lämplig lastklassning tar hänsyn till dynamiska krafter och miljöpåfrestningar. Prioritera alltid rigorös efterlevnad framför kortsiktiga upphandlingsbesparingar. Din personal litar på dessa komponenter för att utföra farliga uppgifter på ett säkert sätt varje dag. En väl vald, fullt certifierad installation förhindrar katastrofala olyckor och håller dina tunga operationer igång smidigt.
S: Ja, förutsatt att det är en godkänd legeringskvalitet (Betyg 80 eller högre). Den måste konstrueras specifikt för överliggande applikationer av tillverkaren. Du måste använda den på rätt sätt för att vagga kedjan. Felaktig placering kommer att minska selenhetens totala kapacitet.
S: En Grade 100-modell erbjuder ungefär 25 % högre lyftkapacitet än en Grade 80-version av exakt samma fysiska storlek. Detta högre styrka-till-vikt-förhållande tillåter anläggningar att använda lättare, mer ergonomiska inställningar, vilket avsevärt minskar riggartröttheten.
S: Operatörer måste utföra obligatoriska visuella kontroller dagligen före användning. Dessutom måste en dokumenterad periodisk inspektion av en kvalificerad behörig person utföras minst en gång per år. Svåra serviceförhållanden kräver mycket tätare dokumenterade inspektioner, ibland månadsvis.
S: Legerat stål ger den nödvändiga duktiliteten som behövs för taklyftar. Om den är överbelastad, töjs och deformeras legeringen synligt före katastrofala fel. Denna sträckning ger föraren en kritisk visuell varningsskylt. Kolstål knäpper plötsligt utan förvarning.
S: Halsspridning beror främst på punktbelastning, där lasten vilar felaktigt på spetsen istället för skålen. Sidobelastning och överskridande av den nominella WLL orsakar också omedelbar stretching. All sträckt hårdvara måste tas ur drift permanent.


