
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-10-29 Opprinnelse: nettsted


Å velge riktig maskinvare for takløfter går langt utover et enkelt kjøp av varer. Beslutningen din påvirker direkte overordnet sikkerhet på stedet, overholdelse av regelverk og laststabilitet. Riggingsfeil forårsaker rutinemessig katastrofale skader og alvorlige skader. Derfor må du se på denne utvelgelsesprosessen som en kritisk risikoreduserende strategi. Hver heis opererer under spesifikk lastdynamikk, miljøforhold og strenge ASME- og OSHA-standarder. En komponent som ikke samsvarer truer liv og stopper driften umiddelbart.
Denne artikkelen gir innkjøpsteam og rigging-fagfolk et evidensbasert evalueringsrammeverk. Vi hjelper deg med å spesifisere og skaffe den nøyaktige maskinvaren som trengs for anlegget ditt. Du vil lære hvordan du justerer arbeidsbelastningsgrenser, materialkvaliteter og fysiske konfigurasjoner for å matche dine mest krevende applikasjoner. Ved å forstå disse ingeniørprinsippene kan du sikre utstyr som er optimalisert for både sikkerhet og maksimal driftseffektivitet.
Opprett alltid grunnlinjelastvekter før du spesifiserer en kraftig løftekrok . Du kan ikke bare stole på den statiske vekten til objektet. Riggere må ta hensyn til dynamiske krefter under løftet. Sjokkbelastning oppstår når en last faller litt og stopper brått. Denne handlingen multipliserer spenningen umiddelbart. Flerbens slyngevinkler øker også belastningen på hvert enkelt koblingspunkt. En 30-graders slyngevinkel utøver betydelig mer kraft enn en vertikal 90-graders feste. Å beregne den sanne arbeidsbelastningsgrensen sikrer at maskinvaren din håndterer disse toppkreftene trygt.
Vanlig feil: Mange operatører antar at WLL stemplet på maskinvaren tilsvarer bruddstyrken. WLL er bare den maksimale sikre driftsbelastningen. Overskridelse av denne grensen kompromitterer den metallurgiske strukturen permanent.
Driftsmiljøer dikterer tungt metallurgiske krav. Ekstrem kulde gjør standardstål sprøtt, noe som øker risikoen for plutselige smekk. Intens varme svekker metall raskt, og reduserer dets totale lastekapasitet. Etsende kjemikalier eller saltvannseksponering krever spesialiserte belegg eller unike legeringer. Standard karbonstål brytes raskt ned under disse tøffe forholdene. Du må vurdere miljøet på arbeidsplassen din grundig. Velg maskinvare som er i stand til å motstå lokalisert forringelse. Galvaniserte overflater eller spesialiserte epoksybelegg gir ofte nødvendig beskyttelse i marine miljøer.
Du må matche halsåpningen nøyaktig til hovedlenken eller sjakkelen din. Skåldimensjonen må vugge lastløftepunktet perfekt. Dårlig geometri fører til farlige punktbelastningssituasjoner. Punktbelastning stresser den delikate spissen i stedet for den tykke bollen. Denne mismatchen reduserer den totale kapasiteten drastisk og bøyer maskinvaren. Verifiser alle dimensjoner mot sammenkoblingskomponentene før du fullfører et kjøp.
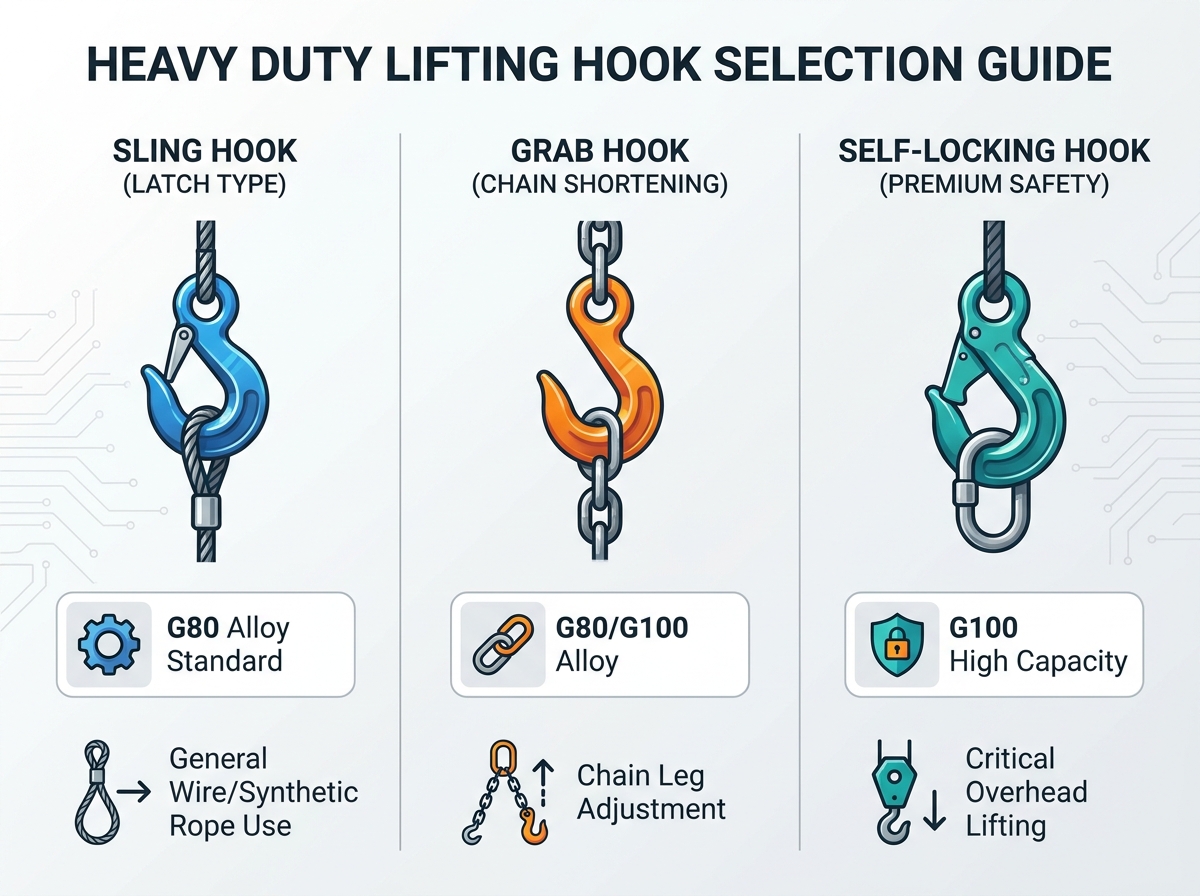
De slyngekrok forblir et standardalternativ for generelle ståltau og syntetiske nettapplikasjoner. De har en bred halsåpning for enkle tilkoblinger. Byggemannskaper favoriserer dem for deres allsidighet og hastighet. Standard fjærlåser har imidlertid distinkte begrensninger. Under høye vibrasjonsforhold kan disse grunnleggende låsene sprette åpne. Denne vibrasjonen skaper et midlertidig gap der syntetiske stropper kan skli ut. Evaluer alltid vibrasjonsnivåene før du bruker standard fjærlåser.
Du bruker en gripekrok spesielt for kjedeforkorting. De justerer benlengdene nøyaktig for å imøtekomme ujevn belastning. En godt designet gripekrok holder kjettingleddet sikkert. Denne spesialiserte halsdesignen forhindrer at kjedeleddet bøyer seg. Når den sitter riktig, reduserer den ikke den totale WLL av kjedesammenstillingen. De viser seg å være uunnværlige for rigging av asymmetriske gjenstander i produksjonsanlegg.
Når du spesifiserer en krankrok , må du vurdere de integrerte blokkkomponentene nøye. Fokuser sterkt på inkludering av trykklager. Disse spesialiserte lagrene tillater jevn rotasjon mens de er under enorm spenning. Rotasjon forhindrer at ståltauet vrir seg og spoles feil. De krever også kraftige sikkerhetslåser. Overdimensjonerte riggekomponenter krever betydelige låsemekanismer for å sikre dem ordentlig under transport.
Selvlåsende modeller tilbyr automatisk mekanisk lukking. Når spenningen er påført, låses de sikkert. Låsen kan ikke åpnes under belastning. Dette gir maksimal overhead sikkerhet for personell som arbeider under. Omvendt håndterer C-kroker spesialiserte industrielle former. Fasiliteter bruker dem først og fremst for kontinuerlig håndtering av spiral eller flytting av store betongrør. De mangler bevegelige deler helt. De krever imidlertid presis balansering gjennom motvekter for å holde seg i vater under drift.
Enhver komponent som brukes i overheadløfting må være en krok i legert stål . Karbonstål er strengt forbudt for disse dynamiske bruksområdene. Legering gjennomgår presise bråkjølings- og tempereringsprosesser. Denne varmebehandlingen gir metallet essensiell duktilitet. Duktilitet gjør at stålet strekker seg synlig før det går i stykker. Denne fysiske tøyningen gir operatørene en viktig visuell advarsel under en overbelastningshendelse. Karbonstål mangler denne egenskapen og klikker brått uten forvarsel, noe som forårsaker umiddelbar katastrofe.
Grad 80 står som den globale industriens grunnlinje for løftekjeder. En standard G80 krok gir en optimal balanse mellom duktilitet og strekkstyrke. Den håndterer tøffe miljøer pålitelig dag etter dag. De fleste industrianlegg bygger sitt kjerneriggelager rundt denne allsidige karakteren. Den forblir svært kostnadseffektiv samtidig som den overgår alle regulatoriske sikkerhetsmarginer.
Legeringer av høyere kvalitet er et sterkt forretningsgrunnlag for spesialiserte operasjoner. Grade 100 tilbyr 25 % høyere kapasitet per kjedestørrelse sammenlignet med Grade 80. Grade 120 skyver denne kapasiteten til 50 % høyere. Disse økte kapasitetene resulterer i betydelig lettere sammenstillinger. Lettere gir reduserer riggertretthet under lange skift. Det gir også raskere syklustider på travle byggeplasser.
Materialkvalitetsegenskaper Sammenligning
| Materialkvalitet | Relativ kapasitet | for primær bruk | Vektprofil |
|---|---|---|---|
| Karakter 80 | Standard grunnlinje (100 %) | Generelle industrielle løft, konstruksjon | Standard vekt |
| Karakter 100 | +25 % vs. karakter 80 | Tung produksjon, ergonomiske oppsett | Lettere per kapasitet |
| Karakter 120 | +50 % vs. karakter 80 | Ekstreme tunge løft, offshore rigging | Letteste per kapasitet |
Kjøp aldri utestet maskinvare. Anerkjente produsenter tester produktene sine fysisk før de sendes. De tester vanligvis komponenter ved 2x til 2,5x den rangerte WLL for å bekrefte strukturell integritet. Se etter individuell seriell sporbarhet stemplet direkte inn i metallhuset. Denne stemplingen sikrer full metallurgisk ansvarlighet. Hvis det oppstår en feil, lar sporbarhet ingeniører vurdere den nøyaktige produksjonsgruppen.
Nøyaktige regulatoriske rammer dikterer maskinvaredesign, testing og driftsgrenser. ASME B30.10 skisserer strenge kriterier for kroker som brukes i løfteapplikasjoner. OSHA-samsvar bygger på disse ingeniørstandardene. Bruke en ikke-kompatibel rigging krok utsetter din bedrift for strenge bøter og massivt juridisk ansvar. Inspektører ser etter tydelige, lesbare produsentmerker. Kontroller alltid at produsenten garanterer samsvar med disse distinkte forskriftene før anskaffelse.
Moderne sikkerhetsprotokoller krever svært robuste låsemekanismer. Bransjen har stort sett gått bort fra tradisjonelle, spinkle klaffelåser for kritiske løft. Vi prioriterer nå integrerte, kraftige utløserlåser. Disse avanserte mekanismene forhindrer fullstendig utilsiktet frakobling av lasten. De motstår fysisk påvirkning fra tilstøtende strukturer. En solid utløserlås sikrer lasten selv under uforutsigbare skift eller plutselige vindkast.
Progressive produsenter bygger visuelle sikkerhetssignaler direkte inn i designene sine. Moderne smidde karosserier har ofte mekaniske merker eller kammer. Disse indikatorene gir riggere umiddelbare, visuelle bevis på halsspredning. Du måler avstanden mellom de to markerte punktene.
Daglige driftskontroller forblir obligatoriske på alle arbeidsplasser. Operatører må visuelt inspisere hver industriell løftekrok før første løft av skiftet. Du ser etter åpenbar slitasje, sprekker, hakk eller dype huler. Enhver defekt som overstiger 10 % reduksjon i den opprinnelige dimensjonen krever umiddelbar utskifting. Aldri sveis eller slip disse komponentene for å skjule feil. Varmepåføring ødelegger temperamentet og ødelegger lastekapasiteten.
Følg disse trinnene for en skikkelig daglig inspeksjon:
Avvisningskriterier for utvidelse av halsåpning er fortsatt utrolig strenge. De fleste produsenter krever fjerning for synlig forvrengning. Vanligvis betyr en utvidelse som overstiger 5 % av den opprinnelige dimensjonen definitiv feil. Ikke prøv å bøye den tilbake i form ved hjelp av presser eller varme. Å gjøre det ødelegger den metallurgiske integriteten fullstendig. En strukket kropp indikerer at den allerede har absorbert krefter utover dens sikre designgrenser.
Høysyklus industrielle applikasjoner krever planlagt ikke-destruktiv testing. Magnetisk partikkeltesting og inspeksjoner av penetrerende fargestoffer avslører skjulte feil under overflaten. Disse metodene oppdager mikroskopiske brudd lenge før katastrofal svikt oppstår. Implementer NDT årlig for høybruksutstyr for å garantere fortsatt sikkerhet. Offshore- og kjernefysiske anlegg krever ofte NDT hvert halvår på grunn av strenge driftsforhold.
Etabler strenge kriterier for kontroll av maskinvareleverandørene dine. Krev full tilgang til metallurgiske testrapporter og batch-sertifiseringer ved levering. Tydelige garantivilkår beskytter din driftsinvestering. En anerkjent leverandør leverer denne dokumentasjonen lett og vedlikeholder digitale poster. Hvis en leverandør nøler med å dele testdata, finn en annen kilde umiddelbart. Substandard stål oversvømmer det globale markedet, og uredelige kapasitetsstempler er fortsatt en vedvarende trussel.
Start anskaffelsesprosessen ved å kryssreferanser dine eksisterende maskinvarestørrelser med potensielle dimensjoner. Sørg for at hovedlenker, ståltau og sjakler passer jevnt med de nye komponentene. Utilpasset utstyr forårsaker binding, noe som fører til for tidlig feil. Når du arbeider med ikke-standardiserte applikasjoner eller konstruerte heiser, ikke gjett. Rådfør deg med en sertifisert rigger eller bygningsingeniør. De vil beregne eksakte spenningsmultiplikatorer og gi endelig godkjenning. Denne ekspertkonsultasjonen sikrer at oppsettet ditt forblir både effektivt og perfekt kompatibelt.
Spesifisering av tunge løfteutstyr er fortsatt en nøyaktig ingeniørbeslutning. Dette valget er direkte knyttet til sikkerhet på stedet, driftseffektivitet og lastintegritet. Behandle aldri riggekomponenter som engangsartikler. Innkjøpsteam må prioritere sertifiserte legeringsmaterialer og verifiserbare testdata. Du må sørge for passende belastningsgradering tar hensyn til dynamiske krefter og miljøbelastninger. Prioriter alltid streng overholdelse fremfor kortsiktige innkjøpsbesparelser. Personellet ditt er avhengig av disse komponentene for å utføre farlige oppgaver trygt hver dag. Et velvalgt, fullt sertifisert oppsett forhindrer katastrofale ulykker og holder tunge operasjoner i gang.
A: Ja, forutsatt at det er en godkjent legeringsgrad (klasse 80 eller høyere). Den må være designet spesielt for overhead-applikasjoner av produsenten. Du må bruke den riktig for å vugge kjeden. Feil plassering vil redusere den totale kapasiteten til seilenheten.
A: En Grade 100-modell tilbyr omtrent 25 % større løftekapasitet enn en Grade 80-versjon av nøyaktig samme fysiske størrelse. Dette høyere styrke-til-vekt-forholdet gjør det mulig for fasiliteter å bruke lettere, mer ergonomiske oppsett, noe som reduserer riggertretthet betydelig.
A: Operatører må utføre obligatoriske visuelle kontroller daglig før bruk. I tillegg må en dokumentert periodisk inspeksjon av en kvalifisert kompetent person finne sted minst årlig. Alvorlige serviceforhold krever mye hyppigere dokumenterte inspeksjoner, noen ganger månedlige.
A: Legert stål gir den essensielle duktiliteten som trengs for overheadløfter. Ved overbelastning strekker legeringen seg og deformeres synlig før katastrofal svikt. Denne strekkingen gir operatører et kritisk visuelt varselskilt. Karbonstål klikker brått uten forvarsel.
A: Spredning av halsen skyldes først og fremst punktbelastning, der lasten hviler feil på spissen i stedet for bollen. Sidebelastning og overskridelse av den nominelle WLL forårsaker også umiddelbar strekking. Eventuell strukket maskinvare må tas ut av drift permanent.


