
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 28.10.2026 Pochodzenie: Strona


Uszkodzony hak do podnoszenia stanowi krytyczny pojedynczy punkt awarii w każdym miejscu pracy. Całkowicie omija wszystkie inne zabezpieczenia wbudowane w systemy podwieszenia. Często widzimy obiekty w dużym stopniu opierające się na podstawowych założeniach, a nie na standardowych kontrolach wizualnych. To niebezpieczne niedopatrzenie prowadzi bezpośrednio do katastrofalnych spadków obciążenia. Powoduje to również poważne cytowania OSHA i powoduje masowe nieplanowane przestoje operacyjne.
Musimy przenieść naszą uwagę z konserwacji reaktywnej. Oczekiwanie na coroczny przegląd oznacza katastrofę w hali produkcyjnej. Naszym celem jest zapewnienie znormalizowanych, zgodnych ze standardem ASME ram umożliwiających prawidłową ocenę sprzętu dźwigowego. Wyszczególnimy dokładne limity odkształceń i zasady zgodności, których należy przestrzegać codziennie. Stosując tę metodologię, gwarantujesz bezkompromisowość bezpieczeństwo podnoszenia przed rozpoczęciem każdej zmiany.
Wiele organizacji pisze doskonałe teoretyczne zasady bezpieczeństwa dla swoich działań. Jednak rzeczywiste wykonanie w warsztacie często jest niewiarygodnie niewystarczające. Musimy natychmiast zająć się tą niebezpieczną luką. Wizualne kontrole przed zmianą biegów zapobiegają zdecydowanej większości awarii sprzętu. Operatorzy stanowią pierwszą linię obrony przed wypadkami. Kiedy pomijają te codzienne oceny wizualne, ryzyko wzrasta wykładniczo.
Ignorowanie wskaźników degradacji sprzętu prowadzi do poważnych konsekwencji operacyjnych. Koszty wykraczają daleko poza samą wymianę uszkodzonej części. Rutynowo jesteśmy świadkami ogromnych strat finansowych wynikających ze złych nawyków konserwacyjnych. Weź pod uwagę następujące bezpośrednie zagrożenia:
Skuteczny protokół wygląda w praktyce niezwykle prosto. Wymaga to ustandaryzowanej codziennej realizacji we wszystkich działach. Dokumentacja musi pozostać całkowicie bezkompromisowa i łatwo dostępna. Co najważniejsze, zespoły nie muszą mieć żadnej dwuznaczności co do kryteriów usuwania. Kiedy pracownicy dokładnie wiedzą, kiedy złomować dany element, liczba wypadków w miejscu pracy gwałtownie spada. Jasne zasady umożliwiają operatorom codzienne podejmowanie bezpiecznych i pewnych decyzji.
ASME B30.10 stanowi absolutny punkt odniesienia w branży na całym świecie. Narzuca ścisłe kryteria poprawności kontrola haka dźwigowego i codzienna konserwacja. Audytorzy OSHA podczas swoich dochodzeń w dużym stopniu polegają na tych precyzyjnych ramach. Musisz przyjąć to jako podstawową operacyjną linię bazową. Zrozumienie tych zasad chroni jednocześnie Twój personel i Twoją firmę.
Standard dzieli oceny na dwie odrębne kategorie. Aby zachować pełną zgodność, obiekty muszą bezbłędnie wykonywać oba typy. Poniższy wykres przedstawia kluczowe różnice między tymi dwoma krytycznymi procesami.
Częstotliwość przeglądów Tabela porównawcza
| Kryteria | Częste przeglądy | Przegląd okresowy |
|---|---|---|
| Wykonawca | Operator dźwigu lub dźwigarz | Wyznaczony wykwalifikowany specjalista |
| Częstotliwość | Przed zmianą lub codziennie | Co roku (lub częściej w zależności od dotkliwości) |
| Dokumentacja | Nie są wymagane żadne formalne zapisy | Obowiązkowe zapisy pisemne lub cyfrowe |
| Metoda | Kontrole wizualne, testy operacyjne | Kompleksowa ocena, możliwe badania NDT |
Zgodnie z tymi wytycznymi wymagania dotyczące kompetencji pozostają niezwykle rygorystyczne. Nie każdy może podpisać się pod oceną nośności. „Wykwalifikowana osoba” musi posiadać określone certyfikaty branżowe. Alternatywnie muszą posiadać rozległe, weryfikowalne doświadczenie terenowe. Posiadają uprawnienia prawne i techniczne umożliwiające dalsze użytkowanie sprzętu. Nigdy nie zlecaj ocen okresowych nieprzeszkolonemu personelowi.
Należy upewnić się, że identyfikacja producenta jest całkowicie czytelna. Bezpośrednio przed podniesieniem czegokolwiek sprawdź oznaczenia bezpiecznego obciążenia roboczego (SWL). Brakujące lub nieczytelne tagi wymagają natychmiastowego usunięcia z aktywnego serwisu. Operatorzy w żadnym wypadku nie mogą bezpiecznie określić pojemności sprzętu. Wymień brakujące znaczniki wyłącznie za pośrednictwem producenta oryginalnego sprzętu. Upewnij się, że wszystkie dane identyfikacyjne są idealnie dopasowane do planu olinowania.
Dokładnie sprawdź cały stalowy korpus od góry do dołu. Przyjrzyj się uważnie, czy nie ma głębokich nacięć, wyżłobień lub włoskowatych pęknięć. Silna korozja szybko narusza integralność konstrukcji w trudnych warunkach. Zwróć szczególną uwagę przy ocenie a hak do noszenia przed rozpoczęciem zmiany. Sprawdź dokładnie ucho mocujące pod kątem nierównomiernego tarcia. Nieco innego podejścia wymagają bloki suwnic. Należy dokładnie sprawdzić cały interfejs obudowy bloku. Brud i ciężki tłuszcz często skrywają niebezpieczne mikroskopijne pęknięcia.
Postępuj zgodnie z następującą sekwencją numerów, aby uzyskać wiarygodną ocenę wizualną:
Upewnij się, że zatrzask zabezpieczający całkowicie zamyka otwór gardzieli. Musi przylegać równo do wewnętrznej końcówki. Przetestuj wewnętrzny mechanizm sprężynowy ręcznie. Uważnie obserwuj wiązanie, sztywność lub całkowity brak napięcia. Brakujący lub niesprawny zatrzask wymaga natychmiastowego zablokowania tego zasobu. Nigdy nie zamykaj taśmą ani drutem zepsutego zatrzasku. To prowizoryczne rozwiązanie stwarza ogromne ryzyko operacyjne.
Modele obrotowe wymagają szczególnej uwagi podczas porannych czynności. Sprawdź płynność obrotu w pełnym zakresie 360 stopni. Nie powinieneś odczuwać nadmiernego luzu pionowego ani chybotania. Odgłosy zgrzytania wskazują na poważną degradację łożyska wewnątrz górnej obudowy. Jeśli krętlik zablokuje się pod obciążeniem, z pewnością ulegnie zniszczeniu pod ciśnieniem. Natychmiast wycofaj z użytku jednostki klejące lub szlifujące w celu dalszej konserwacji.
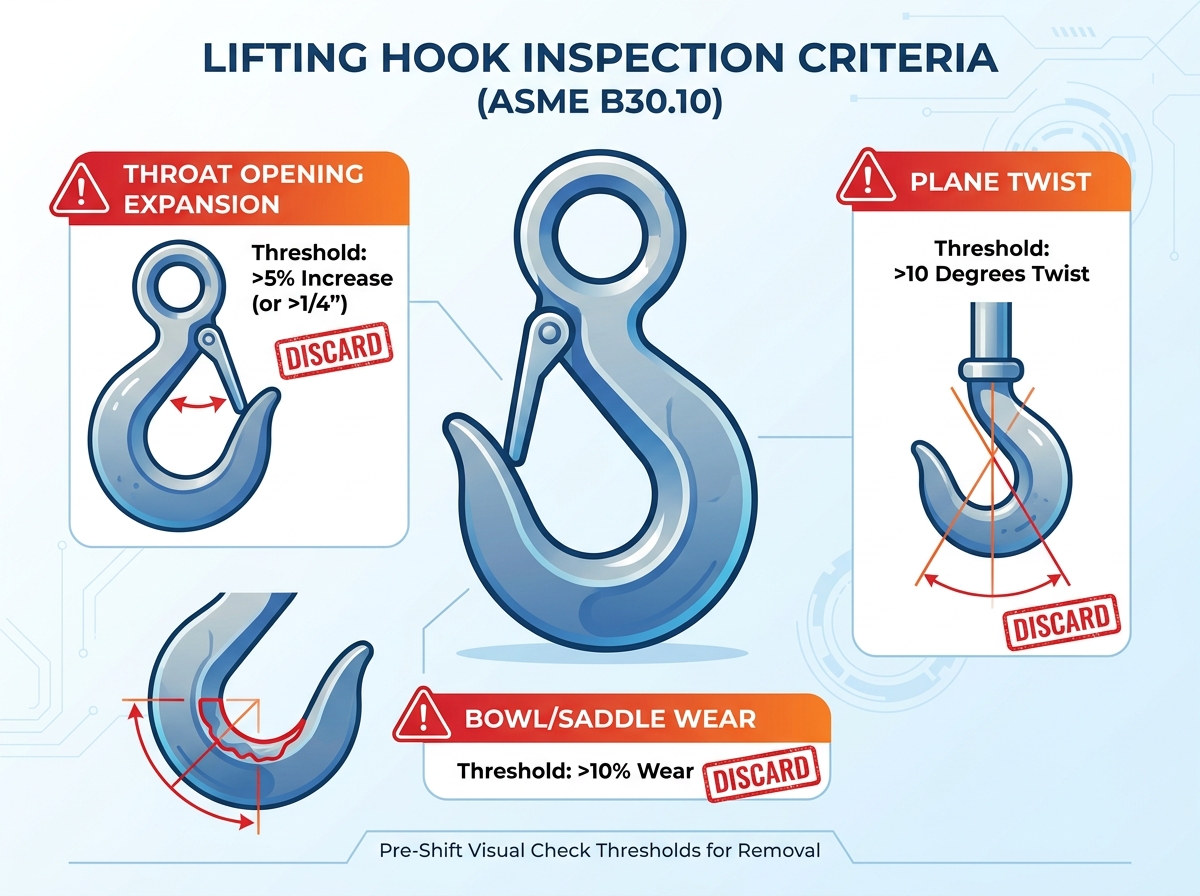
Jasno zdefiniuj ten rygorystyczny próg dla wszystkich operatorów olinowania. Jeśli otwór gardła znacznie się zwiększy, należy natychmiast wyrzucić urządzenie. ASME ustala limit na więcej niż 5% pierwotnego wymiaru producenta. Co więcej, całkowite rozszerzenie nie może nigdy przekraczać całkowitego 1/4 cala. Rozciąganie gardła świadczy o tym, że podczas poprzedniego podnoszenia doszło do poważnego przeciążenia. Gdy metal ustąpi, trwale traci swoją inżynieryjną wytrzymałość.
Określ limity zginania bocznego ściśle dla swoich zespołów piętrowych. Każde widoczne skręcenie przekraczające 10 stopni od płaszczyzny niezagięcia wymaga natychmiastowego złomowania. Skręcone nadwozie całkowicie traci swoją pierwotną geometrię rozkładu obciążenia. Siły nie przemieszczają się już wzdłuż zaprojektowanej linii środkowej. To naprężenie przesunięte powoduje powstanie ogromnych sił ścinających na trzpieniu. W razie wątpliwości zalecamy użycie cyfrowego miernika kąta w celu dokładnej weryfikacji.
Wyraźnie określ limit zużycia siodełka w całym ośrodku. Musisz usunąć sprzęt, jeśli zużycie haka w siodle nośnym przekracza 10 procent. Porównaj ten pomiar prądu z pierwotnym wymiarem przekroju poprzecznego. Siodełko utrzymuje cały ciężar podczas każdego podniesienia. Liny stalowe i ogniwa łańcucha nieustannie ocierają się o tę stalową misę. Chwyć precyzyjną suwmiarkę, aby dokładnie zmierzyć tę krytyczną strefę. Nigdy nie zgaduj procentu zużycia, używając tylko oczu.
Natychmiast wyjaśnij personelowi konserwacyjnemu podstawową rzeczywistość metalurgiczną. Naprawy w terenie niszczą wewnętrzną strukturę ziaren kutej stali. Ogrzewanie lub spawanie a uszkodzony hak trwale zmienia fabryczną obróbkę cieplną. To lekkomyślne działanie natychmiast unieważnia wszystkie dopuszczalne obciążenia producenta. Pod wpływem naprężeń stop staje się niebezpiecznie kruchy i nieprzewidywalny. Branża egzekwuje ścisłą politykę zerowej tolerancji w odniesieniu do takich napraw. Nigdy nie próbuj zmieniać kształtu wygiętego sprzętu za pomocą palnika lub prasy. Wyrzuć go natychmiast i kup zgodny element zamienny.
Uczciwie oceń ograniczenia papierowej listy kontrolnej, aby usprawnić przepływ pracy. Formularze papierowe łatwo gubią się w ruchliwych środowiskach przemysłowych. Szybko ulegają również tłuszczowi, brudowi i codziennemu zużyciu. Oprogramowanie do zarządzania zasobami cyfrowymi doskonale śledzi degradację sprzętu w czasie. Umożliwia kierownikom obiektów wczesne wykrywanie niebezpiecznych trendów zużycia. Systemy cyfrowe zmuszają również operatorów do wypełnienia każdego pola przed przesłaniem raportu dziennego.
Zalecamy głęboką integrację określonych punktów danych ASME B30.10 ze swoimi systemami. Twórz te dokładne wskaźniki bezpośrednio w listach kontrolnych codziennej konserwacji. To działanie eliminuje całkowicie domysły operatora na hali produkcyjnej. Potrzebujemy jasnych decyzji „tak” lub „nie” dotyczących bezpieczeństwa sprzętu. Wymień zasady 5% rozciągnięcia i 10% zużycia na każdym formularzu. Standaryzowane pytania dają standardowe, wysoce wiarygodne wyniki dotyczące bezpieczeństwa.
Ustal rygorystyczne kryteria wyboru zewnętrznych dostawców usług bezpieczeństwa. Potrzebujesz wysoce niezawodnej strony trzeciej usługi inspekcji olinowania dla spokoju ducha. Z profesjonalną dokładnością zajmują się corocznymi przeglądami okresowymi. Poszukaj techników posiadających uznane krajowe certyfikaty w zakresie transportu materiałów. Upewnij się, że w pełni rozumieją Twoje specyficzne zastosowania związane z podnoszeniem ciężkich przedmiotów. Powinni także kompetentnie przeprowadzać badania nieniszczące (NDT), jeśli jest to wymagane. Poproś o przykładowe raporty z audytu przed podpisaniem jakichkolwiek długoterminowych umów serwisowych.
Poprowadź menedżerów obiektów w jasny sposób w kierunku natychmiastowych działań naprawczych. Już dziś przeprowadź kompleksowy audyt aktualnego stanu zapasów sprzętu. Zidentyfikuj i natychmiast wycofaj wszystkie niezgodne lub uszkodzone zasoby. Poddaj te przedmioty kwarantannie w zamkniętym koszu, aby zapobiec przypadkowemu ponownemu użyciu. Szybko planuj masowe zamówienia na wymianę, aby utrzymać normalne prędkości przepływu pracy. Na koniec zaplanuj obowiązkową odprawę dotyczącą bezpieczeństwa, aby zapoznać się z normami ASME z całą załogą operacyjną.
Skuteczny Kontrola haka do podnoszenia stanowi niepodlegający negocjacjom standard operacyjny. Nie jest to nigdy zwykłe pole wyboru zgodności dla audytorów. Powtarzaj często te kluczowe zasady swojemu zespołowi. Stosowanie rygorystycznych, wymiernych progów całkowicie eliminuje niebezpieczne subiektywne zgadywanie. Trzymaj się mocno zasady 5% rozciągania. Ściśle egzekwuj limit zużycia wynoszący 10%. W żadnym wypadku nie ignoruj skrętu płaszczyzny o 10 stopni.
Podejmij natychmiastowe, zdecydowane działania już dziś, aby zabezpieczyć swoje operacje. Pobierz ujednoliconą listę kontrolną konserwacji obiektu dla swoich operatorów. Alternatywnie możesz natychmiast zaplanować kompleksową ocenę z udziałem certyfikowanego eksperta w zakresie osprzętu. Chroń swój personel i zabezpiecz cenne aktywa obiektu przed katastrofalnymi awariami.
O: Nie. Spawanie wprowadza miejscowe ciepło, które niszczy pierwotną metalurgiczną obróbkę cieplną, drastycznie zmniejszając bezpieczny limit obciążenia roboczego.
Odp.: Badania NDT (takie jak badanie cząstek magnetycznych lub penetracji barwnika) nie są ściśle wymagane przez normę ASME B30.10 do codziennego użytku, ale są wysoce zalecane podczas corocznych przeglądów okresowych lub po poważnych zdarzeniach związanych z przeciążeniem.
Odp.: Częste inspekcje to kontrole wizualne przeprowadzane przed zmianą lub codziennie przez operatora. Przeglądy okresowe to udokumentowane, bardzo szczegółowe oceny przeprowadzane przez wyznaczonego, wykwalifikowanego specjalistę (co roku lub częściej, w zależności od intensywności użytkowania).
Odp.: W większości zastosowań związanych z transportem materiałów (zgodnie z wytycznymi OSHA i ASME) wymagane są zatrzaski do mocowania zawiesi lub ładunków, chyba że konkretny, oceniony plan podnoszenia wskazuje, że zatrzask stwarza większe zagrożenie.


