
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-08 Pochodzenie: Strona


Ściągacze odgrywają kluczową rolę w zastosowaniach nośnych i napinających w wielu gałęziach przemysłu. Pojedyncza awaria może spowodować katastrofalne skutki. Jeśli te urządzenia się zepsują, narażasz się na poważne zobowiązania związane z bezpieczeństwem i kosztowne przestoje w projekcie. Polegasz na tych komponentach, które każdego dnia bezpiecznie utrzymują ogromne siły.
Chociaż komponenty te mają fundamentalne znaczenie dla integralności konstrukcji, pozostają bardzo podatne na określone awarie mechaniczne i środowiskowe. Niewłaściwa specyfikacja lub zaniedbana konserwacja często powodują poważne problemy problemy z napinaczem . Aby zapobiec wypadkom i chronić swoje inwestycje, musisz znać te luki.
Ten przewodnik zapewnia przejrzyste, skupione na inżynierii spojrzenie na typowe problemy, znaki diagnostyczne i kryteria zaopatrzenia. Przeanalizujemy praktyczne strategie zapewniające długoterminową stabilność olinowania. Dowiesz się dokładnie, jak skutecznie określać, sprawdzać i konserwować sprzęt, aby zapewnić maksymalne bezpieczeństwo.
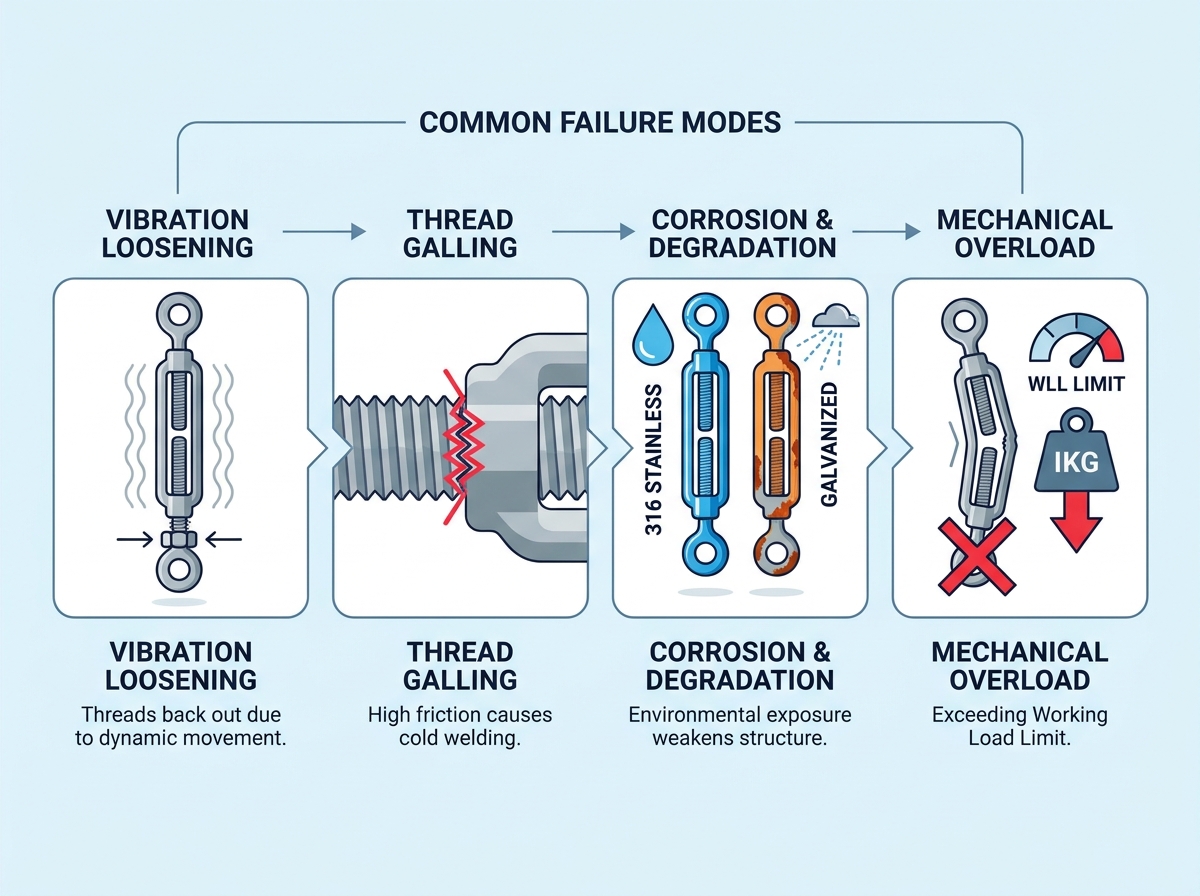
Zrozumienie głównych przyczyn degradacji sprzętu pomaga przewidzieć problemy, zanim się eskalują. Powszechnie widzimy cztery główne kategorie zagrożeń wpływających na systemy olinowania w terenie. Należy aktywnie monitorować te szczególne warunki.
Stały, dynamiczny ruch powoduje, że wątki z czasem powoli się wycofują. Można się z tym często spotkać w transporcie, olinowaniu morskim lub oznakowaniu obciążonym wiatrem. Częstotliwości rezonansowe przemieszczają się poprzez liny stalowe bezpośrednio do korpusu sprzętu. Ciało centralne stopniowo się rozluźnia.
Prowadzi to do nagłej utraty napięcie kabla . Natychmiast następuje przesunięcie ładunku. Niestabilność konstrukcyjna zagraża wówczas całemu zespołowi. Luźny kabel przenosi obciążenia udarowe na inne punkty kotwiczące. Ten efekt domina często niszczy dodatkowe elementy olinowania.
Wysokie tarcie podczas montażu pod obciążeniem powoduje powstawanie intensywnego, miejscowego ciepła. Ten problem jest szczególnie powszechny w przypadku sprzętu ze stali nierdzewnej. Ochronna warstwa tlenku zostaje usunięta. Następnie surowe metale łączą się ze sobą na poziomie mikroskopowym. Zjawisko to nazywamy spawaniem na zimno.
Nici całkowicie się zacierają. Dostosowania stają się całkowicie niemożliwe. Często trzeba odciąć sprzęt, aby go usunąć. Tracisz zarówno czas, jak i drogi sprzęt. Zatarcie pojawia się nagle i często nie daje żadnego ostrzeżenia podczas procesu napinania.
Narażenie na słoną wodę, chemikalia przemysłowe lub długotrwałą wilgoć niszczy integralność metalu. Rdza atakuje najpierw korzenie nici. To ukrywa najpoważniejsze uszkodzenia przed potoczną obserwacją. Osłabienie konstrukcji szybko przyspiesza w trudnych warunkach przemysłowych.
Różne materiały radzą sobie z tymi zagrożeniami w różny sposób. A ocynkowana śruba rzymska wykorzystuje ofiarną powłokę cynkową, aby opóźnić rdzę. Cynk koroduje, więc stal pod spodem przetrwa. Tymczasem stal nierdzewna 316 zapewnia prawdziwą odporność na korozję strukturalną dzięki zawartości chromu i molibdenu. Musisz wybrać w oparciu o swój specyficzny klimat.
Przekroczenie Dopuszczalnego Obciążenia Roboczego (WLL) powoduje trwałe uszkodzenie fizyczne. Przyłożenie obciążeń bocznych zamiast prostego, liniowego napięcia powoduje wygięcie metalu. Urządzenia te są zaprojektowane wyłącznie pod kątem napięcia liniowego. Nie są w stanie wytrzymać naprężeń bocznych.
Uderzenia objawiają się wygiętymi ramami, wydłużonymi oczami lub pękniętymi szczękami. Te deformacje prowadzą do nieuniknionych awaria ściągacza . Nawet niewielkie wygięcie pręta gwintowanego pogarsza całą nośność. Należy natychmiast wyrzucić zdeformowany sprzęt.
Aby wykryć wczesne sygnały ostrzegawcze, potrzebujesz ścisłej rutyny wizualnej i dotykowej. Zalecamy sporządzenie niepodlegającej negocjacjom listy kontrolnej dla Twojej załogi. Rutynowe kontrole zapobiegają przekształceniu się drobnego zużycia w śmiertelne upadki.
Rygorystyczny kontrola ściągacza wymaga sprawdzenia kilku kluczowych wymiarów oceny:
Zawsze odwołuj się do standardów branżowych, takich jak ASME B30.26, w zakresie zgodności i bezpieczeństwa. Norma ta wyraźnie nakazuje natychmiastowe wycofanie uszkodzonego sprzętu z eksploatacji. Nigdy nie próbuj spawać, podgrzewać ani zginać zdeformowanych elementów z powrotem do kształtu. Takie postępowanie całkowicie niszczy odpuszczanie metalurgiczne.
Strategie proaktywne zapewniają bezpieczeństwo zespołów pod obciążeniem dynamicznym. Aby zmaksymalizować bezpieczeństwo, należy wdrożyć zabezpieczenia fizyczne, prawidłową logikę napinania i inteligentny dobór materiałów.
Aby zabezpieczyć obciążenia dynamiczne, nie można polegać wyłącznie na tarciu gwintu. Ciągłe wibracje wymagają dodatkowych metod blokowania. Istnieją dwa podstawowe rozwiązania zapobiegające cofaniu się wibracji.
Tabela porównawcza mechanizmu blokującego
| Typ mechanizmu | Jak to działa | Najlepszy | przypadek użycia Wady |
|---|---|---|---|
| Nakrętki zabezpieczające (nakrętki zabezpieczające) | Dokręcany do głównego korpusu, aby zamrozić gwinty. | Statyczne obciążenia zewnętrzne, ciężkie podnoszenie przemysłowe. | Może wibrować luzem, jeśli nie jest odpowiednio dokręcony. |
| Drut zabezpieczający (mysz) | Drut owinięty przez korpus i końcówki. | Środowiska morskie, lotnicze i kosmiczne, strefy o wysokich wibracjach. | Prawidłowa instalacja wymaga więcej czasu i umiejętności. |
Mysz zapewnia doskonałe potwierdzenie wizualne. Możesz natychmiast sprawdzić, czy linka zabezpieczająca pozostaje nienaruszona. Przeciwnakrętki zapewniają szybszy montaż. Aby jednak zagwarantować skuteczność, należy je mocno dokręcić kluczem.
Należy dokładnie obliczyć wymagany limit obciążenia roboczego (WLL). Zawsze stosuj odpowiedni współczynnik bezpieczeństwa. Współczynnik bezpieczeństwa 5:1 reprezentuje standard branżowy dla ogólnego olinowania. Jeśli Twój ładunek waży 1000 funtów, Twój sprzęt potrzebuje WLL co najmniej 5000 funtów.
Wielokrotnie widzimy jeden powszechny błąd. Operatorzy używają gwintowanego korpusu do *wciągania* ciężkiego ładunku na miejsce. Jest to bardzo niebezpieczne. Do regulacji istniejącego luzu należy używać wyłącznie korpusu centralnego. Do ciągnięcia ładunku zawsze używaj wciągarki lub sprzętu towarzyszącego. Następnie dokręć gwinty, aby zabezpieczyć ostateczną pozycję.
Twoje środowisko dyktuje wybór materiału. Wybór niewłaściwego metalu gwarantuje przedwczesne gnicie. Zwykle wybierasz pomiędzy stalą ocynkowaną ogniowo a stalą nierdzewną.
Wybierz modele ocynkowane ogniowo, aby uzyskać ekonomiczną trwałość. Wyjątkowo dobrze radzą sobie ze statycznymi obciążeniami zewnętrznymi. Gruba powłoka cynkowa przejmuje większość korozji atmosferycznej. Określ stal nierdzewną 316 dla obiektów higienicznych lub środowisk morskich. Stal nierdzewna kosztuje więcej z góry. Wymaga to jednak znacznie mniejszej częstotliwości wymiany w strefach słonowodnych.
Proaktywny kalendarz konserwacji drastycznie wydłuża żywotność sprzętu. Musisz przejść od reaktywnych poprawek do zaplanowanej opieki. Regularna konserwacja zapobiega zatarciom i utrzymuje odpowiednią nośność.
Protokoły smarowania: Należy określić zastosowanie wysokiej jakości środków przeciwzatarciowych przed naprężeniem. Zdecydowanie zalecamy smary na bazie dwusiarczku molibdenu lub miedzi. Nałóż te smary bezpośrednio na gwinty. Ten prosty krok praktycznie eliminuje ryzyko zatarcia gwintu. W żadnym wypadku nie należy montować elementów ze stali nierdzewnej na sucho.
Rutynowe regulacje: Lina stalowa rozciąga się w trakcie swojego cyklu życia. Nazywamy to rozciąganiem konstrukcyjnym. Dzieje się to szybko w ciągu pierwszych kilku tygodni stosowania obciążenia. Należy przestrzegać ścisłych wytycznych dotyczących sprawdzania i resetowania napięcia. Zaplanuj wstępne ponowne naprężenie po 24 godzinach użytkowania. Następnie wykonaj comiesięczne kontrole.
Dokumentacja: Śledzenie terminy konserwacji ściągaczy zmniejszają odpowiedzialność. Należy dokładnie rejestrować cykle wymiany. Przypisz unikalne numery seryjne lub znaczniki RFID do kluczowych elementów podnoszących. Prowadź cyfrowy dziennik. Dokumentacja ta zapewnia ciągłe bezpieczeństwo operacyjne i spełnia wymogi audytów zgodności OSHA.
Wiedza o tym, kiedy wyrzucić uszkodzony sprzęt, ratuje życie. Należy wyeliminować wszelkie domysły z procesu decyzyjnego. Daj swojemu zespołowi jasne, czarno-białe zasady odrzucania uszkodzonych przedmiotów.
Ocena czynników wyzwalających wymianę: Wprowadź jasne ramy decyzyjne. Naprawa rzadko jest bezpieczną opcją. Wymień element natychmiast, jeśli zaobserwujesz którykolwiek z poniższych objawów:
Koszt awarii a koszt wymiany: sprzęt do olinowania pozostaje stosunkowo niedrogi. Porównaj ten niski koszt z ekstremalną odpowiedzialnością za uszkodzenie mienia. Upuszczony ładunek niszczy drogie maszyny. Poważne obrażenia skutkują masowymi procesami sądowymi. Wyrzucenie wątpliwej części za dwadzieścia dolarów jest zawsze najmądrzejszą decyzją finansową, jaką możesz podjąć.
Działania w następnym kroku: Już dziś przeprowadź audyt swojej obecnej konfiguracji olinowania. Przejdź się po podłodze i sprawdź aktywne napinacze. Wybierz listę wiarygodnych dostawców, którzy dostarczają certyfikowane raporty z testów walcowni. Zawsze żądaj sprzętu kutego matrycowo. Unikaj całkowicie odlewanych elementów metalowych. Odlewane metale zawierają ukryte kieszenie powietrzne i rozpadają się w nieprzewidywalny sposób pod wpływem nagłych obciążeń udarowych.
Niezawodne zarządzanie obciążeniem opiera się całkowicie na określeniu odpowiedniego sprzętu. Trzeba go dokładnie zamontować i bezustannie sprawdzać. Przeoczenie drobnego zużycia nieuchronnie prowadzi do poważnych katastrof.
Rozważ następujące możliwe do wykonania kolejne kroki, aby zabezpieczyć swoje operacje:
Nie idź na kompromis w kwestii jakości sprzętu. Przejście od reaktywnych poprawek do proaktywnej konserwacji gwarantuje bezpieczeństwo. Chroń swoją załogę, zabezpiecz swój ładunek i zapewnij trwałość swojego projektu, traktując te małe komponenty z szacunkiem technicznym, na jaki zasługują.
Odp.: Przeciążenie (przekraczające DOR), obciążenie boczne i ekstremalna korozja to główne przyczyny. Obciążenie boczne powoduje nienaturalne zginanie metalu, niszcząc jego integralność strukturalną. Korozja zjada korzenie nici, powodując nagłe zdzieranie pod dużym obciążeniem.
Odp.: To zależy ściśle od zastosowania. Podnoszenie krytyczne wymaga każdorazowej kontroli przed użyciem. Statyczne olinowanie zewnętrzne wymaga dokładnych kontroli raz na kwartał lub dwa lata. Środowiska o wysokich wibracjach wymagają cotygodniowych audytów wizualnych.
Odp.: Użyj nakrętek zabezpieczających mocno przylegających do głównego korpusu, aby zamrozić gwinty na miejscu. Alternatywnie poprowadź linkę zabezpieczającą przez korpus centralny i łączniki końcowe, aby zapobiec ruchowi obrotowemu.
Odp.: Chociaż sprzęt ocynkowany ogniowo zapewnia pewną odporność na rdzę, w końcu szybko koroduje w słonej wodzie. Warstwa cynku po prostu poświęca się zbyt szybko. Stal nierdzewna 316 pozostaje surowym standardem dla wszystkich niezawodnych zastosowań morskich.


