
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-08 Ursprung: Plats


Spännskruvar spelar en avgörande roll i lastbärande och spänningstillämpningar inom flera industrier. Ett enda fel kan leda till katastrofala skador. Du ställs inför allvarliga säkerhetsansvar och kostsamma projektstopp om dessa enheter går sönder. Du litar på att dessa komponenter håller enorma krafter säkert varje dag.
Även om dessa komponenter är grundläggande för strukturell integritet, är de fortfarande mycket benägna för specifika mekaniska och miljömässiga fel. Felaktig specifikation eller försummat underhåll utlöser ofta allvarliga spännskruvsproblem . Du måste förstå dessa sårbarheter för att förhindra olyckor och skydda dina investeringar.
Den här guiden ger en transparent, ingenjörsfokuserad titt på vanliga problem, diagnostiska tecken och upphandlingskriterier. Vi kommer att utforska praktiska strategier för att säkerställa långsiktig riggningsstabilitet. Du kommer att lära dig exakt hur du specificerar, inspekterar och underhåller din hårdvara på ett effektivt sätt för maximal säkerhet.
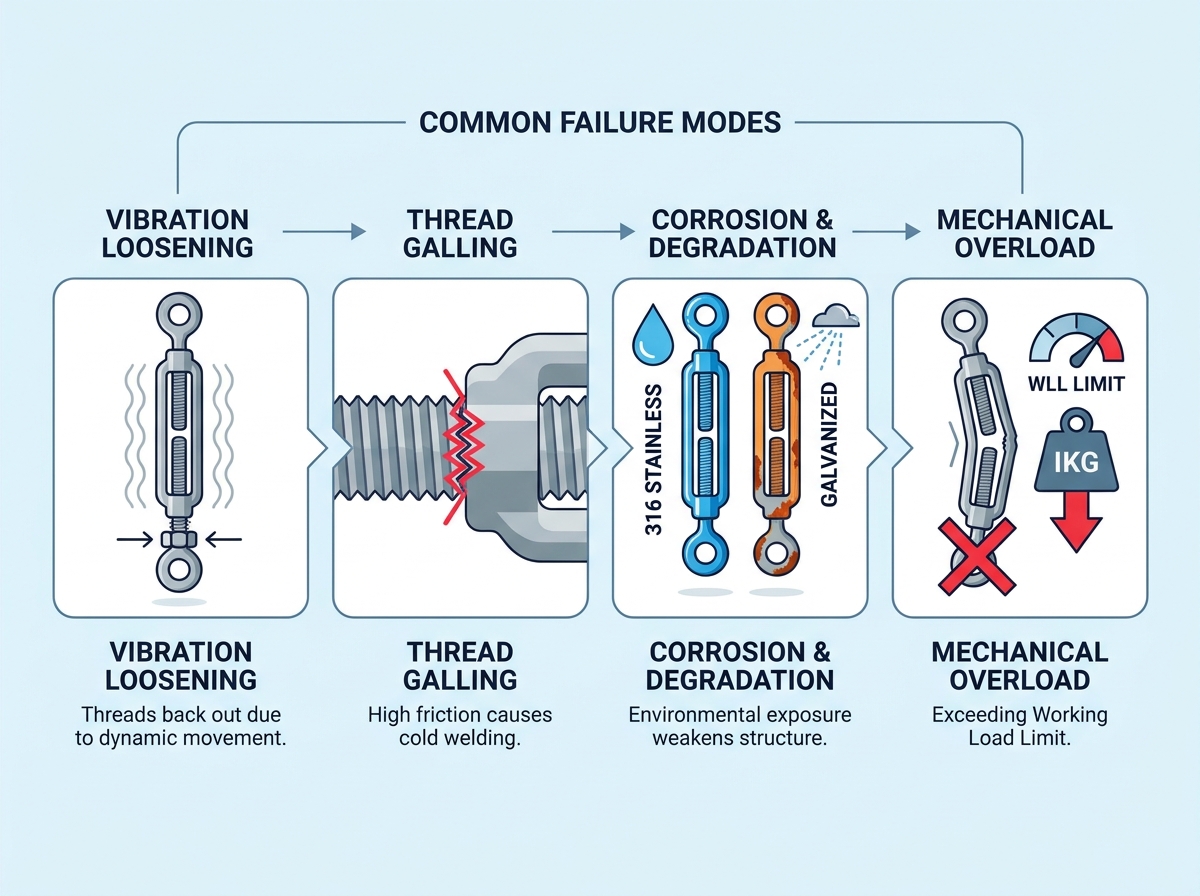
Att förstå grundorsakerna till hårdvaruförsämring hjälper dig att förutse problem innan de eskalerar. Vi ser vanligtvis fyra stora hotkategorier som påverkar riggsystem i fält. Du måste aktivt övervaka dessa specifika förhållanden.
Konstant dynamisk rörelse gör att trådar sakta backar ut med tiden. Du kommer att stöta på detta ofta vid transporter, marin riggning eller vindbelastad skyltning. Resonansfrekvenser färdas genom stållinor direkt in i hårdvarukroppen. Den centrala kroppen snurrar loss gradvis.
Detta leder till en plötslig förlust av kabelspänning . Skiftande laster följer omedelbart. Strukturell instabilitet hotar då hela församlingen. En lös kabel överför stötbelastningar till andra förankringspunkter. Denna dominoeffekt förstör ofta sekundära riggkomponenter.
Hög friktion under installation under belastning genererar intensiv lokal värme. Detta problem är särskilt vanligt i rostfritt stål. Det skyddande oxidskiktet skalar bort. Råmetallerna smälter sedan samman på mikroskopisk nivå. Vi kallar detta fenomen för kallsvetsning.
Trådarna griper sig helt. Justeringar blir helt omöjliga. Du måste ofta skära bort hårdvaran för att ta bort den. Du förlorar både tid och dyr utrustning. Galling inträffar plötsligt och ger dig ofta ingen varning under spänningsprocessen.
Exponering för saltvatten, industrikemikalier eller långvarig fukt förstör metallintegriteten. Rost angriper trådrötterna först. Detta döljer de allvarligaste skadorna från tillfällig observation. Strukturell försvagning accelererar snabbt i tuffa industrimiljöer.
Olika material hanterar dessa hot olika. A galvaniserad spännskruv använder en offerzinkbeläggning för att fördröja rost. Zinken korroderar så stålet under överlever. Samtidigt erbjuder 316 rostfritt stål verklig strukturell korrosionsbeständighet genom sitt krom- och molybdeninnehåll. Du måste välja utifrån ditt specifika klimat.
Att överskrida arbetsbelastningsgränsen (WLL) orsakar permanent fysisk skada. Att applicera sidobelastningar istället för rak, in-line spänning tvingar metallen att böjas. Dessa enheter är konstruerade enbart för linjär spänning. De kan inte överleva lateral stress.
Stöten visar sig som böjda ramar, långsträckta ögon eller spruckna käkar. Dessa deformationer leder till oundvikliga svängskruvsfel . Även en liten böjning av gängstången äventyrar hela lastkapaciteten. Du måste omedelbart kassera all deformerad utrustning.
Du behöver en strikt visuell och taktil rutin för att fånga tidiga varningstecken. Vi rekommenderar att du upprättar en icke förhandlingsbar checklista för din besättning. Rutinkontroller förhindrar att mindre slitage övergår i dödliga fall.
En rigorös Inspektion av spännskruv kräver kontroll av flera viktiga utvärderingsdimensioner:
Referera alltid till industristandarder som ASME B30.26 för överensstämmelse och säkerhet. Denna standard föreskriver uttryckligen att skadad utrustning tas ur drift omedelbart. Försök aldrig att svetsa, värma eller böja deformerade komponenter tillbaka till formen. Om du gör det förstörs den metallurgiska härdningen helt.
Proaktiva strategier säkerställer att dina sammansättningar förblir säkra under dynamiska belastningar. Du måste implementera fysiska skyddsåtgärder, korrekt spännlogik och smarta materialval för att maximera säkerheten.
Du kan inte lita på enbart gängfriktion för att säkra dynamiska belastningar. Konstanta vibrationer kräver sekundära låsningsmetoder. Det finns två primära lösningar för att förhindra vibrationsback-off.
Jämförelsediagram för låsmekanismer
| Mekanismtyp | Hur det fungerar | bäst Användningsfall | Nackdelar |
|---|---|---|---|
| Låsmuttrar (låsmutter) | Spänns mot huvudkroppen för att frysa gängorna. | Statiska utomhusbelastningar, tunga industriella lyft. | Kan vibrera löst om det inte dras åt korrekt. |
| Säkerhetskabel (Mousing) | Tråd lindad genom stommen och ändbeslagen. | Marina miljöer, flyg, högvibrationszoner. | Kräver mer tid och skicklighet för att installera korrekt. |
Musning ger överlägsen visuell bekräftelse. Du kan omedelbart se om säkerhetsvajern förblir intakt. Jammuttrar ger en snabbare installation. Du måste dock dra åt dem med skiftnyckel för att garantera effektivitet.
Du måste beräkna den nödvändiga arbetsbelastningsgränsen (WLL) exakt. Använd alltid en adekvat säkerhetsfaktor. En säkerhetsfaktor på 5:1 representerar industristandarden för allmän riggning. Om din last väger 1 000 pund behöver din hårdvara en WLL på minst 5 000 pund.
Vi ser ett vanligt misstag upprepade gånger. Operatörer använder den gängade kroppen för att *dra* en tung last på plats. Detta är mycket farligt. Du bör endast använda den centrala kroppen för att justera befintlig slack. Använd alltid en vinsch eller kom med för att dra lasten. Dra sedan åt gängorna bara för att säkra den slutliga positionen.
Din miljö dikterar ditt materialval. Att välja fel metall garanterar för tidigt förfall. Du väljer i allmänhet mellan varmförzinkat stål och rostfritt stål.
Specificera varmgalvaniserade modeller för kostnadseffektiv hållbarhet. De klarar statisk utomhusbelastning exceptionellt bra. Den tjocka zinkbeläggningen tar den största delen av atmosfärisk korrosion. Specificera 316 rostfritt stål för hygieniska anläggningar eller marina miljöer. Rostfritt kostar mer i förväg. Det kräver dock en betydligt lägre utbytesfrekvens i saltvattenzoner.
En proaktiv underhållskalender förlänger utrustningens livslängd drastiskt. Du måste gå från reaktiva korrigeringar till planerad vård. Regelbundet underhåll förhindrar fastsättning och bibehåller exakta lastkapaciteter.
Smörjprotokoll: Ange användningen av högkvalitativa anti-kärvmedel före spänning. Vi rekommenderar starkt molybdendisulfid eller kopparbaserade fetter. Applicera dessa smörjmedel direkt på gängorna. Detta enkla steg eliminerar praktiskt taget risken för att tråden skaver. Montera aldrig komponenter i rostfritt stål torrt under några omständigheter.
Rutinjusteringar: Vajer sträcker sig över sin livscykel. Vi kallar detta byggsträcka. Det sker snabbt under de första veckorna av belastningsapplikation. Du måste följa strikta riktlinjer för kontroll och återställning av spänningen. Schemalägg en första efterspänning efter 24 timmars användning. Följ upp med månatliga kontroller därefter.
Dokumentation: Spårning underhållsdatum för spännskruven minskar ansvaret. Du måste registrera ersättningscykler noggrant. Tilldela unika serienummer eller RFID-taggar till kritiska lyftkomponenter. Håll en digital loggbok. Denna dokumentation säkerställer kontinuerlig driftsäkerhet och uppfyller OSHA-efterlevnadsrevisioner.
Att veta när man ska kassera komprometterad utrustning räddar liv. Du måste eliminera alla gissningar från den här beslutsprocessen. Ge ditt lag tydliga, svartvita regler för att kassera skadade föremål.
Utvärdera ersättningstriggers: Implementera en tydlig beslutsram. Reparation är sällan ett säkert alternativ. Byt ut föremålet omedelbart om du observerar något av följande:
Kostnad för misslyckande kontra kostnad för ersättning: riggningshårdvara förblir relativt billig. Jämför denna låga kostnad mot det extrema ansvaret för egendomsskador. En tappad last förstör dyra maskiner. Allvarliga skador leder till massiva stämningar. Att slänga en tveksam tjugodollarsdel är alltid det smartaste ekonomiska beslutet du kan fatta.
Åtgärder i nästa steg: Granska dina nuvarande riggningsinställningar idag. Gå på golvet och inspektera aktiva spännare. Lista pålitliga leverantörer som tillhandahåller certifierade testrapporter. Kräv alltid droppsmidd hårdvara. Undvik gjutna metallkomponenter helt. Gjutna metaller innehåller dolda luftfickor och splittras oförutsägbart vid plötsliga stötbelastningar.
Pålitlig lasthantering är helt beroende av att ange rätt hårdvara. Du måste installera den noggrant och inspektera den obevekligt. Att förbise mindre slitage inbjuder oundvikligen till stora katastrofer.
Överväg dessa handlingsbara nästa steg för att säkra din verksamhet:
Kompromissa inte med hårdvarukvaliteten. Att gå från reaktiva korrigeringar till proaktivt underhåll garanterar säkerheten. Skydda din besättning, säkra dina laster och se till att ditt projekt håller länge genom att behandla dessa små komponenter med den tekniska respekt de förtjänar.
S: Överbelastning (över WLL), sidobelastning och extrem korrosion är de främsta bovarna. Sidobelastning tvingar metallen att böjas onaturligt, vilket bryter dess strukturella integritet. Korrosion äter bort trådrötter, vilket orsakar plötslig skalning under tung belastning.
S: Det beror helt på applikationen. Kritiska lyft kräver inspektion före användning varje gång. Statisk riggning utomhus kräver noggranna kontroller varje kvartal eller två gånger om året. Miljöer med hög vibration kräver visuella granskningar varje vecka.
S: Använd låsmuttrarna tätt mot huvudkroppen för att frysa gängorna på plats. Alternativt kan du dra säkerhetstråden genom den centrala kroppen och genom ändbeslagen för att förhindra rotationsrörelser.
S: Även om den ger viss rostbeständighet, kommer varmförzinkad hårdvara så småningom att korrodera snabbt i saltvatten. Zinkskiktet offrar sig helt enkelt för snabbt. 316 rostfritt stål är fortfarande den strikta standarden för alla pålitliga marina applikationer.


