
Просмотры: 0 Автор: Редактор сайта Время публикации: 8.11.2026 Происхождение: Сайт


Талрепы играют решающую роль в несущих и натяжных устройствах во многих отраслях промышленности. Один-единственный сбой может привести к катастрофическому ущербу. Если эти устройства сломаются, вы столкнетесь с серьезными проблемами безопасности и дорогостоящим простоем проекта. Вы полагаетесь на эти компоненты, чтобы надежно удерживать огромные силы каждый день.
Хотя эти компоненты являются основой структурной целостности, они по-прежнему весьма подвержены конкретным механическим и экологическим сбоям. Неправильная спецификация или пренебрежение техническим обслуживанием часто приводят к серьезным последствиям. проблемы с фаркопом . Вы должны понимать эти уязвимости, чтобы предотвратить несчастные случаи и защитить свои инвестиции.
В этом руководстве представлен прозрачный, инженерно-ориентированный взгляд на распространенные проблемы, диагностические признаки и критерии закупок. Мы изучим практические стратегии обеспечения долгосрочной стабильности такелажа. Вы узнаете, как эффективно определять, проверять и обслуживать ваше оборудование для обеспечения максимальной безопасности.
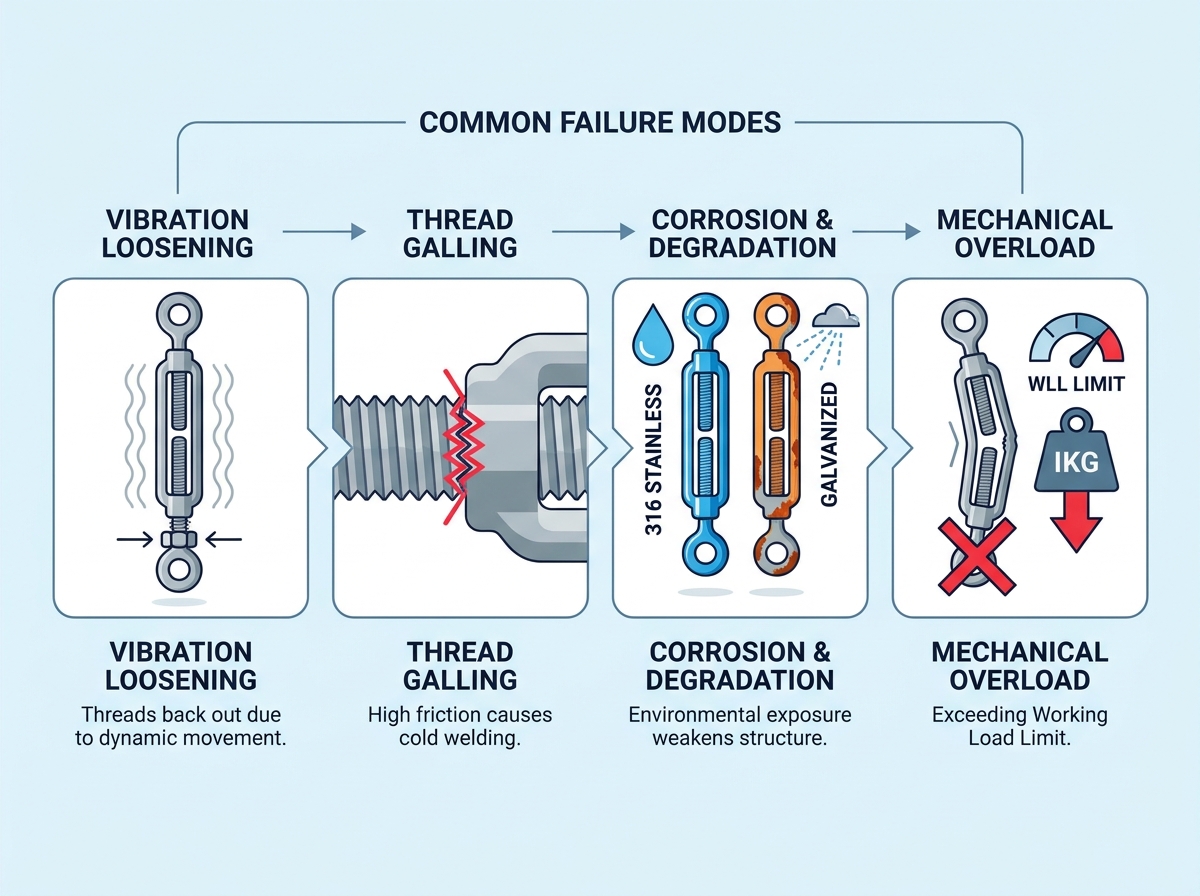
Понимание коренных причин деградации оборудования поможет вам предвидеть проблемы до того, как они обострятся. Обычно мы видим четыре основные категории угроз, влияющих на такелажные системы в полевых условиях. Вы должны активно следить за этими конкретными условиями.
Постоянное динамическое движение приводит к тому, что нити со временем медленно отходят назад. Вы часто будете сталкиваться с этим в транспорте, морском снаряжении или нагруженных ветром вывесках. Резонансные частоты передаются по тросам прямо в корпус оборудования. Центральное тело постепенно раскручивается.
Это приводит к внезапной потере натяжение кабеля . Переменные нагрузки следуют сразу же. Структурная нестабильность тогда угрожает всей Ассамблее. Ослабленный трос передает ударные нагрузки на другие точки крепления. Этот эффект домино часто разрушает второстепенные компоненты оснастки.
Высокое трение во время установки под нагрузкой приводит к интенсивному локализованному нагреву. Эта проблема особенно распространена в оборудовании из нержавеющей стали. Защитный оксидный слой снимается. Затем необработанные металлы сплавляются вместе на микроскопическом уровне. Мы называем это явление холодной сваркой.
Нити полностью схватываются. Регулировки становятся совершенно невозможными. Вам часто приходится отрезать оборудование, чтобы удалить его. Вы теряете и время, и дорогостоящее оборудование. Истирание происходит внезапно, часто не предупреждая вас во время процесса натяжения.
Воздействие соленой воды, промышленных химикатов или продолжительной влаги разрушает целостность металла. Ржавчина в первую очередь поражает корни резьбы. Это скрывает самые серьезные повреждения от случайного наблюдения. Структурное ослабление быстро ускоряется в суровых промышленных условиях.
Различные материалы по-разному справляются с этими угрозами. А оцинкованный талреп имеет жертвенное цинковое покрытие для задержки ржавчины. Цинк корродирует, поэтому сталь под ним выживает. Между тем, нержавеющая сталь 316 обеспечивает настоящую структурную устойчивость к коррозии благодаря содержанию хрома и молибдена. Вы должны выбирать, исходя из вашего конкретного климата.
Превышение предела рабочей нагрузки (WLL) приводит к необратимому физическому повреждению. Применение боковых нагрузок вместо прямого линейного натяжения заставляет металл сгибаться. Эти устройства разработаны исключительно для линейного натяжения. Они не могут пережить боковое напряжение.
Удары проявляются в виде изогнутых оправ, удлиненных глаз или трещин челюстей. Эти деформации приводят к неизбежному выход из строя фаркопа . Даже небольшой изгиб резьбового стержня снижает всю грузоподъемность. Вы должны немедленно выбросить любое деформированное оборудование.
Вам нужен строгий визуальный и тактильный режим, чтобы уловить ранние предупреждающие знаки. Мы рекомендуем составить для вашей команды не подлежащий обсуждению контрольный список. Регулярные проверки предотвращают превращение незначительного износа в фатальные падения.
Строгий Проверка талрепа требует проверки нескольких ключевых параметров оценки:
Всегда ссылайтесь на отраслевые стандарты, такие как ASME B30.26, для обеспечения соответствия и безопасности. Этот стандарт прямо требует немедленного вывода поврежденного оборудования из эксплуатации. Никогда не пытайтесь сваривать, нагревать или сгибать деформированные компоненты, возвращая им форму. Это полностью разрушает металлургический отпуск.
Проактивные стратегии гарантируют, что ваши сборки останутся в безопасности при динамических нагрузках. Вы должны реализовать физические меры безопасности, правильную логику натяжения и разумный выбор материалов, чтобы максимизировать безопасность.
Вы не можете полагаться только на трение резьбы для обеспечения динамических нагрузок. Постоянная вибрация требует вторичных методов блокировки. Существуют два основных решения для предотвращения ослабления вибрации.
Сравнительная таблица запорных механизмов
| Тип механизма | Как он работает | Варианты наилучшего использования | Недостатки |
|---|---|---|---|
| Контргайки (контргайки) | Затягивается к основному корпусу, чтобы зафиксировать резьбу. | Статические наружные нагрузки, тяжелый промышленный подъем. | Может вибрировать, если не затянуть правильно. |
| Страховочная проволока (мышь) | Проволока продета через корпус и концевые фитинги. | Морская среда, авиакосмическая промышленность, зоны с высокой вибрацией. | Для правильной установки требуется больше времени и навыков. |
Использование мыши обеспечивает превосходное визуальное подтверждение. Вы сразу увидите, осталась ли страховочная проволока целой. Контргайки обеспечивают более быструю установку. Тем не менее, вы должны надежно затянуть их, чтобы гарантировать эффективность.
Вы должны точно рассчитать требуемый предел рабочей нагрузки (WLL). Всегда применяйте адекватный коэффициент безопасности. Коэффициент безопасности 5:1 представляет собой отраслевой стандарт для общей оснастки. Если ваша нагрузка весит 1000 фунтов, вашему оборудованию необходима максимальная нагрузка не менее 5000 фунтов.
Мы постоянно видим одну распространенную ошибку. Операторы используют корпус с резьбой, чтобы *тянуть* тяжелый груз на место. Это очень опасно. Центральный корпус следует использовать только для регулировки имеющегося провисания. Всегда используйте лебедку или прицеп для буксировки груза. Затем затяните нити, чтобы зафиксировать окончательное положение.
Ваше окружение диктует выбор материала. Неправильный выбор металла гарантирует преждевременное разрушение. Обычно вы выбираете между горячеоцинкованной сталью и нержавеющей сталью.
Выбирайте модели из горячеоцинкованной стали, обеспечивающие экономичную долговечность. Они исключительно хорошо выдерживают статические нагрузки на открытом воздухе. Толстое цинковое покрытие принимает на себя основной удар атмосферной коррозии. Для гигиенических помещений или морской среды выбирайте нержавеющую сталь 316. Нержавеющая сталь стоит дороже. Однако в зонах с соленой водой требуется значительно меньшая частота замены.
Календарь профилактического технического обслуживания значительно продлевает срок службы оборудования. Вам необходимо перейти от реактивных исправлений к плановому обслуживанию. Регулярное техническое обслуживание предотвращает заедание и поддерживает точную грузоподъемность.
Протоколы смазки: Перед затяжкой предусмотрите использование высококачественных противозадирных смазок. Мы настоятельно рекомендуем смазки на основе дисульфида молибдена или меди. Наносите эти смазки непосредственно на резьбу. Этот простой шаг практически исключает риск затирания резьбы. Ни при каких обстоятельствах не собирайте компоненты из нержавеющей стали всухую.
Регулярные регулировки: Трос растягивается в течение всего срока службы. Мы называем это конструктивным растяжением. Это происходит быстро в течение первых нескольких недель приложения нагрузки. Вы должны следовать строгим рекомендациям по проверке и сбросу напряжения. Запланируйте первоначальное повторное натяжение через 24 часа использования. После этого проводите ежемесячные проверки.
Документация: отслеживание Даты технического обслуживания фаркопа смягчают ответственность. Необходимо тщательно записывать циклы замены. Присвойте уникальные серийные номера или RFID-метки критически важным подъемным компонентам. Ведите цифровой журнал. Эта документация обеспечивает постоянную эксплуатационную безопасность и соответствует требованиям проверок OSHA.
Знание того, когда следует выбросить скомпрометированное оборудование, спасает жизни. Вы должны исключить любые догадки из этого процесса принятия решения. Дайте вашей команде четкие и четкие правила по выбрасыванию поврежденных предметов.
Оценка триггеров замены: Внедрите четкую структуру принятия решений. Ремонт редко бывает безопасным вариантом. Немедленно замените элемент, если вы заметили любое из следующего:
Стоимость отказа по сравнению со стоимостью замены: такелажное оборудование остается относительно недорогим. Сравните эту низкую стоимость с чрезвычайной ответственностью за материальный ущерб. Упавший груз разрушает дорогостоящую технику. Тяжелые травмы приводят к массовым судебным искам. Выбросить сомнительную часть в двадцать долларов — всегда самое разумное финансовое решение, которое вы можете принять.
Следующие действия: проверьте свои текущие настройки оснастки сегодня. Пройдитесь по полу и осмотрите активные натяжители. Составьте короткий список надежных поставщиков, которые предоставляют сертифицированные отчеты о заводских испытаниях. Всегда требуйте кованое оборудование. Полностью избегайте литых металлических компонентов. Литые металлы содержат скрытые воздушные карманы и непредсказуемо разрушаются при внезапных ударных нагрузках.
Надежное управление нагрузкой полностью зависит от выбора правильного оборудования. Вы должны установить его точно и неустанно проверять. Игнорирование незначительного износа неизбежно приводит к крупным катастрофам.
Рассмотрите следующие действенные шаги для обеспечения безопасности ваших операций:
Не идите на компромисс в отношении качества оборудования. Переход от реактивных исправлений к превентивному обслуживанию гарантирует безопасность. Защитите свою команду, обезопасьте свои грузы и обеспечьте долговечность вашего проекта, обращаясь с этими небольшими компонентами с инженерным уважением, которого они заслуживают.
Ответ: Основными причинами являются перегрузка (превышение допустимой нагрузки), боковая нагрузка и сильная коррозия. Боковая нагрузка заставляет металл неестественно сгибаться, нарушая его структурную целостность. Коррозия разъедает корни резьбы, что приводит к внезапному зачистке резьбы при больших нагрузках.
О: Это строго зависит от приложения. Критический подъем требует каждый раз проверки перед использованием. Статическое наружное оснащение требует тщательной проверки раз в квартал или два раза в год. Среды с высокой вибрацией требуют еженедельного визуального аудита.
A: Используйте стопорные гайки, плотно прижатые к основному корпусу, чтобы зафиксировать резьбу на месте. Альтернативно, пропустите страховочный трос через центральный корпус и концевые фитинги, чтобы предотвратить любое вращательное движение.
Ответ: Несмотря на некоторую устойчивость к ржавчине, горячеоцинкованное оборудование со временем быстро корродирует в соленой воде. Слой цинка просто слишком быстро жертвует собой. Нержавеющая сталь 316 остается строгим стандартом для всех надежных морских устройств.


