
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-11-04 Походження: Сайт


Пошук правильного джерела натягувач троса виходить за рамки простого підбору розмірів різьби. Це вимагає узгодження металургійних властивостей із суворими екологічними реаліями. Професіонали з монтажу стикаються з постійним балансуванням на кожному проектному місці. Вони повинні зважити сиру міцність на розрив і довгострокове виживання елементарів. Вибір неправильного матеріалу фурнітури часто призводить до катастрофи. Ви ризикуєте прискорити структурну втому, передчасну корозію або значні перевитрати проекту. Невідповідний компонент може зрештою пошкодити всю підвісну конструкцію. Ми створили цей вичерпний посібник, щоб вирішити саме цю інженерну проблему. Вам потрібні чіткі параметри, щоб правильно оцінити матеріали перед тим, як дозволити покупку. У цій статті наведено базу оцінювання, що підтверджується доказами. Ми допоможемо командам із закупівель і професіоналам із оснащення впевнено вибрати між оцинкованим і нержавіючим варіантом. Ви дізнаєтеся, як приймати рішення на основі обмеження робочого навантаження (WLL), впливу навколишнього середовища та загального бюджету на технічне обслуговування.
Будь-який структурний проект вимагає надійного натяжного обладнання. Успішне розгортання гарантує, що ваш натяжний пристрій ефективно підтримує необхідне навантаження. Він повинен робити це без структурної деградації протягом запланованої тривалості проекту. Якщо обладнання виходить з ладу, руйнуються цілі механічні системи або архітектурні конструкції. Вам потрібні компоненти, явно створені для конкретної програми.
Багато покупців під час закупівлі потрапляють на небезпечну помилку. Вони помилково вважають, що нержавіюча сталь завжди міцніша. Вони вважають, що преміальна ціна автоматично дорівнює максимальному навантаженню. Насправді це припущення абсолютно невірне. Стандартне коване оцинковане такелажне обладнання часто має вищу міцність на розрив. Еквівалентний аналог з нержавіючої сталі зазвичай витримує набагато нижчі порогові напруги. Ви повинні розуміти цю важливу різницю, щоб будувати безпечні системи накладних.
Ми розбираємо основні лінзи прийняття рішень для розумних закупівель. Ви повинні оцінювати кожен вибір апаратного забезпечення за трьома різними фільтрами. Балансування цих лінз запобігає катастрофічним збоям і витраченим бюджетам.
Вибір правильного такелаж фаркопа вимагає збалансування цих точних факторів. Ви не можете віддавати пріоритет одному інженерному об’єктиву, ігноруючи інші.
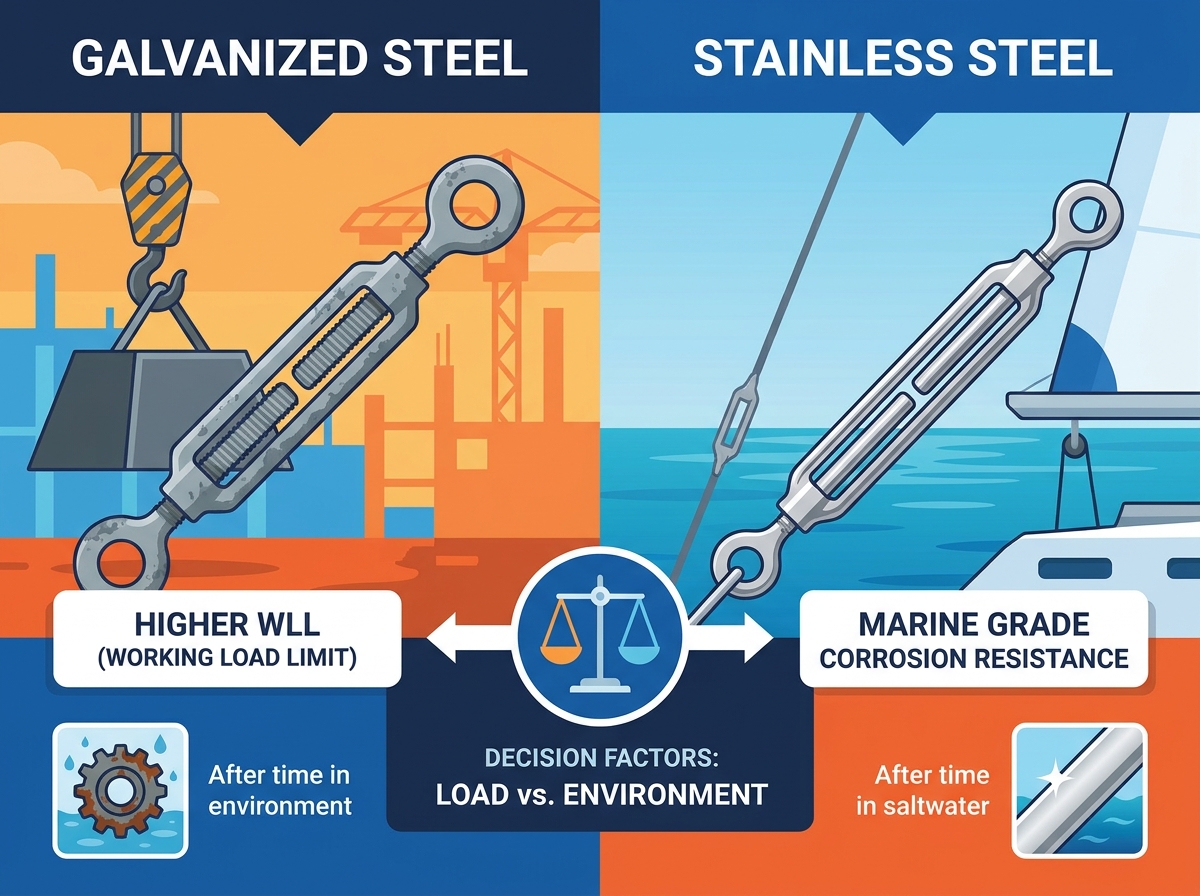
Розглянемо уважніше оцинковану фурнітуру. Матеріальна реальність передбачає надміцну вуглецеву сталь, штамповану. Процес кування ідеально вирівнює зернисту структуру металу. Це створює величезну внутрішню силу. Потім виробники покривають цю сталь сердечника захисним шаром цинку. Зазвичай це застосовують за допомогою гарячого цинкування. Цинк створює жертвенний бар'єр проти іржі. Він захищає міцну вуглецеву сталь, яка знаходиться під нею, спочатку піддається корозії.
Цей виробничий процес дає основні переваги. По-перше, ви отримуєте значно вищу межу робочого навантаження (WLL). Вуглецева сталь домінує у важкій промисловості. Він служить кращим оцинкована стяжна муфта для буксирування та великих промислових кріплень. Ви можете безпечно натягувати величезні вантажі, не боячись, що вони розіб’ються. По-друге, ці компоненти залишаються високорентабельними. Вони мають значно нижчу ціну за одиницю. Ви можете легко здійснювати масштабовані закупівлі для великомасштабних структурних проектів. Ви не витратите весь свій апаратний бюджет лише на натягувачі.
Однак ви повинні визнати серйозні ризики впровадження. Оцинкована фурнітура точно не непереможна. Захисне цинкове покриття з часом може відшаруватися. Він швидко зношується на нитках під час важких фізичних навантажень. Після виснаження цинку сира вуглецева сталь піддається безпосередньому впливу вологи. Сильна іржа неминуче з'явиться. Крім того, він не підходить як довгостроковий зовнішня стяжна муфта в сильно кислотних середовищах. Прибережне середовище також агресивно руйнує цинковий шар. Постійний сольовий бризок діє як потужний каталізатор корозії. Ви повинні регулярно перевіряти ці компоненти. Ми наполегливо рекомендуємо реєструвати візуальні перевірки у вашому щомісячному графіку технічного обслуговування.
Нержавіюча сталь пропонує зовсім інший металургійний профіль. Реальний матеріал зосереджений на міцних сталевих сплавах, що містять значну кількість хрому. Виробники зазвичай використовують морські сплави типу 304 або 316. Хром створює блискучий пасивний оксидний шар, що самовідновлюється. Цей невидимий мікроскопічний щит блокує іржу на молекулярному рівні. Якщо ви подряпаєте фурнітуру, шар миттєво відновиться під впливом кисню.
Основні переваги повністю зосереджені на екологічному виживанні. Ви отримуєте надзвичайну екологічну стійкість. Тип 316 служить остаточним морські фаркопи по всьому світу. Він процвітає під час невпинного впливу солоної води. Хімічні заводи та тропічні зони з високою вологістю також значною мірою покладаються на нього. Крім того, ви забезпечуєте неймовірну естетичну та архітектурну цінність. Нержавіюча сталь ніколи не поширює помаранчеву іржу на навколишні поверхні. Ця незаймана риса робить його ідеальним для добре помітного архітектурного оснащення. На шторних вітрилах, витончених скляних балюстрадах і сучасних пішохідних мостах часто використовується нержавіюча фурнітура для візуальної привабливості.
Незважаючи на ці дивовижні переваги, існують серйозні ризики впровадження. Потік потоків є найбільшою окремою загрозою для інсталяторів. Професіонали часто називають це холодним зварюванням. Нитки з нержавіючої сталі під напругою дуже сприйнятливі до плавлення через тертя. Тепло і тиск змушують метали буквально зварюватися під час регулювання. Ви повинні використовувати спеціальні мастила проти задирів під час встановлення. Якщо ви проігноруєте цей крок, апаратне забезпечення заблокується назавжди. Доведеться відрізати натягувач від троса.
Інший критичний ризик пов'язаний з основною межею текучості. Як згадувалося раніше, нержавіючі сплави мають нижчу межу текучості. Вони не можуть зрівнятися із сирою тяговою силою штампованої вуглецевої сталі такого ж діаметру. Потрібно ретельно розрахувати необхідне фаркопа з нержавіючої сталі . розмір Ніколи не міняйте вуглецеву сталь на нержавіючу без попередньої перевірки WLL.
Професіоналам такелажу потрібні чіткі, об’єктивні порівняння. Ми створили структуру безпосереднього оцінювання. Ви можете використовувати ці точні параметри для безпечного остаточного вибору закупівлі.
Спочатку подумайте про тривалу стійкість до корозії. Оцинкована фурнітура повністю покладається на жертовний цинковий шар. Цей шар залишається ефективним лише до тих пір, поки його не вичерпають елементи. Як тільки цинк зникає, негайно починається швидкий структурний розпад. Нержавіюча сталь має властиву елементарну стійкість. Сам сплав активно бореться з окисленням. Ця характеристика самозбереження робить його кращим стійка до корозії стяжна муфта для екстремальних або прибережних умов.
Далі суворо оцініть межу робочого навантаження (WLL). Оцинковані варіанти забезпечують набагато вище співвідношення міцності до діаметра. Вони залишаються ідеальними для важкого промислового натягування, підйому та кріплення. Ви отримуєте максимальну фізичну силу в надзвичайно компактному профілі. Варіанти з нержавіючої сталі мають помітно нижчі показники WLL. Ви повинні збільшити діаметр кріплення, щоб компенсувати. Значно більший нержавіючий компонент потрібен для відповідності стандартним оцинкованим номіналам навантаження.
Нарешті, уважно проаналізуйте співвідношення вартості та терміну служби. Оцинковані агрегати пропонують дуже низьку початкову вартість. Однак вони мають високий потенціал для регулярного обслуговування в сувору погоду. Ви можете замінювати їх частіше протягом десяти років. Блоки з нержавіючої сталі вимагають дуже великих початкових інвестицій. Попередня вартість може шокувати деякі команди закупівель. Тим не менш, вони не вимагають фактично нульового обслуговування в стандартних зовнішніх застосуваннях.
Підсумок оцінки апаратного забезпечення Матрична
| функція оцінки | Гарячеоцинкована | нержавіюча сталь (тип 316) |
|---|---|---|
| Межа робочого навантаження (WLL) | Винятково висока. Ідеально підходить для промислового підйому. | Помірний. Вимагає збільшення розміру для великих навантажень. |
| Механізм стійкості до корозії | Жертовне цинкове покриття (зношується). | Властивий пасивний оксидний шар (самовідновлення). |
| Початкова вартість закупівлі | Низький. Висока масштабованість для великих проектів. | Високий. Преміальна ціна на сировину. |
| Естетична якість | Тупий промисловий сірий. Пізніше може з'явитися іржа. | Яскравий, вишуканий, сучасний. Не залишає плям. |
| Первинна загроза/ризик | Лущення цинку, що призводить до структурної іржі. | Заїдання різьби (холодне зварювання) під натягом. |
Вибір правильного обладнання – це лише перший крок. Ви повинні правильно реалізувати це в полі. Погана практика монтажу регулярно псує обладнання преміум-класу.
Ви повинні розуміти серйозні ризики гальванічної корозії. Ніколи не змішуйте різнорідні метали в одному монтажі. Поєднання оцинкованого сталевого троса з високоякісним натягувачем із нержавіючої сталі призведе до катастрофи. Різнорідні метали реагують агресивно при намоканні. Це викликає прискорену гальванічну корозію менш благородного металу. Цинк швидко зникає, руйнуючи оцинковані частини. Завжди ідеально поєднуйте ваші метали. Використовуйте нержавіючий кабель з нержавіючим обладнанням. Використовуйте оцинкований кабель з оцинкованою фурнітурою.
Ви повинні заздалегідь визначити чіткі припущення щодо технічного обслуговування. Якщо ви розміщуєте оцинковане обладнання на відкритому повітрі, заплануйте періодичні перевірки. Ви повинні уважно стежити за цинковим шаром. Регулярно наносьте захисне мастило на відкриті різьби. Якщо ви розгортаєте нержавіючий натяжний пристрій, віддайте пріоритет початковому етапу встановлення. Плануйте суворі протоколи проти захвату. Перед застосуванням будь-якого фізичного навантаження нанесіть на різьби спеціалізовані мастила морського класу.
Ми рекомендуємо наступні кроки для покупців. Використовуйте цю логіку, щоб ефективно вибрати своє обладнання.
Ви повинні ґрунтуватися на твердих металургійних даних. Не перестарайтеся з дорогою нержавіючої сталлю, якщо застосування є суто промисловим і внутрішнім. Ви витратите свій бюджет без потреби. І навпаки, не скорочуйте бюджет за допомогою оцинкованого обладнання, якщо такелаж стикається з жорстокими морськими стихіями. Ви пожертвуєте довгостроковою безпекою та архітектурною естетикою.
Остаточний вердикт залежить від балансу сил і виживання. Надайте пріоритет обмеженню робочого навантаження понад усе. Безпека конструкції ніколи не йде на компроміс. Потім реалістично оцініть екологічні загрози.
Ми закликаємо вас вжити негайних заходів сьогодні. Перед покупкою ознайомтеся з технічними специфікаціями, щоб дізнатися точні показники WLL. Ніколи не вгадуйте вантажопідйомність лише на основі візуального розміру. Завжди консультуйтеся з сертифікованим монтажником, перш ніж завершити закупівлю обладнання.
A: Ми настійно рекомендуємо не змішувати ці метали. Поєднання оцинкованого обладнання з тросом з нержавіючої сталі створює руйнівний гальванічний елемент під впливом вологи. Менш благородний метал, яким є оцинкований цинк, швидко піддається корозії. Ця агресивна гальванічна корозія повністю послаблює вузол. Ми рекомендуємо повністю збігати ваші метали, щоб зберегти структурну цілісність надовго.
В: Ні, загалом слабше. Покупці часто плутають загальну міцність на розрив із межею робочого навантаження (WLL). Кована оцинкована вуглецева сталь має вищий WLL, ніж нержавіюча сталь такого ж діаметру. Якщо вам потрібна нержавіюча фурнітура для певної стійкості до корозії, ви зазвичай повинні збільшити діаметр, щоб відповідати номіналам навантаження оцинкованого.
A: Ви повинні змастити різьблення перед будь-яким встановленням. Нержавіюча сталь дуже чутлива до задирів різьби, також відомого як холодне зварювання. Інтенсивне тертя при натягу призводить до постійного плавлення металів. Ви можете запобігти цьому, рясно застосовуючи протизадирну мастило морського класу. Ця захисна паста покриває нитки та забезпечує плавне коригування в майбутньому.
A: Основна відмінність стосується молібдену. Тип 316 містить цей життєво важливий елемент, який різко підвищує стійкість до корозії, спричиненої хлоридами. Тип 316 слід використовувати виключно для справжнього морського середовища, прибережних регіонів і хімічних заводів. Тип 304 не містить молібдену, але залишається чудовим для звичайного зовнішнього використання, де сильні сольові бризки не є фактором.


