
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-11 Ursprung: Plats


Att välja rätt utrustning för bärande operationer innebär mycket mer än att bara matcha en viktgräns. Du måste noggrant balansera tekniska kompromisser mellan draghållfasthet, böjflexibilitet och hård miljöförmåga. Felaktig specifikation skapar allvarliga risker för din dagliga verksamhet. Att använda fel konstruktion kan orsaka förtida utmattningsfel och påskynda dyrbart slitage på utrustningen. Det riskerar också att inte följa strikta OSHA- och ASME-säkerhetsstandarder, vilket leder till oacceptabel driftstopp.
Vi utformade den här guiden för att hjälpa dig att navigera effektivt i dessa komplexa val. Vi tillhandahåller inköpsteam, ingenjörer och platschefer ett evidensbaserat ramverk. Genom denna guide kommer du att lära dig hur du utvärderar och väljer den exakta konstruktion som krävs för säkra, högeffektiva tunga lyftoperationer.
Ingenjörer står inför ett kritiskt affärsproblem när de designar ett lyftsystem. Du måste bestämma när du ska ange en lyftkabel över traditionella kedjeselar eller syntetiska remmar. Varje material tjänar ett specifikt syfte, men stålkablar erbjuder unika fördelar för kontinuerliga tunga lyft.
En stor fördel är förutsägbarheten av misslyckanden. Styva legeringskedjor bär extrema belastningar, men de tenderar att ge efter och plötsligt knäppa när de överbelastas. Däremot stållina har dussintals eller hundratals redundanta bärande vajer. Denna redundanta design gör det möjligt för operatörer att utföra en visuell inspektion och upptäcka trasiga yttre ledningar långt innan ett katastrofalt fel inträffar. Du får ett avgörande varningsfönster för att byta ut utrustningen på ett säkert sätt.
Dessutom erbjuder stålkablar ett överlägset vikt-till-hållfasthetsförhållande jämfört med tunga lyftkedjor. Detta mått är särskilt viktigt för mobilkranapplikationer. Kranar arbetar under strikta bruttoviktsbegränsningar. Om din rigg är för tung, offrar du värdefull lyftkapacitet. Kablar ger den nödvändiga styrkan utan att lägga till överdriven egenvikt till bommen.
Vi måste dock klargöra vissa begränsningar och antaganden. Stålkabel är inte universellt överlägsen i alla scenarier. Den förblir mycket känslig för veck och krossning om den rullas upp felaktigt på en trumma. Du kommer också att skada trådarna snabbt om du använder dem utan lämplig riggutrustning, såsom fingerborgsringar eller ordentliga remskivor. Att erkänna dessa begränsningar säkerställer att du distribuerar utrustningen på ett säkert sätt.
För att välja rätt utrustning behöver du en solid utvärderingsram. Det första steget innebär att förstå skillnaden mellan Working Load Limit (WLL) och Minimum Breaking Force (MBF). Tillverkare testar sina produkter för att hitta MBF, som representerar den exakta punkten för destruktivt misslyckande. Du lyfter dock aldrig laster på MBF. Istället dikterar industristandarder som ASME B30.9 en strikt säkerhetsdesignfaktor. För generella lyft använder vi förhållandet 5:1. Detta betyder att WLL är exakt 20 % av tillverkarens brotthållfasthet. För personallyft hoppar den säkerhetsfaktorn ännu högre.
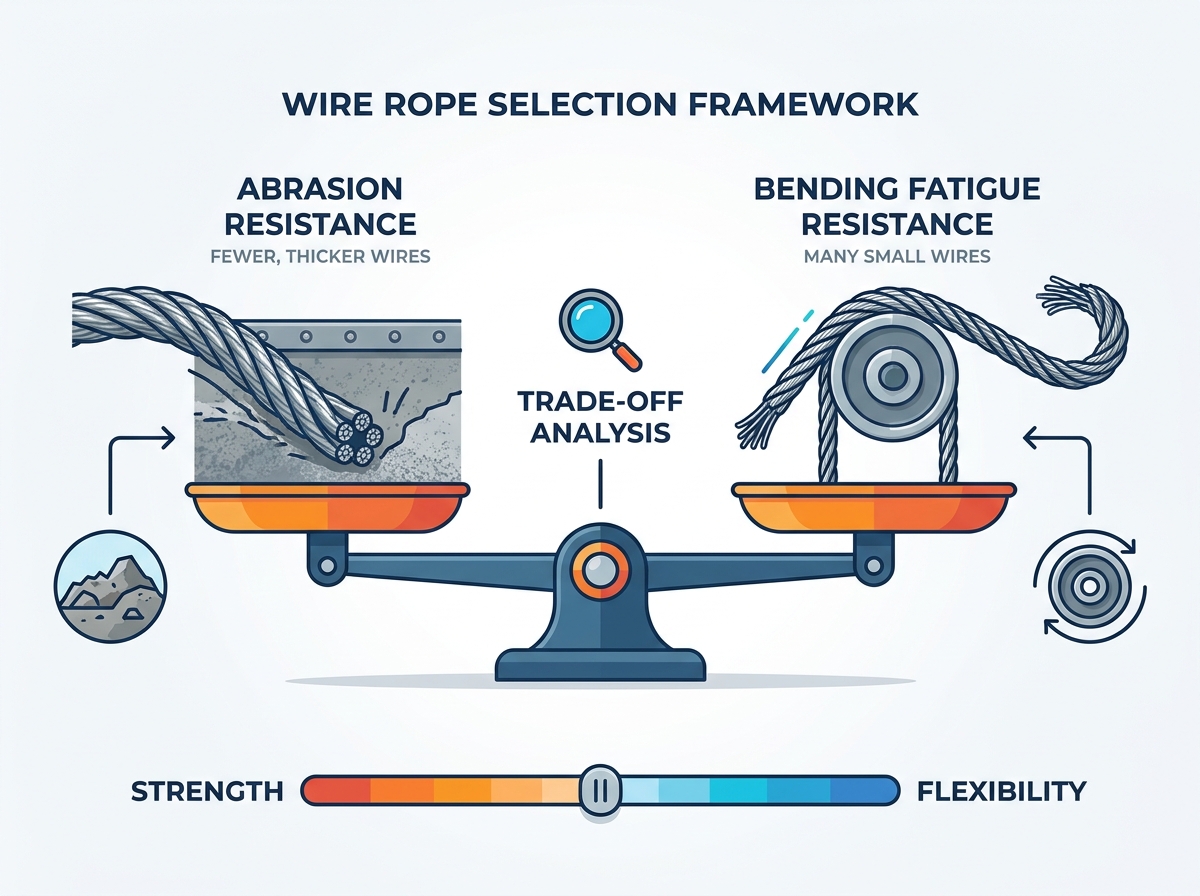
Därefter måste du navigera i avvägningen mellan trötthet och nötning. Det är här äkta riggningsexpertis kommer in i bilden. Du kan inte maximera båda mätvärdena samtidigt.
Nötningsbeständighet: Rep designade för tuffa, nötande miljöer har färre, tjockare yttre trådar. Dessa tjocka trådar motstår ytslitage när de släpas över ojämn terräng eller gnuggar mot strukturer. Dessa tjocka trådar är dock styva. De snäpper lätt under upprepade böjningscykler över små remskivor.
Motståndskraft mot böjtrötthet: Omvänt använder rep byggda för att ständigt rulla över linskivor och trummor många små, tunna yttre trådar. De böjer sig lätt och tål konstant böjning. Nackdelen är tydlig: de tunna trådarna slits snabbt om de dras över grova ytor.
Vi rekommenderar starkt att du hänvisar till följande avvägningsdiagram under din utvärderingsprocess.
Teknisk kompromiss: nötning vs. flexibilitet
| Konstruktionstyp | Yttertrådsegenskaper | Primär styrka | Primär svaghet | Idealisk användning |
|---|---|---|---|---|
| 6x7 klass | Få, mycket tjocka trådar | Maximal nötningsbeständighet | Dålig livslängd för böjtrötthet | Statisk dragning, fyrlinjer |
| 6x19 klass | Medium tjocklek | Balanserad hållbarhet | Måttlig i båda ytterligheterna | Allmän hissning |
| 6x36 klass | Många tunna trådar | Maximal böjflexibilitet | Mycket känslig för nötning | Komplex krandirigering |
Krossmotstånd utgör den sista pelaren i detta ramverk. När du virar en kabel tätt runt en trumma utsätts de underliggande lagren för ett enormt tryck. En kabel som saknar ordentligt inre stöd kommer att platta till. När den väl plattar till förlorar den sin strukturella integritet och blir farlig. Flerlagers spolningsmiljöer kräver maximalt motstånd mot krossning för att upprätthålla säker drift.
Tillverkare använder en specifik nomenklatur för att beskriva sina produkter. Du kommer ofta att se siffror som '6x19' eller '6x36'. Den första siffran representerar det totala antalet trådar lindade runt kärnan. Den andra siffran representerar det nominella antalet enskilda trådar inuti varje tråd. Lekmannariktning spelar också roll. 'Regular Lay' betyder att trådarna vrids i motsatt riktning mot strängarna, vilket ger utmärkt stabilitet. 'Lang Lay' betyder att trådarna och trådarna vrider sig i samma riktning, vilket förbättrar utmattningslivslängden men gör monteringen benägen att vrida sig om båda ändarna inte är säkrade.
När du väljer en kranvajer , du väljer vanligtvis mellan tre huvudkategorier:
Bortom strängarna måste du välja lämplig inre kärna. Kärnan utgör grunden för de yttre trådarna, och ditt val dikterar repets beteende under hård belastning.
Noggrann mätning är avgörande för säkerheten. Att bestämma den exakta stållinans storlek kräver att man mäter den verkliga diametern över den bredaste delen av trådarna, inte de smala dalarna. Användning av överdimensionerad eller underdimensionerad utrustning introducerar omedelbara operativa risker. Om en kabel är för stor för ett skivspår, kommer spårets väggar att krossa trådarna när den passerar igenom. Om kabeln är för liten kommer den att klämma i botten av skåran och slitas ner snabbt.
Ingenjörer hanterar dessa risker med hjälp av D/d-förhållandet. Detta är det kritiska förhållandet mellan skivans diameter (D) dividerat med repets diameter (d). Detta matematiska mått dikterar den flexibilitet som krävs för din valda montering. En större remskiva skapar en mjuk böjning, vilket minskar stressen. En liten skiva tvingar fram en skarp böj, vilket exponentiellt ökar böjspänningarna. Om din utrustning kräver ett snävt D/d-förhållande måste du välja en mycket flexibel konstruktionsklass för att förhindra plötslig snäppning.
Miljömotståndskraft är lika viktig när man specificerar en industriell stållina . Stål bryts ned snabbt om det lämnas oskyddat. Du måste matcha finishen till din driftsmiljö:
Ditt lyftsystem är bara så starkt som dess svagaste anslutningspunkt. Matcha rätt hårdvara till din riggrep är inte förhandlingsbart. Dåliga avslutningar kommer att göra att monteringen misslyckas långt innan den når sin teoretiska arbetsbelastningsgräns.
Olika slutbehandlingar ger drastiskt olika effektivitetsvärden. Till exempel bevarar fabriksinstallerade pressade uttag i allmänhet 100 % av kabelns brotthållfasthet. Däremot ger vanliga U-bultklämmor och klämmor vanligtvis bara 80 % effektivitet. Du måste inkludera denna 20%-ig hållfasthetsminskning i dina totala belastningsberäkningar.
Fältinstallationer medför betydande utbyggnadsrisker. Vi ser ofta misslyckanden vid användning som orsakas av grundläggande fel. Följ dessa kritiska implementeringssteg:
Slutligen, korrekt utbyggnad av en lyft av stållina kräver en strikt underhållsbaslinje. Upprätta ett dokumenterat smörjschema för att förhindra intern friktion mellan trådarna. Implementera efterlevnadsbaserade visuella inspektionsintervaller för att dokumentera trasiga ledningar, tecken på veck eller synligt kärnutsprång.
Att välja rätt utrustning kräver en omfattande beslutsmatris. Ditt slutliga val måste framgångsrikt balansera dina specifika WLL-krav, den oundvikliga avvägningen mellan trötthet och nötning, tuffa miljöförhållanden och strikt hårdvarukompatibilitet.
Vi råder inköpsteam att undvika den vanliga fällan att överspecificera en enskild måttenhet. Att prioritera massiv brotthållfasthet på total bekostnad av böjflexibilitet kommer att resultera i en montering som förstör sig själv på dina skivor. Du måste balansera den fysiska verkligheten i din lyftuppställning.
Vidta åtgärder innan ditt nästa tunga lyft. Vi rekommenderar starkt att du konsulterar direkt med en certifierad riggare eller konstruktionsingenjör för att slutföra dina tekniska specifikationer. Säkra skräddarsydda sammansättningar från välrenommerade tillverkare istället för att försöka riskfyllda fälttillverkningar för kritiska belastningar. Korrekt planering håller din verksamhet effektiv, kompatibel och i grunden säker.
S: För allmänna lyft- och riggoperationer är industristandardens designfaktor 5:1. Detta innebär att arbetsbelastningsgränsen är 20 % av tillverkarens minsta brottkraft. Om du lyfter personal dikterar OSHA- och ASME-bestämmelserna en mycket högre säkerhetsfaktor, vanligtvis 10:1.
S: Du måste byta ut den baserat på objektiva kriterier vid visuella inspektioner. Leta efter ett specifikt antal trasiga ledningar inom en enda längd (enligt definitionen av ASME-standarder). Du måste också kassera den omedelbart om du upptäcker synliga veck, fåglar i bur, kraftigt skavsår eller inre kärna som sticker ut.
S: Nej. Du måste använda kraftiga, fallsmidda klämmor för lyft över huvudet. Använd aldrig smidbara järnklämmor, som är benägna att spricka under dynamiska belastningar. Dessutom måste du installera dem korrekt (sadla aldrig en död häst) och dra åt muttrarna enligt tillverkarens exakta specifikationer.
S: Krossning uppstår vanligtvis på grund av två huvudorsaker. För det första kan du ha installerat den med otillräcklig spänning, vilket gör att de övre skikten biter i de lösa nedre omslagen. För det andra kan du ha angett en Fiber Core (FC) på ett felaktigt sätt istället för en Independent Wire Rope Core (IWRC) för flerskiktsspolning.


