
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-11-11 Opprinnelse: nettsted


Å velge riktig utstyr for bærende operasjoner innebærer mye mer enn bare å matche en vektgrense. Du må nøye balansere ingeniørmessige avveininger mellom strekkstyrke, bøyefleksibilitet og robust miljømessig motstandskraft. Feil spesifikasjoner skaper alvorlige risikoer for din daglige drift. Bruk av feil konstruksjon kan forårsake for tidlig utmattingssvikt og akselerere dyrt utstyrsslitasje. Det risikerer også manglende overholdelse av strenge OSHA- og ASME-sikkerhetsstandarder, noe som fører til uakseptabel driftsstans.
Vi utviklet denne veiledningen for å hjelpe deg med å navigere i disse komplekse valgene effektivt. Vi gir innkjøpsteam, ingeniører og stedsledere et evidensbasert rammeverk. Gjennom denne veiledningen lærer du hvordan du vurderer og velger den nøyaktige konstruksjonen som er nødvendig for sikre, svært effektive tungløftoperasjoner.
Ingeniører står overfor et kritisk forretningsproblem når de designer et heisesystem. Du må bestemme når du skal spesifisere en løftekabel over tradisjonelle kjettingstropper eller syntetiske stropper. Hvert materiale tjener et bestemt formål, men stålkabler gir unike fordeler for kontinuerlig tung heising.
En stor fordel er forutsigbarheten av fiasko. Stive legeringskjeder bærer ekstreme belastninger, men de har en tendens til å gi etter og knekke plutselig når de overbelastes. I kontrast, ståltau har dusinvis eller hundrevis av overflødige bærende ledninger. Denne redundante designen lar operatører utføre en visuell inspeksjon og oppdage ødelagte ytre ledninger lenge før en katastrofal feil oppstår. Du får et viktig advarselsvindu for å skifte utstyret trygt.
Videre tilbyr stålkabler et overlegent vekt-til-styrke-forhold sammenlignet med tunge løftekjeder. Denne beregningen er spesielt kritisk for mobile kranapplikasjoner. Kraner opererer under strenge bruttovektbegrensninger. Hvis riggingen din er for tung, ofrer du verdifull løftekapasitet. Kabler gir den nødvendige styrken uten å tilføre bommen for stor egenvekt.
Vi må imidlertid avklare visse begrensninger og forutsetninger. Stålkabel er ikke universelt overlegen i alle scenarier. Den er fortsatt svært sårbar for knekking og knusing hvis den spoles feil på en trommel. Du vil også raskt skade trådene hvis du bruker dem uten passende riggeutstyr, for eksempel fingerbøtter eller riktige skiver. Å anerkjenne disse begrensningene sikrer at du distribuerer utstyret trygt.
For å velge riktig utstyr trenger du et solid evalueringsrammeverk. Det første trinnet innebærer å forstå forskjellen mellom Working Load Limit (WLL) og Minimum Breaking Force (MBF). Produsenter tester produktene sine for å finne MBF, som representerer det nøyaktige punktet for destruktiv feil. Du løfter imidlertid aldri last på MBF. I stedet dikterer industristandarder som ASME B30.9 en streng sikkerhetsdesignfaktor. For generell heising bruker vi forholdet 5:1. Dette betyr at WLL er nøyaktig 20 % av produsentens bruddstyrke. For personløfting hopper denne sikkerhetsfaktoren enda høyere.
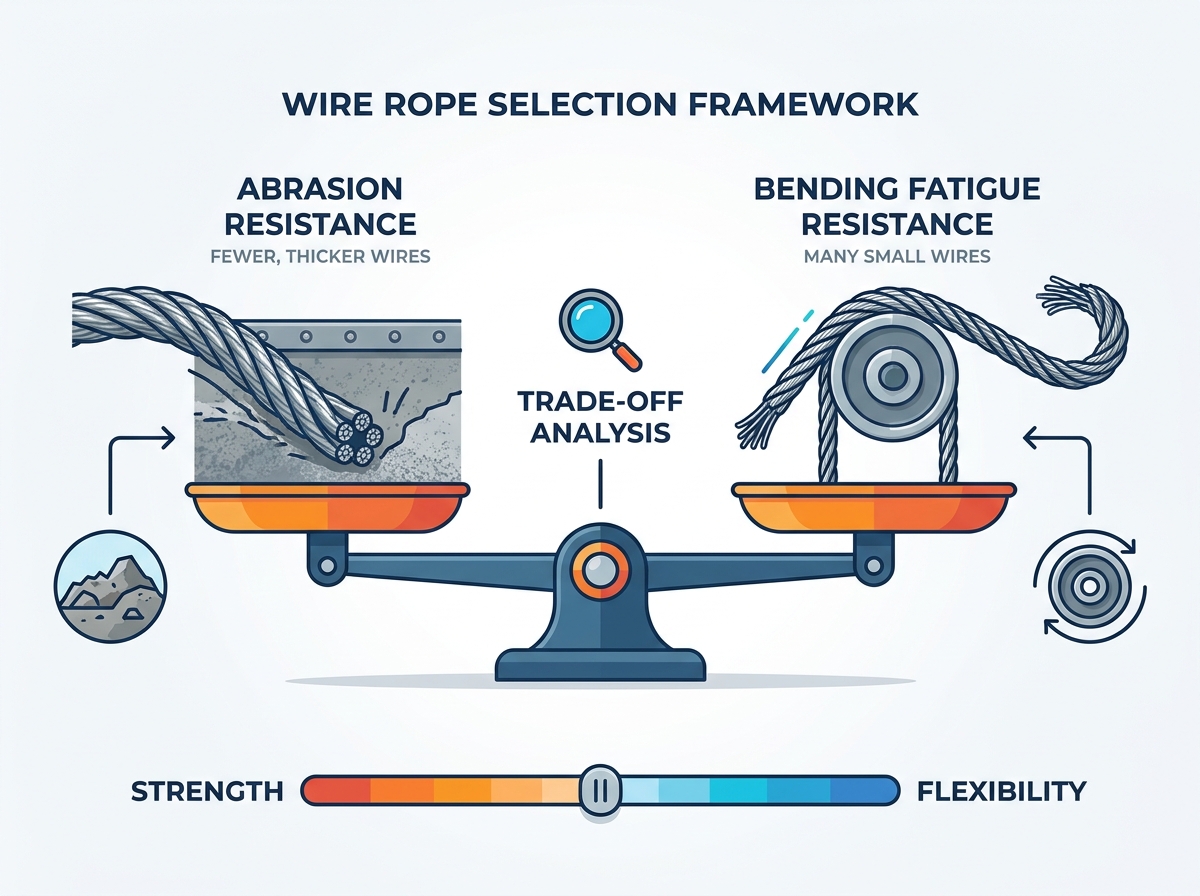
Deretter må du navigere mellom tretthet versus slitasje. Det er her ekte riggeekspertise kommer inn i bildet. Du kan ikke maksimere begge beregningene samtidig.
Slitasjemotstand: Tau designet for tøffe, slitende miljøer har færre, tykkere ytre ledninger. Disse tykke ledningene motstår overflateslitasje når de dras over ulendt terreng eller gnis mot strukturer. Disse tykke ledningene er imidlertid stive. De klikker lett under gjentatte bøyesykluser over små skiver.
Motstand mot bøyeutmattelse: Omvendt bruker tau bygget for konstant spole over skiver og tromler mange små, tynne ytre ledninger. De bøyer seg lett og tåler konstant bøying. Ulempen er tydelig: de tynne ledningene slites raskt ned hvis de dras over grove overflater.
Vi anbefaler på det sterkeste å referere til følgende avveiningsdiagram under evalueringsprosessen.
Teknisk avveining: slitasje vs. fleksibilitet
| Konstruksjonstype | Ytre ledningsegenskaper | Primær styrke | Primær svakhet | Ideell bruk |
|---|---|---|---|---|
| 6x7 klasse | Få, veldig tykke ledninger | Maksimal slitestyrke | Dårlig bøyeutmattelseslevetid | Statisk draging, fyrlinjer |
| 6x19 klasse | Middels tykkelse | Balansert holdbarhet | Moderat i begge ytterpunkter | Generell heising |
| 6x36 klasse | Mange tynne ledninger | Maksimal bøyefleksibilitet | Svært utsatt for slitasje | Kompleks kranføring |
Knusmotstand utgjør den siste søylen i dette rammeverket. Når du vikler en kabel tett rundt en trommel, møter de underliggende lagene et enormt trykk. En kabel som mangler riktig intern støtte vil flate ut. Når den flater ut, mister den sin strukturelle integritet og blir farlig. Flerlags spolemiljøer krever maksimal klemmotstand for å opprettholde sikker drift.
Produsenter bruker en bestemt nomenklatur for å beskrive produktene sine. Du vil ofte se tall som '6x19' eller '6x36'. Det første tallet representerer det totale antallet tråder viklet rundt kjernen. Det andre tallet representerer det nominelle antallet individuelle ledninger inne i hver tråd. Leggretningen har også betydning. «Regular Lay» betyr at ledningene vrir seg i motsatt retning av trådene, noe som gir utmerket stabilitet. 'Lang Lay' betyr at ledningene og trådene vrir seg i samme retning, noe som forbedrer utmattelseslevetiden, men gjør enheten utsatt for å vri seg hvis begge ender ikke er sikret.
Når du velger en kran ståltau , du velger vanligvis mellom tre hovedkategorier:
Utover trådene, må du velge riktig indre kjerne. Kjernen danner grunnlaget for de ytre trådene, og ditt valg dikterer tauets oppførsel under tung belastning.
Nøyaktig måling er avgjørende for sikkerheten. Bestemme den nøyaktige ståltaustørrelse krever måling av den sanne diameteren over den bredeste delen av trådene, ikke de trange dalene. Bruk av overdimensjonert eller underdimensjonert utstyr introduserer umiddelbare operasjonelle risikoer. Hvis en kabel er for stor for et skivespor, vil sporveggene knuse trådene når den passerer gjennom. Hvis kabelen er for liten, vil den klemme i bunnen av sporet og slites raskt ned.
Ingeniører håndterer disse risikoene ved å bruke D/d-forholdet. Dette er det kritiske forholdet mellom skivediameteren (D) delt på taudiameteren (d). Denne matematiske beregningen dikterer den nødvendige fleksibiliteten til den valgte sammenstillingen. En større skive skaper en mild bøyning, og reduserer stress. En liten skive tvinger frem en skarp bøyning, og øker bøyespenningene eksponentielt. Hvis utstyret ditt tilsier et stramt D/d-forhold, må du velge en svært fleksibel konstruksjonsklasse for å forhindre plutselige knepping.
Miljøvennlighet er like viktig når man spesifiserer en industrielt ståltau . Stål brytes raskt ned hvis det står ubeskyttet. Du må matche finishen til ditt driftsmiljø:
Heisesystemet ditt er bare så sterkt som det svakeste koblingspunktet. Matcher riktig maskinvare til din riggetau er ikke omsettelig. Dårlige avslutninger vil føre til at sammenstillingen svikter lenge før den når sin teoretiske arbeidsbelastningsgrense.
Ulike sluttbehandlinger gir drastisk forskjellige effektivitetsvurderinger. For eksempel bevarer fabrikkinstallerte swaged sockets generelt 100 % av kabelens bruddstyrke. I motsetning til dette gir standard U-bolt klips og klemmer vanligvis bare 80 % effektivitet. Du må ta med denne 20 % styrkereduksjonen inn i dine totale lastberegninger.
Feltinstallasjoner medfører betydelig utbyggingsrisiko. Vi ser ofte adopsjonsfeil forårsaket av grunnleggende feil. Følg disse kritiske implementeringstrinnene:
Til slutt, riktig distribusjon av en løfte ståltau krever et strengt vedlikeholdsgrunnlag. Etabler en dokumentert smøreplan for å forhindre intern friksjon mellom trådene. Implementer samsvarsbaserte visuelle inspeksjonsintervaller for å dokumentere ødelagte ledninger, tegn på knekk eller synlig kjernefremspring.
Å velge riktig utstyr krever en omfattende beslutningsmatrise. Ditt endelige valg må balansere dine spesifikke WLL-krav, den uunngåelige avveiningen mellom tretthet og slitasje, tøffe miljøforhold og streng maskinvarekompatibilitet.
Vi anbefaler innkjøpsteam å unngå den vanlige fellen med å overspesifisere en enkelt beregning. Å prioritere massiv bruddstyrke på bekostning av bøyefleksibilitet vil resultere i en sammenstilling som ødelegger seg selv på skivene dine. Du må balansere de fysiske realitetene til heiseoppsettet ditt.
Ta handling før ditt neste tunge løft. Vi anbefaler på det sterkeste å konsultere direkte med en sertifisert rigger eller konstruksjonsingeniør for å fullføre dine tekniske spesifikasjoner. Sikre skreddersydde sammenstillinger fra anerkjente produsenter i stedet for å prøve risikable feltfabrikasjoner for kritiske belastninger. Riktig planlegging holder operasjonene dine effektive, kompatible og grunnleggende trygge.
A: For generelle løfte- og riggeoperasjoner er industristandardens designfaktor 5:1. Dette betyr at arbeidsbelastningsgrensen er 20 % av produsentens minste bruddkraft. Hvis du løfter personell, tilsier OSHA- og ASME-forskrifter en mye høyere sikkerhetsfaktor, typisk 10:1.
A: Du må erstatte den basert på objektive kriterier under visuelle inspeksjoner. Se etter et spesifikt antall ødelagte ledninger innenfor en enkelt leggelengde (som definert av ASME-standarder). Du må også kaste den umiddelbart hvis du oppdager synlige knekk, fuglebur, alvorlig slitasje eller indre kjernefremspring.
A: Nei. Du må bruke kraftige, drop-smidde klips for løfting over hodet. Bruk aldri smidbare jernklemmer, som er tilbøyelige til å sprekke under dynamiske belastninger. Videre må du installere dem riktig (aldri sale en død hest) og stramme mutterne til nøyaktig produsentens spesifikasjoner.
A: Knusing oppstår vanligvis på grunn av to hovedårsaker. For det første kan det hende du har installert den med utilstrekkelig spenning, noe som har fått de øvre lagene til å bite seg fast i de løse nedre omslagene. For det andre kan du ha spesifisert en Fiber Core (FC) feil i stedet for en Independent Wire Rope Core (IWRC) for flerlags spole.


