


ワイヤ ロープの終端は 2 つのクリップで安全に見えますが、外観だけでは接続が正しく組み立てられているかどうかを判断できません。ロープの直径、クリップの構造、または用途が変更されると、必要なクリップの数が変わる場合があります。
たとえば、OSHA 建設業界の指定表では、1/2 インチのスチール ワイヤ ロープには 3 つの落し鍛造 U ボルト クリップが必要ですが、直径が大きくなると必要な数量と間隔が異なります。これらの数値をすべてのクリップの設計やロープの構造に無差別に適用することはできません。
選択する前に ワイヤ ロープ クリップの場合、購入者と設置者は、ロープ、終端タイプ、適用される規格、およびメーカーの設置要件を特定する必要があります。クリップ数は、信頼性の高い接続の一部にすぎません。
必要なワイヤ ロープ クリップの数は、ロープの直径、クリップのデザイン、ロープの構造、および使用目的によって異なります。最終的な数量は、製造元の指示および適用される規制に従って決定する必要があります。
ロープの直径は出発点ですが、考慮すべき点はそれだけではありません。
次の要素がクリップの選択とインストールに影響します。
ワイヤ ロープの直径: 一般に、大きなロープには異なるクリップの数、サイズ、間隔が必要です。
クリップ構造: ドロップ鍛造 U ボルト クリップ、可鍛性クリップ、およびダブルサドル設計には、異なる取り付け要件がある場合があります。
ロープの構造: ストランドの配置、コアのタイプ、およびロープのグレードは、メーカーの指示の適用性に影響を与える可能性があります。
終端構成: シンブルアイ終端は、必ずしも特殊なロープ接続と同じ方法で設置される必要はありません。
折り返しの長さ: 終端を形成し、クリップを正しく配置するには、十分なロープが必要です。
動作条件: 荷重、振動、腐食、その他の環境要因は、アセンブリ全体の適合性に影響します。
テスト済みの取り付け手順に従わずにクリップを追加しても、終端の許容容量は自動的に増加しません。
特定の U ボルト ワイヤ ロープ クリップの用途について、OSHA は 29 CFR 1926.251、表 H-2 で最小クリップ数量と間隔を規定しています。
次の図は、表に指定されている改良型プラウ スチール ワイヤ ロープおよびドロップ鍛造クリップのカテゴリに適用されます。
ワイヤーロープ径 |
最小のドロップフォージドクリップ |
最小クリップ間隔 |
|---|---|---|
1/2インチ |
3 |
3インチ |
5/8インチ |
3 |
3-3/4インチ |
3/4インチ |
4 |
4-1/2インチ |
7/8インチ |
4 |
5-1/4インチ |
1インチ |
5 |
6インチ |
1-1/8インチ |
6 |
6-3/4インチ |
1-1/4インチ |
6 |
7-1/2インチ |
1-3/8インチ |
7 |
8-1/4インチ |
1-1/2インチ |
7 |
9インチ |
これらの値は、すべてのワイヤ ロープ クリップに共通の取り付け表ではありません。
たとえば、表では、規定の条件下で、1/2 インチのロープには 3 つのドロップ鍛造クリップ、1 インチのロープには 5 つのドロップ鍛造クリップが指定されています。
他のロープ構造、クリップ素材、または特殊な用途では、異なる配置が必要になる場合があります。
取り付ける前に、選択したクリップのメーカーの仕様が実際のロープと使用目的をカバーしていることを確認してください。
製造業者の指示と OSHA 規制は、関連するものの異なる目的を果たします。
メーカーの取り付け説明書 には、特定の製品のテスト済みの要件が記載されています。クリップの数量、間隔、折り返しの長さ、締め付けトルク、および追加の取り付け条件を指定する場合があります。
OSHA 規制は、 その範囲内の活動に対する要件を定めています。関連する規制が適用される場合、設置はそれらの要件を満たす必要があります。
正しいアプローチは、該当するすべての要件を特定し、選択した製品がそれらの要件を満たすことができることを確認することです。
メーカーの指示と規制要件が矛盾していると思われる場合、設置者はクリップの数やトルクを独自に変更するのではなく、明確化を求める必要があります。
標準の取り付けテーブルはすべてのワイヤ ロープをカバーしていない場合があります。
回転耐性のある構造、特殊なストランドの配置、コーティングされたロープ、特殊な終端設計には特に注意が必要です。
一部の製造元の指示では、プーリーまたは滑車を特定の折り返し配置で使用する場合の追加のクリップも指定しています。
このような調整は製品固有のものであり、他のクリップ デザインに自動的に適用しないでください。
ロープの構造や動作条件が特殊な場合は、メーカーまたは資格のある索具専門家から書面による取り付けガイダンスを入手してください。
正しい数のクリップであっても、間違った向き、間隔、または締め付けを補正することはできません。
以下の原則は、使用が許可されている従来の U ボルト クリップの取り付けに適用されます。
従来の U ボルト ワイヤ ロープ クリップには、U ボルトとサドルという 2 つの主要なクランプ コンポーネントがあります。
ロープの活端は使用荷重を支える部分です。行き止まりは戻ってきた尻尾です。
標準的な U ボルト クリップの配置の場合:
サドル: 耐荷重のあるロープに当てて配置します。
U ボルト: 行き止まりの上に配置されます。
この取り決めはフレーズを通してよく記憶されています。 、「死んだ馬に鞍を置くな」という
クリップを逆にすると、ロープの耐荷重部分に過剰な圧縮が生じ、終端が損なわれる可能性があります。
このルールは、この U ボルト構成に適用されます。他のクリップのデザインでは、取り付け手順が異なる場合があります。
間隔は、クリップが終端に沿ってロープをどのようにグリップするかに影響します。
OSHA 表 H-2 でカバーされる用途の場合、指定された最小間隔はロープ直径の 6 倍です。
例として、1/2 インチのロープのテーブルの下の最小間隔は 3 インチです。
ただし、間隔は選択したメーカーの設置手順にも一致する必要があります。
クリップは、完全なアセンブリに必要な折り返し長さを利用して、指定された順序に従って配置する必要があります。
設置者は目視で間隔を見積もったり、すべてのクリップ モデルに同じ配置が適用されると想定したりしないでください。
ナットはクリップとロープの間にクランプ力を確立するため、正しく締めることが不可欠です。
トルク要件は、クリップのサイズ、デザイン、メーカーによって異なります。
実際のインストール手順には次のものが含まれます。
クリップとロープのサイズが一致していることを確認します。
承認された取り付け配置に従ってクリップを配置します。
指定された順序でナットを均等に締めてください。
メーカーの要求トルクに達するには、校正されたトルク レンチを使用してください。
完成したアセンブリを使用する前に確認してください。
締めすぎるとコンポーネントが損傷する可能性があり、締め付けが不十分だと動いたり滑ったりする可能性があります。
適用性が確立されていない限り、他のメーカーのチャートからトルク値を転用しないでください。
ワイヤーロープとクリップコンポーネントは、アセンブリを最初にロードするときに沈む可能性があります。
説明書にそれが必要な製品の場合、指定された初期荷重手順に従って終端処理を行い、必要なトルクでナットを締め直す必要があります。
この手順は、コンポーネントが固定された後に意図したクランプ力を回復するのに役立ちます。
その後の検査とトルクチェックは、メーカーのメンテナンス要件とサービス条件に従って行う必要があります。
ワイヤ ロープ クリップを、加工された終端のコンポーネントではなく交換可能なハードウェアとして扱うと、取り付けの問題が発生することがよくあります。
必要な数よりも少ない数のクリップで終端を組み立てると、意図した保持性能が得られない可能性があります。
たとえば、該当する設置仕様で 3 つのクリップが必要な場合に 2 つのクリップを使用することは、許容可能な代替品ではありません。
解決策は、ロープを切断したり折り返しを準備したりする前に、クリップ量を確認することです。
アセンブリがすでに正しく取り付けられていない場合は、該当する手順に従って評価および修正されるまで、アセンブリを使用しないでください。
逆 U ボルト クリップは、明らかな取り付けエラーです。
クリップの両側が似ているように見える可能性があるため、設置者はサドルをライブエンドではなくデッドエンドに対して配置する場合があります。
設置時と最終検査時に方向を確認してください。
従来の U ボルト クリップの場合、サドルはライブ ロープ上にあり、U ボルトは行き止まりにあります。
指定されたトルクを満たしていなくても、接続がしっかりしているように見える場合があります。
一般的な問題としては、ナットの締め付けが不均等であること、工具が不適切であること、必要な荷重後のチェックが実行されていないことなどが挙げられます。
指定されている場合はトルク レンチを使用する必要があり、アプリケーションでトレーサビリティが必要な場合は手順を文書化する必要があります。
アセンブリは、使用中に動作、変形、またはその他の劣化の兆候がないか検査する必要があります。
ロープにぴったりフィットするクリップが、意図した荷重に必ずしも適しているとは限りません。
不適切な選択の例は次のとおりです。
承認された鍛造コンポーネントを必要とする用途には可鍛性クリップを選択する
該当する取り付け説明書なしでクリップを使用する
異なるロープ径に対応したクリップの選択
特別に承認された手順を経ずに、プラスチックでコーティングされたロープにクリップを取り付ける
クリップ終端が禁止されているアプリケーションでのクリップ終端の使用
正しく選択するには、ハードウェアとアプリケーションの両方を確認する必要があります。
ワイヤ ロープ クリップは、材質、製造方法、形状、用途が異なります。これらの違いは、製品の選択方法に影響します。
鍛造クリップと可鍛性クリップは、外形が似ているという理由だけで同等のものとして扱うべきではありません。
鍛造ワイヤロープクリップは 鍛造プロセスを使用して製造されます。特定の鍛造設計は、指示に従って取り付けられた場合、指定された耐荷重用途向けに設計されています。
可鍛性鉄クリップは 鋳造プロセスを使用して製造されており、通常、同じ重要な耐荷重性能を必要としない用途に関連しています。
どちらのタイプの適合性は、文書化された仕様によって異なります。
安全性が重要な用途の場合、購入者は、選択したクリップ構造が意図された用途に対して明示的に承認されていることを確認する必要があります。
製品の選択は、メーカーのドキュメントから始める必要があります。
重要な情報には次のものが含まれます。
製品型式とロープの呼びサイズ
材質と製法
適用製品規格
許可されるアプリケーションと制限事項
取り付け手順とトルク要件
点検・交換基準
必要に応じて、関連するテストまたは認証文書
亜鉛メッキまたはステンレス鋼の仕上げは、材料または表面処理の特性を示すものであり、吊り上げへの適合性を証明するものではありません。
同様に、製造業者のマークの存在は、製品の使用目的の証明に代わるものではありません。
適切に指定された高耐久クリップは、厳しいロープ終端要件に適したソリューションを提供する可能性があります。
それらの利点は説明 、耐久性が高いという だけではなく、実際の設計と文書化されたパフォーマンスによって決まります。
購入者は、材料の強度、製造の一貫性、腐食防止、寸法の適合性、および技術説明書の入手可能性を評価する必要があります。
購入価格が高くても、外観が重くても、自動的に許容荷重が高くなるとは限りません。
特定のアプリケーションでは、特殊な終端方法が必要な場合や、特定のクリップ配置が禁止されている場合があります。
これらには、吊り上げスリングアイ、人員サポートシステム、足場吊り下げ装置、およびその他の規制された設備が含まれます。
プラスチックでコーティングされたロープも、承認された手順がコーティングに特に対処しない限り、従来のクリップの取り付けには適さない可能性があります。
クリップの使用が制限されている場合は、適切なスエージ加工、ソケット加工、またはその他の承認された終端などの代替設計が必要になる場合があります。
正しい代替方法は、機器、管理規格、およびアプリケーションによって異なります。

いくつかのワイヤ ロープ クリップのデザインが利用可能ですが、それらの名前だけでは、許容される用途が確立されません。
DIN 741 スタイルのワイヤ ロープ クリップは、一般的なワイヤ ロープ ハードウェアの用途でよく使用されます。
その構造と寸法は、特定の頑丈な鍛造クリップの設計とは異なります。
これらのクリップは、製品に応じて、亜鉛メッキまたはステンレス鋼仕上げで提供されます。
購入者は、DIN 741 スタイルのクリップが頭上吊り上げや重要な耐荷重結線に承認されていると想定しないでください。
使用目的、材質、設置要件は、実際の製品ドキュメントで確認する必要があります。
US タイプのクリップは、鍛造バージョンや可鍛性バージョンなど、さまざまな構造で入手できます。
この用語は、普遍的な定格荷重ではなく、一般的な製品のスタイルを表します。
鍛造クリップが必要な用途については、購入者が実際の材質と製造プロセスを確認する必要があります。
US タイプの外観だけでは、特定の吊り上げ要件に準拠していることの証拠としては不十分です。
一部のワイヤ ロープ固定製品には、コンパクトな平ボルトまたはダブル ボルトの配置が使用されます。
これらの設計は、特定のケーブル レイアウト、建築上のフィッティング、またはその他の特殊な接続に合わせて選択できます。
ただし、取り付け要件と許容荷重は従来の U ボルト クリップとは大幅に異なる場合があります。
寸法に互換性があるように見えるという理由だけで、ワイヤー ロープの終端に置き換えるべきではありません。
スペースや外観がハードウェアの配置に影響を与える場合は、楕円形およびコンパクトなクリップのデザインを使用できます。
それらの適合性は、正確な構造とメーカーの仕様によって異なります。
装飾用または建築用のケーブル用途では、耐食性と外観が重要となる場合があります。
耐荷重アプリケーションの場合は、検証された機械的性能と承認された取り付け手順が優先されます。
これらの設計の違いは主にクランプの配置にあります。
U ボルト クリップは、 U 字型のボルトとサドルを使用します。サドルはライブロープ上に配置する必要があるため、正しい向きが重要です。
ダブルサドルまたはフィスト グリップ スタイルのクリップは、 異なるクランプ構成を使用するため、方向に関連した特定の取り付けエラーを軽減できます。
ただし、どちらのデザインも見た目だけで選んではいけません。
該当する製品の説明書には、必要な数量、間隔、トルク、および許可された使用法が定められている必要があります。
正しく取り付けられた終端であっても、その耐用年数全体にわたって検査が必要です。
検査はクリップ、ナット、ボルト、および周囲のロープをカバーする必要があります。
腐食、亀裂、変形、ねじ山の損傷、および終端部の目に見える動きを調べてください。
ロープのクランプポイント付近にワイヤーの断線、潰れ、磨耗、その他の劣化がないかどうかも検査する必要があります。
滑りやコンポーネントの損傷の兆候が見られる端子は、適切な評価が行われるまでサービスから除外する必要があります。
トルクチェックは、メーカーの指示と動作条件に従ってください。
振動、繰り返しの荷重、環境への曝露により、検査の必要性が高まる可能性があります。
トルクを確認する場合は、指定された装置と手順で行ってください。損傷したハードウェアやロープを補おうとしてコンポーネントをむやみに締め付けないでください。
必要なトルクを維持できない場合は、終端を使用に戻す前に原因を調査する必要があります。
特定の状態では、直ちに対応する必要があります。
検査所見 |
必要な応答 |
|---|---|
クリップコンポーネントの亀裂または変形 |
影響を受けるアセンブリをサービスから削除する |
損傷したナットまたはネジ山 |
欠陥のあるハードウェアを使い続けないでください |
目に見えるロープの滑り |
使用を停止し、完全な終了を評価します |
重度の腐食または材料の損失 |
適用される拒否基準に照らして評価する |
潰れた、または切れたロープワイヤー |
管理基準に基づいてロープと端末を検査します |
身分証明書または設置書類が不足している |
さらに使用する前に適合性を確認してください |
交換の決定は、該当する製造元の指示と安全要件に従ってください。
正しい設置は、信頼性の高い長期的なパフォーマンスへの第一歩です。
クリップはロープの直径と用途に合わせて選択し、承認された手順に従って取り付け、使用条件に適した間隔で検査する必要があります。
予備のコンポーネントは、可能であれば、清潔で乾燥した状態で保管する必要があります。
以前にロードしたクリップを再利用することは許容されるべきではありません。メーカーによっては、再利用を禁止したり、さらに使用する前に資格のある検査を要求したりする場合があります。
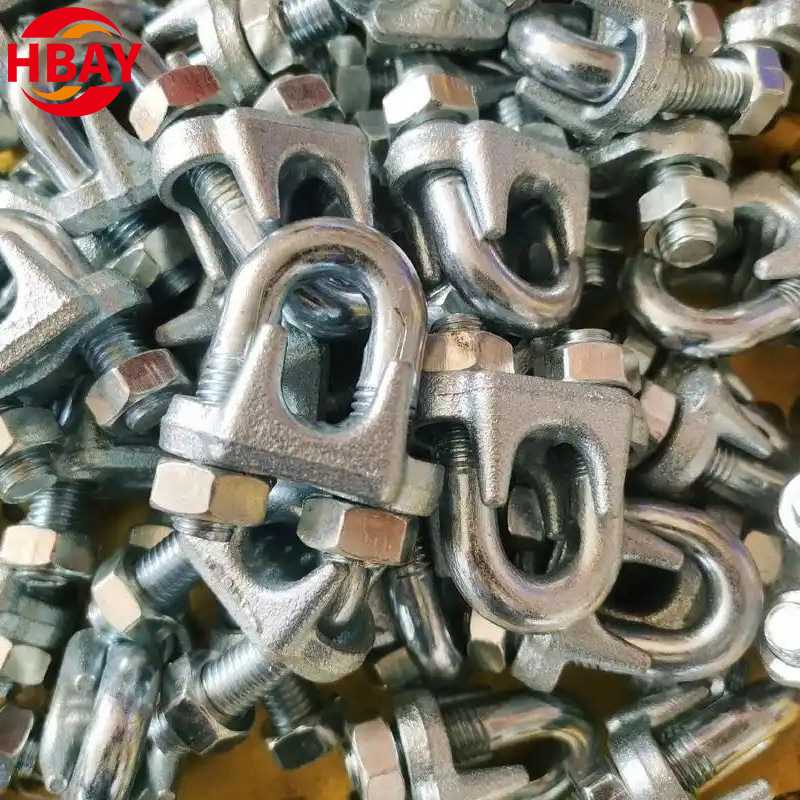
ワイヤ ロープ クリップは、一般的なロープの終端、建設用索具、吊り上げスリング、またはその他の規制機器に使用されるかどうかに応じて、異なる要件の対象となります。
OSHA の構造規格 29 CFR 1926.251 には、ワイヤ ロープと U ボルト クリップの終端に関する規定が含まれています。
セクション 1926.251(c)(5) は、規定の範囲内でアイを形成するために使用される場合の U ボルト クリップの数と間隔について、表 H-2 を参照します。
この規則では、U ボルトがロープの行き止まりに接触しなければならないことも指定されています。
ただし、同じ規格では、クリップや結び目を使用してワイヤー ロープの手綱、スリング、雄牛ワイヤーにアイを形成することを制限しています。
これらの要件は、クリップ数テーブルをすべてのリフティング アセンブリに適用するのではなく、まとめて読む必要があります。
ワイヤ ロープ クリップの終端は、すべての吊り上げまたは人員サポート用途で一律に許可されているわけではありません。
特別な要件が以下に適用される場合があります。
ワイヤーロープ吊り上げスリングと手綱
吊り足場システム
人員昇降装置
エレベーターおよびホイストシステム
特殊クレーンおよび産業設備
正確な制限は、機器および管理規制によって異なります。
一部のアプリケーションでは、定義された条件下で特定の人工終端が許可されますが、他のアプリケーションでは特定のクリップ タイプまたは配置が禁止されます。
インストーラは、終了方法を選択する前に、該当する要件を確認する必要があります。
ワイヤ ロープの終端は、未加工のロープよりも破断強度が低い場合があります。
終端効率は、適切に組み立てられた終端の強度とロープの指定された最小破断力との関係を表します。
一部の鍛造クリップ システムは、特定のロープ サイズと構造に対する効率評価を公開しています。
これらの値は製品固有であり、関連する手順に従ってインストールされることを前提としています。
これらをすべてのワイヤ ロープ クリップに適用したり、適切な使用荷重計算の代替として使用したりすることはできません。
用途で製造されたワイヤ ロープ スリングが必要な場合は、適切な製造されたアイまたは別の承認された終端が必要になる場合があります。
考えられる方法には、アプリケーションに応じて、機械的スプライス、かしめ継手、またはソケット終端が含まれます。
これらの代替品には、独自の効率評価、製造要件、および検査基準もあります。
技術データを裏付けることなく、加工された終端がロープの破断強度を 100% 保持すると想定すべきではありません。
適切な方法は、該当する規格と吊り上げ要件の適格な評価を通じて選択する必要があります。
1/2 インチのロープの場合、特定の仕様では 3 つのクリップが正しい答えになる可能性があります。クリップの構造、ロープの種類、または用途を変更すると、その答えは当てはまらなくなる可能性があります。
信頼性の高い終端処理は、正確なロープと固定システムを特定することから始まります。クリップの数量、間隔、折り返し長さ、およびトルクは、関連する取り付け手順と安全要件に基づいて決定する必要があります。
クリップのスタイルを比較したり、調達仕様を準備したりするバイヤーは、 ANYUE Rigging Hardware のワイヤ ロープ クリップ製品群について は、注文前に必要な寸法、材質、ドキュメントを確認してください。
OSHA 表 H-2 では、表の適用条件下で 1/2 インチ改良プラウ スチール ワイヤ ロープ用の 3 つの落とし鍛造 U ボルト クリップを指定しています。他の製品またはアプリケーションでは、異なる仕様が必要になる場合があります。
OSHA 表 H-2 では、規定の範囲内で 3/4 インチ ロープ用の 4 つのドロップ鍛造クリップを指定しています。使用する前に、選択したメーカーの設置要件を確認してください。
OSHA の表では、適用条件下で 1 インチのロープに 5 つのドロップフォージドクリップを指定しており、最小間隔は 6 インチです。
該当する製品の説明書および管理要件がその取り決めを許可する場合に限ります。指定されたクリップ量を減らさないでください。
間隔は適用される仕様によって異なります。 OSHA 表 H-2 では、記載されている用途にロープ直径の 6 倍を使用していますが、メーカー固有の指示にも従う必要があります。
従来の U ボルト クリップの場合、サドルはライブ エンドに配置され、U ボルトはデッド エンドに接触します。
多くのクリップ メーカーでは、最初の取り付け手順の後に締め直す必要があります。特定の製品の指示および該当する検査要件に従ってください。
可鍛性クリップは、重要な吊り上げ用途には適していると考えるべきではありません。対象となるアプリケーションおよび必要な規格に対して特別に承認されたハードウェアのみを使用してください。
クリップ状のスリング アイは、適用される安全要件によって制限されます。 OSHA の建設規則では、特定のクリップ状のスリング アイを禁止しており、例外または代替の取り決めは関連する規則に基づいて評価する必要があります。
クリップを購入または取り付ける前に、ロープの直径、ロープの構造、クリップのデザイン、使用目的、適用規格、メーカーの設置仕様を確認してください。


