
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-09 Ursprung: Plats


Spännen uthärdar enorma påfrestningar i alla rigguppsättningar. Latent gängskada eller subtil kroppsdeformation innebär allvarliga ansvars- och säkerhetsrisker. Du har inte råd att ignorera dessa kritiska kopplingspunkter. Rätt spännskruvsinspektion fungerar som ett viktigt driftsprotokoll snarare än ett enkelt säkerhetsmandat. Detta proaktiva tillvägagångssätt förhindrar katastrofala belastningsfall, undviker rejäla OSHA-böter och stoppar kostsamma projektstopp. Vi har skapat den här omfattande guiden för att ge dig ett evidensbaserat ramverk för att utvärdera hårdvarans slitage korrekt. Du kommer att lära dig hur man upprätthåller strikt överensstämmelse med ASME-standarder och upprättar försvarbara kriterier för borttagning ur tjänst. Utrusta ditt team med rätt kunskap för att identifiera dolda faror innan de eskalerar till dödsolyckor. Stark tillsyn garanterar säkrare lyft varje dag och skyddar din verksamhet fullt ut.
Att byta ut en skadad spännskruv kostar en bråkdel av din driftsbudget. I skarp kontrast utlöser belastningsfall exponentiell ekonomisk förödelse. Vi ser rutinmässigt företag utsättas för katastrofala skador på utrustningen, långvariga rättstvister och förödande regulatoriska påföljder efter ett enskilt riggningsfel. Försäkringspremierna skjuter i höjden när utredarna upptäcker oaktsamhet.
Ett framgångsrikt riskhanteringsprogram sätter tydliga, mätbara framgångskriterier. Du vill ha förutsägbara livscykler för utrustning. Du kräver noll riggningsfel på plats. Du behöver revisionsfärdig efterlevnadsdokumentation tillgänglig på begäran. Att nå dessa mål förvandlar din säkerhetskultur till en tydlig konkurrensfördel. Kunder litar i grunden på entreprenörer som prioriterar säkra lyftoperationer framför förhastade tidslinjer.
Branschens förväntningar lägger stort ansvar direkt på det operativa ledarskapet. Platsövervakare och inköpsteam delar på bördan om icke-kompatibel hårdvara förblir i aktiv cirkulation. Okunskap ger ingen rättslig täckning under en OSHA-utredning. Implementera en högst standardiserad riggningsinspektionsprotokollet fungerar som ditt starkaste organisatoriska försvar. Detta proaktiva tänkesätt skyddar kraftigt din sårbara arbetsstyrka samtidigt som företagets vinstmarginaler skyddas.
Ett vanligt misstag som team gör är att behandla riggutrustning som en ospårad förbrukningsvara. De kastar delar i en soptunna och drar ut dem vid behov utan att verifiera sin historia. Detta bryter kedjan av spårbarhet. Ett standardiserat program tvingar fram ansvarighet. Varje hårdvara måste förtjäna sin plats på kroken varje dag.
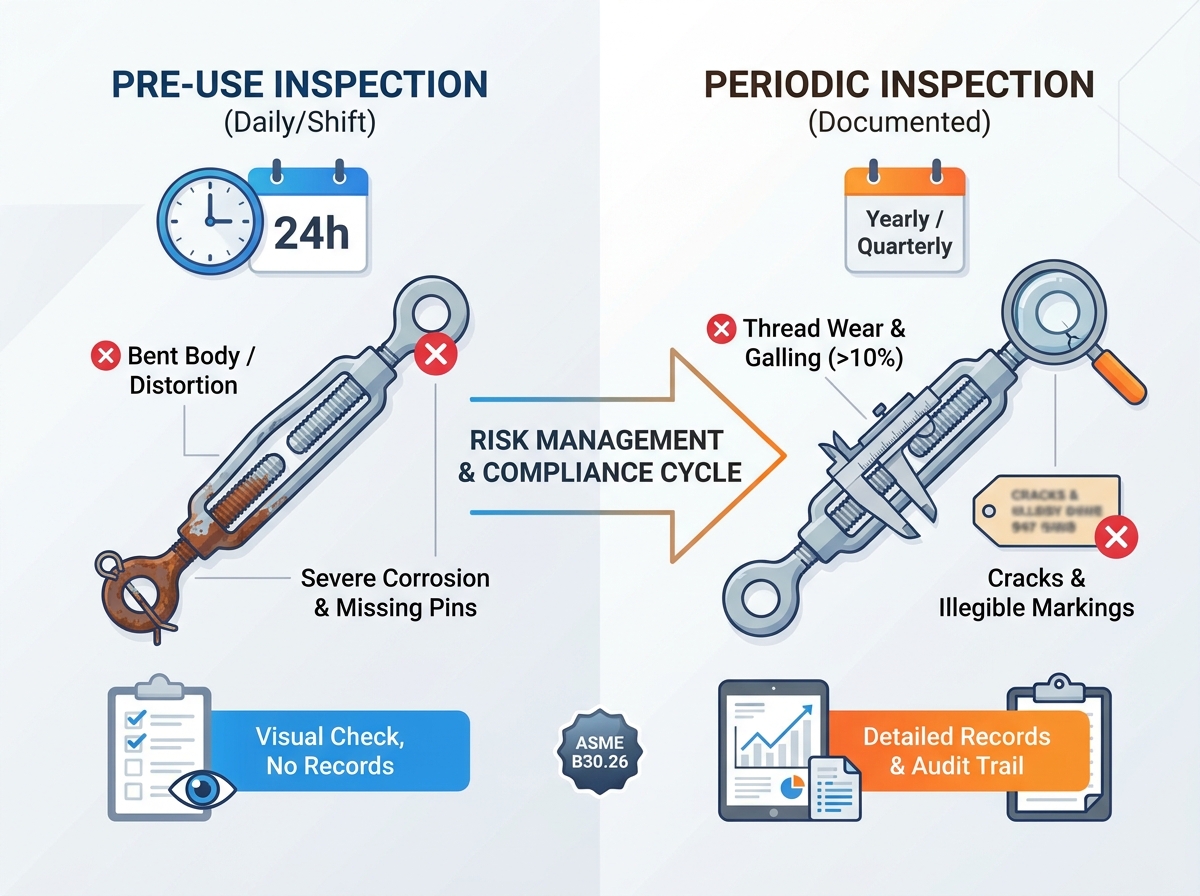
Effektiva säkerhetsprotokoll delar upp kontroller i två mycket distinkta faser. Du behöver daglig operativ vaksamhet i kombination med schemalagda, kraftigt dokumenterade efterlevnadsrevisioner.
Den primära operatören har det absoluta ansvaret för dagliga utvärderingar. De måste visuellt bedöma specifika punkter innan de utför något lyft. En snabb men noggrann Spänningsinspektionen upptäcker uppenbara faror innan kraftig spänning appliceras. Operatörer bör aktivt leta efter allvarlig korrosion, saknade saxsprintar eller synligt böjda kroppar.
Tänk på dessa viktiga dagliga kontroller för dina operatörer:
Om en operatör upptäcker någon oegentlighet måste de stoppa lyften omedelbart. Lämna aldrig dessa kritiska utvärderingar åt slumpen eller anta att någon annan kontrollerade utrustningen igår.
Denna sekundära fas kräver ett mycket djupare dyk av en certifierad, kvalificerad person. Denna person måste ha specifik utbildning i riggningssäkerhetsstandarder. Inspektionsfrekvensen beror helt på hur allvarlig din specifika servicemiljö är. ASME-riktlinjer föreslår följande strukturerade schema:
Du måste föra detaljerade skriftliga eller digitala register för dessa periodiska kontroller. Dessa historiska loggar bevisar din pågående efterlevnad under oväntade säkerhetsrevisioner. De hjälper också chefer att spåra utrustningens realistiska livslängd över tid, och lyfter fram när specifika varumärken misslyckas i förtid.
Utvärderar spännskruvsslitage kräver exakt precision. Du måste granska flera enskilda komponenter noggrant för att säkerställa säker och pålitlig drift.
Gängans hälsa dikterar direkt enhetens totala bärförmåga. Du måste noggrant kontrollera de inre och yttre gängorna för att se om de har gnagt, avskalat eller korsgängat. Gallning uppstår när extrem friktion fysiskt överför material mellan glidande metallytor. Denna destruktiva process förstör gängningen helt och hållet, vilket ofta gör att enheten fastnar. Rengör gängorna med en styv stålborste och icke-korrosivt lösningsmedel innan du utvärderar dem. Smuts och tungt fett döljer lätt mikroskopiska brott eller tillplattade gängtoppar.
Bedöm trådingrepp mycket noggrant under installationsfasen. Alla gängor måste sitta helt i ingrepp med spännskruvens kropp för att uppnå den nominella arbetsbelastningsgränsen (WLL). Om du ser trådar exponerade bortom kroppens avsedda säkerhetsmärken eller inspektionshål, uppfyller hela installationen standarden. Korrekt ingrepp säkerställer att tunga krafter fördelas jämnt över hårdvaran. En bästa praxis är att fysiskt räkna de exponerade trådarna och verifiera dem mot tillverkarens specifika riktlinjer.
Spännekroppar sträcker sig ibland under extrema, ihållande belastningar. Du måste fysiskt mäta för förlängning eller förvrängning över den öppna ramen. Även en liten synlig vridning indikerar att hårdvaran upplevt krafter långt över dess designade kapacitet.
Inspektera sedan ändbeslagen noggrant. Ögon, krokar och käkar eller klyftor uthärdar massiv, koncentrerad stress under ett lyft. Titta noga efter hack, djupa sprickor och tunga skåror. Speciellt krokar är benägna att sträcka ut sig om de överbelastas. Mät krokens halsöppning och jämför den med originalspecifikationerna.
Branschstandarder kräver strikta toleransgränser för alla dessa komponenter. Avvisa alla delar som uppvisar slitage som överstiger 10 % av dess ursprungliga tillverkade dimension. Använd exakta digitala bromsok för att verifiera dessa avgörande mätningar korrekt. Lita inte på visuell uppskattning för dimensionellt slitage. En bråkdel av en tum kan avgöra skillnaden mellan ett framgångsrikt, säkert lyft och ett dödligt lastfall.
Spårbarhet skiljer säker, pålitlig utrustning från farligt, förfalskat metallskrot. Saknade, oläsliga eller kraftigt övermålade WLL-markeringar gör automatiskt komponenten ogiltig. Du måste läsa den specifika tillverkarens identifiering tydligt stämplad på metallen. Om rost, slitage eller tjock industrifärg skymmer den stämplade kapaciteten, kan du inte lagligt använda föremålet.
Alla otillåtna modifieringar äventyrar det smidda stålets metallurgiska integritet. Svetsa, värm eller böj inte dessa komponenter under några omständigheter. Sådana extrema värmeförändringar förstör metallens ursprungliga temperament, vilket skapar spröda stresspunkter. Du måste kassera modifierad hårdvara omedelbart efter upptäckt. Ej godkända fältreparationer innebär ett enormt, oförsvarligt ansvar för hela din verksamhet. Om en arbetare svetsar fast ett handtag på kroppen för enklare vridning, har de omedelbart förstört certifieringen av den enheten.
Du måste fastställa fasta, orubbliga gränser för att ta bort komprometterade riggningshårdvara . Gissningar leder rutinmässigt till allvarliga fel på den hektiska arbetsplatsen.
Vi rekommenderar starkt att du använder en stel lista utan undantag för avslagskriterier. Träna dina lag att ta bort redskap direkt om de hittar böjda kroppar, saknade låsmuttrar eller saknade saxsprintar. Överdriven gropfrätning från kemisk exponering eller saltvattenkorrosion kräver också omedelbar borttagning. Om gaffelkäftarna visar några tecken på att sprida sig är enheten helt osäker. När en utlösande faktor är uppfylld, upphör debatten och hårdvaran lämnar den aktiva flottan.
Avslag betyder permanent, obestridlig förstörelse. Du måste aktivt förhindra oavsiktlig återanvändning av andra välmenande besättningar. Att kasta en skadad del i en hörnsoptunna inbjuder till katastrof, eftersom någon oundvikligen kommer att ta tag i den när de får ont om redskap. Skär istället aggressivt av ögonen eller krokar av avvisade spännskruvar med en kvarn. Ficklampa direkt genom huvuddelen vid behov. En röd papperslapp ensam garanterar inte säkerheten på en kaotisk nedläggningsgård. Skapa en dedikerad, låst karantänlåda för utdömd utrustning tills ditt säkerhetsteam fysiskt kan förstöra det.
Strikt efterlevnad av dessa exakta borttagningskriterier skyddar hela ditt företag från ruin. Om en olycka inträffar någon annanstans på platsen, bevisar dina orörda, uppdaterade inspektionsloggar laglig due diligence. Försvarbara register fungerar som din starkaste möjliga skydd mot ansvarskrav efter olycka. De visar tillsynsorgan och försäkringsjusterare att du tar säkerheten på allvar och tillämpar standarder strikt.
Att skala ett företagssäkerhetsprogram kräver att moderna digitala verktyg integreras. Hantera tungt stålrepshårdvara på ömtåliga checklistor av papper som lätt tappas bort skapar mycket riskabla döda fläckar.
Överför ditt team till modern programvara för digital inspektionshantering. Mobilapplikationer ger säkerhetsövervakare insyn i realtidsflottan över flera avlägsna arbetsplatser. Molnbaserade säkerhetsloggar förhindrar helt förlorade eller skadade register. Tekniker kan ta högupplösta bilder av skadade trådar och ladda upp dem direkt för ledningsgranskning. Vissa avancerade program använder RFID-taggar eller stämplade QR-koder för att spåra den exakta livscykeln för enskilda komponenter, vilket helt tar bort manuella datainmatningsfel.
Att spåra exakta slitage ger mycket bättre framtida köpbeslut. Om vissa spännskruvsmärken misslyckas tidigt eller visar snabb trådbildning, belyser din digitala data den negativa trenden omedelbart. Du kan anpassa dina köpvanor för att spara pengar på lång sikt. Datadriven upphandling hindrar dig från att köpa undermåliga, billiga redskap upprepade gånger.
Lista dina ersättningshårdvaruleverantörer mycket noggrant baserat på stränga kriterier. Prioritera leverantörer som tillhandahåller fullt certifierad, lätt spårbar utrustning. Deras utrustning måste uppfylla strikta nationella och internationella efterlevnadsstandarder, inklusive ASME- och OSHA-krav. Be om testrapporter innan du undertecknar stora inköpsorder. Kvalitetsleverantörer står bakom sina metallurgiska data.
Vanliga spännskruvsdefekter och nödvändiga åtgärder
| Defektkategori | Visuell indikator | Krävd åtgärd |
|---|---|---|
| Trådskador | Skavning, avskalning eller korsgängning | Ta genast ur drift |
| Deformation | Böjd kropp, långsträckta ögon, vidgade käkar | Förstör hårdvara för att förhindra återanvändning |
| Material slitage | Skåror, skåror eller slitage som överstiger 10 % | Mät med bromsok; kassera om gränsen överskrids |
| Spårbarhet | Saknar WLL eller tillverkarens märkningar | Sätt i karantän och ta bort från den aktiva flottan |
Rigorös spännskruvens säkerhet är starkt beroende av strikta, objektiva kriterier. Du måste ta bort operatorgissningar helt från ekvationen. Tydliga, orubbliga regler förhindrar katastrofala strukturella misslyckanden och håller din arbetsstyrka vid liv. Starta din moderniseringsprocess idag. Granska dina nuvarande inspektionsloggar för uppenbara luckor. Förstör all icke-kompatibel hårdvara omedelbart för att skydda din besättning från oavsiktlig användning. Slutligen, samarbeta med certifierade riggleverantörer för att standardisera hela ditt lager för framtiden. Proaktivt underhåll räddar liv och skyddar ditt företags rykte grundligt.
S: Operatörer måste utföra en visuell inspektion före användning före varje enskilt skift. För dokumenterade periodiska inspektioner beror frekvensen helt på servicens svårighetsgrad. Normal service kräver årliga kontroller. Allvarliga service kräver månatliga eller kvartalsvisa utvärderingar. En kvalificerad person dikterar det exakta schemat för speciella serviceapplikationer baserat på miljörisker.
S: Nej. Du kan aldrig säkert reparera en böjd spännskruv. Uppvärmning, svetsning eller böjning förstör den metallurgiska integriteten och lastkapaciteten hos den smidda hårdvaran. Obehöriga ändringar bryter direkt mot ASME B30.26-standarder. Du måste permanent förstöra och kassera alla böjda eller deformerade komponenter för att garantera säkerheten på arbetsplatsen.
S: Industristandarder kräver att en spännskruv avvisas om materialslitaget överstiger 10 % av den ursprungliga tillverkade dimensionen. Dessutom kräver alla synliga tecken på trådavskavning, skärning eller korsgängning omedelbart avlägsnande. Gängorna måste förbli helt intakta för att säkert upprätthålla hårdvarans nominella arbetsbelastningsgräns under ett tungt lyft.
S: Spännskruvar upplever ofta intensiva vibrationer och dynamiska belastningar under riggningsoperationer. Dessa fysiska krafter kan lätt få de gängade ändarna att skruvas loss med tiden. Säkerhetsvajer eller låsmuttrar låser säkert gängorna på plats. Att verifiera dessa mekanismer är ett strikt obligatoriskt steg under alla utvärderingar före lyft.


